
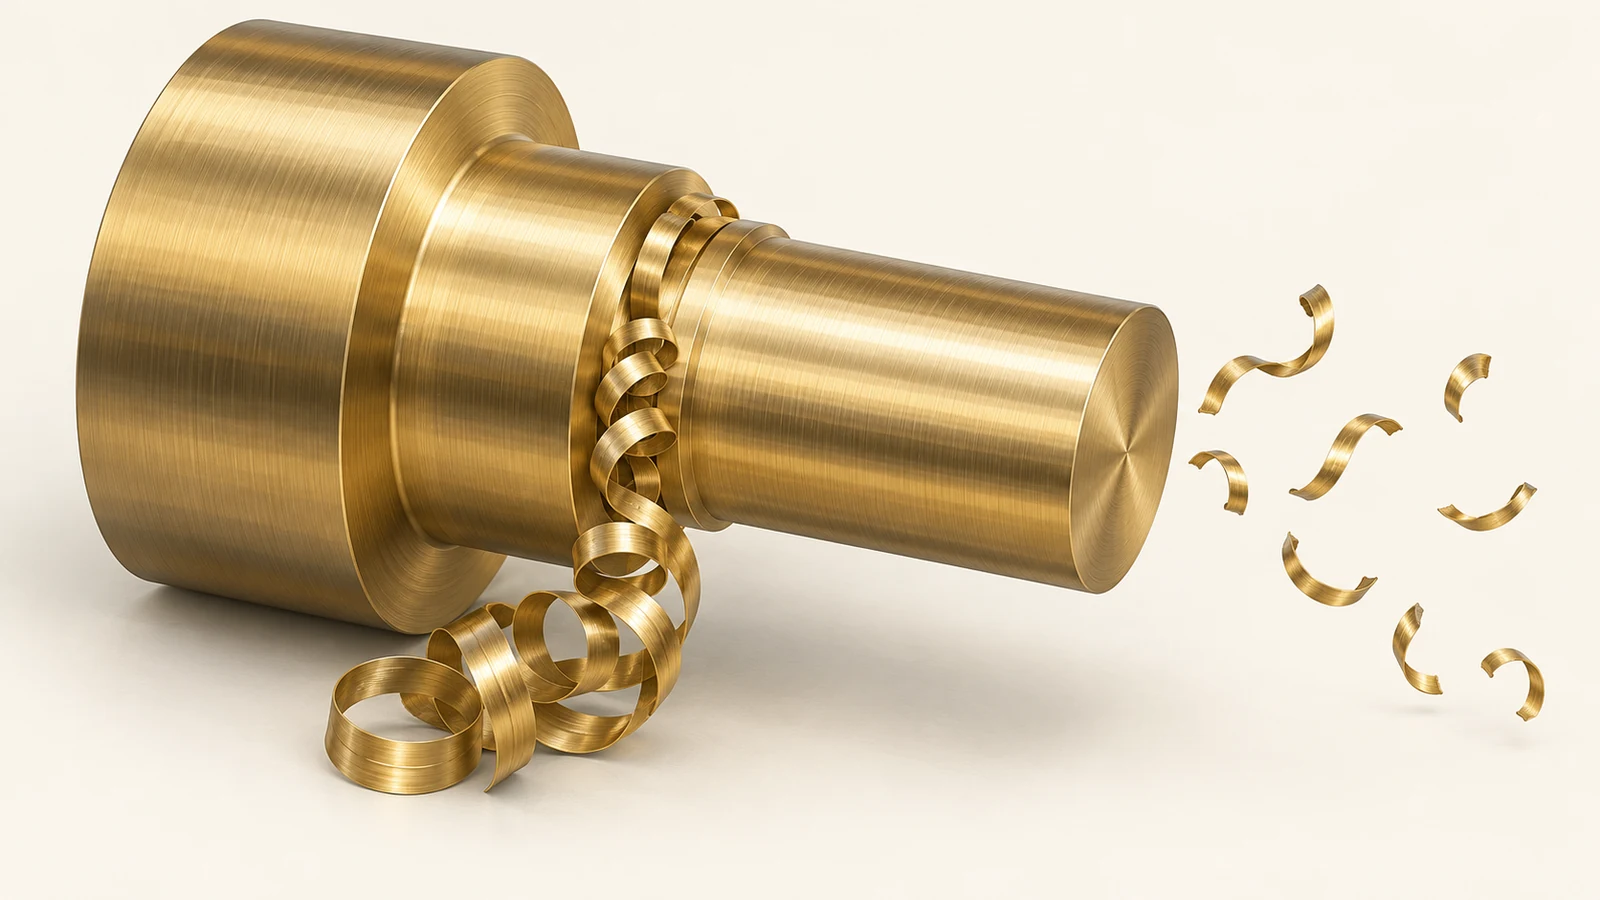
عندما تلتف رقائق النحاس الأصفر حول الأداة، أو تمر فوق سطح مُشطّب، أو تسدّ فتحة ضيقة، فإن رد الفعل الأول غالبًا هو إلقاء اللوم على السبيكة. قد يكون ذلك جزءًا من القصة، لكن التحكم في الرقائق هو أيضًا مشكلة نظام قطع: هندسة الميزة، والتماس، وحالة الحد، وتوصيل سائل التبريد، ومسار الإخلاء، وتسلسل العمليات تحدد ما إذا كانت الرقيقة تتكسر، أو تُزال، أو تعود إلى القطع.
السؤال المفيد ليس ببساطة “أي نوع من النحاس الأصفر ينتج رقائق قصيرة؟” بل: أين تُحتجز الرقيقة، وما الشكل الذي تتخذه عند تلك النقطة، وهل يمكن للعملية إنشاء مسار آمن للخروج من الميزة؟ يتبع دليل استكشاف الأخطاء وإصلاحها هذا ذلك التسلسل حتى يتمكن المشتري أو مهندس العمليات من فصل مشكلة اختيار السبيكة عن مشكلة مسار الأداة أو الوصول.
ارسم خريطة الرقيقة قبل تغيير السبيكة
سجّل العملية والأداة والميزة ومصير الرقيقة. الشريط الطويل المتصل الناتج عن قطر مخرّط يتصرف بشكل مختلف عن الشظايا المدمجة الناتجة أثناء تفريز جيب. لاحظ ما إذا كانت الرقيقة تلتف حول قطعة العمل، أو تستقر في ثقب متقاطع، أو تخدش وجهًا مُشطّبًا، أو تسدّ سائل التبريد. التقط صورة فقط بعد أن تكون الماكينة في حالة آمنة؛ لا تمدّ يدك أبدًا داخل حاوية الماكينة لالتقاط رقيقة أثناء تشغيل المعدات.
بعد ذلك، قارن الرقيقة بالقطعة. إذا كانت الرقيقة تُحمَل دون ضرر خارج قطع مخرطة مفتوح، فقد لا يهم طولها. إذا كان بإمكان نفس الشريط أن يلتف حول عمود صغير أو يُجرّ عبر سطح إحكام، فإن هندسة القطعة تجعله ذا عواقب. بالنسبة لجيب عميق، قد يكون القيد الرئيسي هو الإخلاء بدلًا من طول الرقيقة: حتى الشظية القصيرة يمكن أن تبقى في زاوية عمياء حيث تعيد التمريرة التالية قطعها.
افصل ثلاث ملاحظات في سجل العملية: شكل الرقيقة، وموقع الرقيقة، والعيب الناتج. “رقائق طويلة” وصف غير كامل. “شريط متصل يتراكم خلف الكتف ويخدش العمود المُشطّب أثناء التمريرة التالية” يشير إلى آلية قابلة للاختبار.
ما الذي يحوّل رقيقة يمكن التعامل معها إلى التفاف
تلتف الرقيقة عندما تبقى ملتصقة لفترة كافية لتتبع قطعة العمل أو القاطع الدوّار، وعندما لا يكون هناك مسار واضح لتغادر. في أعمال المخرطة، يمكن لشريط متصل أن يلتف حول القطعة أو الأداة. في التفريز، يمكن إعادة قطع الرقائق لأنها تبقى في جيب أو تُسحب مرة أخرى عبر منطقة القطع. الثقوب الصغيرة والفتحات الضيقة والأكتاف تخلق مصائد موضعية حتى عندما تكون القطعة الإجمالية مفتوحة.
حالة حد الأداة تغيّر الرقيقة. قد يقوم حد متآكل أو غير مناسب بالحك أو التلطيخ أو تكوين رقيقة يصعب كسرها. التماس مهم أيضًا: كمية المادة المُزالة لكل سن أو لكل دورة تؤثر على سُمك الرقيقة وشكلها. لا توجد قيمة تغذية أو سرعة صحيحة عالميًا دون السبيكة الدقيقة والأدوات والهندسة والماكينة والإعداد. استخدم إرشادات مورّد الأدوات وتجربة مُتحكَّم فيها بدلًا من نسخ رقم من درجة نحاس أصفر أو ماكينة مختلفة.
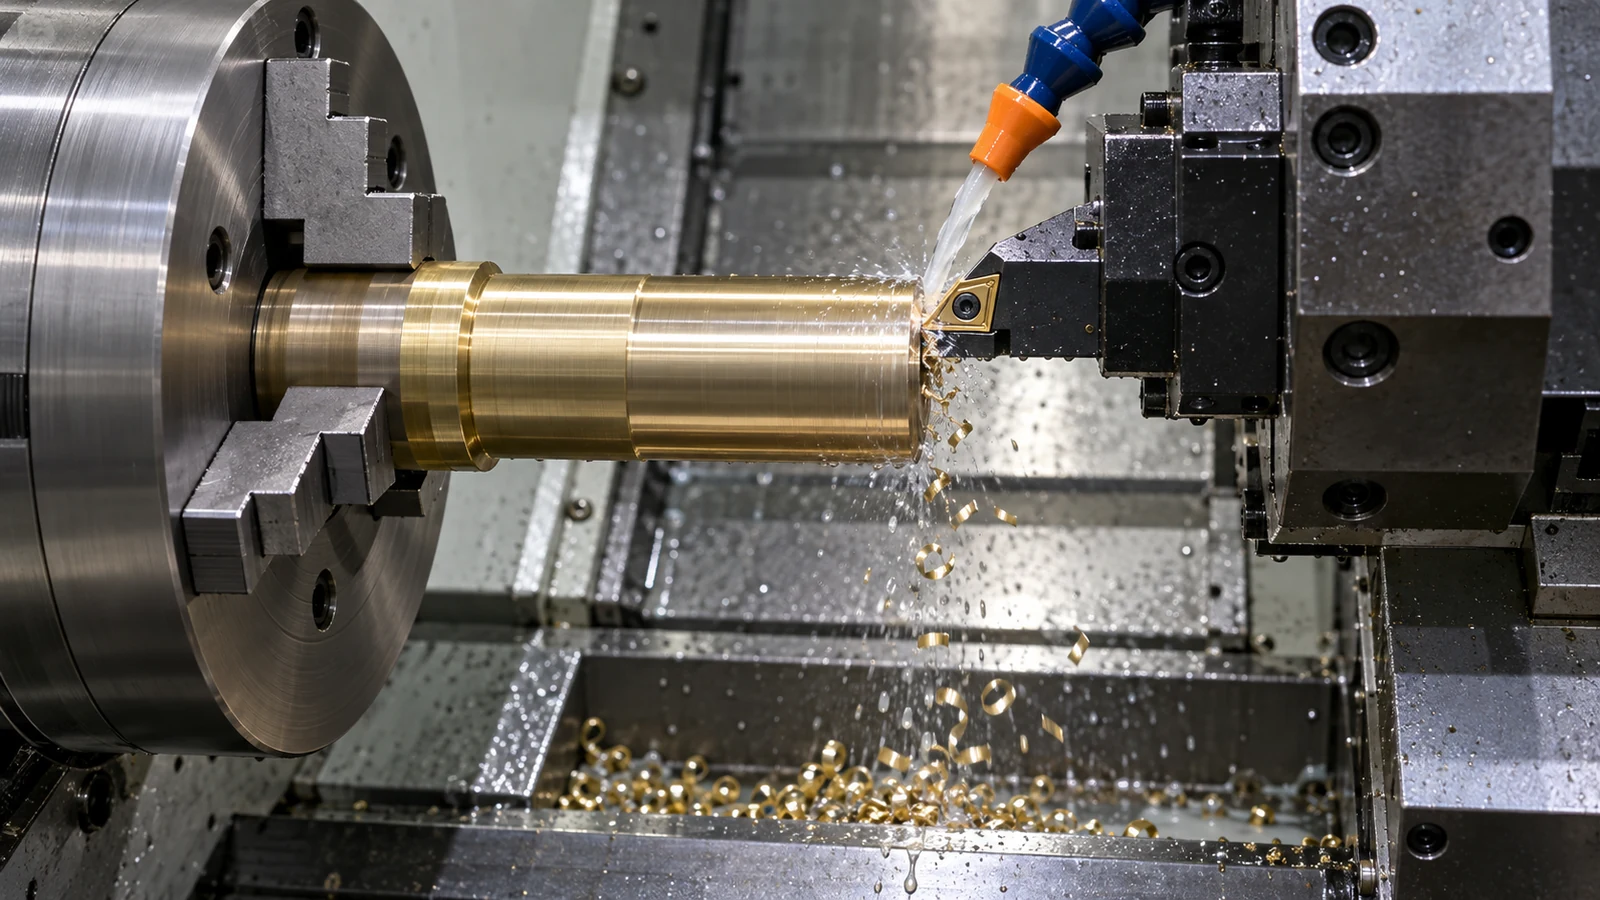
يمكن لسائل التبريد أن يساعد في حمل الرقائق بعيدًا عندما يصل اتجاهه وضغطه إلى منطقة القطع، لكن سائل التبريد لا يمكنه تعويض هندسة مغلقة أو مسار أداة يحزم الرقائق في زاوية. في بعض الميزات، يكون تغيير الأداة أو تسلسل مُنقّح أكثر فعالية من زيادة تدفق سائل التبريد. إذا كانت القطعة تحتاج خراطة CNC, ، قم بتقييم تدفق الرقائق حول الأكتاف والأخاديد والتجاويف كجزء من استراتيجية الخراطة.
اقرأ نمط الميزة
| حيث تتجمع الرقائق | ما الذي يجب التحقق منه | لماذا يُعد الموقع مهمًا |
|---|---|---|
| خلف كتف مخروط | اتجاه الرقاقة، ونهج الأداة، والتخفيف عند الكتف | يمكن للكتف أن يمنع الشريط من الانتقال بعيدًا عن القطعة |
| داخل جيب أو فتحة | خلوص الإخلاء، وتشابك القاطع، وترتيب التمريرات | يمكن للشظايا المعاد قطعها أن تلحق الضرر بالأرضية أو الجدار الجانبي |
| عند تقاطع ثقب عرضي | تسلسل الحفر والوصول إلى الرقائق من كل فتحة | قد تحبس العملية الثانية أو تطوي الرقائق من العملية الأولى |
| على قطر نهائي | ما إذا كانت الرقائق تعود إلى السطح خلال تمريرة لاحقة | يمكن أن تتسبب الرقاقة في خدش تشطيب مقبول لولا ذلك |
| بالقرب من أداة أو حامل | الخلوص والحماية ومسار إخلاء الرقاقات | يمكن أن يصبح الالتفاف مشكلة تتعلق بسلامة العملية، وليس مجرد عيب تجميلي |
يمكن أن يُظهر النمط أيضًا ما إذا كانت المشكلة مستقرة. إذا تجمعت الرقاقات في الزاوية نفسها من الجيب في كل قطعة، فقد يكون المسار متوقعًا وقابلًا للتصحيح. أما إذا تغيّر الموقع مع تآكل الأداة أو موضع الدفعة، فتحقق من حد القطع وضوابط العملية قبل إعادة تصميم القطعة. وإذا ظهرت المشكلة فقط بعد ميزة ثانوية معينة، فراجع ترتيب العمليات.
بالنسبة للممرات المتقاطعة، افحص المدخل والمخرج بعد كل عملية. قد تبدو الرقاقة مُزالة من جانب واحد بينما تبقى عالقة في عمق الممر. لا تعتمد على نفخة هواء نهائية كدليل وحيد على نظافة تجويف معقد؛ حدّد مستوى النظافة المطلوب وطريقة فحص مناسبة للميزة.
اضبط ترتيب القطع والعمليات
ابدأ بتسلسل منخفض المخاطر من الفحوصات. تأكد من تركيب الأداة واللقمة الصحيحتين، وافحص الحد بحثًا عن التآكل أو التلف، وتحقق من أن مسار الرقاقات غير مسدود بواسطة تثبيت أو هندسة مجاورة. ثم غيّر متغير عملية واحدًا في كل مرة. اعتمادًا على العملية، قد يستحق اختبار هندسة أداة أو تعشيق أو اتجاه تمرير أو استراتيجية كسر رقاقات مختلفة. حافظ على ثبات طريقة تثبيت قطعة العمل وطريقة الفحص حتى تكون النتيجة قابلة للإسناد.
قد يكون ترتيب العمليات أهم مما هو متوقع. إذا تم حفر ثقب متقاطع قبل فتح جيب قريب، فقد تُنشئ العملية اللاحقة مخرجًا يساعد على إخلاء الرقاقات—أو قد تدفع المادة إلى داخل الثقب. وعلى العكس، قد يؤدي الحفر بعد إنهاء الأسطح المحيطة إلى ترك رقاقات على سطح يصعب تنظيفه دون إتلاف. قارن خيارات التسلسل باستخدام عينة وافحص مسار الرقاقات الفعلي، وليس مجرد محاكاة البرنامج.
بالنسبة للإنتاج، يجب أيضًا فحص تعديل التحكم في الرقاقات من حيث عمر الأداة واستقرار الدورة والتشطيب اللاحق. إن عملية تنتج رقاقات أقصر لكنها تزيد تآكل الحد أو تغيّر سطحًا حرجًا ليست تحسينًا. سجّل الحالة الابتدائية والتعديل وعدد القطع التي تم تقييمها وتأثير ذلك على كل من الرقاقات وميزات القطعة.
متى يكون اختيار السبيكة مهمًا حقًا
يُعد اختيار السبيكة مهمًا عندما تترك متطلبات القطعة الوظيفية مجالًا للبدائل وعندما يكون سلوك المادة هو العامل المقيّد باستمرار للعملية. قد تختلف درجات النحاس الأصفر في قابلية التشغيل وسلوك التشكيل ومتطلبات مقاومة التآكل والتوصيلية والقيود على محتوى الرصاص. يعتمد الاختيار الصحيح على القطعة وظروف خدمتها؛ ولا يمكن النظر إلى “أفضل تحكم في الرقاقات” بمعزل عن تلك القيود.
قبل تغيير الدرجة، تأكد من المواصفة المطلوبة والصلابة وأي قيود تنظيمية أو خاصة بالعميل وأي احتياجات للتوصيل أو التشطيب. قارن تسميات المواد الدقيقة—وليس مجرد التصنيفات العامة مثل “نحاس أصفر سهل التشغيل”. تُعد معلومات مواد النحاس الأصفر في الموقع نقطة بداية لفهم عائلة المواد المتاحة، بينما يتحكم الرسم ومواصفة الشراء في المتطلب الفعلي.
إذا كانت السبيكة ثابتة، فينبغي أن تركز هندسة العمليات على الأدوات والوصول والتعشيق والإخلاء والتسلسل. وإذا كانت السبيكة مفتوحة للمراجعة، فتعامل مع تغيير الدرجة كقرار تصميمي: تحقق من التأثير على القوة والتعرض للتآكل والتوصيلية والتشكيل والعمليات اللاحقة. لا تُعد مشكلة التحكم في الرقاقات دليلًا كافيًا بحد ذاتها للموافقة على استبدال مادة.
أسئلة يطرحها المشترون والمهندسون
هل الرقاقات النحاسية الطويلة دائمًا علامة على حالة قطع سيئة؟
ليس دائمًا. يمكن التعامل مع الرقاقة المستمرة عندما تخرج بأمان ولا تلامس القطعة أو الأداة. لكنها تصبح مشكلة عندما تلتف أو تتعشّق داخل تجويف أو تعيق التدفق أو تتلف سطحًا.
هل ينبغي للورشة تغيير درجة النحاس الأصفر لحل مشكلة التفاف الرقاقة؟
فقط بعد أن تسمح متطلبات القطعة بالاستبدال، وتشير أدلة العملية إلى أن سلوك المادة هو القيد الأساسي. أولًا، استبعد الأدوات المتآكلة، وسوء الوصول، والرقائق المحتجزة، وتسلسل العمليات الذي يمنع الإخلاء.
هل يمكن لسائل التبريد وحده منع إعادة قطع الرقائق؟
قد يساعد في منطقة قطع يسهل الوصول إليها، لكنه لا يضمن الإخلاء من جيب مسدود أو ممر محجوب. راجع الهندسة ومسار الأداة ومسارات خروج الرقائق، إضافة إلى اتجاه سائل التبريد.