
Ein CNC-Teil ist nicht schon deshalb fertig, weil es von der Maschine gekommen ist. Die Oberfläche muss möglicherweise Korrosion widerstehen, Reibung reduzieren, Dichtigkeit unterstützen, eine Beschichtung aufnehmen, ein bestimmtes Aussehen verleihen oder ein kritisches Maß bewahren. Die richtige Oberflächenbeschaffenheit hängt von Material, Funktion, Umgebung, Geometrie, Toleranz, Stückzahl und Budget ab. Allein nach dem Aussehen zu wählen, kann Haftungsprobleme, Maßänderungen, unnötige Kosten oder eine Oberfläche verursachen, die gut aussieht, aber im Einsatz versagt.
Beginnen Sie damit, was die Oberfläche leisten muss
| Oberflächenzweck | Zu prüfende Entscheidung zur Oberflächenbeschaffenheit | Häufiges Risiko |
|---|---|---|
| Korrosionsschutz | Materialverträglichkeit, Beschichtungsabdeckung, Kanten, Bohrungen und Einsatzumgebung | Die Behandlung schützt das Aussehen, aber nicht die tatsächlichen Umgebungsbedingungen |
| Verschleiß- oder Reibungskontrolle | Härte, Rauheit, Schmierung, Gegenmaterial und Beschichtungsdicke | Die Oberfläche ist glatt, nutzt sich jedoch schnell ab oder verändert den Sitz |
| Dichtheit oder Fluidkontakt | Rauheitsrichtung, Welligkeit, Grate, Ebenheit, Sauberkeit und Behandlungsverträglichkeit | Es wird eine dekorative Oberfläche ohne funktionale Abnahmemethode spezifiziert |
| Aussehen oder Handhabung | Textur, Farbe, Glanz, Gleichmäßigkeit, Maskierung und Referenzmuster | Die schriftliche Beschreibung definiert nicht, was der Kunde akzeptieren wird |
Ein Teil kann auf verschiedenen Flächen unterschiedliche Oberflächenanforderungen aufweisen. Kritische Schnittstellen, kosmetische Bereiche und verdeckte Flächen sollten getrennt betrachtet werden, anstatt überall die teuerste Oberfläche anzuwenden.
Wie bearbeitet ist eine echte technische Wahl
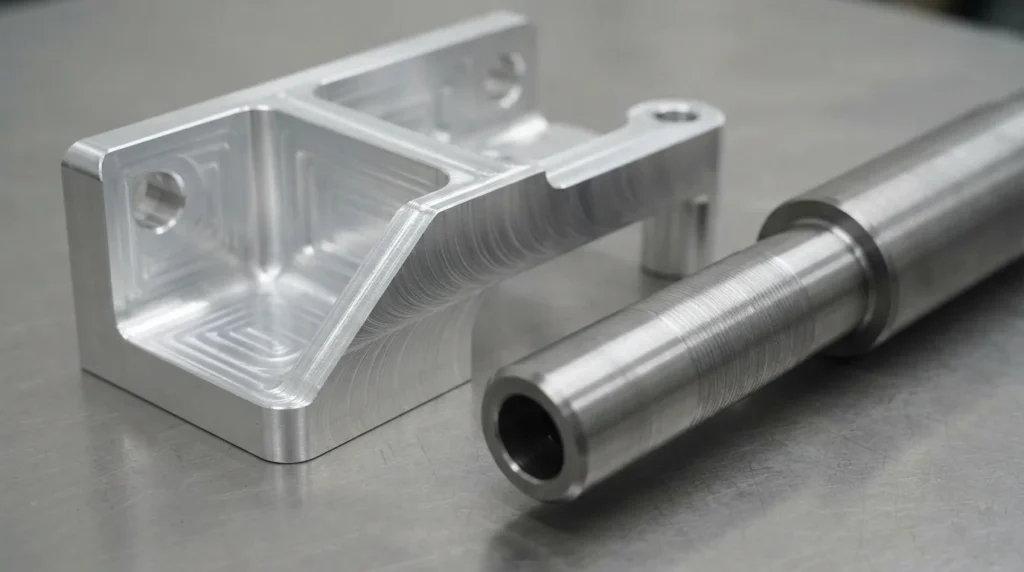
Wann eine bearbeitete Oberfläche ausreicht
- Die Oberfläche ist verdeckt oder ist keiner korrosiven Umgebung ausgesetzt.
- Sichtbare Werkzeugspuren beeinträchtigen weder das Erscheinungsbild noch die Kundenwahrnehmung.
- Rauheit und Kantenzustand sind für die Paarungs- oder Dichtfunktion ausreichend.
- Eine Beschichtung würde Risiko oder Dicke ohne einen nennenswerten Leistungsvorteil hinzufügen.
Wenn ein glatteres Ergebnis erforderlich ist, geben Sie die Funktionsfläche und den Abnahmewert an, anstatt eine “möglichst glatte” Oberfläche zu verlangen. Letztere ist schwer zu kalkulieren und konsistent zu prüfen.
Mechanische Oberflächen für Textur und Aussehen
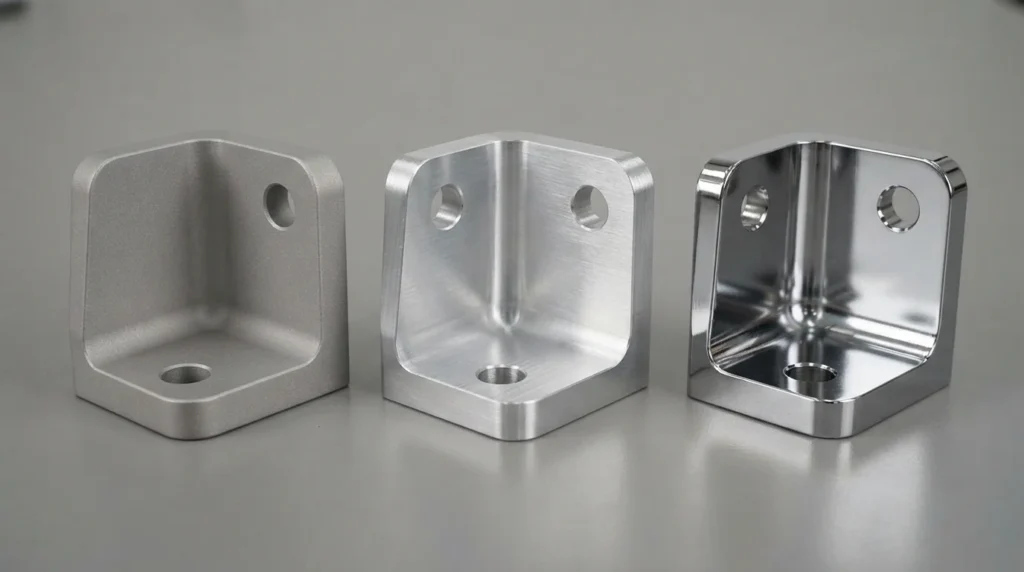
Strahlen kann ein gleichmäßigeres mattes oder seidenmattes Erscheinungsbild erzeugen und die visuelle Dominanz von Werkzeugspuren verringern. Es kann auch Kanten verrunden, kleine Merkmale verändern, die Rauheit beeinflussen oder Medienrückstände in Vertiefungen hinterlassen. Definieren Sie Abdeckung und geschützte Flächen, wenn Bohrungen, Gewinde, Lagersitze oder Dichtflächen kontrolliert bleiben müssen.
Bürsten und gerichtete Textur
Gebürstete Oberflächen erzeugen ein gerichtetes Erscheinungsbild, das helfen kann, Handhabungsspuren zu verbergen, doch Richtung, Überlappung, Kantenübergänge und kosmetische Konsistenz sind entscheidend. Ein Musterblech oder eine freigegebene Referenz kann nützlicher sein als ein Adjektiv wie “premium”.”
Polieren
Polieren entfernt oder glättet Material und kann das Erscheinungsbild, die Reinigungsfähigkeit oder das Kontaktverhalten verbessern. Es kann Kanten verrunden, lokale Maße verändern, Einschlüsse freilegen und eine separate Prüfmethode erfordern. Geben Sie an, ob die Anforderung seidenmatt, glänzend, spiegelähnlich oder ein gemessener Rauheitswert ist.
Chemische und elektrochemische Oberflächen
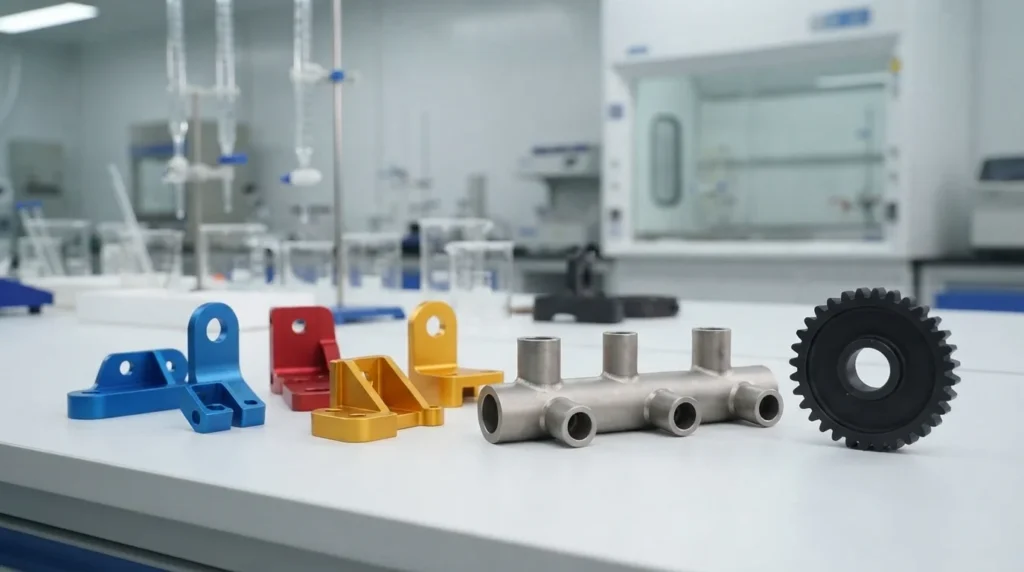
Eloxieren kann Korrosionsschutz, Farbe, Härte und ein kontrolliertes Erscheinungsbild auf geeigneten Aluminiumlegierungen unterstützen. Legierung, Oberflächenvorbereitung, Farbe, Abdeckung und Behandlungsart beeinflussen das Ergebnis. Schichtwachstum oder Eindringung können Bohrungen, Gewinde, Passungen und elektrische Kontakte beeinflussen, daher sollten kritische Maße gegen den fertigen Zustand geprüft werden.
Passivation for stainless steel
Passivation is used to improve the corrosion behavior of suitable stainless steel surfaces after machining and cleaning. It is not an all-purpose appearance treatment, and the cleaning, surface condition, chemical environment, and acceptance requirement still need to be defined.
Black oxide and other chemical treatments
Chemical finishes are material-specific. A treatment that works for one alloy may be ineffective or inappropriate for another. State the base material before selecting the finish, and confirm whether an oil, sealant, topcoat, or dimensional allowance is part of the specification.
Beschichtungen, Galvanisieren und Maßkontrolle
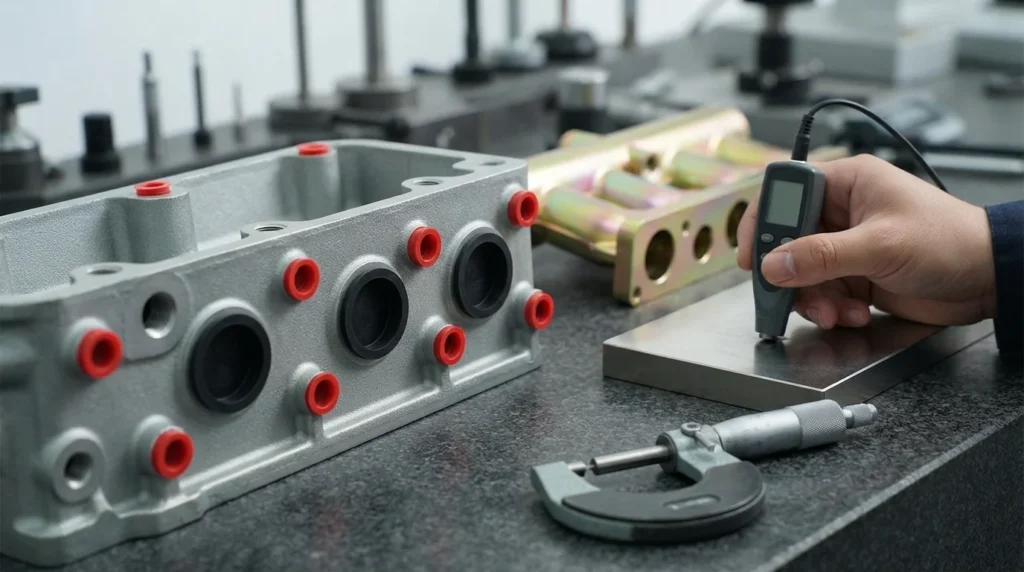
| Question | Warum es wichtig ist |
|---|---|
| Which surfaces are masked? | Threads, bores, electrical contacts, sealing faces, and locating surfaces may not accept the same coating |
| What is the required thickness or range? | Thickness can change fits, hole size, edge buildup, friction, and electrical behavior |
| When is the critical dimension measured? | The part may need machining allowance before treatment and verification after treatment |
| How is adhesion or appearance accepted? | A general color name does not define adhesion, gloss, texture, coverage, or acceptable variation |
Ra, Rz und die Frage der Prüfung
Ra is a common arithmetic-average roughness parameter, while Rz and other parameters describe the surface differently. A single roughness value does not fully describe waviness, lay direction, burrs, scratches, pores, or cosmetic uniformity. The correct parameter and measurement direction depend on the function.
Write a measurable requirement
- Identify the exact surface or zone that requires the finish.
- State the roughness parameter, unit, limit, and measurement direction when relevant.
- Define whether the value applies before or after coating, polishing, blasting, or passivation.
- Separate roughness from visual appearance, color, scratches, tool marks, and edge condition.
- Agree on the instrument, reference area, and sample or report expectation.
Surface finish and dimensional control are connected. Review the CNC-Toleranzleitfaden when a finish may change a critical fit or inspection result.
Materialverträglichkeit kommt zuerst
The base material affects which finishes are available, how uniform the result will be, what color is possible, and how the surface behaves in service. Alloy, temper, hardness, reinforcement, porosity, and prior machining condition can all matter.
Use the CNC materials selection guide to connect finish decisions to the material’s environment, wear, heat, electrical, and dimensional requirements. Do not specify a finish only because it is common on another alloy.
So spezifizieren Sie eine Oberfläche in einer Zeichnung
A useful finish callout answers four questions: what process, on which surfaces, to what result, and how will it be accepted?
- Name the base material and condition.
- Name the treatment or mechanical finish and the required class, type, color, texture, or roughness.
- Mark protected, masked, cosmetic, sealing, electrical, and fit-critical surfaces.
- State coating thickness, allowance, dimensional condition, or post-finish measurement where needed.
- Define samples, visual limits, roughness measurement, adhesion, cleanliness, and documentation.
- Identify any approved supplier, customer specification, or substitute-approval process.
A finish note should be specific enough for an estimator to quote and an inspector to accept. “Nice cosmetic finish” is neither.
Oberfläche, Kosten und Produktionsrisiko
Surface treatment affects more than the external processing charge. It can change masking, packaging, inspection, rework, lead time, yield, and the dimensional strategy used during machining. Over-specifying every surface can add cost without improving the product; under-specifying a functional surface can create field failure or rework.
When comparing options, consider appearance, corrosion, wear, friction, sealing, electrical behavior, cleanability, dimensional effect, material compatibility, quantity, documentation, and total route cost. The goal is a finish that solves the actual service problem.
Häufig gestellte Fragen zu CNC-Oberflächen
What is the best surface finish for a CNC part?
There is no universal best finish. Select it from the surface’s function, material, environment, appearance, tolerance, quantity, inspection method, and budget. An as-machined surface may be correct for one area while another needs a coating or polished condition.
Does anodizing change CNC part dimensions?
It can. The treatment may change the condition of edges, holes, threads, fits, and electrical contacts. Critical dimensions should identify whether they apply before or after treatment and which surfaces are masked.
What is the difference between surface finish and surface roughness?
Surface finish is a broader description of texture, appearance, treatment, and condition. Surface roughness is a measured characteristic such as Ra or Rz. A roughness number alone may not define scratches, waviness, lay, burrs, color, or visual acceptance.
Is bead blasting suitable for every CNC material?
No. The media, pressure, base material, geometry, masking, and cleanliness requirement affect the result. Confirm compatibility and protect critical surfaces, threads, bores, and cosmetic zones when needed.
How can I reduce surface finishing cost?
Apply the finish only to surfaces that need it, choose a material-compatible process, define measurable acceptance, avoid unnecessary masking, and coordinate the finish with tolerances and inspection. A supplier DFM review can identify a simpler finish that still meets function.