
Bei einem Kunststoffteil in kleiner Stückzahl hängt der bessere Weg weniger vom Prozesslabel ab als davon, was gelernt oder geliefert werden muss. CNC-Bearbeitung ist in der Regel sinnvoll, wenn sich die Geometrie noch ändert, die benötigte Menge begrenzt ist oder das Teil aus technischem Halbzeug gefertigt werden muss. Spritzguss wird attraktiver, wenn ein stabiles Design eine wiederholte Produktion erfordert und die Werkzeugkosten auf genügend Einheiten verteilt werden können. Vergleichen Sie den gesamten Weg – Werkzeugbau, Teilepreis, Designfreiheit, Materialform, Validierung und Zeitplan –, nicht nur den Angebotspreis pro Stück.
Diese Unterscheidung ist wichtig für Käufer, die Prototypen, Pilotfertigungen, Ersatzteile oder frühe Produktionslose bestellen. Ein gespritztes Teil kann niedrige laufende Stückkosten haben, doch die anfängliche Werkzeug- und Design-for-Molding-Arbeit kann einen kleinen Auftrag dominieren. Ein bearbeitetes Teil kann pro Einheit mehr kosten, aber eine dedizierte Form vermeiden und die Option erhalten, ein Merkmal zu überarbeiten, bevor das Design eingefroren wird.
Vergleichen Sie den gesamten Weg, nicht den Stückpreis
Ein nützlicher Vergleich trennt einmalige Kosten von laufenden Kosten. CNC-Bearbeitung vermeidet in der Regel eine Forminvestition, während jedes Teil Maschinenzeit, Rüstung, Werkstückaufnahme, Werkzeugwechsel und Prüfung erfordert. Spritzguss erfordert Werkzeuge, Formversuche und Prozesseinrichtung, aber ein stabiler Zyklus kann wiederholte Teile mit weniger Bearbeitung pro Einheit produzieren. Keines der beiden Muster garantiert niedrigere Gesamtkosten: Menge, Teilegröße, Harz, Toleranzen, optische Anforderungen und Sekundäroperationen verschieben den Break-even-Punkt.
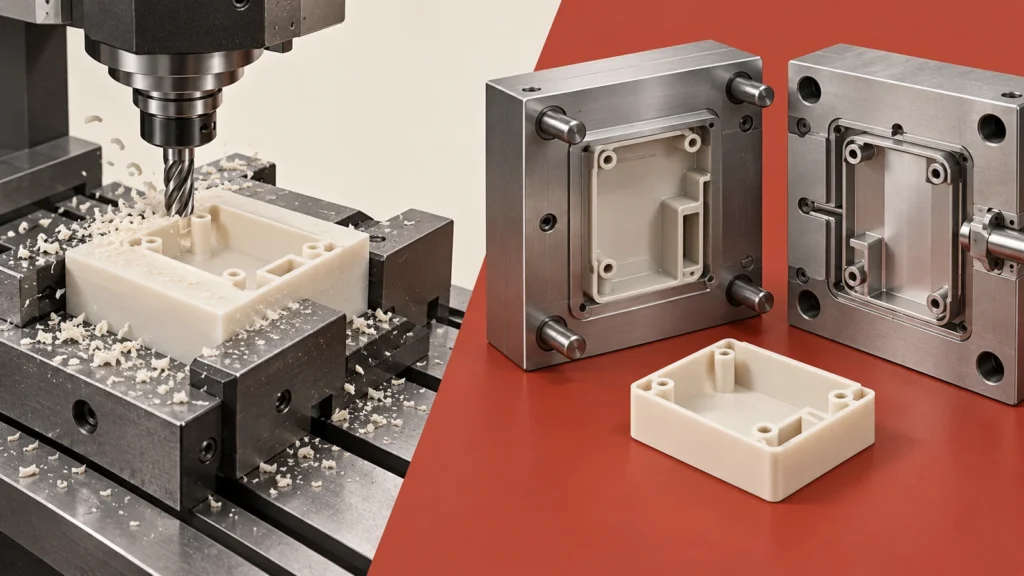
Fordern Sie von Lieferanten die Annahmen hinter ihrem Vergleich an. Enthält der “Stückpreis” Materialzertifizierung, Oberflächenbearbeitung, Prüfung, Verpackung oder Formamortisation? Basiert das Angebot auf einer fertigen Zeichnung oder einem vorläufigen Modell? Ein Vergleich, der bei einem Verfahren das Werkzeug oder beim anderen die Prüfung ausschließt, ist nicht entscheidungsreif.
Wann CNC-Bearbeitung der sicherere erste Schritt ist
Zerspanung ist oft die praktische Wahl, wenn das Design noch nicht stabil ist. Ein Befestigungsloch kann sich nach einem Passungstest verschieben; eine Wand kann nach einer Steifigkeitsprüfung verstärkt werden müssen; oder eine Dichtfläche kann nach einem Montageversuch eine andere Breite benötigen. Ohne eine Formkavität, die überarbeitet werden muss, kann die Konstruktion eine überarbeitete Geometrie in einem nachfolgenden Build bewerten. Dies macht jedoch nicht jede Änderung kostenlos: Neue Programmierung, Material, Rüstung und Prüfung haben weiterhin Kosten- und Lieferzeitenauswirkungen.
Es ist auch nützlich, wenn ein Teil einen Werkstoff benötigt, der als zerspanbare Platte, Stange oder Block verfügbar ist, aber im Projekt nicht als Formmassenharz in Betracht gezogen wird. Die geforderte Sorte und das Halbzeugformat müssen bestätigt werden, denn “dieselbe Polymerfamilie” bedeutet nicht, dass sich zerspannte und gespritzte Teile identisch verhalten. Faser- oder Extrusionsrichtung, Eigenspannungen, Feuchtigkeitskonditionierung und Wanddicke können alle Messungen und die Nutzung beeinflussen.
Die Geometrie setzt eine reale Grenze. Tiefe Innenkavitäten, dünne Rippen, Hinterschneidungen und geschlossene Kanäle können für ein Schneidwerkzeug unzugänglich oder teuer zu bearbeiten sein. Konstrukteure sollten Werkzeugreichweite, Eckenradien, Spannflächen und die Frage prüfen, ob das Teil in einer Aufspannung gefertigt werden kann oder mehrere Orientierungen erfordert. Eine nützliche Prüfung kann auf die CNC-Schnellprototyping-Fähigkeit und Optionen für die Kleinserienproduktion wenn diese für den Bauplan relevant sind.
Wann Spritzguss seine Werkzeugkosten verdient
Formen wird attraktiver, wenn die Produktgeometrie und das Material ausreichend gefestigt sind, wiederholte Nachfrage glaubwürdig ist und das Formteil-Design validiert werden kann. Das Werkzeug ist nicht nur ein Kostenfaktor; es ist Teil der Prozessdefinition. Angusslage, Fließweg, Entlüftung, Kühlung, Auswerfung, Schwindung und die Platzierung der Trennebene beeinflussen das Teil. Diese Entscheidungen können das Aussehen, die Maßhaltigkeit, Bindenahten und die Passung der Komponente zu benachbarten Teilen beeinflussen.
Bevor ein Werkzeug freigegeben wird, ist festzulegen, welche Merkmale kritisch sind und wie sie gemessen werden. Eine nominelle CAD-Oberfläche ist kein Abnahmeprüfplan. Spezifizieren Sie Bezüge, Toleranzen, Materialgüte, Sichtflächenbereiche und die Bedingungen, unter denen Maße geprüft werden. Wenn die Komponente in einer Baugruppe belastet, abgedichtet oder ausgerichtet wird, sind die funktionalen Schnittstellen zu identifizieren, anstatt unterschiedslos enge Toleranzen anzuwenden.
Die Werkzeugwirtschaftlichkeit hängt auch von den erwarteten Änderungen ab. Wenn ein Pilotbau wahrscheinlich Schnittstellenänderungen aufdecken wird, sollten die Kosten für die Änderung eines Werkzeugs in die Planung einbezogen werden. Umgekehrt kann das Weiterbearbeiten eines ausgereiften Designs in einer Stückzahl, die Werkzeuge rechtfertigen würde, die laufenden Teilekosten unnötig hoch machen. Der richtige Vergleich ist eine Bandbreite plausibler Mengen und technischer Änderungen, nicht eine einzelne optimistische Prognose.
Die Materialform verändert, was ein Prototyp beweist
Ein Prototyp ist nur nützlich, wenn seine Aussagekraft zur Fragestellung passt. Eine gefräste Kunststoffkomponente kann Fragen zu Bauraum, Montagezugänglichkeit, grundlegender Passung und einigen funktionalen Lasten beantworten. Sie kann jedoch Schwindung beim Formen, Bindenähte, Faserorientierung oder Oberflächenaussehen nicht vorhersagen. Ein Formmuster kann den tatsächlichen Formprozess direkter prüfen, aber der erste Versuch kann noch Anpassungen erfordern, bevor er einen stabilen Produktionszustand repräsentiert.
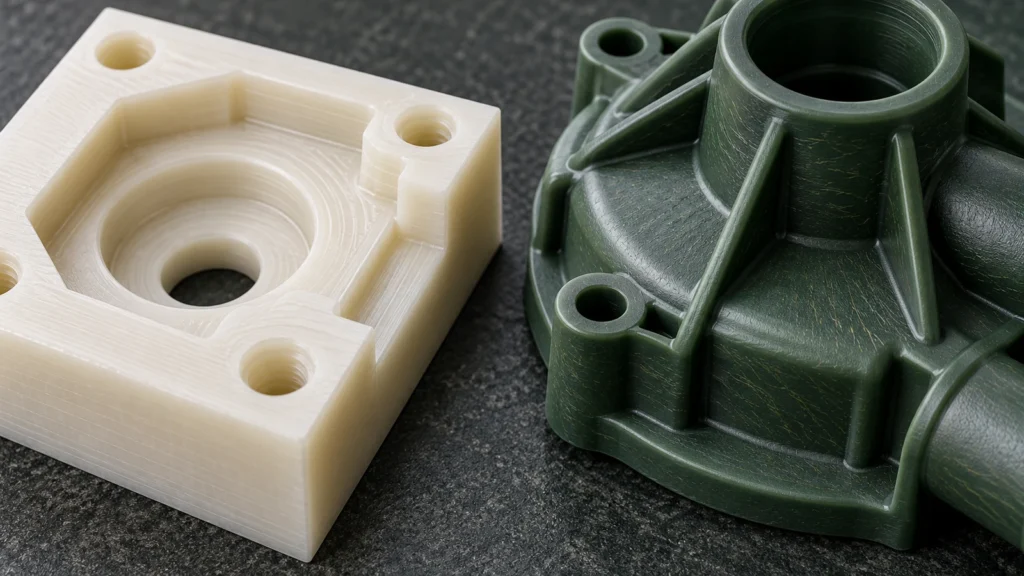
Die Validierung sollte dem Risiko der Komponente folgen. Eine unkritische Abdeckung kann Maß- und Montageprüfungen erfordern. Eine Druckgrenze, eine Lageraufnahme oder ein Dichtungselement kann Funktionstests unter definierten Temperatur-, Last-, Fluid- und Zyklusbedingungen erfordern. Ein schneller Prototyp kann Konzepte screenen; er kann keine Qualifizierung ersetzen, die zum endgültigen Material und Produktionsprozess gehört.
Eine praktische Prüfung zur Wegewahl
Nutzen Sie diese Fragen, bevor Sie Angebote anfordern:
- Wie viele Teile werden für den ersten Bau benötigt, und wie wahrscheinlich ist es, dass diese Menge sich wiederholt?
- Welche Maße, Oberflächen oder Schnittstellen bestimmen Passung und Funktion?
- Ist das Modell eingefroren, oder sollte der nächste Bau Raum für Änderungen bewahren?
- Enthält das Teil Merkmale, die mit einem Fräser schwer erreichbar oder schwer zu formen und auszuwerfen sind?
- Muss der Prototyp das Produktionsharz und den Fertigungsprozess repräsentieren, oder ist er nur ein Form- und Passungsmodell?
- Welche Prüfaufzeichnungen, Materialdokumente und Tests werden für die Abnahme benötigt?
Vergleichen Sie dann mindestens zwei Szenarien: die erwartete Pilotmenge und eine realistische Wiederholungsproduktionsmenge. Beziehen Sie technische Änderungen, Werkzeugwartung oder -änderung, Sekundäroperationen, Prüfung und Ausschussannahmen ein. Wenn die Antwort sich mit dem Volumen stark ändert, halten Sie die Entscheidung offen, bis Nachfrage und Designreife klarer sind.
Halten Sie den Übergang zwischen den Wegen kontrolliert
Der Wechsel von einem gefrästen Prototyp zu einem Spritzgussteil ist ein Design-Transfer, kein einfacher Prozessaustausch. Prüfen Sie Wandstärken, Rippen, Dome, Entformungsschrägen, Radien und die Toleranzstrategie erneut im Hinblick auf den Spritzgussprozess. Überdenken Sie Schnittstellen, die aus Halbzeug gefräst wurden, da Schwindung beim Spritzgießen und Prozessschwankungen die Passung verändern können. Umgekehrt sollten Sie nicht jedes Merkmal für den Spritzguss neu gestalten, bevor Material, Werkzeugkonzept und funktionale Anforderungen bekannt sind.
Ein prägnantes Übergabepaket sollte die freigegebene Zeichnung oder Modellrevision, die Materialspezifikation, funktionskritische Maße, die Prüfmethode, die vorgesehenen Validierungstests und eine Aufzeichnung offener Designrisiken enthalten. Damit erhalten die Fertigungs- und Qualitätsteams eine gemeinsame Grundlage, um Prototypennachweise mit Produktionsnachweisen zu vergleichen.
FAQ
Ist CNC-Bearbeitung bei kleinen Stückzahlen immer günstiger?
Nein. Sie vermeidet oft ein dediziertes Werkzeug, aber Teilekomplexität, Materialpreis, Bearbeitungszeit, Rüsten, Nachbearbeitung und Prüfung können eine kleine Serie dennoch teuer machen. Vergleichen Sie die Gesamtprojektkosten anhand des tatsächlichen Designs und der tatsächlichen Stückzahl.
Kann ein gefräster Prototyp ein spritzgegossenes Teil repräsentieren?
Er kann ausgewählte Geometrien und Schnittstellen repräsentieren, aber er reproduziert nicht automatisch spritzgussbedingte Schwindung, Fließorientierung, Bindennähte oder Oberflächeneffekte. Legen Sie fest, welche Fragestellungen der Prototyp beantworten soll.
Wann sollte ein Team auf ein Werkzeug umsteigen?
Erwägen Sie eine Werkzeugerstellung, wenn Design und Material stabil genug für eine Validierung sind, eine wiederkehrende Nachfrage die Investition rechtfertigt und die spritzgegossene Geometrie die funktionalen und prüftechnischen Anforderungen des Teils erfüllen kann.