
Para una pieza de plástico de bajo volumen, la mejor ruta depende menos de la etiqueta del proceso que de lo que debe aprenderse o entregarse. El mecanizado CNC suele tener sentido cuando la geometría aún está cambiando, la cantidad requerida es limitada o la pieza debe provenir de material de grado de ingeniería. El moldeo por inyección resulta más atractivo cuando un diseño estable necesita producción repetida y el costo del utillaje puede repartirse entre suficientes unidades. Compare la ruta completa —utillaje, precio de la pieza, libertad de diseño, forma del material, validación y cronograma—, no solo el precio cotizado por pieza.
Esta distinción importa para los compradores que solicitan prototipos, lotes piloto, componentes de repuesto o lotes de producción iniciales. Una pieza moldeada puede tener un bajo costo unitario recurrente, pero el molde inicial y el trabajo de diseño para moldeo pueden dominar un pedido pequeño. Una pieza mecanizada puede costar más por unidad, pero evita un molde dedicado y conserva la opción de revisar una característica antes de que el diseño quede congelado.
Compare la ruta completa, no el precio unitario
Una comparación útil separa el costo no recurrente del costo recurrente. El mecanizado CNC normalmente evita una inversión en molde, mientras que cada pieza requiere tiempo de máquina, preparación, sujeción, cambios de herramienta e inspección. El moldeo por inyección requiere utillaje, pruebas de molde y configuración del proceso, pero un ciclo estable puede producir piezas repetidas con menos procesamiento por unidad. Ninguno de los dos patrones garantiza un costo total menor: la cantidad, el tamaño de la pieza, la resina, las tolerancias, los requisitos cosméticos y las operaciones secundarias desplazan el punto de equilibrio.
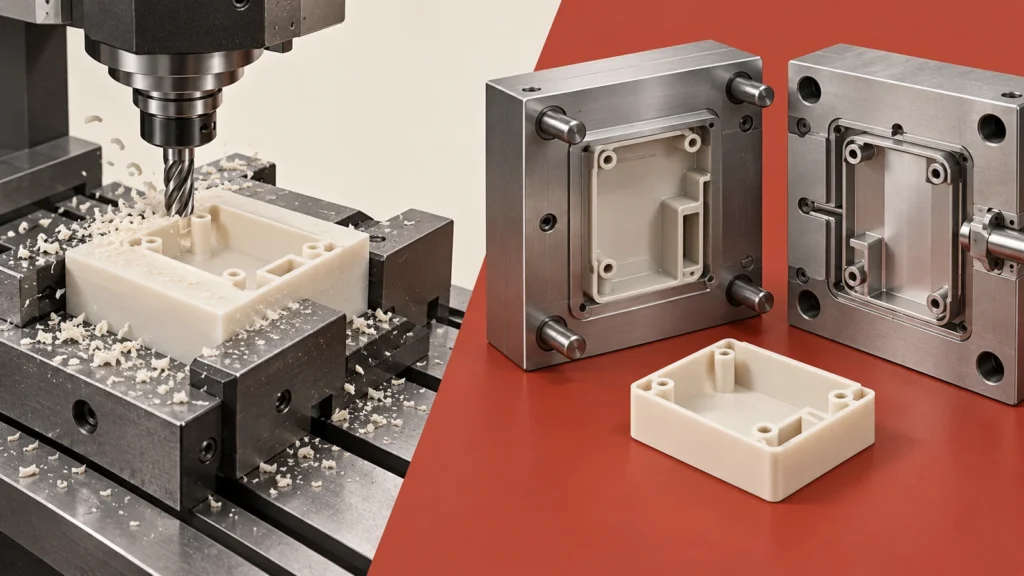
Pida a los proveedores que muestren los supuestos detrás de su comparación. ¿El “precio por pieza” incluye certificación de material, acabado, inspección, embalaje o amortización del molde? ¿La cotización se basa en un plano terminado o en un modelo preliminar? Una comparación que excluye un utillaje de una ruta o la inspección de la otra no está lista para tomar decisiones.
Cuándo el mecanizado CNC es el primer paso más seguro
El mecanizado suele ser la opción práctica cuando el diseño aún no es estable. Un orificio de montaje puede moverse tras una prueba de ajuste; una pared puede necesitar engrosarse tras una revisión de rigidez; o una zona de sellado puede necesitar un ancho diferente tras una prueba de ensamblaje. Sin una cavidad de molde que retrabajar, la ingeniería puede evaluar una geometría revisada en una construcción posterior. Esto no hace que cada revisión sea gratuita: la nueva programación, el material, la preparación y la inspección siguen teniendo implicaciones de costo y plazo de entrega.
También es útil cuando una pieza necesita un material que está disponible como placa, barra o bloque mecanizable, pero que no se está considerando como resina de moldeo en el proyecto. Deben confirmarse el grado y la forma de material solicitados, porque “la misma familia de polímeros” no significa que las piezas mecanizadas y moldeadas se comporten de manera idéntica. La dirección de la fibra o de extrusión, la tensión residual, el acondicionamiento de humedad y el espesor de pared pueden afectar las mediciones y el uso.
La geometría impone un límite real. Las cavidades internas profundas, las nervaduras delgadas, los contrasalidas y los pasajes cerrados pueden ser inaccesibles para una herramienta de corte o costosos de mecanizar. Los diseñadores deben verificar el alcance de la herramienta, los radios de las esquinas, las caras de sujeción y si la pieza puede fabricarse en una sola preparación o requiere múltiples orientaciones. Una revisión útil puede hacer referencia a la capacidad de prototipado rápido CNC y opciones de producción de bajo volumen cuando estos sean relevantes para el plan de construcción.
Cuándo el moldeo por inyección justifica su costo de utillaje
El moldeo resulta más atractivo cuando la geometría del producto y el material están suficientemente definidos, la demanda repetida es creíble y el diseño moldeado puede validarse. El molde no es solo un elemento de costo; forma parte de la definición del proceso. La ubicación de la compuerta, la longitud de flujo, el venteo, el enfriamiento, la eyección, la contracción y la ubicación de la línea de partición influyen en la pieza. Esas decisiones pueden afectar la apariencia, la estabilidad dimensional, las líneas de soldadura y cómo encaja el componente con las piezas vecinas.
Antes de aprobar un molde, defina qué características son críticas y cómo se medirán. Una superficie CAD nominal no es un plan de aceptación. Especifique datums, tolerancias, grado del material, zonas cosméticas y las condiciones bajo las cuales se verifican las dimensiones. Si el componente está sometido a carga, sellado o alineado en un ensamblaje, identifique las interfaces funcionales en lugar de aplicar tolerancias ajustadas de forma indiscriminada.
La economía del utillaje también depende de las revisiones previstas. Si es probable que una construcción piloto revele cambios en las interfaces, el costo de modificar un molde debe incluirse en el plan. Por el contrario, seguir mecanizando un diseño maduro a un volumen que justificaría el utillaje puede hacer que el costo recurrente de la pieza sea innecesariamente alto. La comparación correcta es un rango de cantidades plausibles y cambios de ingeniería, no un único pronóstico optimista.
La forma del material cambia lo que demuestra un prototipo
Un prototipo es útil solo si su evidencia coincide con la pregunta. Un componente plástico mecanizado puede responder preguntas sobre envolvente, acceso para ensamblaje, ajuste básico y algunas cargas funcionales. Puede que no prediga la contracción del moldeo, la resistencia de las líneas de unión, la orientación de las fibras ni la apariencia superficial. Una muestra moldeada puede probar el proceso de moldeo real de forma más directa, pero el primer ensayo aún puede necesitar ajustes antes de representar una condición de producción estable.
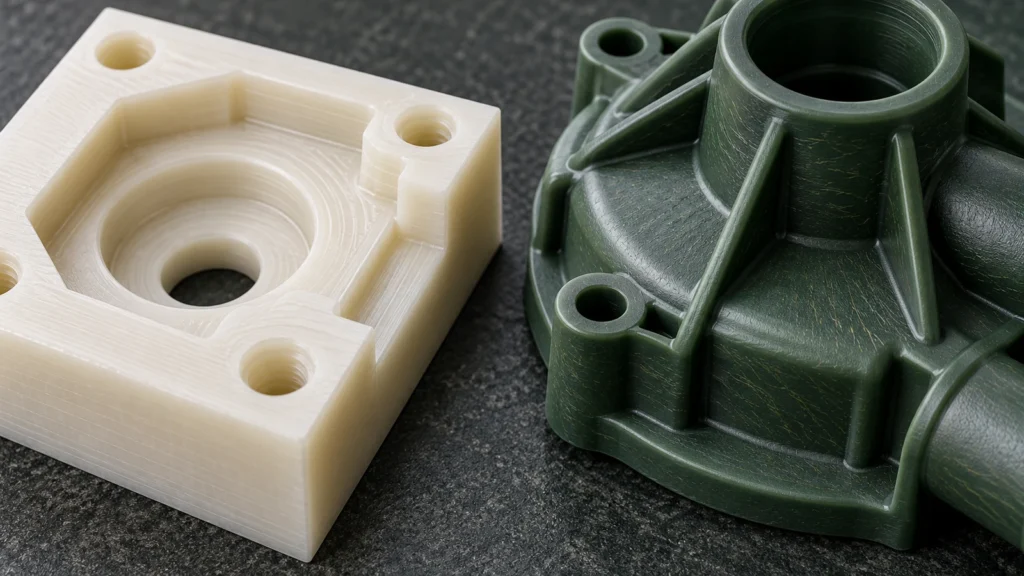
La validación debe seguir el riesgo del componente. Una cubierta no crítica puede requerir verificaciones dimensionales y de ensamblaje. Un límite de presión, un soporte de cojinete o un componente de sellado pueden requerir pruebas funcionales bajo condiciones definidas de temperatura, carga, fluido y ciclos. Un prototipo rápido puede filtrar conceptos; no puede reemplazar la calificación que corresponde al material final y al proceso de producción.
Una verificación práctica para seleccionar la ruta
Utilice estas preguntas antes de solicitar cotizaciones:
- ¿Cuántas piezas se necesitan para la primera construcción y qué probabilidad hay de que esa cantidad se repita?
- ¿Qué dimensiones, superficies o interfaces controlan el ajuste y la función?
- ¿Está congelado el modelo o la próxima construcción debería preservar espacio para cambios?
- ¿Contiene la pieza características difíciles de alcanzar con un cortador o difíciles de moldear y eyectar?
- ¿Debe el prototipo representar la resina y el proceso de fabricación de producción, o es solo un modelo de forma y ajuste?
- ¿Qué registros de inspección, documentos de material y pruebas se necesitan para la aceptación?
Luego compare al menos dos escenarios: la cantidad piloto esperada y una cantidad realista de producción repetida. Incluya cambios de ingeniería, mantenimiento o modificación de utillaje, operaciones secundarias, inspección y supuestos de desperdicio. Si la respuesta cambia drásticamente con el volumen, mantenga la decisión abierta hasta que la demanda y la madurez del diseño estén más claras.
Mantenga controlada la transición entre rutas
Pasar de un prototipo mecanizado a una pieza moldeada es una transferencia de diseño, no un simple cambio de proceso. Vuelva a revisar las secciones de pared, nervios, jefes, ángulos de salida, radios y la estrategia de tolerancias en función del proceso de moldeo. Revise las interfaces que se mecanizaron a partir de material en bruto, ya que la contracción del moldeo y la variación del proceso pueden alterar el ajuste. A la inversa, no rediseñe cada característica para el moldeo hasta que se conozcan el material, el concepto de utillaje y los requisitos funcionales.
Un paquete de transferencia conciso debe incluir la revisión controlada del plano o modelo, la especificación del material, las dimensiones críticas para la función, el método de inspección, las pruebas de validación previstas y un registro de los riesgos de diseño abiertos. Esto proporciona a los equipos de fabricación y calidad una base común para comparar la evidencia del prototipo con la evidencia de producción.
Preguntas frecuentes
¿Es siempre más económico el mecanizado CNC para una cantidad pequeña?
No. A menudo evita un molde dedicado, pero la complejidad de la pieza, el precio del material en bruto, el tiempo de mecanizado, el acabado y la inspección aún pueden encarecer una serie pequeña. Compare el coste total del proyecto utilizando el diseño y la cantidad reales.
¿Puede un prototipo mecanizado representar una pieza de moldeo por inyección?
Puede representar una geometría e interfaces seleccionadas, pero no reproduce automáticamente la contracción relacionada con el moldeo, la orientación del flujo, las líneas de soldadura ni los efectos superficiales. Defina qué preguntas debe responder el prototipo.
¿Cuándo debería un equipo pasar a un molde?
Considere el utillaje cuando el diseño y el material sean lo suficientemente estables para validarlos, la demanda repetida respalde la inversión y la geometría moldeada pueda cumplir los requisitos funcionales y de inspección de la pieza.