
Para uma peça plástica de baixo volume, a melhor rota depende menos do rótulo do processo do que daquilo que precisa ser aprendido ou entregue. A usinagem CNC geralmente faz sentido quando a geometria ainda está mudando, a quantidade necessária é limitada ou a peça precisa vir de estoque de grau de engenharia. A moldagem por injeção torna-se mais atrativa quando um design estável precisa de produção repetida e o custo de ferramental pode ser diluído por unidades suficientes. Compare a rota completa — ferramental, preço da peça, liberdade de design, forma do material, validação e cronograma — não apenas o preço cotado por peça.
Essa distinção importa para compradores que encomendam protótipos, lotes-piloto, componentes de reposição ou lotes de produção inicial. Uma peça moldada pode ter um baixo custo unitário recorrente, mas o ferramental inicial e o trabalho de design para moldagem podem dominar um pedido pequeno. Uma peça usinada pode custar mais por unidade, mas evita um molde dedicado e preserva a opção de revisar uma característica antes de o design ser congelado.
Compare a rota inteira, não o preço unitário
Uma comparação útil separa o custo não recorrente do custo recorrente. A usinagem CNC normalmente evita o investimento em molde, enquanto cada peça exige tempo de máquina, setup, fixação, trocas de ferramenta e inspeção. A moldagem por injeção exige ferramental, testes de molde e setup de processo, mas um ciclo estável pode produzir peças repetidas com menos processamento por unidade. Nenhum dos padrões garante um custo total menor: quantidade, tamanho da peça, resina, tolerâncias, requisitos cosméticos e operações secundárias deslocam o ponto de equilíbrio.
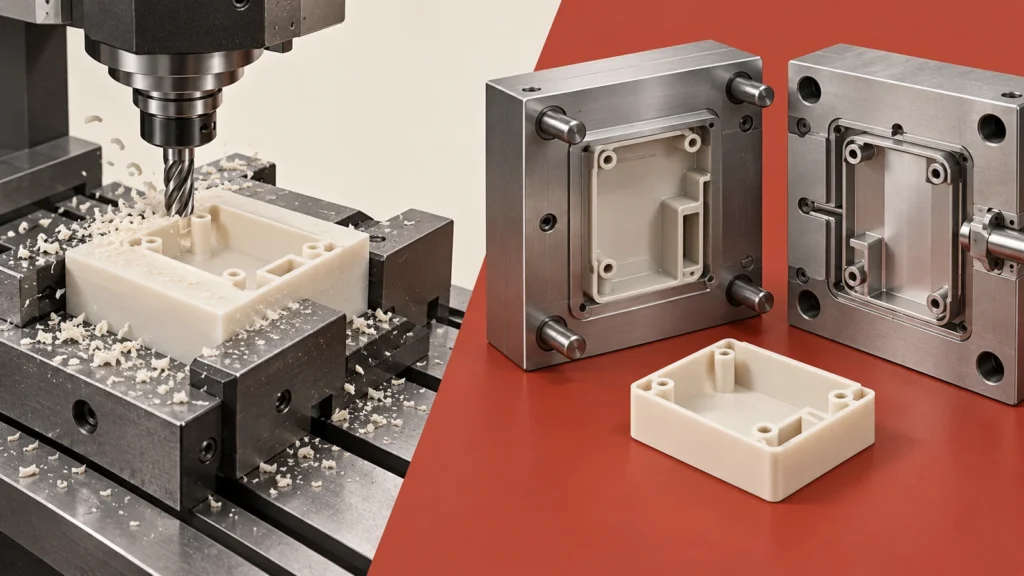
Peça aos fornecedores que mostrem as premissas por trás de sua comparação. O “preço por peça” inclui certificação de material, acabamento, inspeção, embalagem ou amortização do molde? O orçamento é baseado em um desenho finalizado ou em um modelo preliminar? Uma comparação que exclui uma ferramenta de uma rota ou a inspeção da outra não está pronta para decisão.
Quando a usinagem CNC é o primeiro passo mais seguro
A usinagem costuma ser a escolha prática quando o projeto ainda não está estável. Um furo de montagem pode se deslocar após um teste de ajuste; uma parede pode precisar ser espessada após uma revisão de rigidez; ou uma superfície de vedação pode precisar de uma largura diferente após um teste de montagem. Sem uma cavidade de molde para retrabalhar, a engenharia pode avaliar uma geometria revisada em uma construção subsequente. Isso não torna toda revisão gratuita: nova programação, material, setup e inspeção ainda têm implicações de custo e prazo de entrega.
Também é útil quando uma peça precisa de um material disponível como placa, barra ou bloco usinável, mas que não está sendo considerado como resina de moldagem no projeto. A classe e a forma de estoque solicitadas devem ser confirmadas, pois “mesma família de polímeros” não significa que as peças usinadas e moldadas se comportem de forma idêntica. A direção do grão ou da extrusão, a tensão residual, o condicionamento de umidade e a espessura da parede podem todos afetar as medições e o uso.
A geometria impõe um limite real. Cavidades internas profundas, nervuras finas, reentrâncias e passagens fechadas podem ser inacessíveis a uma ferramenta de corte ou caras de usinar. Os projetistas devem verificar o alcance da ferramenta, os raios de canto, as faces de fixação e se a peça pode ser feita em um único setup ou requer múltiplas orientações. Uma revisão útil pode referenciar a capacidade de prototipagem rápida CNC quanto a opções de produção de baixo volume quando estes forem relevantes para o plano de construção.
Quando a moldagem por injeção justifica seu custo de ferramental
A moldagem torna-se mais atrativa quando a geometria do produto e o material estão suficientemente definidos, a procura repetida é credível e o design moldado pode ser validado. O molde não é apenas um item de custo; é parte da definição do processo. A localização do gate, o comprimento do fluxo, o respiro, o arrefecimento, a ejeção, a retração e a colocação da linha de separação influenciam a peça. Essas decisões podem afetar a aparência, a estabilidade dimensional, as linhas de soldadura e a forma como o componente se ajusta às peças vizinhas.
Antes de aprovar um molde, defina quais as características críticas e como serão medidas. Uma superfície CAD nominal não é um plano de aceitação. Especifique datums, tolerâncias, grau de material, zonas cosméticas e as condições em que as dimensões são verificadas. Se o componente for sujeito a carga, vedado ou alinhado numa montagem, identifique as interfaces funcionais em vez de aplicar tolerâncias apertadas indiscriminadamente.
A economia do ferramental também depende das revisões previstas. Se for provável que uma construção piloto revele alterações de interface, o custo de modificar um molde deve ser incluído no plano. Por outro lado, continuar a maquinar um design maduro num volume que justificaria ferramental pode tornar o custo recorrente da peça desnecessariamente elevado. A comparação correta é um intervalo de quantidades plausíveis e alterações de engenharia, não uma única previsão otimista.
A forma do material muda o que um protótipo comprova
Um protótipo só é útil se a sua evidência corresponder à questão. Um componente plástico maquinado pode responder a questões sobre envelope, acesso à montagem, ajuste básico e algumas cargas funcionais. Pode não prever a retração da moldagem, a resistência das linhas de soldadura, a orientação das fibras ou a aparência superficial. Uma amostra moldada pode testar o processo de moldagem real mais diretamente, mas o primeiro ensaio pode ainda necessitar de ajustes antes de representar uma condição de produção estável.
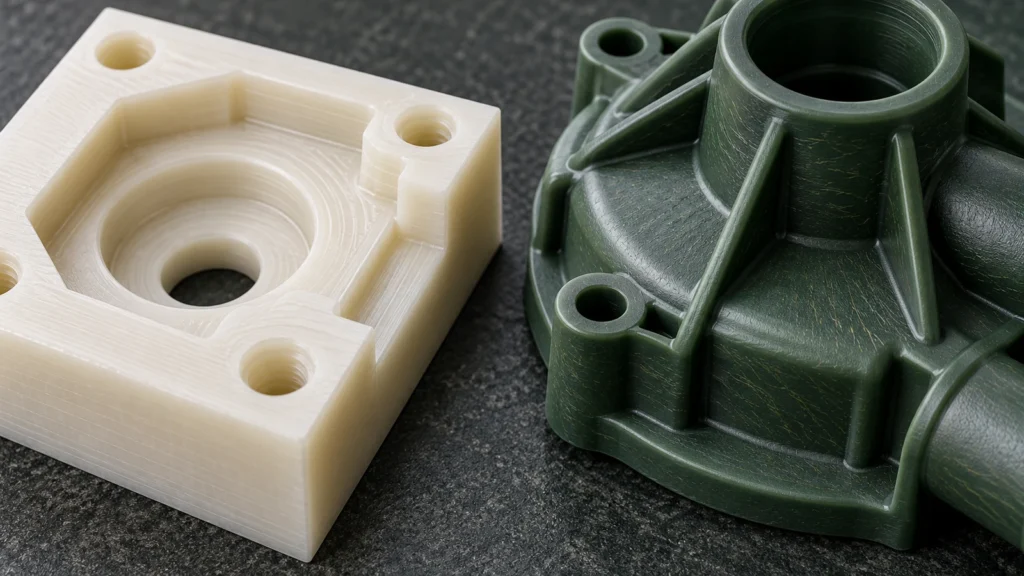
A validação deve seguir o risco do componente. Uma tampa não crítica pode necessitar de verificações dimensionais e de montagem. Um limite de pressão, um suporte de rolamento ou um componente de vedação pode necessitar de testes funcionais sob condições definidas de temperatura, carga, fluido e ciclos. Um protótipo rápido pode triar conceitos; não pode substituir a qualificação que pertence ao material final e ao processo de produção.
Uma verificação prática de seleção de rota
Utilize estas questões antes de solicitar orçamentos:
- Quantas peças são necessárias para a primeira construção e qual a probabilidade de essa quantidade se repetir?
- Quais dimensões, superfícies ou interfaces controlam o ajuste e a função?
- O modelo está congelado ou a próxima construção deve preservar espaço para alterações?
- A peça contém características difíceis de alcançar com uma ferramenta de corte ou difíceis de moldar e ejetar?
- O protótipo deve representar a resina e o processo de fabrico de produção, ou é apenas um modelo de forma e ajuste?
- Que registos de inspeção, documentos de material e testes são necessários para a aceitação?
Depois, compare pelo menos dois cenários: a quantidade piloto esperada e uma quantidade realista de produção repetida. Inclua alterações de engenharia, manutenção ou modificação de ferramental, operações secundárias, inspeção e pressupostos de desperdício. Se a resposta mudar acentuadamente com o volume, mantenha a decisão em aberto até que a procura e a maturidade do design estejam mais claras.
Mantenha a transição entre rotas controlada
Passar de um protótipo usinado para uma peça moldada é uma transferência de projeto, não uma simples troca de processo. Verifique novamente as seções de parede, nervuras, bossas, ângulos de saída, raios e estratégia de tolerância em relação ao processo de moldagem. Revise as interfaces que foram usinadas a partir de estoque, pois a retração da moldagem e a variação do processo podem alterar o ajuste. Por outro lado, não redesenhe cada recurso para moldagem até que o material, o conceito de ferramental e os requisitos funcionais sejam conhecidos.
Um pacote de transferência conciso deve incluir o desenho controlado ou a revisão do modelo, a especificação do material, as dimensões críticas para a função, o método de inspeção, os testes de validação pretendidos e um registro dos riscos de projeto em aberto. Isso fornece às equipes de fabricação e qualidade uma base comum para comparar as evidências do protótipo com as evidências de produção.
Perguntas Frequentes
A usinagem CNC é sempre mais barata para pequenas quantidades?
Não. Ela frequentemente evita um molde dedicado, mas a complexidade da peça, o preço do material bruto, o tempo de usinagem, o setup, o acabamento e a inspeção ainda podem tornar um lote pequeno caro. Compare o custo total do projeto usando o design e a quantidade reais.
Um protótipo usinado pode representar uma peça moldada por injeção?
Ele pode representar geometrias e interfaces selecionadas, mas não reproduz automaticamente a retração relacionada à moldagem, a orientação do fluxo, as linhas de solda ou os efeitos de superfície. Defina quais questões o protótipo deve responder.
Quando uma equipe deve passar para um molde?
Considere o ferramental quando o design e o material estiverem estáveis o suficiente para validação, a demanda repetida justificar o investimento e a geometria moldada puder atender aos requisitos funcionais e de inspeção da peça.