
Ein brauchbarer Prüf-Stichprobenplan beginnt damit, die Losgröße, das zu prüfende Merkmal, die Art der Teileauswahl und das Vorgehen bei einem Fehlschlag der Stichprobe zu definieren. “Jedes zehnte Teil prüfen” ist kein vollständiger Plan, solange nicht auch die Losabgrenzung, die Stichprobenmethode, die Annahmeregel und die Reaktion auf eine Nichtkonformität klar sind. Der Plan sollte das Zeichnungsrisiko, die Prozessstabilität, den Rückverfolgbarkeitsbedarf und die Vereinbarung zwischen Käufer und Lieferant widerspiegeln.
Stichprobenprüfung und Erstmusterprüfung beantworten unterschiedliche Fragen. Eine Erstmusterprüfung prüft, ob ein neuer oder geänderter Prozess ein konformes Teil herstellen kann; die Produktionsstichprobe überwacht ein Los oder einen Lauf nach einem vereinbarten Schema. Keiner der beiden Begriffe definiert für sich genommen einen universellen Stichprobenumfang oder garantiert, dass jedes nicht geprüfte Teil konform ist.
Definieren, was die Prüfung nachweisen muss
Vor der Wahl einer Stichprobenhäufigkeit den Zweck bestimmen. Die Wareneingangsprüfung kann die Materialidentität oder ein Lieferantenlos bestätigen. Die Erstfreigabe kann eine neue Einrichtung, ein Programm, eine Vorrichtung oder eine Revision verifizieren. Zwischenprüfungen können Werkzeugverschleiß oder Drift während der Produktion erkennen. Die Endstichprobe kann den Nachweis liefern, dass ein definiertes Los seine Zeichnungsanforderungen erfüllt. Diese Kontrollen hängen zusammen, ersetzen einander jedoch nicht.
Auch das Los definieren. Ist es eine Bestellung, eine Materialschmelze, eine Maschineneinrichtung, eine Schicht oder eine Menge, die zwischen verifizierten Prozessänderungen gefertigt wurde? Wenn ein Lieferant Teile aus verschiedenen Einrichtungen oder Materiallosen zusammenfasst, repräsentiert eine aus der zusammengefassten Menge gezogene Stichprobe möglicherweise nicht jede einzelne Bedingung. Käufer und Lieferant sollten die Abgrenzung vor Produktionsbeginn vereinbaren.
Die relevanten Merkmale und ihre Annahmegrundlage auflisten: Zeichnungsmaß, geometrische Beziehung, Gewindeanforderung, Oberflächenbeschaffenheit, Materialidentität, visueller Zustand oder Dokumentation. Ein Plan kann nicht aussagekräftig sein, wenn Merkmal, Bezug, Messmittel, Prüfbedingung und Bestanden/Nicht-bestanden-Grenze unklar sind. Die Qualitätsinformationen ist ein nützlicher Kontext dafür, wie Anforderungen und Verifikation in eine Fertigungsbeziehung passen; die Einkaufsspezifikation muss dennoch die Anforderungen für das jeweilige Teil definieren.
Den Plan aus fünf Elementen aufbauen
| Planelement | Zu beantwortende Frage | Was zu dokumentieren ist |
|---|---|---|
| Losdefinition | Welche Teile werden durch diese Prüfung repräsentiert? | Bestellung, Menge, Rüstung, Materialcharge, Zeitfenster und etwaige Ausschlüsse |
| Merkmal | Was wird geprüft und gegen welche Anforderung? | Zeichnungsmerkmal, Bezug, Toleranz, Methode und Revision |
| Auswahlmethode | Wie werden die Teile ausgewählt? | Zufällig, geschichtet über die Fertigungsserie oder eine andere vereinbarte Methode |
| Annahmeregel | Wie viele nichtkonforme Beobachtungen führen zu einer Sperre oder Ablehnung? | Stichprobenumfang und Annahme-/Ablehnungskriterien gemäß dem vereinbarten Plan |
| Reaktionsplan | Was geschieht nach einem Fehler? | Eindämmung, erweiterte Prüfung, Disposition, Korrekturmaßnahme und Freigabe zur Wiederaufnahme |
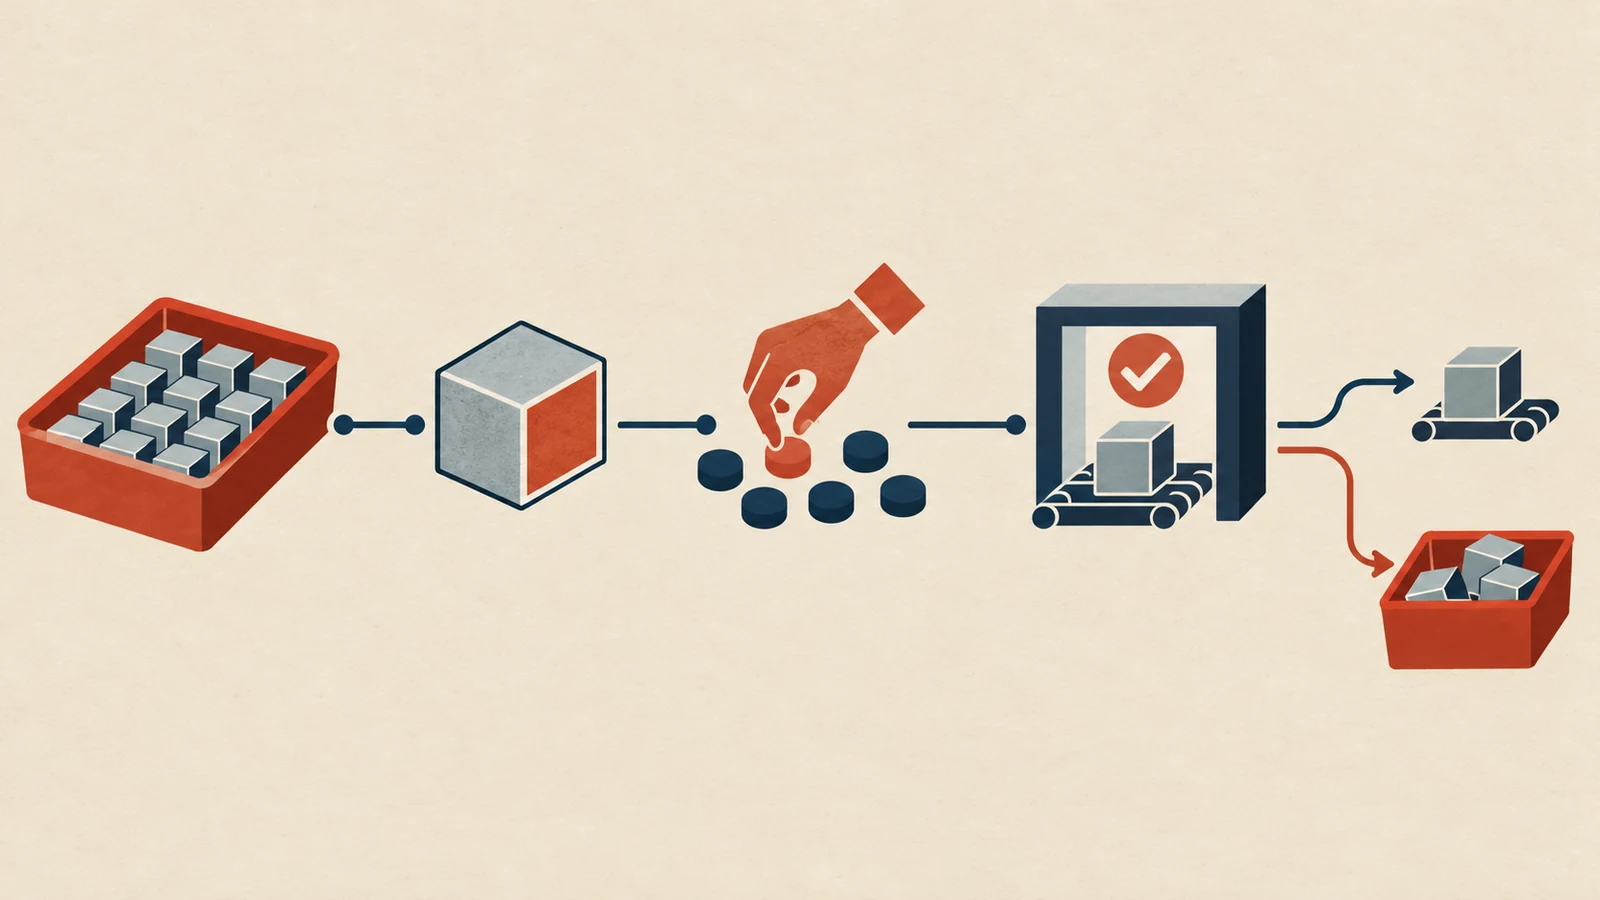
Die Stichprobenauswahl ist entscheidend. Die Entnahme mehrerer Teile vom Beginn einer Fertigungsserie kann ein Problem übersehen, das sich nach Werkzeugverschleiß oder einer Temperaturänderung entwickelt. Eine Entnahme nur am Ende kann ein Rüstproblem übersehen, das die frühe Produktion beeinträchtigt hat. Wenn Prozessänderungen relevant sind, legen Sie fest, wie die Stichproben über Zeit, Rüstungen, Materialchargen oder Kavitäten/Merkmale verteilt werden, damit die Prüfung die beabsichtigte Grundgesamtheit repräsentiert.
Verwenden Sie eine etablierte Stichprobennorm oder einen kundenspezifischen Plan, wenn der Vertrag dies verlangt. Geben Sie in den Beschaffungsunterlagen deren Ausgabe, Prüfniveau, Losgrößenbasis und Annahmeregeln an. Mischen Sie nicht einen Stichprobenumfang aus einer Norm mit Annahmezahlen aus einer anderen und implizieren Sie nicht, dass eine allgemeine “AQL”-Angabe automatisch jedes Merkmal und jede Fehlerart abdeckt.
Den Prüfaufwand am Risiko ausrichten
Der Prüfaufwand sollte den Folgen eines Fehlers und den verfügbaren Nachweisen zur Prozessstabilität folgen. Ein kosmetisches, funktionsloses Merkmal kann eine andere Prüfung rechtfertigen als ein Dichtungsdurchmesser, eine Druckgrenze, eine sicherheitsrelevante Schnittstelle oder ein Maß, das die Montage steuert. Ein neuer Lieferant, eine neue Zeichnungsrevision, eine Prozessänderung oder eine Historie von Entweichungen können eine strengere Verifizierung rechtfertigen, bis das Risiko verstanden ist.
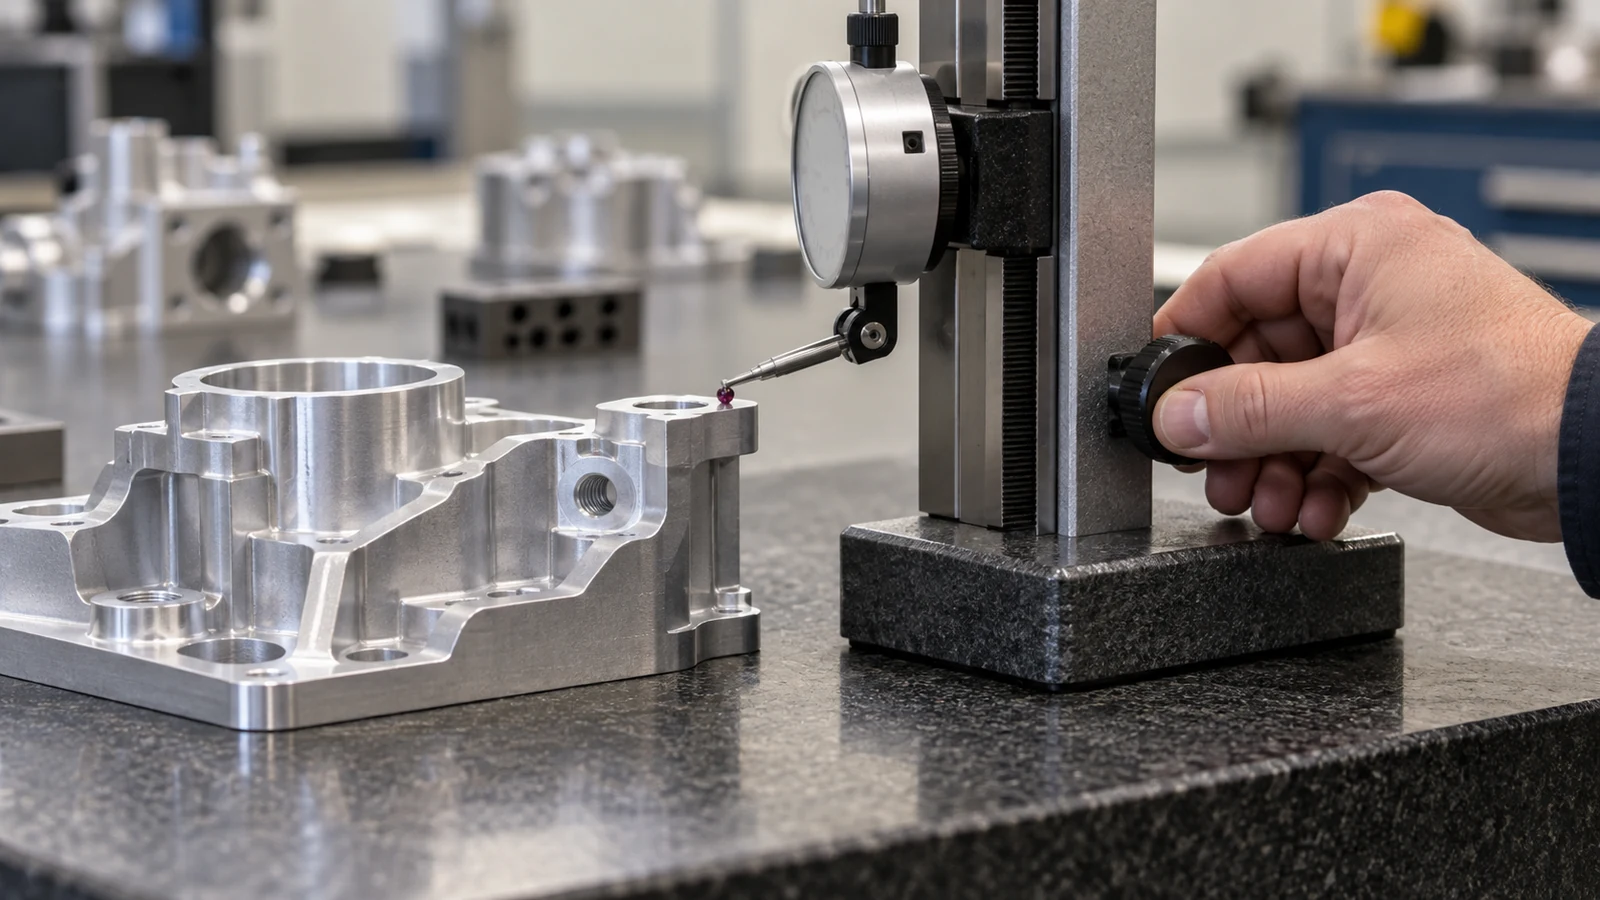
Betrachten Sie die Messfähigkeit ebenso wie den Stichprobenumfang. Eine kleine Stichprobe, die mit einer Methode gemessen wird, die die Toleranz nicht zuverlässig auflösen kann, liefert möglicherweise schwache Nachweise. Bei schwieriger Geometrie definieren Sie den Bezugssystemaufbau und den Messansatz; bei Oberflächentextur oder Materialzustand bestätigen Sie das erforderliche Instrument oder Prüfverfahren. Wenn zwei Parteien unterschiedliche Methoden verwenden, kann eine scheinbare Abweichung eher den Messaufbau als die Teilevariation widerspiegeln.
Stichprobenprüfung unterscheidet sich auch von Prozesslenkung. Ein stabiler, überwachter Prozess kann eine risikobasierte Prüffrequenz stützen, die durch Vereinbarung festgelegt wird; ein instabiler Prozess kann eine Untersuchung und Eingrenzung erfordern statt lediglich einer größeren Stichprobe. Eine Erhöhung der Prüfmenge kann mehr Fehler finden, beseitigt aber nicht die Ursache und stellt für sich genommen keine Beherrschung her.
Vermeiden Sie bei CNC-Teilen mit mehreren kritischen Merkmalen einen einzigen pauschalen Plan, der alle Eigenschaften gleich behandelt. Ein praktikabler Plan kann separate Prüfungen für kritische Maße, visuelle Zustände, Materialrückverfolgbarkeit und Dokumentation festlegen. Stellen Sie sicher, dass die Prüfaufzeichnungen des Lieferanten die Zeichnungsrevision und das gemessene Merkmal ausweisen. Die Informationen zum CNC-Bearbeitungsprozess der Site liefern Prozesskontext, während merkmalspezifische Verifizierung in die vereinbarten Prüfdokumente gehört.
Festlegen, was bei einem Fehlschlag der Stichprobe geschieht
Ein Stichprobenfehler sollte eine vordefinierte Reaktion auslösen. Der Plan sollte mindestens angeben, wer benachrichtigt wird, ob die Charge gesperrt wird, wie der betroffene Umfang eingegrenzt wird und ob eine erweiterte Prüfung oder 1001TP3-Prüfung erforderlich ist. Er sollte außerdem festlegen, wer Nacharbeit, Verwendung wie besehen oder Freigabe nach Korrekturmaßnahme genehmigen darf.
- Identifizieren Sie das fehlerhafte Merkmal, die Teilseriennummer oder Charge, die Zeichnungsrevision und die Messmethode.
- Grenzen Sie die potenziell betroffene Menge ein und bewahren Sie die Rückverfolgbarkeit zu Rüstung, Materialcharge und Produktionsfenster.
- Bestätigen Sie das Messergebnis und den Bezugssystemaufbau, bevor Sie eine Dispositionsentscheidung treffen.
- Stellen Sie fest, ob die Ursache isoliert ist oder andere Merkmale oder Teile betreffen könnte.
- Dokumentieren Sie die Korrekturmaßnahme und die erforderlichen Nachweise, bevor die Charge oder der nächste Lauf freigegeben wird.
Behandeln Sie eine bestandene Nachfolgestichprobe nicht als automatischen Beweis dafür, dass alle früheren Teile akzeptabel sind. Die Reaktion hängt vom Fehler, der Chargenhistorie, der Spezifikation und der Kundenvereinbarung ab. Wenn die Anforderung sicherheits- oder funktionskritisch ist, sollte die zuständige Engineering- oder Qualitätsinstanz die Disposition bestimmen.
Fügen Sie für die RFQ oder Bestellung den Prüfumfang, das Berichtsformat, die erforderlichen Aufzeichnungen, die Referenz zum Stichprobenplan und die Genehmigungspunkte bei. So bleiben Prüfkosten und Liefererwartungen vor der Auftragserteilung sichtbar und nicht erst nach dem Auftreten einer Unstimmigkeit.
Häufig gestellte Fragen
Ist die Erstmusterprüfung dasselbe wie die Produktionsstichprobenprüfung?
Nein. Die Erstmusterprüfung bewertet ein Teil, das unter einem neuen oder geänderten Prozess hergestellt wurde, gegen seine Designanforderungen. Die Produktionsstichprobenprüfung prüft eine definierte Charge oder einen Lauf nach einem vereinbarten Plan. Ein Erstmuster ersetzt nicht automatisch die laufende Prozess- oder Chargenverifizierung.
Beweist eine Stichprobenprüfung, dass jedes Teil in einer Charge konform ist?
Nein. Eine Stichprobenprüfung liefert Nachweise über eine definierte Charge unter einem definierten Auswahl- und Annahmeverfahren. Sie kann nicht garantieren, dass jedes nicht geprüfte Stück konform ist, und ihre Aussagekraft hängt vom Prüfplan, vom Prozess und von der Messmethode ab.
Sollten Käufer eine 100%-Prüfung für jedes Maß festlegen?
Nur wenn das Risiko, der Vertrag oder die technische Anforderung dies rechtfertigt. Definieren Sie die Merkmale und die Methode; pauschale Prüfanforderungen können Kosten verursachen, ohne die Kontrolle zu verbessern, wenn das Messsystem oder der Reaktionsplan nicht geeignet ist.