
Un plan d'échantillonnage d'inspection utile commence par la définition du lot, de la caractéristique contrôlée, de la manière dont les pièces sont sélectionnées et de ce qui se passe lorsqu'un échantillon est non conforme. “ Inspecter une pièce sur dix ” n'est pas un plan complet, sauf si la limite du lot, la méthode d'échantillonnage, la règle d'acceptation et la réponse à une non-conformité sont également claires. Le plan doit refléter le risque lié au plan, la stabilité du processus, les besoins de traçabilité et l'accord entre l'acheteur et le fournisseur.
L'échantillonnage et l'inspection de la première pièce répondent à des questions différentes. Une première pièce vérifie si un processus nouveau ou modifié peut produire une pièce conforme ; l'échantillonnage en production surveille un lot ou une série selon un schéma convenu. Aucun de ces termes, à lui seul, ne définit une taille d'échantillon universelle ni ne garantit que chaque pièce non inspectée est conforme.
Définir ce que l'inspection doit prouver
Avant de choisir une fréquence d'échantillonnage, identifiez l'objectif. L'inspection à réception peut confirmer l'identité du matériau ou un lot fournisseur. L'approbation de la première pièce peut vérifier un nouveau montage, programme, montage d'usinage ou une révision. Les contrôles en cours de fabrication peuvent détecter l'usure de l'outil ou une dérive pendant la production. L'échantillonnage final peut fournir la preuve qu'un lot défini satisfait aux exigences de son plan. Ces contrôles sont liés, mais ils ne se remplacent pas les uns les autres.
Définissez également le lot. S'agit-il d'une commande d'achat, d'une coulée de matériau, d'un montage machine, d'un poste, ou d'une quantité produite entre des changements de processus vérifiés ? Si un fournisseur regroupe des pièces issues de différents montages ou lots de matériaux, un échantillon prélevé sur la quantité combinée peut ne pas représenter chaque condition distincte. L'acheteur et le fournisseur doivent convenir de la limite avant le début de la production.
Énumérez les caractéristiques importantes et leur base d'acceptation : dimension du plan, relation géométrique, exigence de filetage, état de surface, identité du matériau, état visuel ou documentation. Un plan ne peut être pertinent si la caractéristique, la référence, l'instrument, les conditions d'inspection et la limite conforme/non conforme sont ambiguës. Le site informations qualité est un contexte utile pour comprendre comment les exigences et la vérification s'intègrent dans une relation de fabrication ; la spécification d'achat doit néanmoins définir les exigences pour la pièce spécifique.
Construire le plan à partir de cinq éléments
| Élément du plan | Question à résoudre | Ce qu'il faut documenter |
|---|---|---|
| Définition du lot | Quelles pièces sont représentées par cette inspection ? | Commande, quantité, mise en train, lot de matière, fenêtre temporelle et toute exclusion |
| Caractéristique | Qu'est-ce qui est contrôlé et par rapport à quelle exigence ? | Caractéristique du plan, référence, tolérance, méthode et révision |
| Méthode de sélection | Comment les pièces sont-elles choisies ? | Aléatoire, stratifiée sur la série, ou une autre méthode convenue |
| Règle d'acceptation | Combien d'observations non conformes entraînent une mise en attente ou un rejet ? | Taille d'échantillon et critères d'acceptation/rejet selon le plan convenu |
| Plan de réaction | Que se passe-t-il après une défaillance ? | Confinement, inspection élargie, disposition, action corrective et autorisation de reprise |
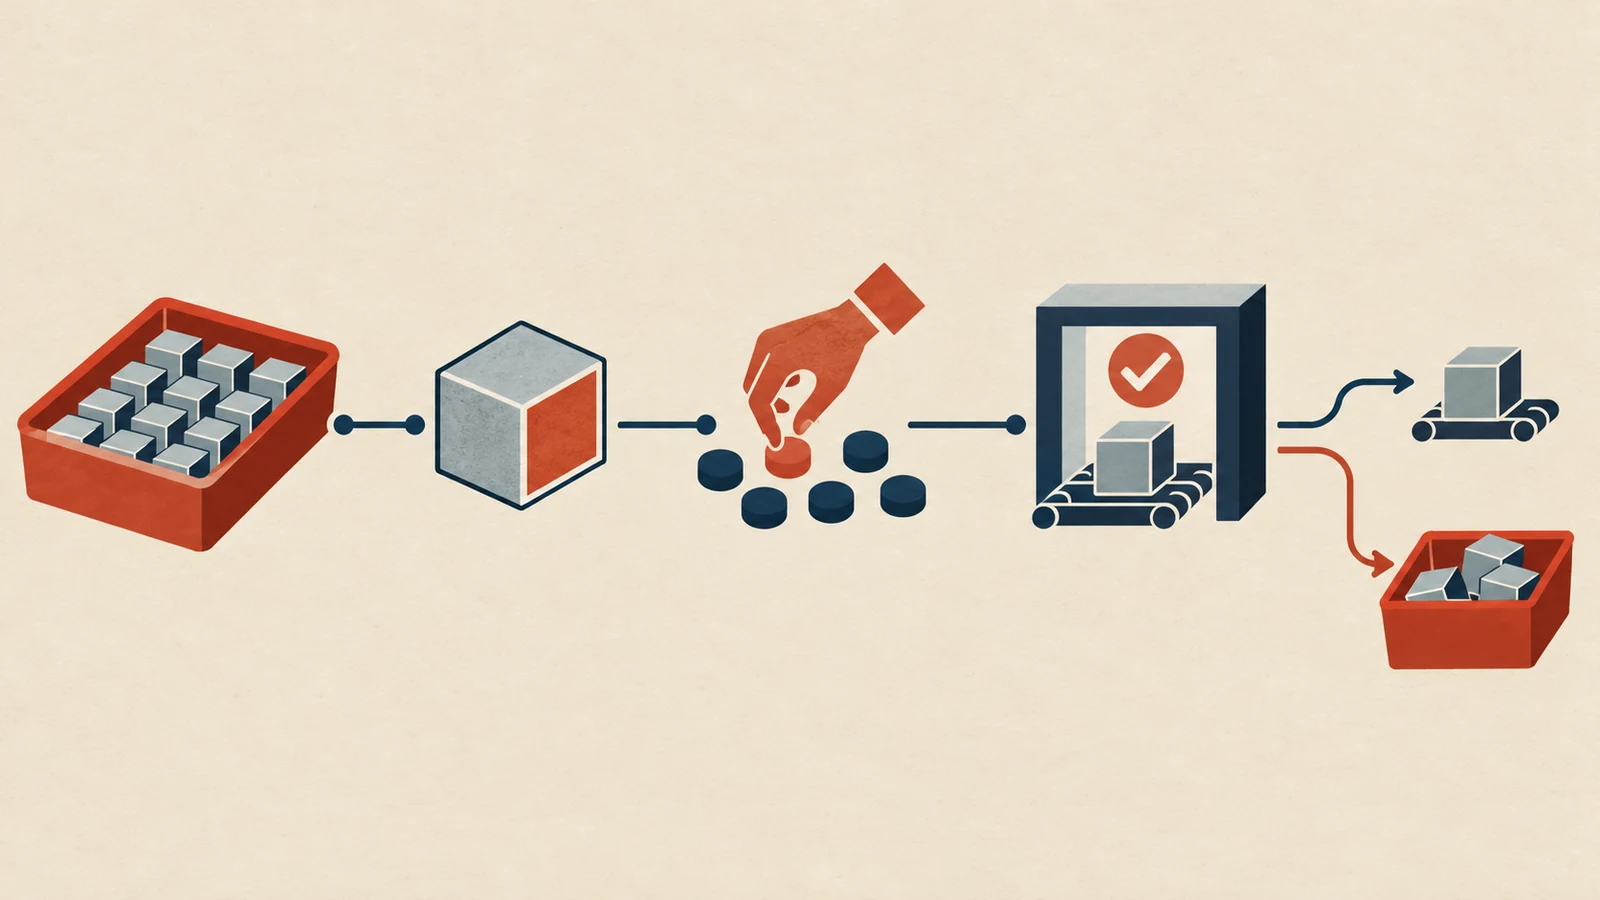
La sélection de l'échantillon est importante. Prélever plusieurs pièces en début de série peut manquer un problème qui se développe après l'usure de l'outil ou un changement de température. Prélever des échantillons uniquement en fin de série peut manquer un problème de mise en train ayant affecté la production initiale. Si les changements de processus sont significatifs, définissez comment les échantillons sont répartis dans le temps, entre les mises en train, les lots de matière ou les empreintes/caractéristiques afin que le contrôle soit représentatif de la population visée.
Utilisez une norme d'échantillonnage établie ou un plan spécifique au client lorsque le contrat l'exige. Identifiez son édition, son niveau d'inspection, sa base de taille de lot et ses règles d'acceptation dans les documents d'achat. Ne mélangez pas une taille d'échantillon d'une norme avec des nombres d'acceptation d'une autre, et ne laissez pas entendre qu'une mention générale “ AQL ” couvre automatiquement chaque caractéristique et chaque type de défaut.
Adapter l'effort d'inspection au risque
L'effort d'inspection doit être proportionné aux conséquences d'une défaillance et aux preuves disponibles concernant la stabilité du processus. Une caractéristique cosmétique et non fonctionnelle peut justifier un contrôle différent de celui d'un diamètre d'étanchéité, d'une limite de pression, d'une interface liée à la sécurité ou d'une dimension qui conditionne l'assemblage. Un nouveau fournisseur, une nouvelle révision de plan, un changement de processus ou un historique de défauts échappés peut justifier une vérification plus stricte jusqu'à ce que le risque soit compris.
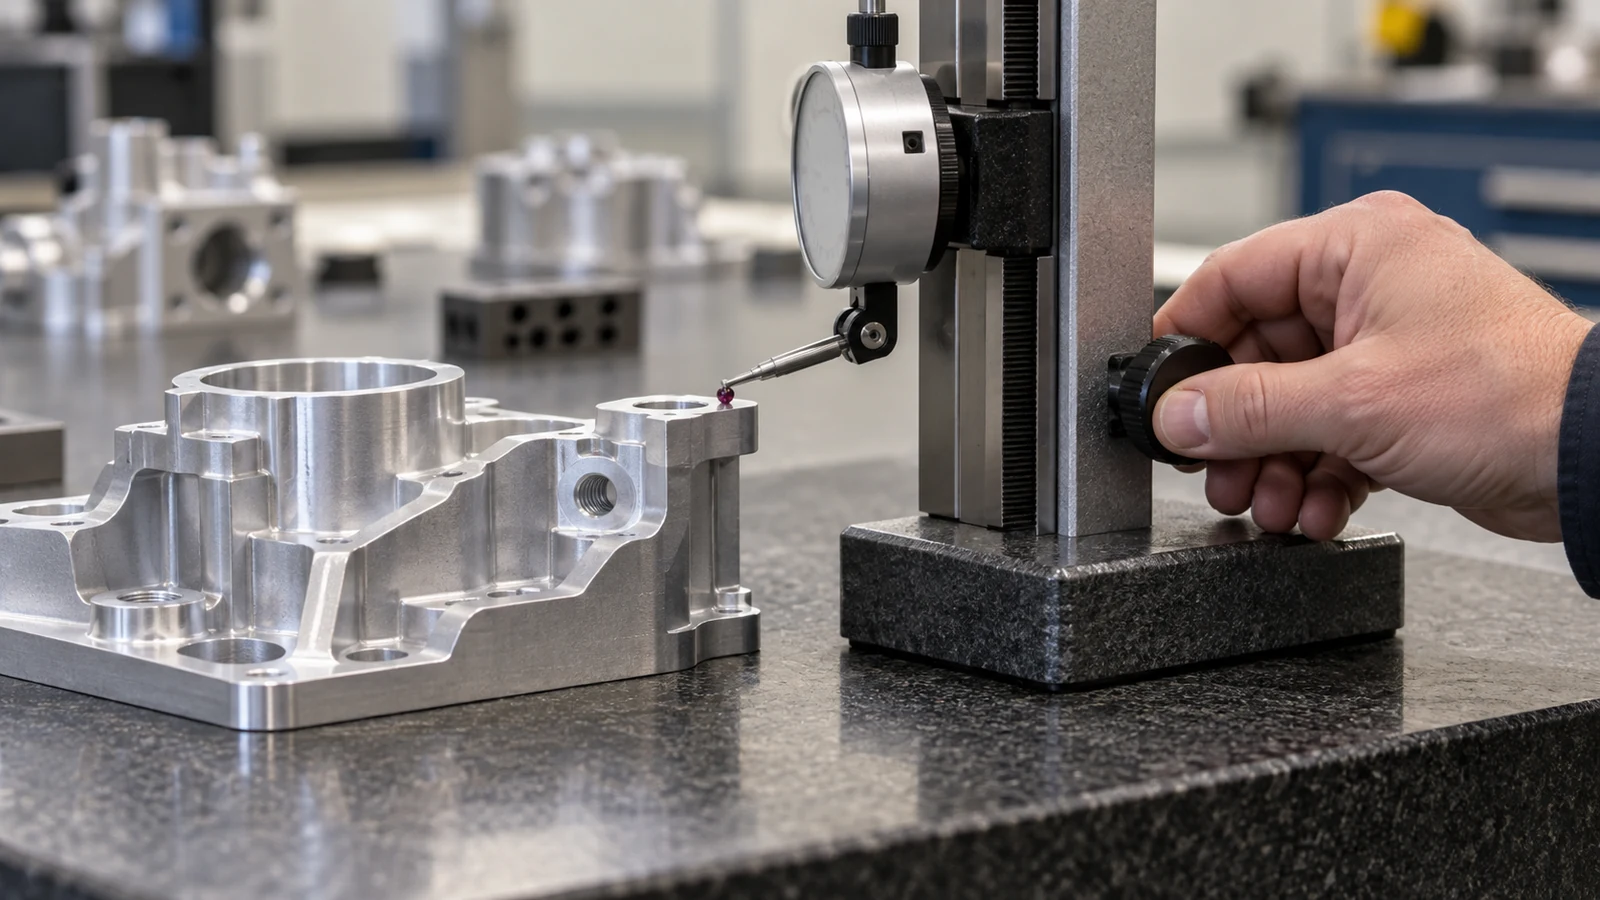
Tenez compte de la capacité de mesure ainsi que du nombre d'échantillons. Un petit échantillon mesuré avec une méthode incapable de résoudre la tolérance de manière fiable peut fournir des preuves faibles. Pour une géométrie difficile, définissez la configuration des références et l'approche de mesure ; pour l'état de surface ou l'état du matériau, confirmez l'instrument ou la méthode d'essai requis. Si deux parties utilisent des méthodes différentes, un désaccord apparent peut refléter la configuration de mesure plutôt qu'une variation de la pièce.
L'échantillonnage diffère également du contrôle des processus. Un processus stable et surveillé peut justifier une fréquence d'inspection basée sur le risque définie par accord ; un processus instable peut nécessiter une investigation et un confinement plutôt qu'un échantillon plus grand seul. Augmenter le nombre d'unités inspectées peut détecter plus de défauts, mais cela n'élimine pas la cause ni n'établit le contrôle à lui seul.
Pour les pièces CNC comportant plusieurs caractéristiques critiques, évitez un plan générique unique qui traite toutes les caractéristiques de manière identique. Un plan pratique peut définir des contrôles distincts pour les dimensions critiques, les conditions visuelles, la traçabilité des matériaux et la documentation. Assurez-vous que les enregistrements d'inspection du fournisseur indiquent la révision du plan et la caractéristique mesurée. Le site Informations sur le processus d'usinage CNC fournit le contexte du processus, tandis que la vérification spécifique aux caractéristiques appartient aux documents d'inspection convenus.
Décider de ce qui se passe lorsqu'un échantillon est non conforme
Une défaillance d'échantillon doit déclencher une réponse prédéfinie. Au minimum, le plan doit indiquer qui est notifié, si le lot est mis en attente, comment la quantité affectée est délimitée et si une inspection élargie ou à 100 % est requise. Il doit également définir qui peut approuver la retouche, la disposition en l'état ou la libération après action corrective.
- Identifiez la caractéristique défaillante, le numéro de série ou le lot de la pièce, la révision du plan et la méthode de mesure.
- Confinez la quantité potentiellement affectée et préservez la traçabilité vers la configuration, le lot de matériau et la fenêtre de production.
- Confirmez le résultat de mesure et la configuration des références avant de prendre une décision de disposition.
- Déterminez si la cause est isolée ou peut affecter d'autres caractéristiques ou pièces.
- Documentez l'action corrective et les preuves requises avant la libération du lot ou de la prochaine série.
Ne considérez pas un échantillon de suivi conforme comme une preuve automatique que toutes les pièces antérieures sont acceptables. La réponse dépend du défaut, de l'historique du lot, de la spécification et de l'accord client. Si l'exigence est critique pour la sécurité ou la fonction, l'autorité responsable en ingénierie ou en qualité doit déterminer la disposition.
Pour la demande de devis ou le bon de commande, incluez la portée de l'inspection, le format du rapport, les enregistrements requis, la référence du plan d'échantillonnage et les points d'approbation. Cela rend les coûts d'inspection et les attentes de livraison visibles avant la passation de la commande, plutôt qu'après qu'un désaccord survienne.
Questions fréquentes
L'inspection de la première pièce est-elle identique à l'échantillonnage de production ?
Non. L'inspection de la première pièce évalue une pièce fabriquée selon un processus nouveau ou modifié par rapport à ses exigences de conception. L'échantillonnage de production vérifie un lot ou une série définie selon un plan convenu. Une première pièce ne remplace pas automatiquement la vérification continue du processus ou du lot.
L'échantillonnage prouve-t-il que chaque pièce d'un lot est conforme ?
Non. L'échantillonnage fournit des preuves concernant un lot défini selon une méthode de sélection et d'acceptation définie. Il ne peut pas garantir que chaque pièce non inspectée est conforme, et sa fiabilité dépend du plan, du processus et de la méthode de mesure.
Les acheteurs doivent-ils exiger une inspection à 100 % de chaque dimension ?
Uniquement lorsque le risque, le contrat ou l'exigence d'ingénierie le justifient. Définissez les caractéristiques et la méthode ; des exigences d'inspection étendues peuvent ajouter des coûts sans améliorer la maîtrise si le système de mesure ou le plan de réaction ne sont pas adaptés.