
Полезный план выборочного контроля начинается с определения партии, проверяемой характеристики, способа отбора деталей и действий в случае несоответствия выборки. “Проверять каждую десятую деталь” — это не полный план, если не определены также границы партии, метод отбора, правило приемки и реакция на несоответствие. План должен учитывать риск, связанный с чертежом, стабильность процесса, потребности в прослеживаемости и договоренности между покупателем и поставщиком.
Выборочный контроль и контроль первой детали отвечают на разные вопросы. Контроль первой детали проверяет, способен ли новый или измененный процесс изготовить соответствующую деталь; выборочный контроль в производстве отслеживает партию или запуск по согласованной схеме. Ни один из этих терминов сам по себе не определяет универсальный объем выборки и не гарантирует, что каждая непроверенная деталь соответствует требованиям.
Определите, что должен доказать контроль
Прежде чем выбирать частоту отбора, определите цель. Входной контроль может подтверждать идентичность материала или партию поставщика. Одобрение первой детали может проверять новую наладку, программу, оснастку или редакцию. Контроль в процессе может выявлять износ инструмента или дрейф в ходе производства. Финальный выборочный контроль может служить доказательством того, что определенная партия соответствует требованиям чертежа. Эти виды контроля связаны между собой, но не заменяют друг друга.
Также определите партию. Это один заказ на покупку, одна плавка материала, одна наладка станка, одна смена или количество, произведенное между подтвержденными изменениями процесса? Если поставщик объединяет детали из разных наладок или партий материала, выборка, взятая из объединенного количества, может не представлять каждое отдельное условие. Покупатель и поставщик должны согласовать границы до начала производства.
Перечислите характеристики, которые важны, и основание их приемки: размер по чертежу, геометрическое соотношение, требование к резьбе, шероховатость поверхности, идентичность материала, визуальное состояние или документация. План не может быть значимым, если элемент, база, инструмент, условия контроля и предел годности/негодности неоднозначны. Раздел сайта информация о качестве — полезный контекст о том, как требования и верификация вписываются в производственные отношения; спецификация закупки все равно должна определять требования для конкретной детали.
Постройте план из пяти элементов
| Элемент плана | Вопрос, на который нужно ответить | Что документировать |
|---|---|---|
| Определение партии | Какие детали представлены этим контролем? | Заказ, количество, наладка, партия материала, временное окно и любые исключения |
| Характеристика | Что проверяется и на соответствие какому требованию? | Элемент чертежа, база, допуск, метод и ревизия |
| Метод отбора | Как выбираются детали? | Случайный, стратифицированный по прогону или другой согласованный метод |
| Правило приемки | Сколько несоответствующих наблюдений приводят к приостановке или отклонению? | Объем выборки и критерии приемки/отклонения согласно согласованному плану |
| План реагирования | Что происходит после отказа? | Изоляция, расширенный контроль, диспозиция, корректирующее действие и разрешение на возобновление |
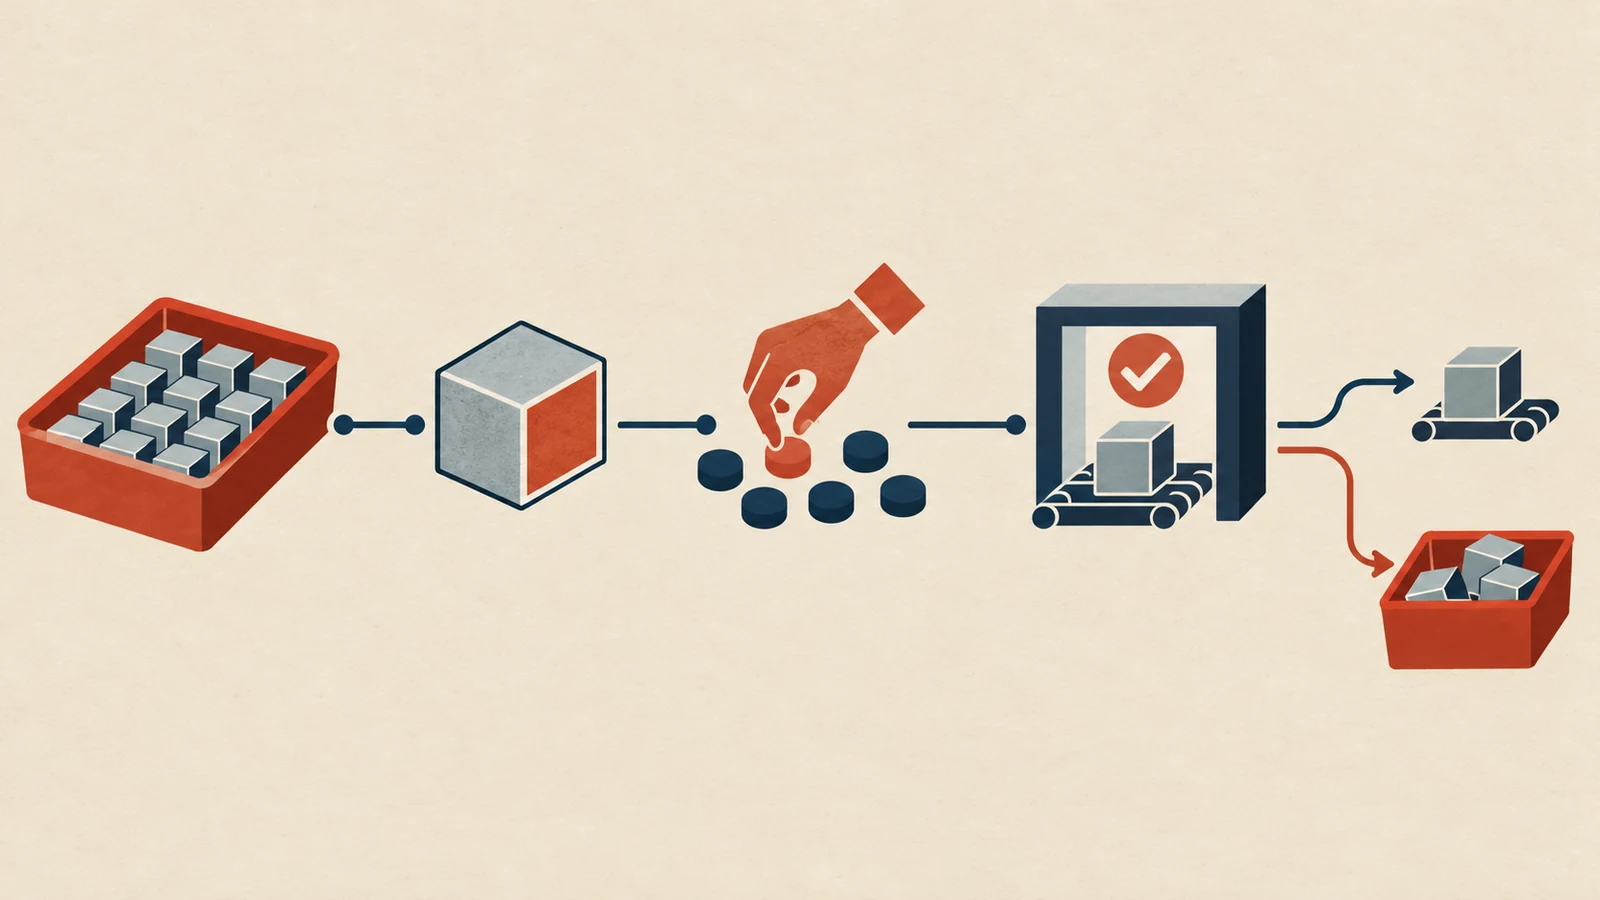
Отбор образцов имеет значение. Взятие нескольких деталей из начала прогона может не выявить проблему, которая развивается после износа инструмента или изменения температуры. Отбор образцов только в конце может не выявить проблему наладки, повлиявшую на ранний выпуск. Если изменения процесса значимы, определите, как образцы распределяются по времени, наладкам, партиям материала или гнездам/элементам, чтобы проверка представляла предполагаемую совокупность.
Используйте установленный стандарт отбора или план, специфичный для заказчика, когда этого требует контракт. Укажите его редакцию, уровень контроля, основу размера партии и правила приемки в закупочных документах. Не смешивайте объем выборки из одного стандарта с приемочными числами из другого и не подразумевайте, что общее заявление об “AQL” автоматически охватывает каждый элемент и тип дефекта.
Соотнесите объем контроля с риском
Объем контроля должен соответствовать последствиям отказа и имеющимся данным о стабильности процесса. Косметический, нефункциональный элемент может оправдывать иную проверку, чем уплотнительный диаметр, граница давления, интерфейс, связанный с безопасностью, или размер, контролирующий сборку. Новый поставщик, новая ревизия чертежа, изменение процесса или история пропусков дефектов могут оправдывать более строгую верификацию, пока риск не будет понят.
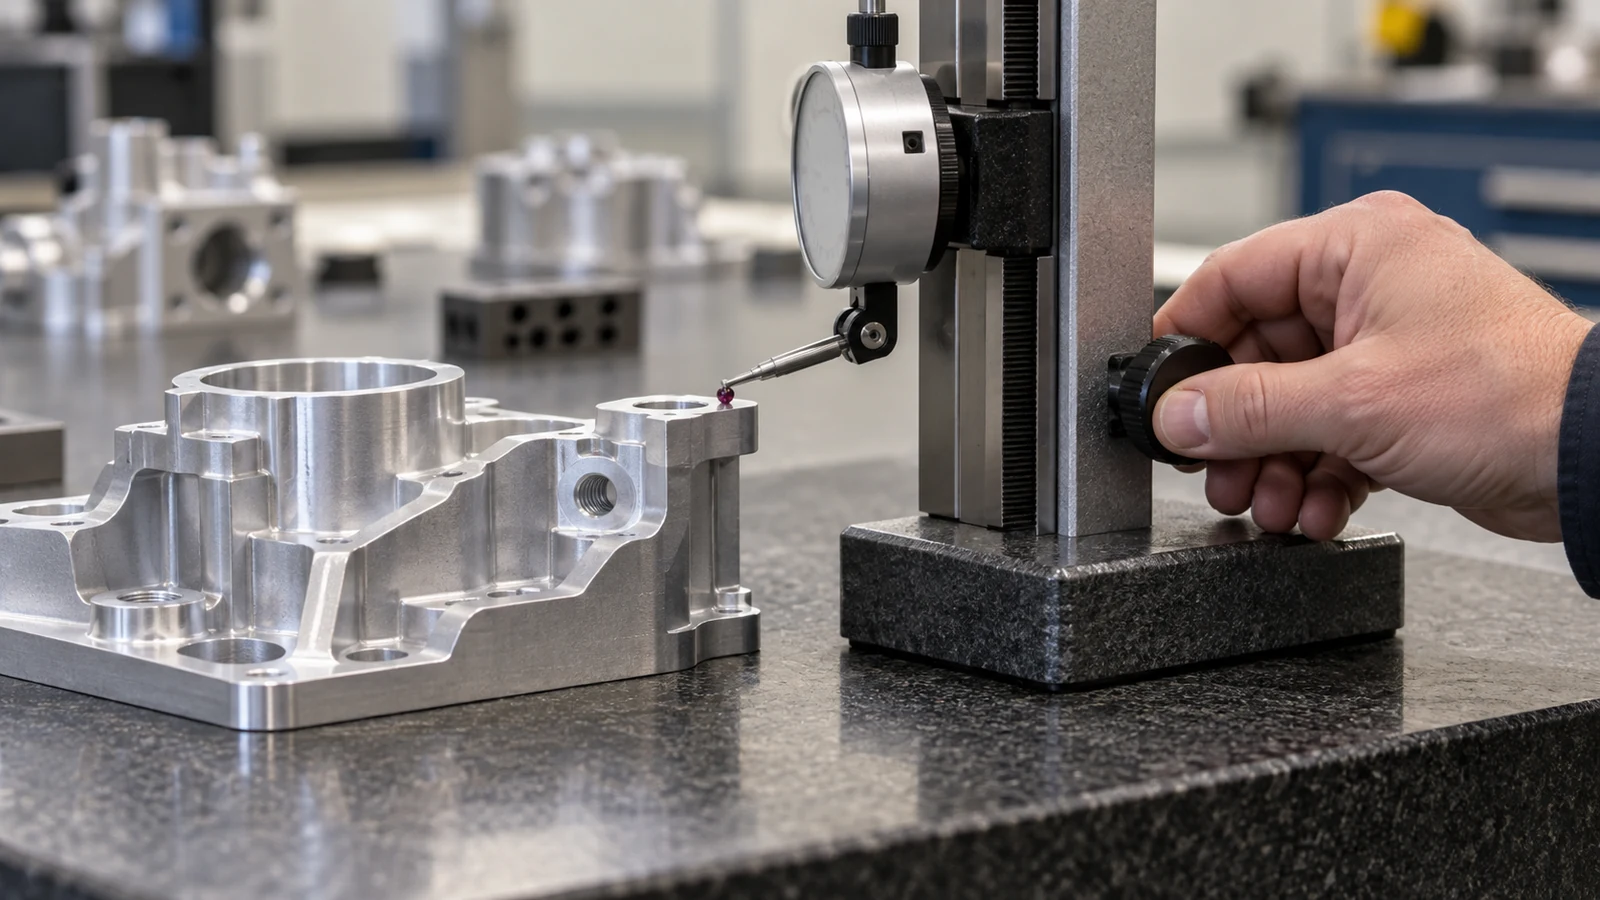
Учитывайте как измерительные возможности, так и объём выборки. Малая выборка, измеренная методом, который не позволяет надёжно разрешить допуск, может дать слабое доказательство. Для сложной геометрии определите схему базирования и подход к измерению; для текстуры поверхности или состояния материала подтвердите требуемый инструмент или метод испытаний. Если две стороны используют разные методы, кажущееся расхождение может отражать настройку измерения, а не вариацию детали.
Выборка также отличается от управления процессом. Стабильный, контролируемый процесс может поддерживать частоту инспекции на основе риска, определённую по соглашению; нестабильный процесс может потребовать расследования и локализации, а не просто увеличения выборки. Увеличение числа проверяемых изделий может выявить больше дефектов, но само по себе не устраняет причину и не обеспечивает управляемость.
Для деталей ЧПУ с несколькими критическими элементами избегайте единого универсального плана, который рассматривает все характеристики одинаково. Практичный план может определять отдельные проверки для критических размеров, визуальных условий, прослеживаемости материала и документации. Убедитесь, что записи инспекции поставщика показывают ревизию чертежа и измеряемую характеристику. Информация о процессе на площадке Информация о процессе механической обработки на станках с ЧПУ обеспечивает контекст процесса, тогда как проверка конкретных элементов должна содержаться в согласованных документах инспекции.
Определите действия при несоответствии выборки
Отказ выборки должен запускать заранее определённую реакцию. Как минимум, план должен указывать, кто уведомляется, помещается ли партия на удержание, как ограничивается затронутое количество и требуется ли расширенная или 100% инспекция. Он также должен определять, кто может утверждать переделку, решение об использовании как есть или выпуск после корректирующих действий.
- Определите отказавшую характеристику, серийный номер или партию детали, ревизию чертежа и метод измерения.
- Локализуйте потенциально затронутое количество и сохраните прослеживаемость к настройке, партии материала и производственному окну.
- Подтвердите результат измерения и схему базирования перед принятием решения о disposition.
- Определите, является ли причина изолированной или может затрагивать другие элементы или детали.
- Задокументируйте корректирующие действия и доказательства, требуемые до выпуска партии или следующего прогона.
Не рассматривайте прохождение последующей выборки как автоматическое доказательство того, что все предыдущие детали приемлемы. Реакция зависит от дефекта, истории партии, спецификации и соглашения с заказчиком. Если требование критично для безопасности или функционирования, решение о disposition должен принимать ответственный инженерный или качественный орган.
Для запроса предложения или заказа на закупку включите объём инспекции, формат отчёта, требуемые записи, ссылку на план выборки и точки утверждения. Это делает стоимость инспекции и ожидания по поставке видимыми до размещения заказа, а не после возникновения разногласий.
Часто задаваемые вопросы
Является ли инспекция первой статьи тем же, что и производственная выборка?
Нет. Инспекция первой статьи оценивает деталь, изготовленную по новому или изменённому процессу, на соответствие её проектным требованиям. Производственная выборка проверяет определённую партию или прогон по согласованному плану. Первая статья не заменяет автоматически текущую верификацию процесса или партии.
Доказывает ли выборочный контроль, что каждая деталь в партии соответствует требованиям?
Нет. Выборочный контроль даёт свидетельства о определённой партии при определённом методе отбора и приёмки. Он не может гарантировать, что каждая непроверенная деталь соответствует требованиям, а его надёжность зависит от плана, процесса и метода измерений.
Должны ли покупатели требовать 100% контроль каждого размера?
Только когда это оправдано риском, договором или инженерным требованием. Определите характеристики и метод; широкие требования к контролю могут увеличить затраты без улучшения управления, если система измерений или план реагирования не подходят.