
Un piano di campionamento per l'ispezione utile inizia definendo il lotto, la caratteristica da verificare, come vengono selezionati i pezzi e cosa succede quando un campione non è conforme. “Ispezionare ogni decimo pezzo” non è un piano completo a meno che non siano chiari anche il confine del lotto, il metodo di campionamento, la regola di accettazione e la risposta a una non conformità. Il piano dovrebbe riflettere il rischio del disegno, la stabilità del processo, le esigenze di tracciabilità e l'accordo tra acquirente e fornitore.
Il campionamento e l'ispezione del primo articolo rispondono a domande diverse. Un primo articolo verifica se un processo nuovo o modificato può produrre un pezzo conforme; il campionamento in produzione monitora un lotto o una lavorazione secondo uno schema concordato. Nessuno dei due termini, di per sé, definisce una dimensione universale del campione né garantisce che ogni pezzo non ispezionato sia conforme.
Definire cosa deve dimostrare l'ispezione
Prima di scegliere una frequenza di campionamento, identificare lo scopo. L'ispezione in entrata può confermare l'identità del materiale o un lotto del fornitore. L'approvazione del primo pezzo può verificare un nuovo setup, programma, attrezzatura o revisione. I controlli in processo possono rilevare l'usura dell'utensile o la deriva durante la produzione. Il campionamento finale può fornire evidenza che un lotto definito soddisfa i requisiti del suo disegno. Questi controlli sono correlati, ma non si sostituiscono l'uno con l'altro.
Definire anche il lotto. È un ordine di acquisto, una colata di materiale, un setup macchina, un turno o una quantità prodotta tra cambi di processo verificati? Se un fornitore combina pezzi provenienti da setup o lotti di materiale diversi, un campione estratto dalla quantità combinata potrebbe non rappresentare ogni condizione distinta. L'acquirente e il fornitore dovrebbero concordare il confine prima che inizi la produzione.
Elencare le caratteristiche che contano e la loro base di accettazione: dimensione del disegno, relazione geometrica, requisito di filettatura, finitura superficiale, identità del materiale, condizione visiva o documentazione. Un piano non può essere significativo se la caratteristica, il datum, lo strumento, la condizione di ispezione e il limite di accettazione/rifiuto sono ambigui. Il sito informazioni sulla qualità è un contesto utile per capire come i requisiti e la verifica si inseriscono in un rapporto di produzione; la specifica di acquisto deve comunque definire i requisiti per il pezzo specifico.
Costruire il piano da cinque elementi
| Elemento del piano | Domanda a cui rispondere | Cosa documentare |
|---|---|---|
| Definizione del lotto | Quali pezzi sono rappresentati da questa ispezione? | Ordine, quantità, setup, lotto di materiale, finestra temporale ed eventuali esclusioni |
| Caratteristica | Che cosa viene verificato e rispetto a quale requisito? | Caratteristica del disegno, datum, tolleranza, metodo e revisione |
| Metodo di selezione | Come vengono scelti i pezzi? | Casuale, stratificato lungo la produzione o un altro metodo concordato |
| Regola di accettazione | Quante osservazioni non conformi causano il blocco o il rifiuto? | Dimensione del campione e criteri di accettazione/rifiuto secondo il piano concordato |
| Piano di reazione | Che cosa succede dopo un fallimento? | Contenimento, ispezione estesa, disposizione, azione correttiva e approvazione alla ripresa |
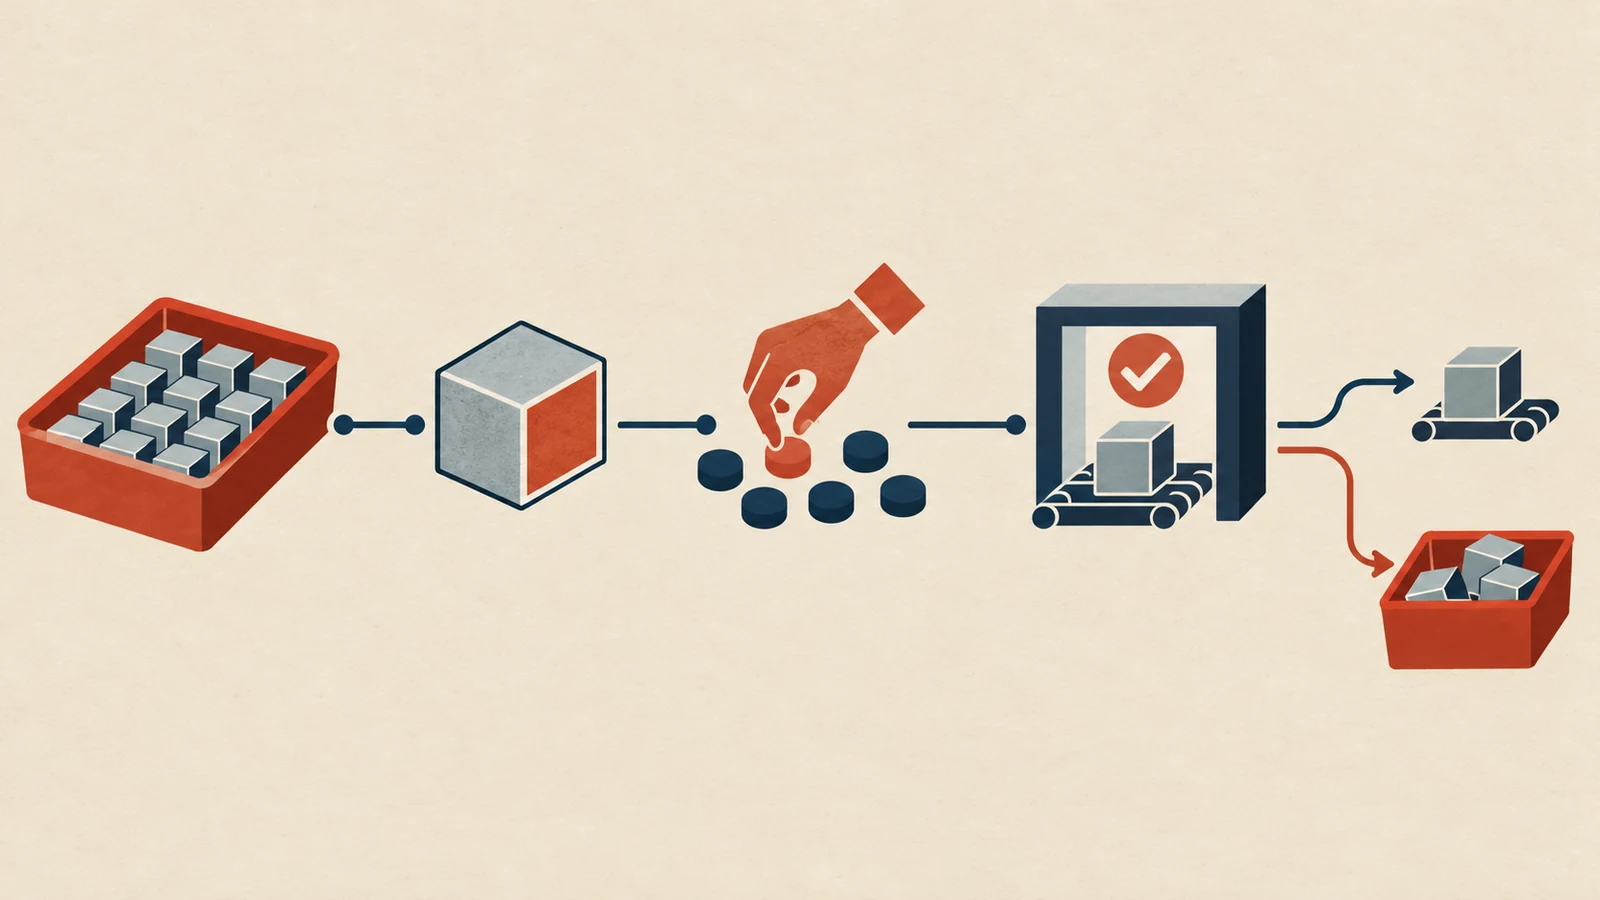
La selezione del campione è importante. Prelevare diversi pezzi dall'inizio di una produzione può non rilevare un problema che si manifesta dopo l'usura dell'utensile o una variazione di temperatura. Prelevare campioni solo alla fine può non rilevare un problema di setup che ha influenzato la produzione iniziale. Se le variazioni di processo sono significative, definire come i campioni sono distribuiti nel tempo, tra setup, lotti di materiale o cavità/caratteristiche, affinché il controllo rappresenti la popolazione prevista.
Utilizzare uno standard di campionamento consolidato o un piano specifico del cliente quando il contratto lo richiede. Identificarne l'edizione, il livello di ispezione, la base della dimensione del lotto e le regole di accettazione nei documenti di acquisto. Non mescolare una dimensione del campione di uno standard con numeri di accettazione di un altro, né implicare che una dichiarazione generica di “AQL” copra automaticamente ogni caratteristica e tipo di difetto.
Adeguare lo sforzo ispettivo al rischio
L'impegno ispettivo dovrebbe seguire la conseguenza del fallimento e le evidenze disponibili sulla stabilità del processo. Una caratteristica estetica e non funzionale può giustificare un controllo diverso da un diametro di tenuta, un confine di pressione, un'interfaccia legata alla sicurezza o una dimensione che controlla l'assemblaggio. Un nuovo fornitore, una nuova revisione del disegno, una modifica di processo o una storia di fughe possono giustificare una verifica più rigorosa finché il rischio non è compreso.
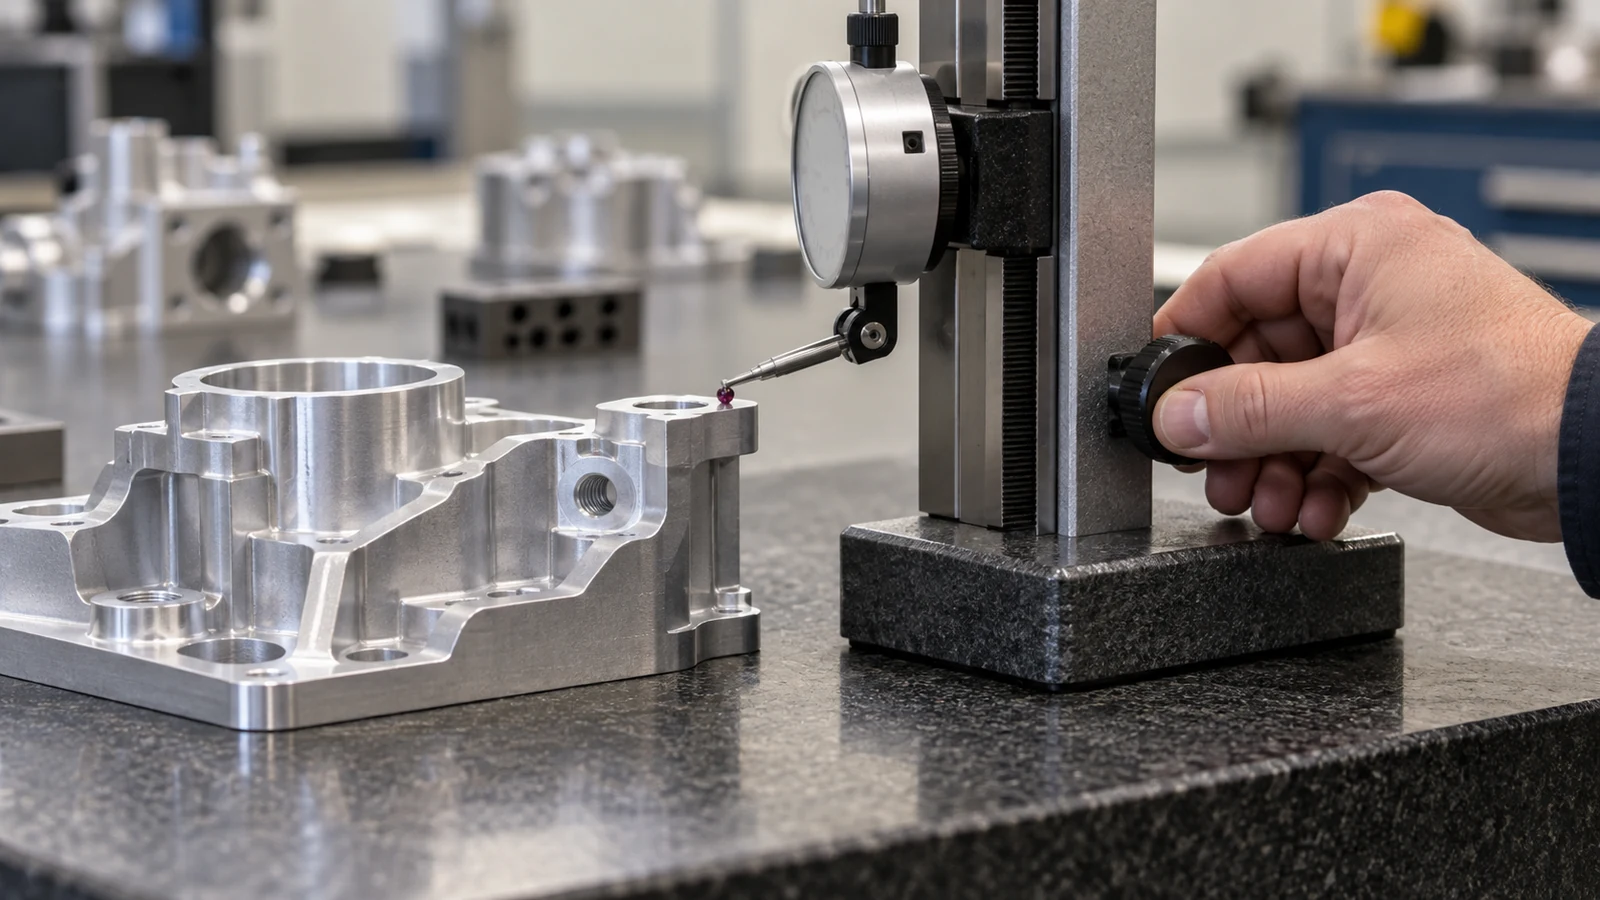
Considerare la capacità di misurazione oltre al numero di campioni. Un campione ridotto misurato con un metodo che non riesce a risolvere in modo affidabile la tolleranza può fornire prove deboli. Per geometrie difficili, definire l'impostazione dei datum e l'approccio di misurazione; per la texture superficiale o la condizione del materiale, confermare lo strumento o il metodo di prova richiesto. Se due parti utilizzano metodi diversi, un apparente disaccordo può riflettere l'impostazione della misurazione anziché la variazione del pezzo.
Il campionamento è anche diverso dal controllo di processo. Un processo stabile e monitorato può supportare una frequenza di ispezione basata sul rischio definita di comune accordo; un processo instabile può richiedere indagine e contenimento anziché semplicemente un campione più ampio. Aumentare il numero di pezzi ispezionati può individuare più difetti, ma non elimina la causa né stabilisce il controllo da solo.
Per i pezzi CNC con diverse caratteristiche critiche, evitare un unico piano generico che tratti tutte le caratteristiche allo stesso modo. Un piano pratico può definire controlli separati per dimensioni critiche, condizioni visive, rintracciabilità dei materiali e documentazione. Assicurarsi che i registri di ispezione del fornitore indichino la revisione del disegno e la caratteristica misurata. Le informazioni del sito sul Informazioni sul processo di lavorazione CNC forniscono il contesto di processo, mentre la verifica specifica per caratteristica appartiene ai documenti di ispezione concordati.
Decidere cosa succede quando un campione non è conforme
Un fallimento del campione dovrebbe attivare una risposta predefinita. Come minimo, il piano dovrebbe indicare chi viene notificato, se il lotto viene posto in sospeso, come viene delimitata la quantità interessata e se è richiesta un'ispezione estesa o al 100%. Dovrebbe inoltre definire chi può approvare la rilavorazione, la disposizione use-as-is o il rilascio dopo azione correttiva.
- Identificare la caratteristica non conforme, il numero di serie o il lotto del pezzo, la revisione del disegno e il metodo di misurazione.
- Contenere la quantità potenzialmente interessata e preservare la rintracciabilità rispetto all'attrezzaggio, al lotto di materiale e alla finestra di produzione.
- Confermare il risultato della misurazione e l'impostazione dei datum prima di prendere una decisione di disposizione.
- Determinare se la causa è isolata o può interessare altre caratteristiche o pezzi.
- Documentare l'azione correttiva e le prove richieste prima del rilascio del lotto o della successiva esecuzione.
Non considerare un campione di follow-up superato come prova automatica che tutti i pezzi precedenti siano accettabili. La risposta dipende dal difetto, dalla storia del lotto, dalla specifica e dall'accordo con il cliente. Se il requisito è critico per la sicurezza o la funzionalità, l'autorità ingegneristica o di qualità responsabile dovrebbe determinare la disposizione.
Per la RFQ o l'ordine di acquisto, includere l'ambito di ispezione, il formato del rapporto, i registri richiesti, il riferimento al piano di campionamento e i punti di approvazione. Ciò mantiene visibili i costi di ispezione e le aspettative di consegna prima dell'emissione dell'ordine, anziché dopo che si verifica un disaccordo.
Domande frequenti
L'ispezione del primo articolo è la stessa cosa del campionamento di produzione?
No. L'ispezione del primo articolo valuta un pezzo realizzato con un processo nuovo o modificato rispetto ai suoi requisiti di progetto. Il campionamento di produzione verifica un lotto o un'esecuzione definiti secondo un piano concordato. Un primo articolo non sostituisce automaticamente la verifica continua del processo o del lotto.
Il campionamento dimostra che ogni pezzo di un lotto è conforme?
No. Il campionamento fornisce evidenze su un lotto definito secondo un metodo di selezione e accettazione definito. Non può garantire che ogni pezzo non ispezionato sia conforme, e la sua validità dipende dal piano, dal processo e dal metodo di misurazione.
I committenti dovrebbero specificare un'ispezione al 100% per ogni dimensione?
Solo quando il rischio, il contratto o il requisito tecnico lo giustificano. Definire le caratteristiche e il metodo; richieste di ispezione estese possono aumentare i costi senza migliorare il controllo se il sistema di misurazione o il piano di reazione non sono adeguati.