
Um plano de amostragem de inspeção útil começa por definir o lote, a característica a verificar, como as peças são selecionadas e o que acontece quando uma amostra falha. “Inspecionar cada décima peça” não é um plano completo, a menos que o limite do lote, o método de amostragem, a regra de aceitação e a resposta a uma não conformidade também estejam claros. O plano deve refletir o risco do desenho, a estabilidade do processo, as necessidades de rastreabilidade e o acordo entre comprador e fornecedor.
A amostragem e a inspeção da primeira peça respondem a perguntas diferentes. Uma primeira peça verifica se um processo novo ou alterado consegue produzir uma peça em conformidade; a amostragem de produção monitoriza um lote ou uma série segundo um esquema acordado. Nenhum dos termos, por si só, define um tamanho de amostra universal nem garante que todas as peças não inspecionadas estejam em conformidade.
Definir o que a inspeção deve provar
Antes de escolher uma frequência de amostragem, identifique o objetivo. A inspeção de receção pode confirmar a identidade do material ou um lote do fornecedor. A aprovação da primeira peça pode verificar uma nova preparação, programa, dispositivo ou revisão. Os controlos em processo podem detetar o desgaste da ferramenta ou o desvio durante a produção. A amostragem final pode fornecer evidência de que um lote definido cumpre os requisitos do seu desenho. Estes controlos estão relacionados, mas não se substituem uns aos outros.
Defina também o lote. É uma encomenda de compra, um vazamento de material, uma preparação de máquina, um turno ou uma quantidade produzida entre alterações de processo verificadas? Se um fornecedor combinar peças de diferentes preparações ou lotes de material, uma amostra retirada da quantidade combinada pode não representar cada condição distinta. O comprador e o fornecedor devem acordar o limite antes de a produção começar.
Liste as características que importam e a sua base de aceitação: dimensão do desenho, relação geométrica, requisito de rosca, acabamento superficial, identidade do material, condição visual ou documentação. Um plano não pode ser significativo se a característica, o datum, o instrumento, a condição de inspeção e o limite de aprovação/reprovação forem ambíguos. O site informação de qualidade é um contexto útil para a forma como os requisitos e a verificação se inserem numa relação de fabrico; a especificação de compra deve ainda definir os requisitos para a peça específica.
Construir o plano a partir de cinco elementos
| Elemento do plano | Pergunta a responder | O que documentar |
|---|---|---|
| Definição do lote | Que peças são representadas por esta inspeção? | Pedido, quantidade, setup, lote de material, janela de tempo e quaisquer exclusões |
| Característica | O que está sendo verificado e em relação a qual requisito? | Elemento do desenho, datum, tolerância, método e revisão |
| Método de seleção | Como as peças são escolhidas? | Aleatória, estratificada ao longo da produção ou outro método acordado |
| Regra de aceitação | Quantas observações não conformes causam retenção ou rejeição? | Tamanho da amostra e critérios de aceitação/rejeição sob o plano acordado |
| Plano de reação | O que acontece após uma falha? | Contenção, inspeção ampliada, disposição, ação corretiva e aprovação para retomar |
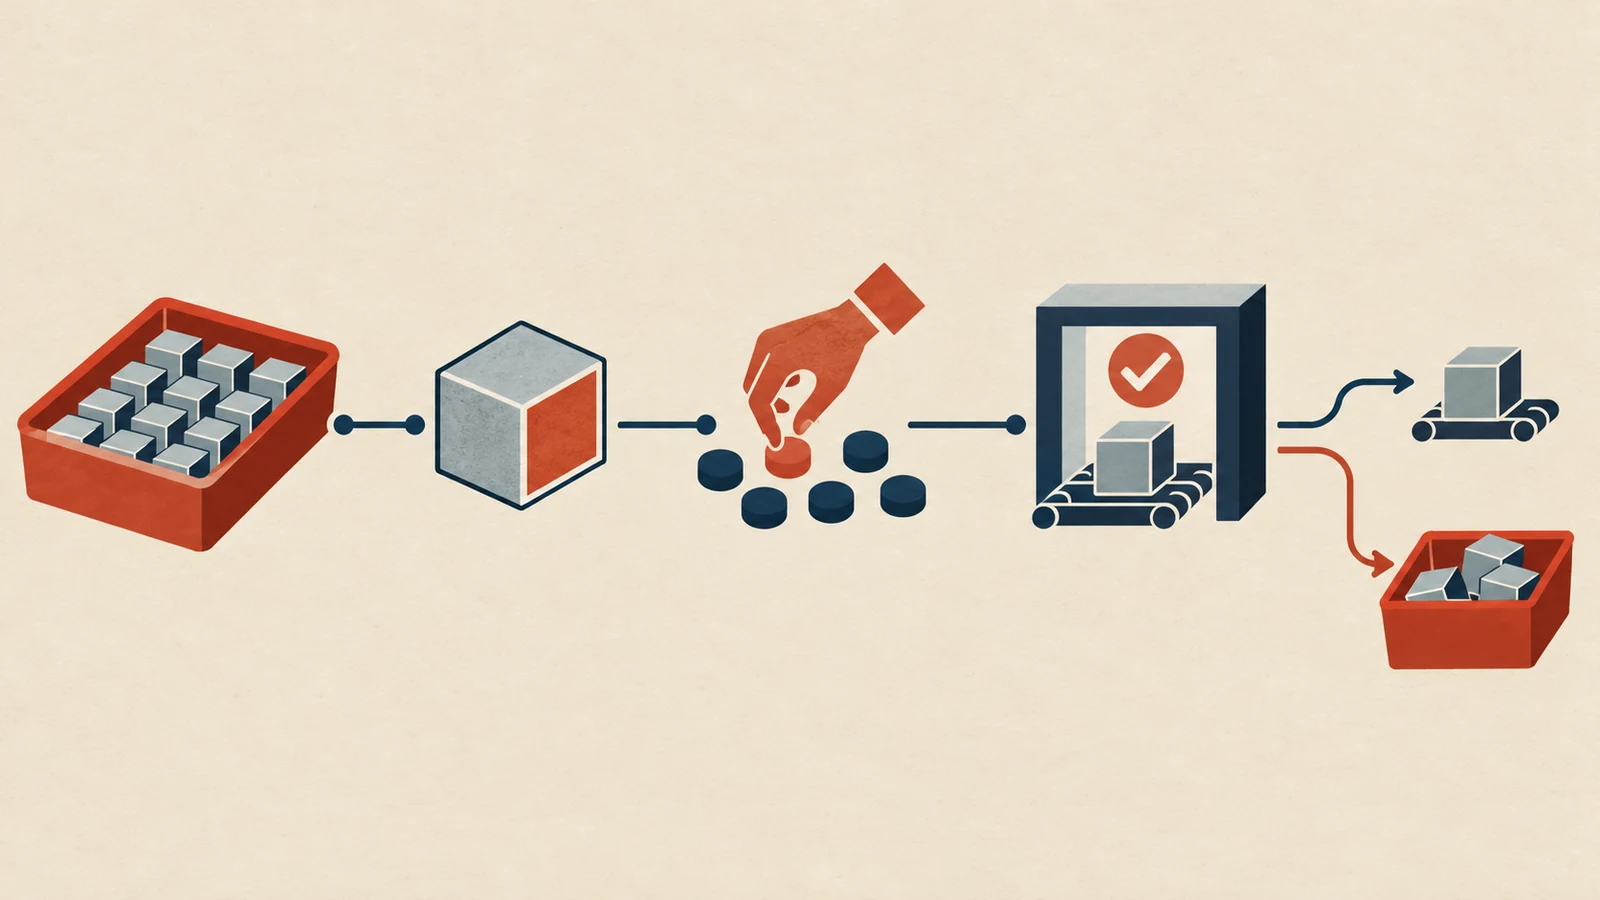
A seleção da amostra é importante. Retirar várias peças do início de uma produção pode deixar passar um problema que se desenvolve após o desgaste da ferramenta ou uma mudança de temperatura. Retirar amostras apenas no final pode deixar passar um problema de setup que afetou a produção inicial. Se as mudanças de processo forem significativas, defina como as amostras são distribuídas ao longo do tempo, dos setups, dos lotes de material ou das cavidades/características, para que a verificação represente a população pretendida.
Use uma norma de amostragem estabelecida ou um plano específico do cliente quando o contrato exigir. Identifique sua edição, nível de inspeção, base de tamanho de lote e regras de aceitação nos documentos de compra. Não misture um tamanho de amostra de uma norma com números de aceitação de outra, nem implique que uma declaração genérica de “AQL” cobre automaticamente todos os elementos e tipos de defeito.
Adequar o esforço de inspeção ao risco
O esforço de inspeção deve acompanhar a consequência da falha e as evidências disponíveis sobre a estabilidade do processo. Um elemento cosmético e não funcional pode justificar uma verificação diferente de um diâmetro de vedação, limite de pressão, interface relacionada à segurança ou uma dimensão que controla a montagem. Um novo fornecedor, nova revisão de desenho, mudança de processo ou histórico de escapes pode justificar uma verificação mais rigorosa até que o risco seja compreendido.
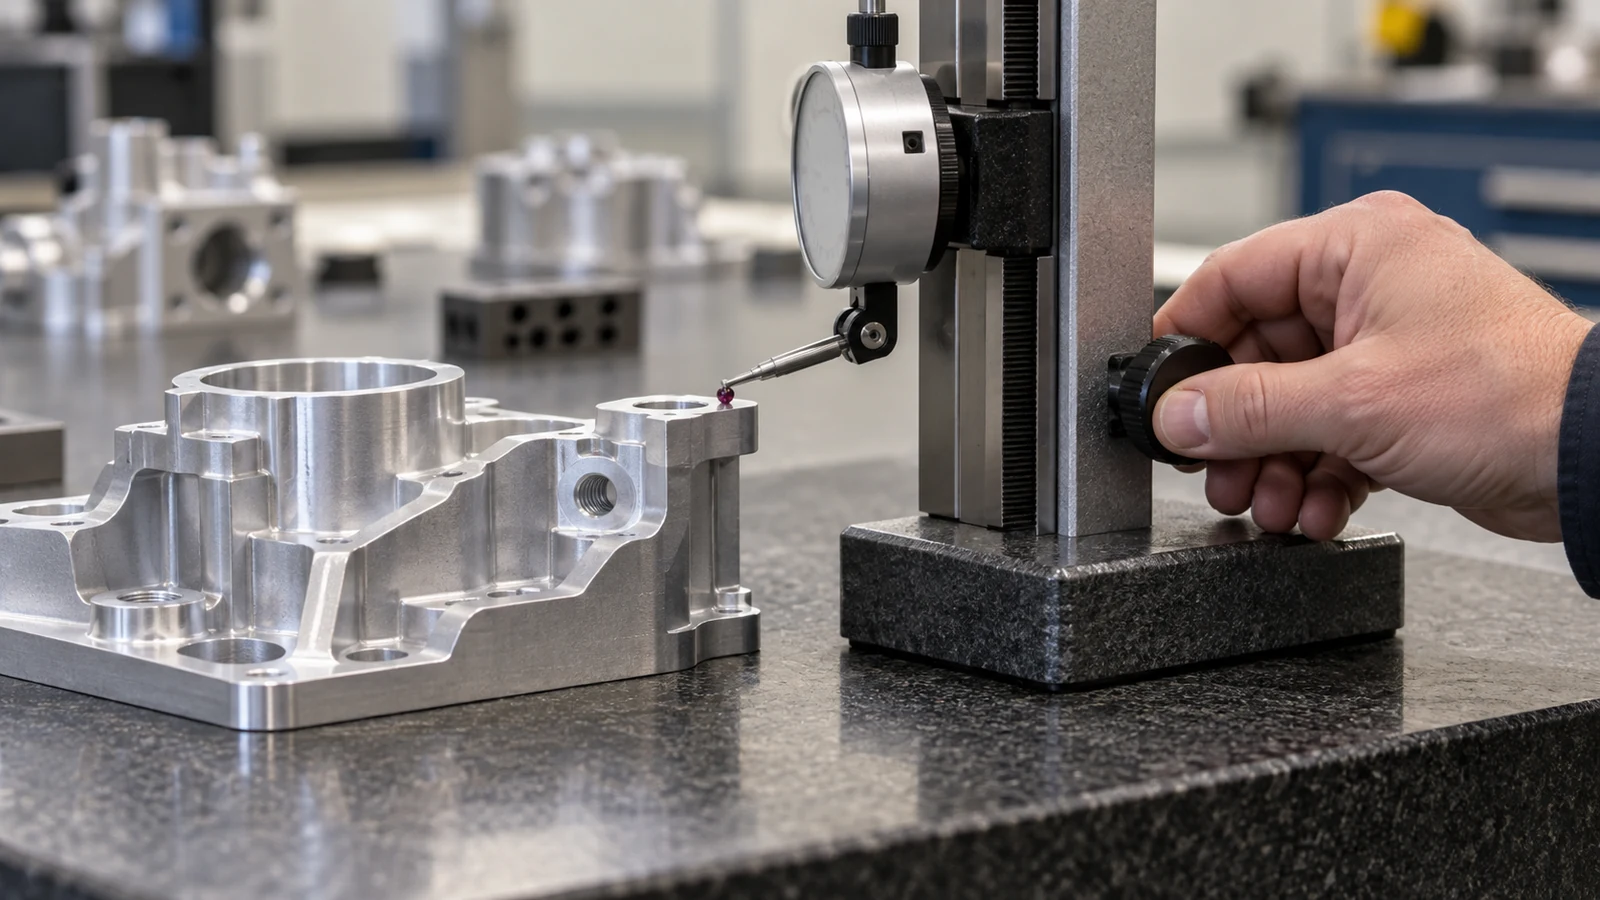
Considere a capacidade de medição, bem como a contagem de amostras. Uma amostra pequena medida com um método que não consegue resolver a tolerância de forma confiável pode fornecer evidências fracas. Para geometria difícil, defina a configuração do datum e a abordagem de medição; para textura superficial ou condição do material, confirme o instrumento ou método de teste exigido. Se duas partes usarem métodos diferentes, a aparente discordância pode refletir a configuração da medição e não a variação da peça.
A amostragem também é diferente do controle de processo. Um processo estável e monitorado pode suportar uma frequência de inspeção baseada em risco definida por acordo; um processo instável pode precisar de investigação e contenção, e não apenas de uma amostra maior. Aumentar a quantidade inspecionada pode encontrar mais defeitos, mas não remove a causa nem estabelece controle por si só.
Para peças CNC com várias características críticas, evite um único plano genérico que trate todas as características de forma idêntica. Um plano prático pode definir verificações separadas para dimensões críticas, condições visuais, rastreabilidade de material e documentação. Certifique-se de que os registros de inspeção do fornecedor mostrem a revisão do desenho e a característica que está sendo medida. O site Informações do processo de usinagem CNC fornece contexto do processo, enquanto a verificação específica da característica pertence aos documentos de inspeção acordados.
Decidir o que acontece quando uma amostra falha
Uma falha em uma amostra deve acionar uma resposta predefinida. No mínimo, o plano deve indicar quem é notificado, se o lote é colocado em espera, como a quantidade afetada é delimitada e se é necessária inspeção ampliada ou de 1001TP3. Também deve definir quem pode aprovar retrabalho, disposição de uso como está ou liberação após ação corretiva.
- Identifique a característica reprovada, o número de série ou lote da peça, a revisão do desenho e o método de medição.
- Contenha a quantidade potencialmente afetada e preserve a rastreabilidade para a configuração, o lote de material e a janela de produção.
- Confirme o resultado da medição e a configuração do datum antes de tomar uma decisão de disposição.
- Determine se a causa é isolada ou se pode afetar outras características ou peças.
- Documente a ação corretiva e as evidências necessárias antes da liberação do lote ou da próxima execução.
Não trate uma amostra de acompanhamento aprovada como prova automática de que todas as peças anteriores são aceitáveis. A resposta depende do defeito, do histórico do lote, da especificação e do acordo com o cliente. Se o requisito for crítico para segurança ou função, a autoridade responsável de engenharia ou qualidade deve determinar a disposição.
Para a RFQ ou ordem de compra, inclua o escopo da inspeção, o formato do relatório, os registros exigidos, a referência do plano de amostragem e os pontos de aprovação. Isso mantém o custo da inspeção e as expectativas de entrega visíveis antes de o pedido ser feito, em vez de depois de ocorrer uma discordância.
Perguntas frequentes
A inspeção da primeira peça é o mesmo que amostragem de produção?
Não. A inspeção da primeira peça avalia uma peça fabricada sob um processo novo ou alterado em relação aos seus requisitos de projeto. A amostragem de produção verifica um lote ou execução definido sob um plano acordado. Uma primeira peça não substitui automaticamente a verificação contínua do processo ou do lote.
A amostragem prova que cada peça de um lote está em conformidade?
Não. A amostragem fornece evidências sobre um lote definido sob um método de seleção e aceitação definido. Ela não pode garantir que cada peça não inspecionada esteja em conformidade, e sua força depende do plano, do processo e do método de medição.
Os compradores devem especificar inspeção 100% para cada dimensão?
Somente quando o risco, o contrato ou o requisito de engenharia o justificarem. Defina as características e o método; exigências amplas de inspeção podem adicionar custo sem melhorar o controle se o sistema de medição ou o plano de reação não forem adequados.