
Whether to machine a steel part before or after heat treatment depends on which features must survive distortion, what hardness the cutting operation must face, and whether stock remains for a final grind or hard-machining step. The sound default is not a universal sequence. It is a drawing-led route that names the material condition at each operation and the condition in which critical dimensions are accepted.
SAE AMS2759 establishes general requirements for specified heat-treatment processes on steel parts; it does not create one machining sequence for every geometry. Use the current purchase specification and heat-treatment procedure, then have manufacturing and design agree on allowance, datums, and inspection hold points. JUCHENG’s heat-treatment capability page is the relevant process reference, but the part drawing determines the route.
Choose the sequence from the controlling feature
Begin with the feature most likely to move or lose stock allowance: a bearing seat, seal bore, long shaft, thin wall, flat reference face, or closely related hole pattern. Then ask what heat treatment can change in that feature and what finishing operation can correct it. If the final dimension is critical, inspect the part after the last operation that can materially change it—not only before heat treatment.
| Состояние детали | Маршрут для оценки | Что необходимо решить |
|---|---|---|
| Geometry can tolerate the expected movement and final stock remains | Rough machine, heat treat, then finish machine or grind | Allowance, datum recovery, distortion risk, and final inspection |
| Features are simple and the specified pre-hardened condition is machinable for the job | Machine in supplied condition, then verify whether further treatment is required | Material condition, tool/process feasibility, and customer approval |
| Hardness or wear surface is required only in a localized region | Проверьте локализованную обработку и порядок механической обработки, маскирования и отделки | Глубина слоя или обработанной зоны, краевые эффекты, деформация и требования чертежа |
| Итоговая геометрия слишком чувствительна для припуска на послеоперационную обработку | Проверьте квалифицированный технологический маршрут перед выпуском конструкции | Выбор материала, форма заготовки, метод обработки и измеримые критерии приемки |
Эта таблица — вспомогательное средство планирования, а не спецификация. Семейство материалов, толщина сечения, геометрия детали, метод обработки и требования заказчика могут изменить ответ. “Термообработка после механической обработки” — недостаточно подробное указание, если детали требуется финишная операция или контроль после обработки.
Сначала черновая обработка, когда детали нужен припуск на коррекцию
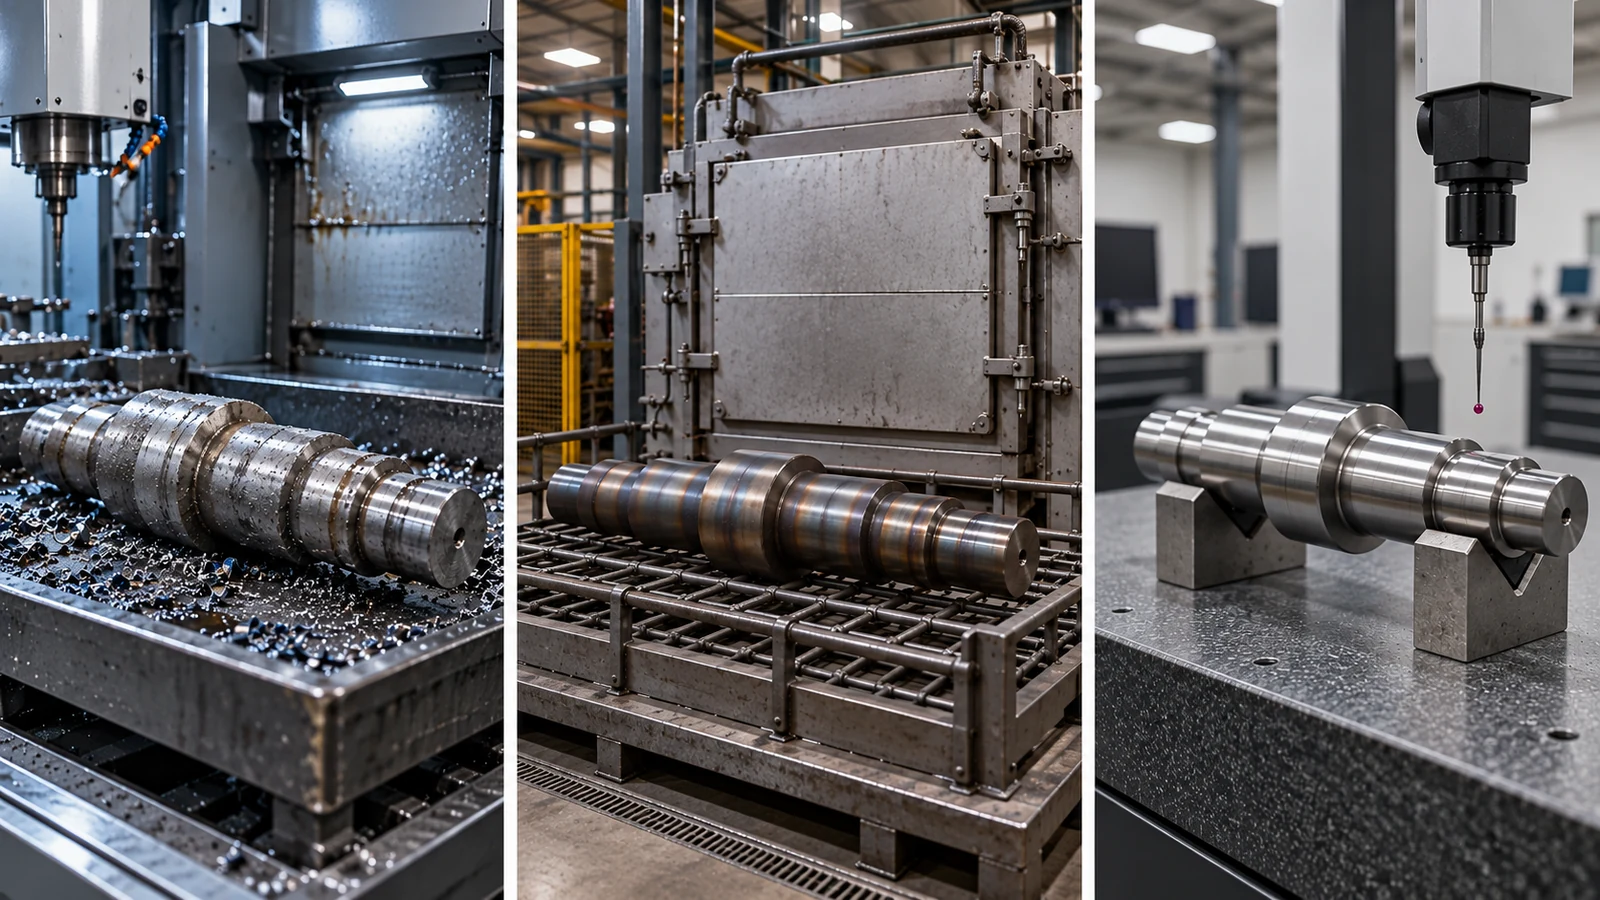
Когда термическая обработка может сместить деталь, черновая обработка перед обработкой позволяет снять основной объем материала, оставив материал на поверхностях, требующих коррекции. Чертеж или технологический план должны указывать, где остается этот припуск и какие поверхности задают базу после обработки. Без стабильной стратегии базирования чистовой проход может выдержать отдельные размеры, но потерять взаимосвязь между ними.
Планируйте поддержку и ориентацию при обработке совместно с источником термообработки. Форма, изменения сечения, отверстия и неподдерживаемые пролеты могут влиять на смещение. Не гарантируйте, что конкретный маршрут термообработки устранит деформацию. Если итоговые размеры близки к располагаемой заготовке, оцените риск до механической обработки, а не обнаруживайте после обработки, что элемент не может быть обработан начисто.
Финишная обработка после термообработки только там, где маршрут это поддерживает
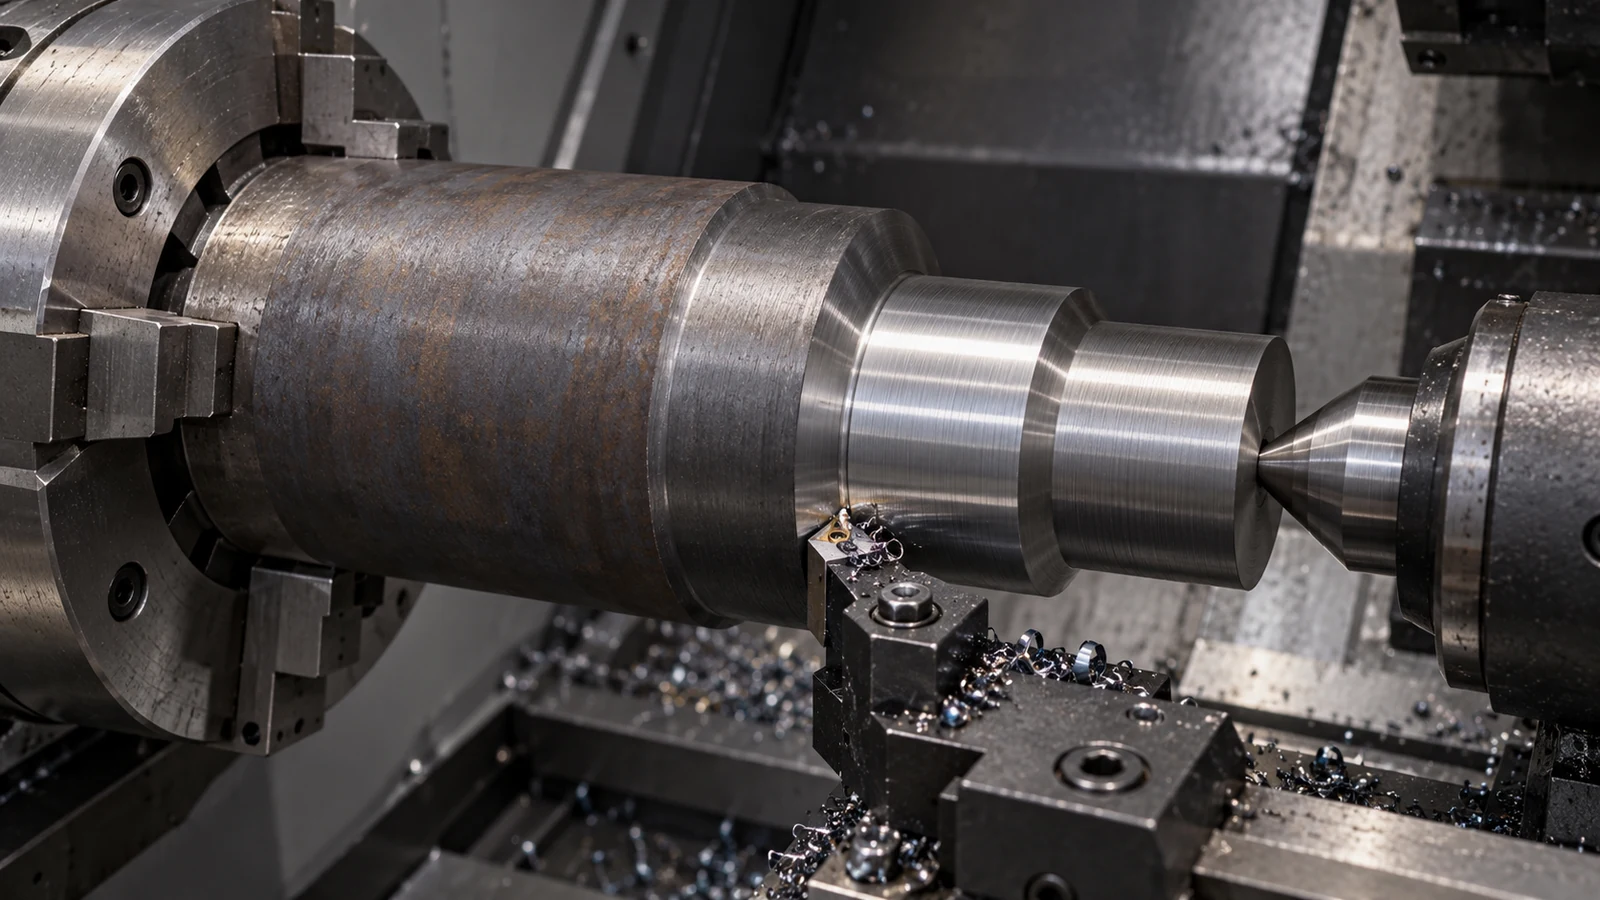
Финишная механическая обработка или шлифование могут восстановить отдельные размеры и поверхности, но добавляют решения по наладке и контролю. Определите, какие поверхности обрабатываются начисто, какие могут шлифоваться и совместимы ли требуемая твердость и геометрия с выбранной операцией. возможности прецизионного шлифования страница описывает семейство процессов; она не подразумевает, что каждый термообработанный элемент поддается шлифованию или что шлифование автоматически требуется.
После финишной операции проверьте функциональные взаимосвязи от баз чертежа. Зафиксируйте состояние после обработки и свяжите его с записями о материале и партии. Если деталь впоследствии покрывается, гальванизируется или маркируется, определите, какие проверки выполняются до и после этих этапов. руководство по процессу обработки на ЧПУ обеспечивает более широкий контекст рабочего процесса, тогда как это решение касается последовательности вокруг термообработки.
Вопросы, которые нужно решить перед выпуском чертежа
- Какой класс материала, исходное состояние, диапазон твердости и спецификация обработки применяются?
- Какие размеры или отношения баз могут измениться во время обработки?
- Где требуется припуск на чистовую обработку и достаточно ли материала после процесса?
- Кто контролирует записи об обработке, прослеживаемость партий и любую требуемую точку остановки?
- Какие размеры принимаются до обработки, после обработки и после финальной чистовой обработки?
Решите эти вопросы совместно с проектной организацией, поставщиком механической обработки и источником термообработки. Результатом должна стать последовательность операций и план контроля, привязанные к фактическому чертежу, а не скопированное правило об обработке “мягкого” или “твердого” материала.