
Проточка для выхода резьбы обеспечивает определённое пространство в месте окончания резьбы, часто рядом с буртиком. Её задача — согласовать полезную длину резьбы, положение посадки сопрягаемой детали и зазор, необходимый для изготовления резьбы. Это не просто дополнительная выемка, которую добавляют всякий раз, когда инструмент приближается к стенке. Проточка также удаляет материал, поэтому её глубина, ширина и переходы должны быть обоснованы функцией детали.
Распространённая проблема на чертеже — резьбовой участок, который выглядит как продолжающийся непосредственно до прямоугольного буртика, тогда как сопрягаемая деталь должна плотно прилегать к этому буртику. На чертеже может не оставаться чёткого места для неполной резьбы или выхода инструмента. Устранить эту неоднозначность до обработки надёжнее, чем обнаружить её, когда сборка не садится до конца.
Разделите три границы на конце резьбы
Сначала определите конец требуемой полноценной резьбы. Это устанавливает, где сопрягаемая деталь всё ещё должна встречать заданную геометрию резьбы. Затем определите протяжённость сбега или неполной резьбы, которая может быть допущена. Наконец, определите поверхность, которая фактически останавливает сборку. Эти три места могут быть близко друг к другу, но выполняют разные задачи.
Размер до буртика не обязательно определяет длину полезной полной резьбы. Аналогично, указанную длину резьбы не следует считать включающей или исключающей сбег без проверки условности чертежа. Если разные читатели делают разные допущения, одна и та же деталь может показаться приемлемой для производства и непригодной для сборки.
Проточка может обеспечить пространство между полной резьбой и буртиком, но её расположение должно согласовываться с сопрягаемой деталью. Рассматривайте входную фаску, цековку или другую геометрию зазора сопрягаемой детали, а не резьбовую деталь изолированно. Резьба может быть приемлемой, тогда как соседняя кромка всё ещё препятствует предполагаемому контакту посадки.
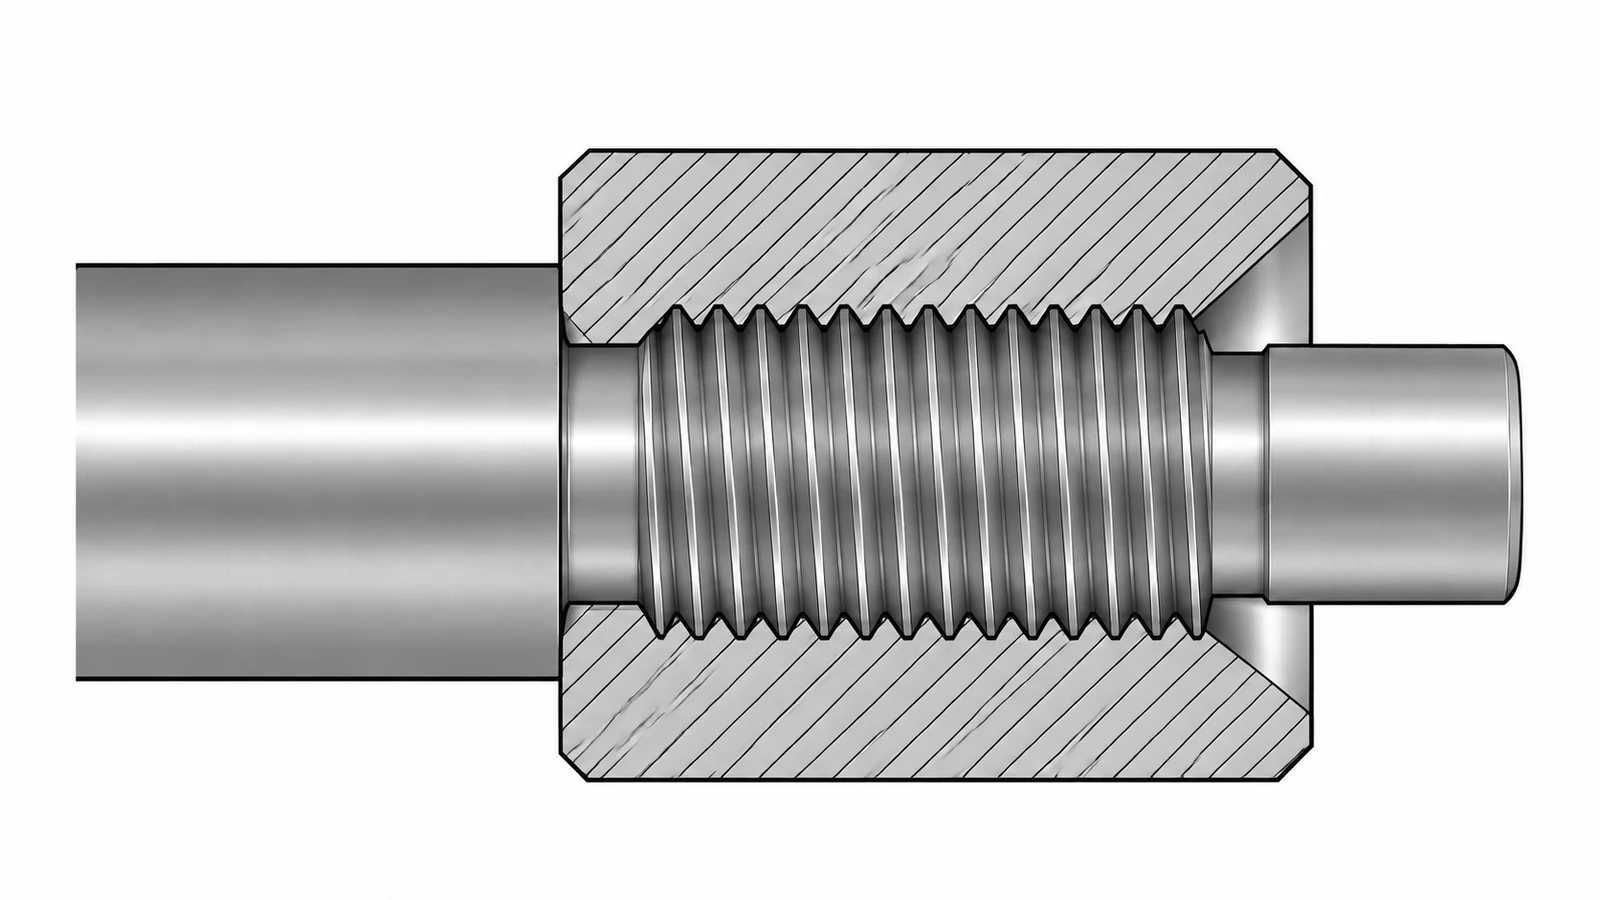
Наружный буртик требует большего, чем просто зазор для инструмента
Для наружного резьбового вала проточку следует рассматривать вместе с торцом буртика, сопрягаемой деталью и доступным зацеплением резьбы. Более широкая проточка может облегчить изготовление окончания резьбы, но отодвинуть начало полезного зацепления дальше от посадочного места. Более глубокая проточка может обеспечить зазор, уменьшая при этом оставшееся сечение.
Начните с разреза в сборе пары. Покажите, какие поверхности должны соприкасаться, а какие должны оставаться свободными. Затем перейдите обратно к требуемому окончанию резьбы. Это выявляет конфликты, которые трудно увидеть на виде только вала, например сопрягаемую фаску, которая проходит по вершинам резьбы, но не по переходу к буртику.
Маршрут обработки — часть этого обсуждения. Зазор, требуемый для выбранной операции нарезания резьбы, не обязательно идентичен требуемому для другой. Используйте фактический контекст точения и нарезания резьбы при рассмотрении данной особенности, оставляя окончательные размеры канавки под контролем чертежа. Не позволяйте неформальному предпочтению инструмента переопределять несущую особенность.
Там, где предполагается стандартная разгрузка, укажите применимый стандарт, форму и редакцию. DIN 76-1 рассматривает выходы резьбы и поднутрения для метрических резьб ISO, но эта область не делает один набор размеров подходящим для каждой резьбовой системы или компонента. Фактические размерные требования должны исходить из указанной ссылки и проектного анализа.
Внутренняя проточка меняет проблему доступа
Внутренняя канавка вблизи конца резьбы должна быть достижима предлагаемым инструментом и измерима предлагаемым методом контроля. Сечение, которое выглядит простым на чертеже, может стать сложным внутри небольшого или глубокого отверстия. Проблема не только в том, может ли режущая кромка войти; она в том, можно ли изготовить всю особенность без повреждения смежных функциональных поверхностей.
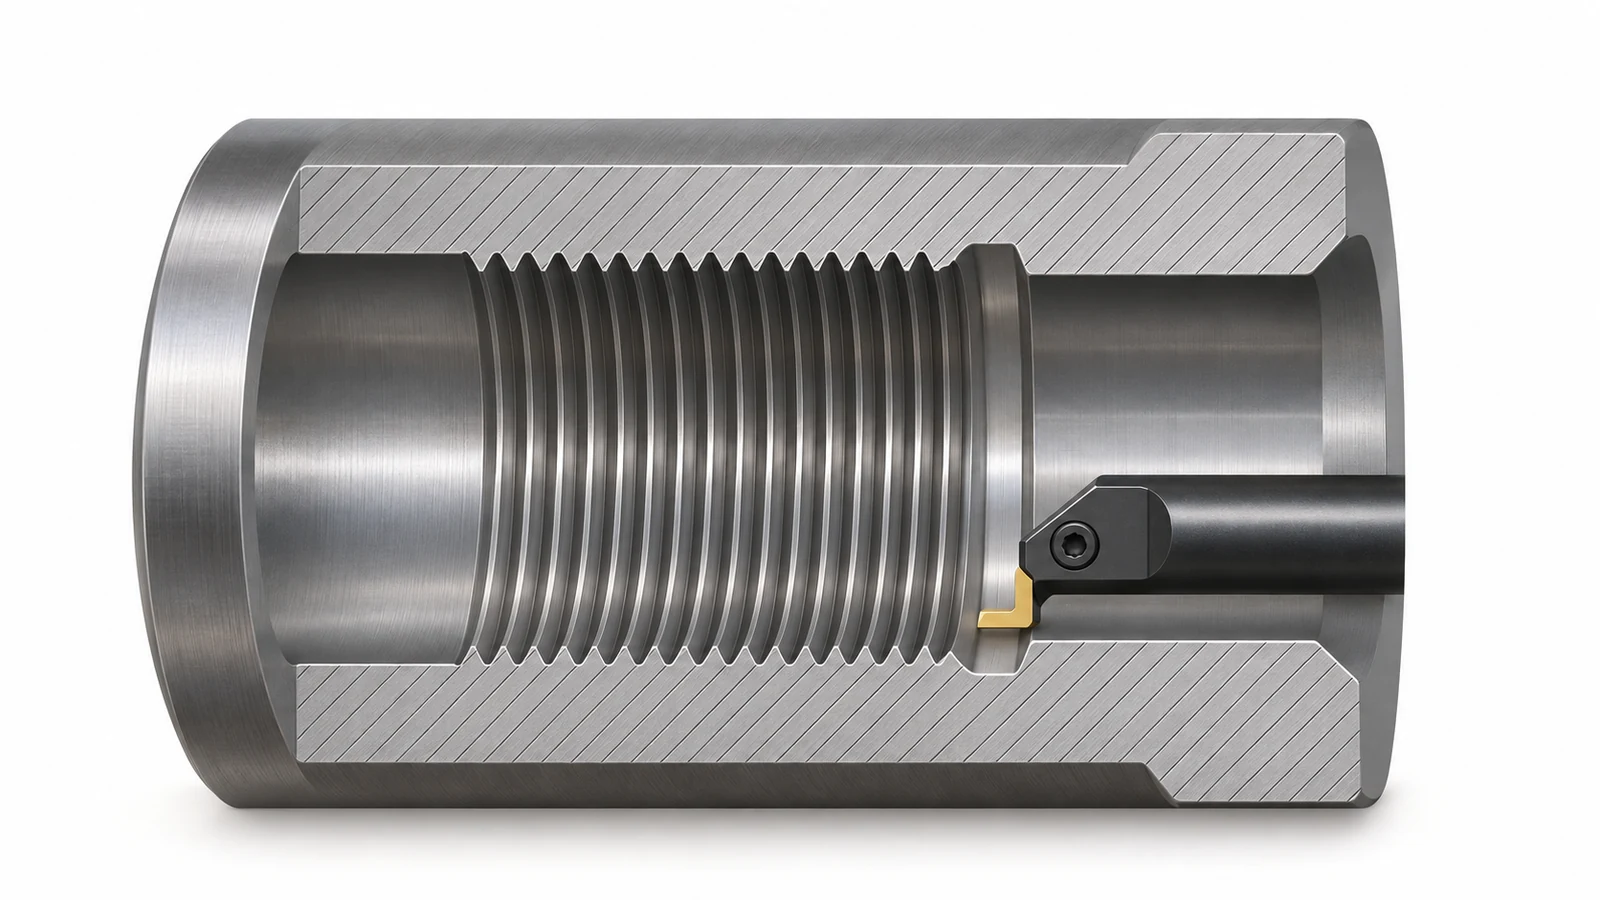
Отличайте внутреннюю разгрузку от пространства под сверло или дополнительной глубины отверстия. Дополнительная глубина может обеспечить место за глухой резьбой, но она не обязательно создаёт радиальный зазор или контролируемое окончание, требуемое конкретной конструкцией. И наоборот, кольцевая канавка не решает автоматически все ограничения, связанные с нарезанием резьбы в глухом отверстии.
Выбранный метод также влияет на обработку стружки, выход инструмента и переход от полной к неполной резьбе. Обсудите эти ограничения с поставщиком, используя фактические геометрию отверстия, резьбы и дна. Более широкое сравнение методов нарезания резьбы является полезным фоном; эта локальная особенность всё равно требует собственного определения.
Когда проточка создаёт другую слабость
Разгрузка не является бесплатным улучшением. Удаление материала может изменить сечение, несущее растягивающие, крутильные или изгибные нагрузки. Переход канавки также может стать важным для усталостной долговечности. Избегайте выбора острой или глубокой выемки только потому, что она делает конец резьбы аккуратным на модели.
Для тонкостенной детали с внутренней резьбой проверьте стенку, остающуюся снаружи разгрузки. Радиальная выемка, умеренная на крупном массивном компоненте, может быть значительной в небольшой втулке. Проектный анализ должен учитывать окончательное состояние, включая любую последующую отделку или удаление материала, а не только исходный контур заготовки.
Могут быть альтернативы: переместить уступ, изменить зазор сопрягаемого компонента, пересмотреть требуемое зацепление или использовать другой производственный подход. Это варианты конструкции для оценки, а не изменения, которые станочник должен вносить без утверждения. Нестандартная особенность, обсуждённая в рамках нарезания резьбы на заказ всё равно требует контролируемого определения приёмки.
Согласуйте чертёж и контроль
Перед выпуском проверьте, что чертёж отвечает на четыре практических вопроса:
- Где должна заканчиваться резьба полного профиля и какое полезное зацепление требуется?
- Какая поверхность устанавливает посадочное положение и что обеспечивает зазор для смежного перехода?
- Какие размеры канавки и переходы кромок контролируются напрямую или по указанному стандарту?
- Как будет проверяться окончание резьбы и канавка без опоры исключительно на пробную сборку?
План контроля должен сохранять различие между соответствующей резьбой, соответствующей разгрузкой и правильно посаженной сборкой. Сопрягаемая деталь, доходящая до заплечика, является полезным функциональным свидетельством, но она не измеряет каждый размер канавки. Равным образом, измеренная канавка не устанавливает полную длину резьбы.
Чётко определённая разгрузка делает границу между этими элементами явной. Её ценность заключается в поддержке требуемого соотношения резьбы и заплечика при сохранении приемлемого сечения детали, а не в добавлении канавки по привычке.