
Para uma cavidade de EDM por afundamento, o tamanho do eletrodo não é simplesmente o tamanho da cavidade copiado para trás por um valor fixo de “intervalo de faísca”. A geometria final depende do intervalo elétrico de trabalho, do desvio ou subdimensionamento programado do eletrodo, de qualquer movimento orbital ou planetário, do desgaste do eletrodo e da sequência de acabamento. Esses termos podem ser tratados no modelo do eletrodo, no CAM ou no controle da máquina, mas sua responsabilidade deve ser explícita. Comece pela cavidade necessária e suas superfícies de aceitação, depois use os dados de processo validados do fabricante da máquina e do eletrodo para derivar o eletrodo de trabalho. Uma primeira peça ou recurso de teste deve confirmar a compensação escolhida antes que o mesmo valor seja aplicado a um material, profundidade, área de eletrodo, polaridade ou condição de acabamento diferentes.
Separe a geometria da cavidade da compensação do eletrodo
Na EDM por afundamento, descargas controladas removem material através de um intervalo entre o eletrodo e a peça condutora. A cavidade, portanto, não é uma impressão por contato do eletrodo. Existe um intervalo lateral ao longo das paredes, enquanto o intervalo inferior e o comportamento de desgaste podem ser diferentes. O recurso final também depende de como o eletrodo se move durante o desbaste e o acabamento. É por isso que um subdimensionamento nominal do eletrodo não pode ser tratado como uma tolerância universal de material.
Para uma cavidade simples de parede reta, um CAM ou desenho de eletrodo pode expressar um subdimensionamento por lado. Um valor baseado em diâmetro, um valor radial e uma diferença total do recurso não são intercambiáveis. Para um contorno não axisimétrico, a direção importa: raios de canto, ranhuras estreitas, nervuras e concavidades locais respondem de forma diferente à órbita e ao desgaste. Registre a convenção e o sistema de coordenadas ao lado do valor.
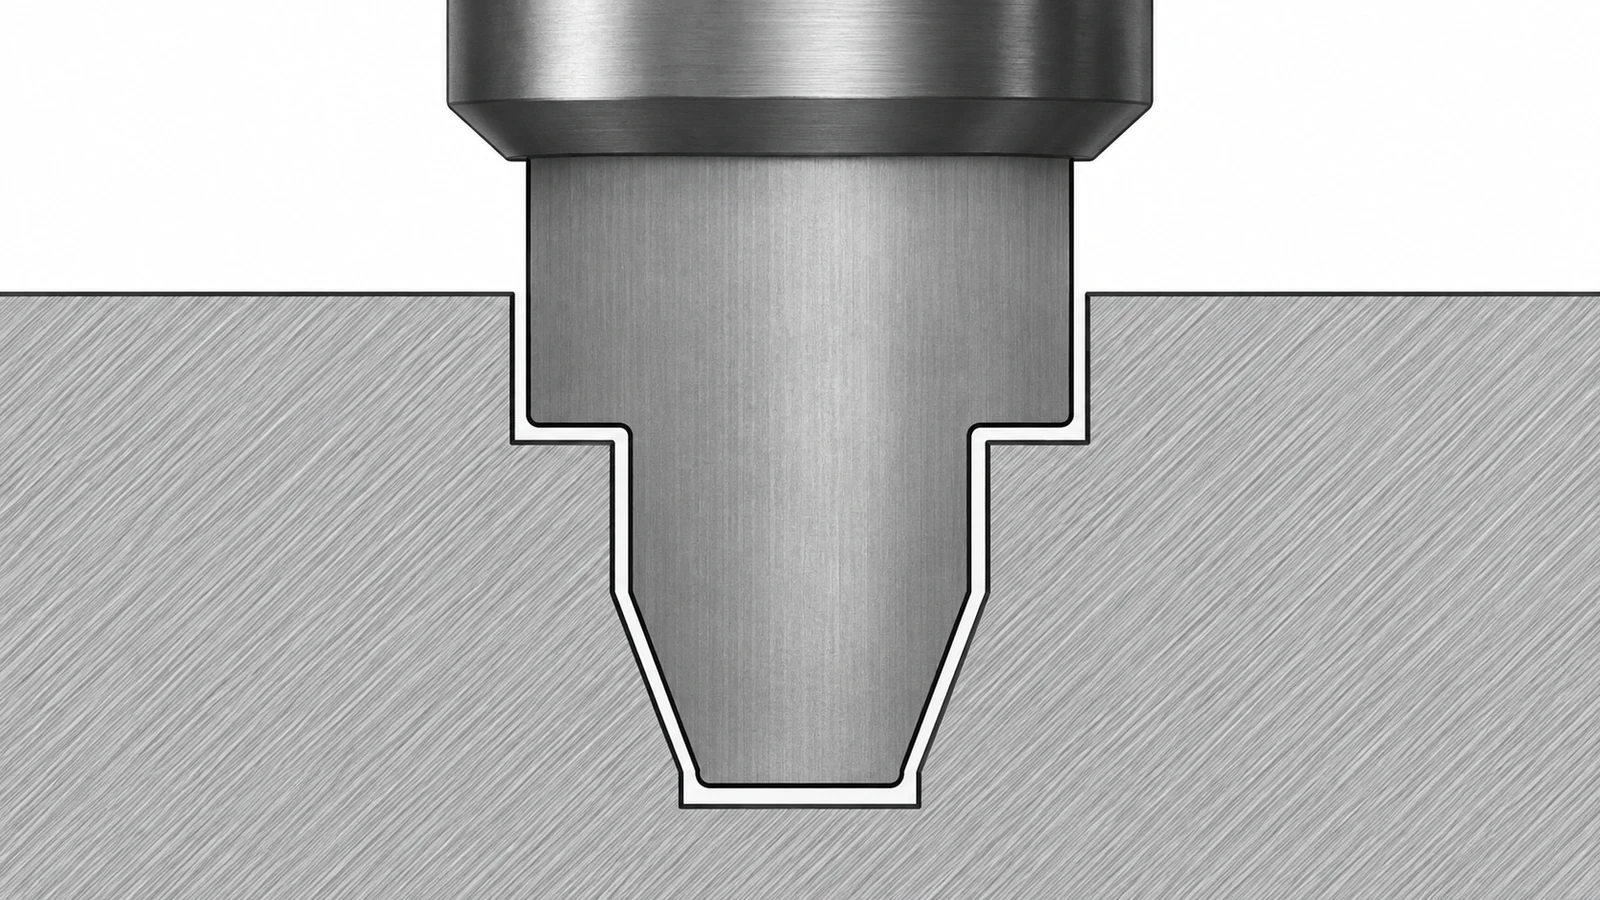
Mantenha a geometria necessária da peça como definição mestre. O modelo do eletrodo deve ser um modelo de fabricação derivado, com sua própria revisão e registro de compensação. Essa separação torna possível revisar o processo do eletrodo sem alterar silenciosamente a definição de aceitação da peça.
Escolha onde o desvio é de responsabilidade
Existem três maneiras comuns de aplicar a compensação: subdimensionar o modelo do eletrodo, aplicar um desvio no CAM ou usar uma configuração do controle da máquina. Cada uma pode funcionar se as outras camadas estiverem configuradas para não aplicar a mesma tolerância novamente. A compensação dupla pode deixar a cavidade superdimensionada; a compensação omitida pode deixá-la subdimensionada. A folha de configuração deve indicar qual arquivo ou controle é responsável pelo valor.
| Método | O que deve ser controlado | Falha típica a prevenir |
|---|---|---|
| Geometria do eletrodo | Revisão do modelo, polaridade e inspeção dimensional | A subdimensão é repetida no CAM ou no controle |
| Trajetória da ferramenta CAM | Convenção de versão, órbita e direção da trajetória da ferramenta | Pós-processador ou configurações da máquina adicionam outro deslocamento |
| Controle da máquina | Modo de controle, tabela de desgaste e valores do programa ativo | A compensação armazenada difere da configuração liberada |
Escolha um único responsável e preserve as outras representações como nominais. A página do processo de eletroerosão por penetração descreve o contexto do processo; um plano de eletrodo específico da peça ainda precisa de seus próprios valores controlados e evidências de verificação.
Trate o desgaste e a lavagem como entradas de geometria
O desgaste do eletrodo não é apenas uma questão de vida útil da ferramenta. O desgaste de arestas e cantos pode alterar a forma local da cavidade, e o desgaste pode diferir entre a extremidade do eletrodo e suas laterais. A quantidade depende do material do eletrodo, do material da peça, da polaridade, das condições de pulso, da forma do eletrodo, da lavagem e do acabamento pretendido. Um eletrodo de desbaste pode ser deliberadamente separado do eletrodo de acabamento para que a passagem final não precise recuperar um perfil desgastado.
Cavidades profundas ou estreitas tornam a lavagem e a remoção de detritos parte do problema dimensional. A concentração de detritos pode desestabilizar as descargas, enquanto o fluxo restrito pode produzir sobrecorte local, desgaste irregular ou acabamento ruim. Estratégias de salto e órbita do eletrodo podem melhorar o acesso ou o acabamento, mas o caminho resultante altera a geometria efetiva. Inclua a sequência de erosão pretendida na revisão da compensação em vez de dimensionar apenas a partir da cavidade final.
Não transfira um deslocamento de um trabalho diferente apenas porque as dimensões nominais do eletrodo coincidem. Uma cavidade rasa e aberta e uma cavidade profunda com nervuras podem ter condições diferentes de lavagem e desgaste, mesmo na mesma liga.
Valide a compensação na queima real
Use um recurso de teste representativo quando a consequência de um deslocamento errado for significativa. Combine a liga e a condição da peça, o material do eletrodo, a seção transversal relevante, a profundidade, o arranjo de lavagem e a sequência de acabamento o mais próximo possível na prática. Meça o recurso após a erosão final, não apenas o eletrodo antes do uso. Quando a cavidade contém várias zonas críticas, inspecione essas zonas independentemente em vez de assumir que uma medição de abertura representa toda a profundidade.
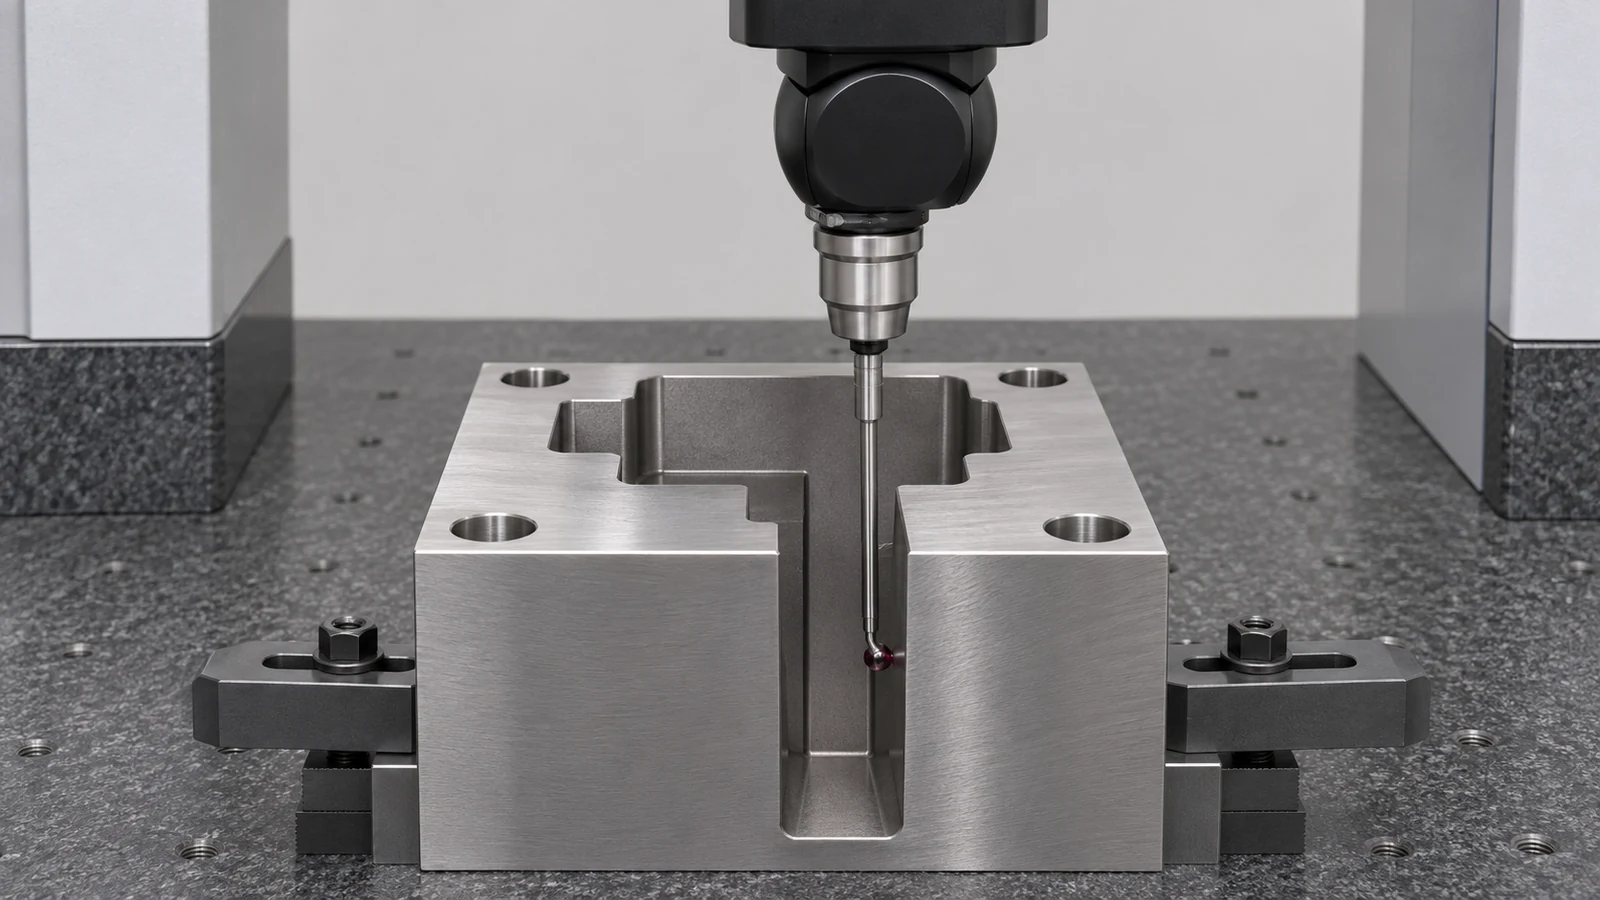
Compare a cavidade medida com a geometria mestre e mantenha o resultado vinculado às revisões do eletrodo e do programa. Se o recurso estiver errado, diagnostique a cadeia: dimensões do eletrodo, localização da montagem, deslocamento ativo, órbita, compensação de desgaste, sobremetal de acabamento, lavagem e método de medição. Alterar apenas a folga nominal pode ocultar a origem e tornar o próximo recurso menos previsível.
Torne o desenho e a transferência inequívocos
O desenho da peça deve definir a cavidade acabada, os datums, as tolerâncias, os requisitos de superfície e qualquer condição de borda restrita. O desenho do eletrodo ou a folha de processo deve identificar separadamente o material do eletrodo, a polaridade quando controlada, o responsável pela compensação, a convenção de offset, a sequência de desbaste/acabamento e os pontos de inspeção. Indique se se aplica algum requisito de camada recozida ou de integridade superficial; um offset dimensional não define essa condição.
Para cotação ou revisão de processo, forneça o modelo atual da peça, o material e a condição, a profundidade da cavidade, os raios internos críticos, a textura exigida, a quantidade e o método de aceitação. Mantenha o desenho como autoridade para a peça entregue. Um modelo de eletrodo é uma ferramenta de produção, não um substituto para uma definição de peça liberada.