
+86-188-7042-1176
project@jcproto.com
Seg-Sex: 8h-18h (GMT+8)
PT
Certificado ISO 9001:2015
Passivação
A passivação é um processo de tratamento químico não eletrolítico usado principalmente para aço inoxidável. Diferentemente da galvanoplastia, ela não adiciona uma camada à superfície. Em vez disso, utiliza soluções ácidas (nítrico ou cítrico) para remover o “ferro livre” e outros contaminantes superficiais deixados pelas ferramentas de usinagem CNC. Isso promove a formação de uma camada de óxido passiva e inerte que melhora significativamente a resistência à corrosão.
Na Jucheng Precision, a passivação é um requisito padrão para nossas peças Médicas (ISO 13485) e Aeroespaciais. Garantimos estrita conformidade com normas internacionais como ASTM A967 e AMS 2700. Como o processo remove menos de 0,0001“ de material, é considerado um processo de ”mudança dimensional zero", tornando-o seguro para componentes de tolerância apertada.
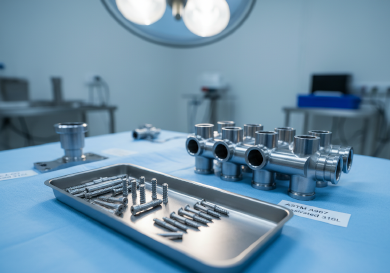
Especificações Principais
| Especificação | Faixa Técnica | Observação |
|---|---|---|
| Tamanho Máx. da Peça | 1500 mm x 1000 mm x 800 mm | Depende do tamanho do tanque |
| Normas Aplicáveis | ASTM A967, AMS 2700, ASTM A380 | Certificado de Conformidade fornecido |
| Alteração Dimensional | Desprezível (Zero) | Não afeta as tolerâncias |
| Materiais compatíveis | Aço Inoxidável (300, 400, 17-4PH), Titânio | Não para Aço Carbono ou Alumínio |
| Testes de Validação | Sulfato de Cobre, Imersão em Água, Nebulização Salina | Verifica a remoção de ferro livre |
| Prazo de Entrega Padrão | 1 – 3 Dias | Processamento em lote rápido |
Métodos de Passivação
| Método | Descrição | Principais Benefícios e Aplicações |
|---|---|---|
| Passivação com Ácido Cítrico | Utiliza banhos suaves de ácido cítrico biodegradável. Tornando-se o padrão da indústria devido à segurança e respeito ao meio ambiente. | Benefício: Ecológico, seguro para todos os graus de aço inoxidável, remoção eficaz de ferro livre. Aplicação: Dispositivos médicos, equipamentos para alimentos e bebidas. |
| Passivação com Ácido Nítrico | O método tradicional que utiliza oxidantes fortes. Às vezes misturado com dicromato de sódio para maior potência. | Benefício: Oxidação rápida, historicamente especificado em especificações militares mais antigas. Aplicação: Componentes aeroespaciais, peças industriais legadas. |
| Decapagem e Passivação | Um pré-tratamento mais agressivo para remover carepa de solda e coloração térmica antes da passivação padrão. | Benefício: Restaura a resistência à corrosão em áreas soldadas. Aplicação: Tanques soldados, conjuntos estruturais de aço inoxidável. |
Diretrizes de Projeto para Passivação
Limpeza é Fundamental:
A passivação é uma etapa final de limpeza. As peças devem estar livres de graxa, óleo e incrustações pesadas antes de entrar no banho. Realizamos uma desengraxamento completo antes da passivação.
Não é um Acabamento Estético:
Ao contrário da eletropolimento, a passivação não esconde alisa a superfície nem a torna brilhante. Uma peça passivada parece visualmente idêntica a uma peça usinada. É uma alteração química funcional, não estética.
Graus de Material:
Série 300 (304/316): Passivação excelente.
Série 400 (416/420): Requerem cuidados especiais. Uma química de banho incorreta pode causar “ataque rápido” (corrosão/escurecimento) da superfície.
Zonas de Retenção:
Evite projetos com costuras dobradas ou bolsas cegas onde o ácido possa ficar retido. O ácido retido causará corrosão posteriormente. A lavagem e neutralização adequadas são críticas.
Aplicações industriais
Dispositivos Médicos
Instrumentos cirúrgicos e implantes são passivados para evitar ferrugem durante ciclos repetidos de esterilização em autoclave e para garantir biocompatibilidade.
Processamento de Alimentos
Válvulas, misturadores e tubulações de aço inoxidável devem ser passivados para evitar contaminação por ferro em produtos alimentícios e garantir conformidade sanitária.
Aeroespacial
Componentes do sistema de combustível e conexões hidráulicas feitas de 17-4PH são passivados para suportar fluidos aeronáuticos corrosivos e exposição atmosférica.
Ferragens Marítimas
Conexões marítimas de aço inoxidável 316 são passivadas para maximizar sua resistência à corrosão por pitting e manchas causadas pela água salgada.