
Introduzione: la precisione dietro il suono
Quando ascoltiamo musica o la colonna sonora di un film, viviamo un evento emotivo e sensoriale. Raramente consideriamo l'intricato balletto meccanico che avviene all'interno del cabinet dell'altoparlante per creare quell'esperienza. Eppure, la chiarezza di un cantante, il punch di una cassa della batteria e il decadimento delicato di un piatto non sono semplicemente prodotti di segnali elettrici e magnetismo. Sono fondamentalmente plasmati da oggetti fisici—componenti lavorati a livelli sorprendenti di precisione. La ricerca del suono ad alta fedeltà è, in gran parte, una ricerca della perfezione meccanica. Ogni vibrazione, ogni risonanza e ogni distorsione indesiderata è influenzata dalla geometria, dalla massa e dalla rigidità delle parti dell'altoparlante. Questo articolo approfondisce il mondo critico e spesso trascurato della lavorazione dei componenti per altoparlanti, esplorando come la scienza della fabbricazione di precisione si traduca direttamente nell'arte della riproduzione del suono.
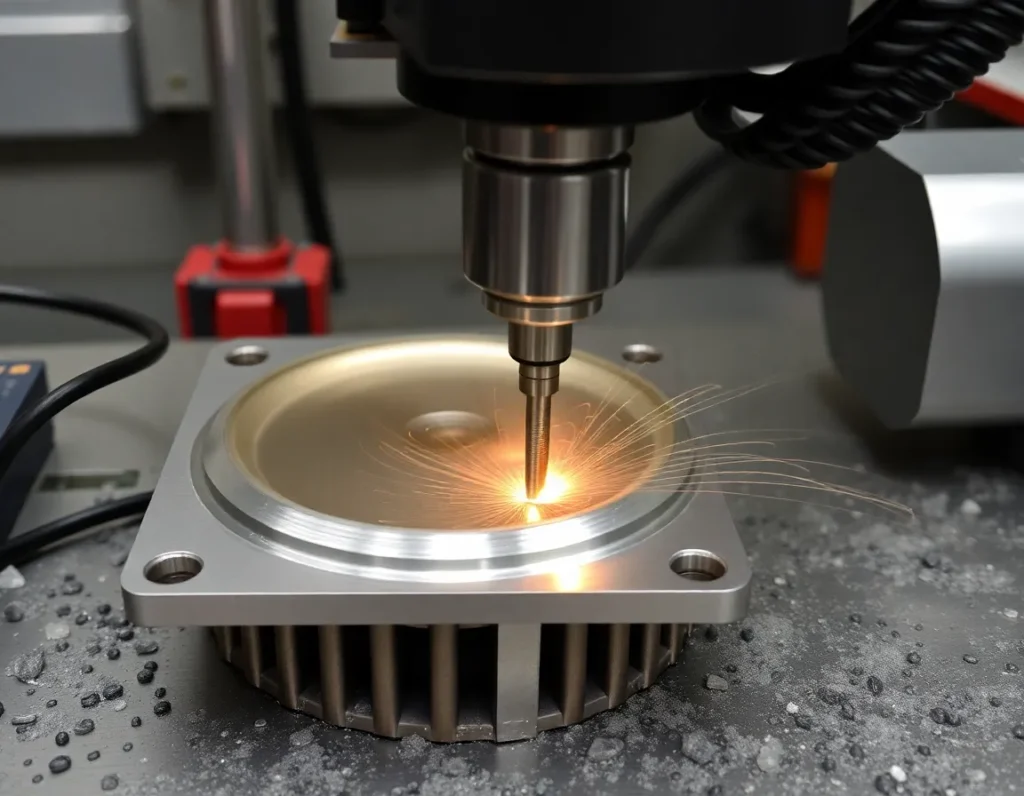
Che cos'è la lavorazione dei componenti per altoparlanti? Definizione del processo principale
La lavorazione dei componenti per altoparlanti è il processo produttivo specializzato di creazione delle parti strutturali e funzionali critiche di un driver di altoparlante e del suo assemblaggio mediante tecniche controllate di rimozione del materiale. Va oltre la semplice stampatura o lo stampaggio per impiegare metodi avanzati controllati da computer che raggiungono tolleranze dimensionali rigorose, finiture superficiali superiori e geometrie complesse irraggiungibili con altri mezzi. Nel suo nucleo, questo processo consiste nel trasformare materie prime—blocchi di alluminio, billette di acciaio o grezzi di materiale composito—in componenti acusticamente inerti e meccanicamente stabili.
L'obiettivo non è solo realizzare una parte che si adatti, ma fabbricarne una che si comporti in modo prevedibile sotto le esigenze estreme della riproduzione audio. Un driver di altoparlante è una pompa pneumatica ad alta velocità, con il suo diaframma che accelera e decelera violentemente per creare onde sonore. Qualsiasi imperfezione nelle sue parti mobili (come la bobina mobile o il diaframma) o nelle sue strutture fisse (come il gruppo magnetico e il cestello) introduce distorsione, colorazione e perdita di energia. La lavorazione meccanica fornisce il controllo necessario per ridurre al minimo questi difetti. Comprende una serie di operazioni, dal taglio e dalla foratura alla fresatura e alla tornitura, tutte guidate da progetti digitali per garantire che ogni componente dell'altoparlante, dal dissipatore di calore più massiccio al distanziale più piccolo, contribuisca alla purezza sonora anziché comprometterla.
L'anatomia di un altoparlante: componenti chiave che richiedono lavorazione di precisione
Per capire dove la lavorazione meccanica è essenziale, dobbiamo prima sezionare le parti chiave di un driver di altoparlante dinamico. Ognuna svolge un ruolo distinto e ognuna trae vantaggio dalla precisione offerta dalla lavorazione meccanica.
Cestello o telaio
Il cestello è la fondazione scheletrica che tiene tutto in preciso allineamento. Un cestello mal realizzato può flettersi o risuonare, assorbendo energia e offuscando il suono. I cestelli lavorati meccanicamente, spesso in leghe di alluminio, forniscono rigidità assoluta e stabilità dimensionale perfetta per i punti di montaggio della sospensione, della bobina mobile e del gruppo magnetico. Ciò garantisce che la bobina mobile rimanga centrata nel traferro magnetico durante tutto il suo movimento, un fattore critico per la linearità e la bassa distorsione.
Espansione polare, piastra superiore e gruppo magnetico
Questo trio forma il cuore del sistema motore. L'espansione polare (centro del traferro) e la piastra superiore (che forma il traferro esterno) devono avere superfici eccezionalmente lisce e parallele per creare un campo magnetico uniforme. Qualsiasi irregolarità può far sì che la bobina mobile subisca una forza magnetica variabile, causando distorsione. La lavorazione di queste parti in ferro dolce o acciaio con tolleranze strette garantisce un traferro perfettamente simmetrico e coerente. Il magnete stesso, sebbene non sia tipicamente lavorato dai produttori di altoparlanti, è alloggiato all'interno di una struttura lavorata meccanicamente che spesso funge da dissipatore di calore, sottraendo energia termica alla bobina mobile.
Ex-voce e supporto della bobina mobile
Questa è la forma cilindrica sulla quale viene avvolto il filo della bobina mobile. Deve essere incredibilmente leggera ma capace di resistere a temperature elevate senza deformarsi. Mentre materiali come il Kapton sono comuni, i driver ad alte prestazioni spesso utilizzano supporti in alluminio o titanio lavorati. La lavorazione meccanica consente pareti ultra-sottili e uniformi che minimizzano la massa (migliorando la risposta transitoria) pur fornendo un'eccellente conduttività termica per dissipare il calore dalla bobina.
Diaframmi (coni e cupole)
Per tweeter e driver midrange di fascia alta, il diaframma stesso può essere lavorato meccanicamente. I tweeter a cupola metallica, realizzati in alluminio, titanio o berillio, sono spesso sagomati utilizzando sofisticati processi di lavorazione e formatura per ottenere una geometria perfetta e controllata nelle risonanze. Allo stesso modo, i coni in alluminio pieno o composito per i driver midrange sono lavorati da un blocco pieno per creare una superficie rigida e pistonica che evita i modi di rottura comuni nei coni stampati in carta o plastica.
Guide d'onda e trombe
Nei driver a compressione e nei tweeter caricati a guida d'onda, il percorso acustico è critico. La geometria di una tromba o guida d'onda controlla direttamente la dispersione, la risposta in frequenza e l'efficienza. Questi componenti, con le loro curve complesse, spesso esponenziali, richiedono una lavorazione di precisione per garantire che le loro superfici siano perfettamente lisce e le loro forme corrispondano esattamente al design acustico, prevenendo riflessioni e diffrazioni indesiderate.
I materiali contano: metalli, leghe e compositi nella produzione di altoparlanti
La scelta del materiale è inseparabile dal processo di lavorazione, poiché ogni sostanza apporta proprietà acustiche e meccaniche uniche al componente finale.
L'alluminio e le sue leghe
Cavallo di battaglia dei componenti per altoparlanti lavorati meccanicamente, l'alluminio offre un eccellente rapporto resistenza-peso, buona lavorabilità e caratteristiche naturali di smorzamento. Leghe come la 6061-T6 sono preferite per cestelli, espansioni polari e diaframmi. Sono sufficientemente rigide per resistere alla deformazione, abbastanza leggere da non ostacolare il movimento e possono essere lavorate fino a una finitura fine che smorza le risonanze.
Acciaio e ferro dolce
Utilizzati principalmente per le parti del circuito magnetico (espansioni polari, piastre superiori e piastre posteriori), l'acciaio a basso tenore di carbonio e il ferro dolce sono scelti per la loro elevata permeabilità magnetica. Convogliano efficientemente il flusso magnetico dal magnete al traferro. La lavorazione di questi materiali fino a una finitura liscia è cruciale per prevenire distorsioni del campo magnetico e garantire un adattamento perfetto all'interno dell'assemblaggio.
Titanio
Il titanio è apprezzato per la sua eccezionale resistenza, leggerezza e alto punto di fusione. È spesso utilizzato per ex-voce e diaframmi a cupola in driver ad altissime prestazioni. Sebbene sia più difficile e costoso da lavorare rispetto all'alluminio, le sue proprietà consentono parti mobili incredibilmente robuste e leggere, migliorando la gestione della potenza e l'estensione alle alte frequenze.
Berillio
Il vertice dei materiali per diaframmi per molti, il berillio ha il più alto rapporto rigidità-peso di qualsiasi metallo. Un tweeter a cupola in berillio può essere reso estremamente sottile e leggero rimanendo perfettamente pistonic ben oltre la gamma udibile, eliminando le distorsioni da rottura. La sua lavorazione, tuttavia, è un processo altamente specializzato e pericoloso che richiede controlli rigorosi, a riflesso del suo status premium.
Compositi avanzati e polimeri
Materiali come i compositi rinforzati con fibra di carbonio, le ceramiche e i polimeri ad alta temperatura sono sempre più utilizzati. Sebbene spesso stampati, le applicazioni di fascia alta possono prevedere la lavorazione di questi materiali fino alla forma finale. Un cesto in composito di fibra di carbonio, ad esempio, potrebbe essere lavorato dopo lo stampaggio per ottenere un perfetto allineamento dei fori di montaggio e la planarità della superficie, combinando lo smorzamento del composito con la precisione della lavorazione meccanica.
Tecniche di lavorazione principali: fresatura CNC, tornitura e fabbricazione avanzata
La precisione richiesta dall'audio ad alta fedeltà si ottiene attraverso una suite di tecnologie di lavorazione controllate da computer.
Fresatura CNC
La fresatura a controllo numerico computerizzato (CNC) è la tecnica più diffusa. Un utensile da taglio rotante si muove lungo più assi (3, 4 o 5) per asportare materiale da un blocco pieno. È ideale per creare parti complesse e non a simmetria rotazionale come cesti per altoparlanti, corpi di tromba e strutture intricate del motore. Le fresatrici CNC multiasse possono produrre le curve complesse di una guida d'onda in un'unica operazione continua, garantendo la continuità acustica. Il processo consente la creazione di nervature di rinforzo strategiche in un cesto per massimizzare la rigidità riducendo al minimo il peso, una libertà progettuale impossibile con lo stampaggio.
Tornitura CNC
Utilizzata per parti a simmetria rotazionale, la tornitura CNC tiene un pezzo in lavorazione su un mandrino rotante mentre un utensile da taglio stazionario lo sagoma. È il metodo principale per la produzione di supporti per bobine mobili, espansioni polari e vari distanziali e manicotti all'interno del gruppo magnetico. La tornitura di precisione raggiunge i diametri interni ed esterni esatti richiesti affinché la bobina mobile si inserisca perfettamente nel traferro magnetico con il giusto gioco. L'utensileria motorizzata sulle tornitrici CNC avanzate può anche fresare superfici piane o praticare fori, consentendo di completare un pezzo in un'unica configurazione.
Tornitura di tipo svizzero
Per componenti estremamente piccoli e ad alta precisione come quelli presenti nei micro-driver o nei tweeter ad alta frequenza, si impiegano tornitrici di tipo svizzero. Queste macchine garantiscono una precisione e una finitura superficiale eccezionali su diametri minuscoli, essenziali per mantenere l'equilibrio e ridurre al minimo la massa in movimento nei driver in miniatura.
Fabbricazione avanzata: elettroerosione e taglio laser
L'elettroerosione (EDM) è utilizzata per creare dettagli intricati o per lavorare materiali estremamente duri. Un filo o un elettrodo erode il materiale con scariche elettriche, consentendo la produzione di forme complesse in acciaio temprato senza pressione dell'utensile. Questo potrebbe essere utilizzato per un design particolarmente intricato della piastra superiore. Il taglio laser, nel frattempo, offre un metodo ad alta precisione per tagliare materiali sottili, come la creazione di spessori precisi o guarnizioni personalizzate che garantiscono una tenuta e un allineamento perfetti nell'assemblaggio finale.
Il filo conduttore di tutte queste tecniche è il controllo digitale. Il processo di lavorazione inizia con un modello di progettazione assistita da computer (CAD), che viene tradotto in percorsi utensile che guidano la macchina con precisione a livello di micron. Questa catena digitale-fisica garantisce che il progetto acustico teorico sia realizzato fedelmente nel componente fisico, preparando il terreno per la relazione critica tra tolleranze di lavorazione e qualità del suono.
Tolleranze e acustica: come la precisione di lavorazione influisce direttamente sulla qualità del suono
Il percorso da un progetto digitale a un componente fisico per altoparlanti è una storia di gestione di imperfezioni microscopiche. In lavorazione dei componenti per altoparlanti, la relazione tra tolleranze meccaniche e prestazioni acustiche non è solo importante: è fondamentale. Ogni millesimo di pollice, o micron, di deviazione dal progetto ideale ha una conseguenza diretta e udibile. Questo perché gli altoparlanti sono trasduttori che convertono un movimento meccanico preciso in onde sonore; qualsiasi movimento indesiderato, risonanza o perdita d'aria agisce come rumore, distorcendo il segnale previsto.
Si consideri il gruppo bobina mobile e magnete, il motore dell'altoparlante. La bobina mobile deve essere posizionata perfettamente centrata all'interno del traferro magnetico, uno spazio spesso largo solo uno o due millimetri. Se i componenti lavorati della struttura del motore—la piastra superiore, l'espansione polare e la piastra posteriore—presentano anche lievi incongruenze dimensionali, la bobina può strofinare contro i lati. Ciò causa distorsione, un suono graffiante e, in ultima analisi, un guasto. Inoltre, la simmetria del campo magnetico è dettata dalla concentricità e dalla finitura superficiale di queste parti. Una lavorazione imperfetta può creare un campo magnetico irregolare, portando a una forza motrice non lineare che si manifesta come distorsione armonica, offuscando la chiarezza della musica.
Per i cabinet e i pannelli frontali, la precisione riguarda la rigidità e la tenuta. Una superficie di montaggio del driver lavorata male, con planarità irregolare o fori per viti imprecisi, impedisce una tenuta perfetta tra il telaio dell'altoparlante e il cabinet. Ciò consente all'aria di fuoriuscire, compromettendo l'efficienza e l'accuratezza della risposta dei bassi, poiché l'onda posteriore del driver fuoriesce e annulla le frequenze desiderate. Allo stesso modo, i rinforzi interni e i giunti di un cabinet in legno o metallo di fascia alta devono essere lavorati con tolleranze strette per garantire che si incastrino senza spazi vuoti. Qualsiasi allentamento diventa una fonte di vibrazione risonante, in cui il cabinet stesso inizia a “cantare” insieme al driver, aggiungendo il proprio suono colorato, cupo o risonante all'uscita. L'obiettivo della lavorazione di precisione qui è creare una piattaforma acusticamente inerte, in modo che l'unico suono udito sia quello del movimento intenzionale del driver.
Anche componenti come il telaio del diffusore (cestello) svolgono un ruolo critico. Un telaio lavorato da un singolo blocco di alluminio deve essere perfettamente rigido per mantenere la struttura motore e il diaframma in un allineamento stabile. Se flette sotto le potenti forze del driver, la geometria cambia dinamicamente con la musica, introducendo distorsione da intermodulazione. Le tolleranze sulla superficie di montaggio, dove si fissa il diaframma, influenzano direttamente la coerenza della conformità critica della sospensione esterna e della ragnatela, alterando lo smorzamento e la risposta in frequenza del diffusore.
In definitiva, la ricerca del suono ad alta fedeltà è la ricerca dell'eliminazione di questi artefatti meccanici indesiderati. La precisione ottenuta attraverso tecniche di lavorazione avanzate si traduce direttamente in minore distorsione, bassi più serrati, medi più chiari e alti più dettagliati. È la differenza tra sentire la registrazione e sentire il diffusore.
Il ruolo della progettazione assistita da computer (CAD) e della simulazione nella moderna lavorazione dei diffusori
Prima che venga tagliato un singolo pezzo di metallo, il moderno componente per diffusori esiste in un mondo virtuale di dettagli rigorosi e analisi predittiva. La progettazione assistita da computer (CAD) e i sofisticati software di simulazione costituiscono l'indispensabile fondamento digitale per tutta la precisione lavorazione dei componenti per altoparlanti. Questo front-end digitale trasforma la teoria acustica in realtà producibile e riduce i rischi dell'intero processo produttivo.
Il software CAD è il punto di partenza, dove gli ingegneri creano modelli 3D completamente definiti di ogni componente. Questo va ben oltre le semplici forme. Il modello della struttura motore di un driver includerà non solo le dimensioni ma anche le proprietà dei materiali, specificando il grado di alluminio o il tipo di lega d'acciaio. Il modello definisce ogni raccordo, ogni angolo di sformo per lo stampaggio e ogni zona di tolleranza critica. Questo master digitale diventa l'unica fonte di verità, da cui derivano tutti i percorsi utensile di lavorazione. Fondamentalmente, il CAD consente la progettazione di componenti che sarebbe impossibile disegnare o lavorare manualmente, come guide d'onda curve complesse per tweeter o cestelli in alluminio scheletrici ottimizzati che massimizzano la resistenza riducendo al minimo massa e risonanza.
La vera potenza di questo flusso di lavoro digitale viene sbloccata attraverso la simulazione. L'analisi agli elementi finiti (FEA) è ampiamente utilizzata per simulare le prestazioni meccaniche. Gli ingegneri possono applicare forze virtuali a un progetto di cestello per vedere dove potrebbe flettere, o analizzare le caratteristiche termiche di una struttura motore per prevedere la temperatura della bobina mobile sotto alta potenza. Ciò consente un'ottimizzazione iterativa—rafforzare un punto debole o rimuovere materiale non necessario—molto prima che venga realizzato un costoso prototipo.
Altrettanto importante è la simulazione acustica. Strumenti basati sul metodo degli elementi di contorno (BEM) o altri modelli computazionali possono prevedere come si comporterà il campo magnetico di un driver, come il diaframma si romperà a determinate frequenze, o come la geometria di una tromba dirigerà le onde sonore. Simulando l'interazione tra il driver e un diffusore virtuale, gli ingegneri possono prevedere la risposta dei bassi, l'accordatura del condotto e le onde stazionarie interne. Questa prototipazione virtuale fa risparmiare tempo e costi enormi, consentendo l'esplorazione di dozzine di varianti progettuali per trovare le prestazioni acustiche ottimali.
Il collegamento senza soluzione di continuità tra CAD e produzione assistita da computer (CAM) è il passo finale. Il modello 3D approvato viene importato nel software CAM, dove vengono programmati i percorsi utensile. Il software calcola automaticamente i percorsi di taglio più efficienti, la selezione degli utensili, le velocità del mandrino e le velocità di avanzamento per il materiale scelto. Può simulare l'intero processo di lavorazione per rilevare potenziali collisioni o errori. Questo filo digitale garantisce che la precisione concepita nella fase di progettazione sia eseguita fedelmente ed efficientemente sul piano della macchina CNC, chiudendo il ciclo dall'ideale virtuale alla perfezione fisica.
Controllo qualità e collaudo: garantire prestazioni acustiche e meccaniche
La lavorazione di precisione e la progettazione sofisticata significano poco senza una verifica rigorosa. Un regime completo di controllo qualità (QC) e collaudo è il guardiano finale e critico nella produzione di diffusori, garantendo che ogni componente non solo appaia perfetto ma funzioni anche secondo le sue esatte specifiche acustiche e meccaniche. Questo processo colma il divario tra il completamento della lavorazione e l'assemblaggio finale.
Il QC inizia con l'ispezione dimensionale. Sebbene le macchine CNC siano altamente accurate, non sono infallibili. I componenti critici vengono campionati e spesso ispezionati al 100% utilizzando strumenti di metrologia ad alta precisione. Le macchine di misura a coordinate (CMM) utilizzano una sonda sensibile per misurare la geometria fisica di un pezzo e confrontarla direttamente con il modello CAD originale, verificando le tolleranze entro i micron. Per controlli più semplici ma ugualmente critici, micrometri laser e comparatori ottici vengono utilizzati per confermare diametri, spessori e concentricità. Il diametro del portabobina di una bobina mobile, ad esempio, viene controllato in più punti per garantire che scorra liberamente nel traferro magnetico.
Vengono inoltre testate l'integrità dei materiali e strutturale. I durometri verificano che i pezzi in acciaio trattato termicamente abbiano raggiunto la resistenza desiderata. L'ispezione a raggi X o a ultrasuoni potrebbe essere utilizzata su componenti critici fusi o saldati per verificare la presenza di vuoti interni o crepe che potrebbero portare a guasti. Per i pannelli del diffusore, i test di percussione e l'analisi delle risonanze possono identificare aree di vibrazione indesiderata prima che la cassa sia completamente assemblata.
Il test finale, tuttavia, è acustico. Le unità driver vengono sottoposte a rigorosi test elettroacustici in camere anecoiche o camere di prova appositamente progettate. Vengono montate su supporti standardizzati e viene eseguita una serie di misurazioni utilizzando microfoni e analizzatori di precisione. Gli indicatori chiave di prestazione includono:
- Parametri Thiele-Small: Proprietà elettriche e meccaniche fondamentali come la frequenza di risonanza (Fs), il Q totale (Qts) e il volume di compliance equivalente (Vas). Questi devono corrispondere alle specifiche di progetto per garantire che il driver si comporti come previsto nel cabinet previsto.
- Risposta in frequenza: Misurare il livello di uscita su tutto lo spettro udibile per verificare la planarità, la larghezza di banda e l'assenza di picchi o avvallamenti netti causati da difetti di lavorazione o assemblaggio.
- Analisi della distorsione: Utilizzo di apparecchiature specializzate per misurare la distorsione armonica totale (THD) e la distorsione di intermodulazione (IMD) a vari livelli di potenza. Una distorsione eccessiva può indicare direttamente problemi come l'asimmetria del campo magnetico, lo sfregamento della bobina mobile o la rottura del diaframma.
- Risposta all'impulso e grafici waterfall: Valutare la rapidità con cui un driver inizia e smette di muoversi. Un decadimento pulito e rapido indica un buon smorzamento e l'assenza di risonanze persistenti nel cono, nella sospensione o nel cestello.
Questi dati non servono solo per una valutazione pass/fail. Vengono retrocessi ai team di progettazione e lavorazione, creando un ciclo di miglioramento continuo. Una deviazione costante in un parametro misurato potrebbe portare a una modifica del modello CAD o a un aggiustamento di una tolleranza di lavorazione. In questo modo, il controllo qualità è il custode della firma sonora del marchio, garantendo che ogni unità che lascia la fabbrica offra l'esperienza uditiva precisa che gli ingegneri hanno inteso.
Sintesi dei punti chiave
La creazione di altoparlanti ad alte prestazioni è una profonda sintesi di arte e ingegneria di precisione, in cui la qualità del suono è indissolubilmente legata alla qualità della produzione. Questa analisi approfondita dei processi alla base dei componenti degli altoparlanti rivela diversi punti chiave fondamentali.
In primo luogo, lavorazione dei componenti per altoparlanti è molto più della semplice lavorazione dei metalli; è una disciplina dedicata al raggiungimento di una precisione a livello di micron in parti come strutture motore, telai e cabinet. Questa precisione non è negoziabile, poiché anche deviazioni minime causano direttamente distorsione udibile, risonanza e perdita di fedeltà.
In secondo luogo, la scelta dei materiali—dalle leghe di alluminio e acciaio ai compositi avanzati—è fatta con obiettivi acustici e meccanici specifici in mente, come rigidità, smorzamento ed efficienza magnetica. Il processo di lavorazione deve quindi essere adattato per lavorare efficacemente con questi materiali.
In terzo luogo, la produzione moderna si basa su una serie di tecniche avanzate, principalmente fresatura e tornitura CNC e processi specializzati come l'EDM. Tutti questi sono governati da istruzioni digitali, garantendo ripetibilità e complessità che i metodi manuali non possono eguagliare.
In quarto luogo, l'intero impegno si basa su una fondazione digitale. Il CAD consente la creazione di modelli 3D perfetti, mentre la FEA e la simulazione acustica consentono test e ottimizzazioni virtuali, risparmiando vaste risorse e spingendo i confini del design.
Infine, questa precisione è priva di significato senza verifica. Un regime solido di ispezione dimensionale, test dei materiali e, soprattutto, misurazione elettroacustica completa garantisce che ogni componente performi al suo potenziale teorico. Dal traferro magnetico alla sala di ascolto, ogni passo nel processo di lavorazione e collaudo è uno sforzo deliberato per eliminare il rumore meccanico indesiderato, permettendo alla purezza del segnale musicale di emergere.
Domande frequenti (FAQ)
Perché i componenti degli altoparlanti non possono essere realizzati con semplice fusione o stampaggio? Perché è necessaria la lavorazione di precisione?
Sebbene la fusione e lo stampaggio siano convenienti per gli altoparlanti di massa, mancano della precisione e dell'integrità del materiale necessarie per un suono ad alta fedeltà. I componenti fusi presentano spesso superfici porose e dimensioni meno costanti, mentre il metallo stampato può flettersi ed entrare in risonanza. La lavorazione di precisione da billettes massicce o da semilavorati di alta qualità garantisce tolleranze esatte, rigidità superiore e finiture superficiali eccellenti. Questo controllo sulla forma e sulle proprietà finali è essenziale per minimizzare la distorsione e garantire che i sistemi motore e sospensione del driver si comportino esattamente come progettato.
In che modo tolleranze più strette nella lavorazione migliorano effettivamente la qualità del suono?
Tolleranze più strette migliorano la qualità del suono riducendo le non linearità, il nemico della riproduzione sonora accurata. Ad esempio, una struttura motore perfettamente concentrica crea un campo magnetico uniforme, così la forza sulla bobina mobile è costante lungo tutto il suo movimento, riducendo la distorsione armonica. Una superficie di montaggio del driver perfettamente piana garantisce una tenuta ermetica con il cabinet, prevenendo la cancellazione dei bassi. Un gruppo diaframma lavorato con precisione si muove con un movimento perfettamente pistoneggiante, evitando il breakup che colora il suono. In sostanza, tolleranze più strette eliminano il “rumore” meccanico indesiderato dal sistema.
Qual è il componente dell'altoparlante più difficile da lavorare, e perché?
Il gruppo della struttura motore, in particolare la piastra superiore, il pole piece e la piastra posteriore, è spesso considerato il più impegnativo. Questi componenti devono essere lavorati con tolleranze estreme per concentricità, planarità e diametro interno al fine di creare il traferro magnetico preciso e simmetrico per la bobina mobile. Sono spesso realizzati con acciai magnetici temprati difficili da lavorare senza utensili specializzati. Qualsiasi errore qui causa direttamente lo sfregamento della bobina mobile, una delle principali fonti di distorsione e guasto del driver.
Si riesce a sentire la differenza tra un componente di altoparlante lavorato e uno fuso?
In un ambiente di ascolto critico con amplificazione e materiale sorgente di alta qualità, sì, un ascoltatore attento può spesso sentire la differenza. Gli altoparlanti con componenti lavorati presentano tipicamente una distorsione inferiore, soprattutto a volumi più elevati, con conseguente basso più pulito, riproduzione vocale più chiara e alte frequenze più dettagliate. Il suono può essere descritto come più “controllato”, “trasparente” o “senza sforzo”. La differenza risiede spesso nei dettagli sottili e nell'assenza di asprezza o sfocatura durante i passaggi musicali complessi.
In che modo la simulazione al computer ha cambiato la progettazione e la lavorazione degli altoparlanti?
La simulazione ha rivoluzionato il settore spostando gran parte del processo per tentativi ed errori dall'officina fisica al computer. Gli ingegneri possono ora:
- Testare virtualmente decine di geometrie di cestello per rigidità e risonanza prima di realizzarne uno.
- Prevedere l'intensità del campo magnetico e la distribuzione del flusso per ottimizzare il progetto del motore.
- Modellare il comportamento del diaframma per prevenire i modi di breakup.
- Simulare le risposte dell'intero sistema di altoparlanti in cabinet virtuali.
Ciò non solo accelera lo sviluppo e riduce i costi dei prototipi, ma consente anche la progettazione di componenti più ottimizzati e ad alte prestazioni che sarebbe impossibile sviluppare solo attraverso la sperimentazione fisica. I progetti ottimizzati risultanti vengono poi realizzati con precisione tramite lavorazione CNC.
Quale controllo di qualità è più indicativo di un altoparlante ben lavorato?
Sebbene tutti i controlli siano importanti, un'analisi completa della distorsione (misurazione THD/IMD) su tutta la gamma di frequenze dell'altoparlante e a più livelli di potenza è forse la più rivelatrice. Valori di distorsione costantemente bassi, in particolare a livelli di uscita più elevati, sono un forte indicatore di una qualità di lavorazione eccellente. Suggeriscono un motore perfettamente simmetrico, una bobina mobile centrata senza sfregamenti, un diaframma rigido e ben smorzato e una sospensione stabile: tutti risultati diretti di una produzione e un assemblaggio precisi dei componenti.