
Questa guida organizza il lavoro a basso volume in base alla cadenza di rilascio anziché a un intervallo di quantità universale. Mostra come scegliere attrezzature, ispezione, inventario e controlli del fornitore per build pilota, piccoli lotti ricorrenti, ricambi e programmi ad alta varietà.
Definire il basso volume in base al modello operativo
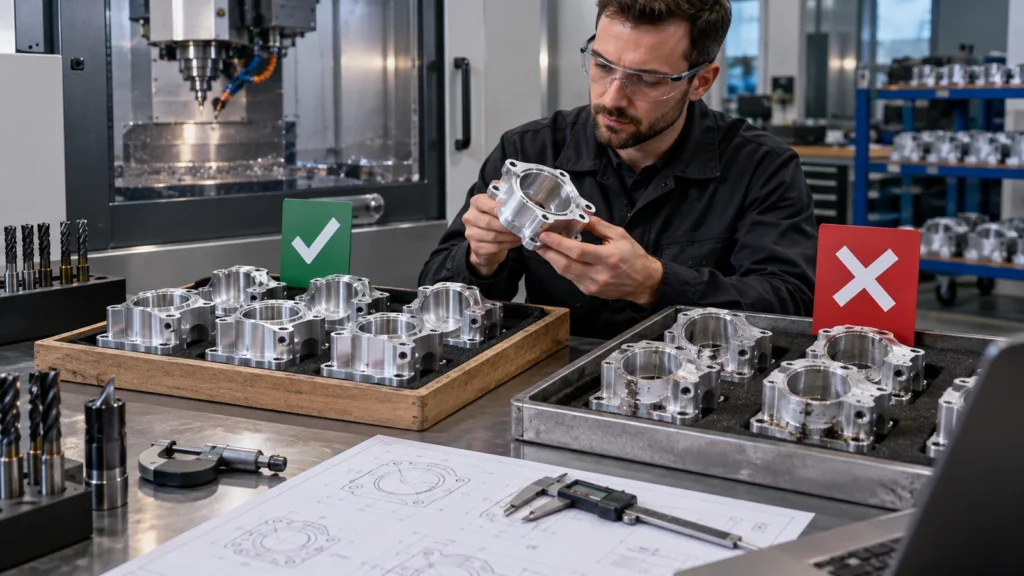 Dieci alloggiamenti complessi rilasciati ogni mese possono richiedere più disciplina produttiva di un ordine una tantum per diverse centinaia di distanziali semplici. Definire la domanda annuale, la quantità d'ordine, la frequenza di rilascio, la vita del prodotto, la probabilità di revisione, la varietà dei codici parte e il tempo di risposta richiesto. Questi fattori determinano quanta conoscenza dei setup deve essere preservata.
Classificare l'ordine come pilota, ponte, produzione ricorrente, fornitura sostitutiva o supporto ad alta varietà. Ognuno ha una ragione diversa per rimanere di piccole dimensioni. Tale ragione dovrebbe influenzare l'inventario, la proprietà delle attrezzature, l'ispezione e la rapidità con cui devono essere assorbite le modifiche ingegneristiche.
La cadenza di rilascio plasma il processo più del volume annuale
Rilasci frequenti di piccole dimensioni comportano la ripetizione di setup, approvazione del primo pezzo, movimentazione dei materiali, raggruppamento delle finiture e attività amministrative. Un rilascio più grande distribuisce tali costi ma aumenta le scorte e l'esposizione alle revisioni. Gli acquirenti dovrebbero fornire i rilasci previsti durante la quotazione affinché i fornitori possano prezzare l'effettivo schema operativo.
| Schema di rilascio | Rischio principale | Risposta di pianificazione |
|---|---|---|
| Un lotto pilota | Apprendimento irrisolto su progettazione e processo | Registrare le deviazioni e le azioni di preparazione |
| Lotto ripetitivo mensile | Setup ripetuto e deriva da lotto a lotto | Attrezzature conservate, registri di setup, regole per il primo pezzo |
| Famiglia ad alta varietà | Revisione errata o componenti misti | Strategia di datum comune e identificazione robusta |
| Domanda di servizio | Lunghi intervalli e input obsoleti | Archiviare programmi, calibri, materiale e approvazioni |
Dimensionare correttamente l'investimento nelle attrezzature
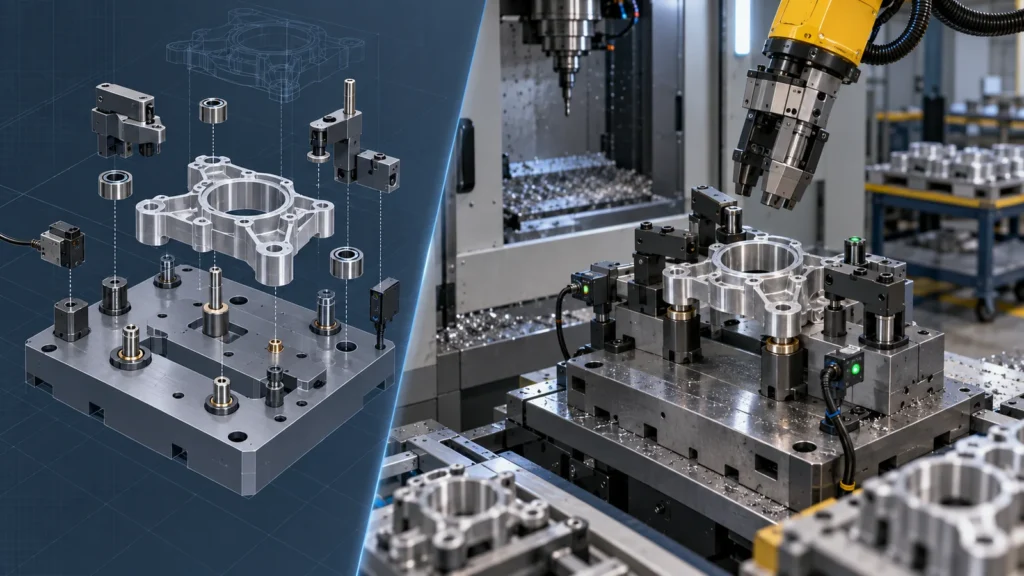 Utilizzare morse flessibili e sistemi di fissaggio modulari mentre le revisioni sono attive. Aggiungere ganasce morbide dedicate, sedi di posizionamento, pallet o calibri quando i tempi di setup ripetuti e la variabilità lo giustificano. L'attrezzatura non deve essere elaborata; deve posizionare in modo coerente, sostenere le forze di taglio, impedire carichi errati e resistere alla vita prevista dell'ordine.
Documentare proprietà, stoccaggio, manutenzione, revisione e sostituzione. Un'attrezzatura ammortizzata con il primo ordine non ha valore se non è più reperibile o non corrisponde più al disegno più recente alla release successiva.
Per le famiglie di pezzi, una base comune con localizzatori intercambiabili può distribuire l'investimento preservando la flessibilità. Rivedere la logica dei datum nell'intera famiglia prima di standardizzare; un'attrezzatura comune comoda non deve imporre un accesso di lavorazione scadente.
Un piano qualità che si ridimensiona in modo intelligente
 Una quantità ridotta non elimina il rischio, ma cambia il modo in cui vengono applicati i controlli. Identificare le caratteristiche critiche, i controlli del primo pezzo, il monitoraggio in processo, l'ispezione finale e i registri. Un report completo su ogni dimensione per ogni release può essere dispendioso; nessun controllo documentato può essere inaccettabile.
Utilizzare rischio, stabilità del processo e requisiti del cliente per selezionare l'ispezione. Definire come i pezzi non conformi vengono identificati, segregati e gestiti. Se un lotto è così piccolo che un singolo guasto influisce sul programma di assemblaggio, una comunicazione rapida può contare più di un piano statistico complesso.
La Controllo qualità CNC struttura dovrebbe rimanere coerente anche quando campionamento e documentazione sono dimensionati correttamente.
Materiali e processi esterni possono determinare il lotto minimo
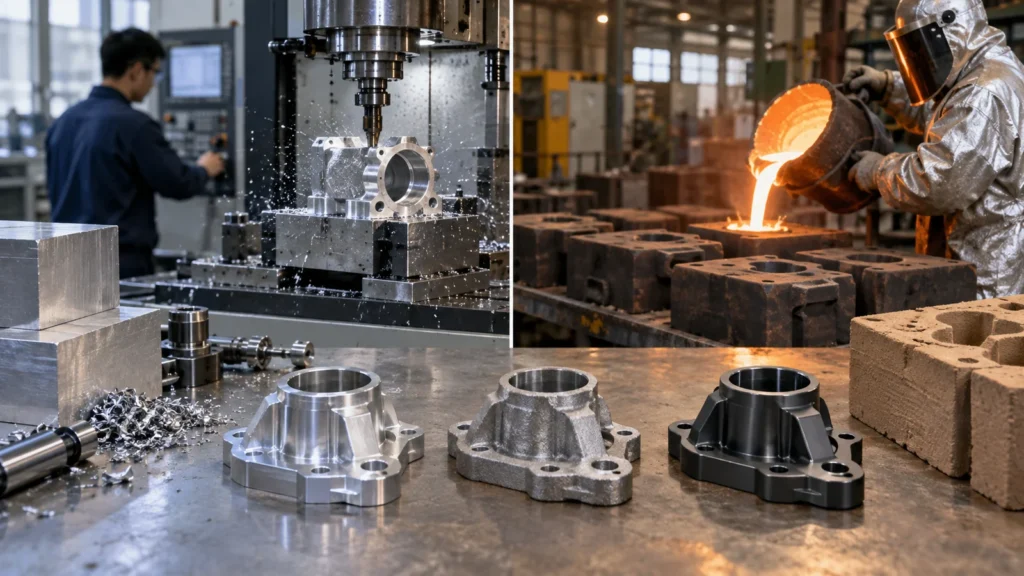 Fornitori di materiali, addetti al trattamento termico, anodizzatori, placcatori e altri trasformatori possono avere addebiti minimi o programmi di lotti che dominano un ordine piccolo. Acquistare il materiale esatto per ogni release può aumentare costi e tempi di consegna; tenere scorte può creare esposizione finanziaria e di revisione.
Concordare se il materiale può essere riservato tra gli ordini, come viene mantenuta la tracciabilità e chi possiede le scorte inutilizzate. Per le finiture, definire mascherature, aspettative di colore, segni di supporto, caratteristiche sensibili allo spessore e coerenza dei lotti. Mescolare le release in lotti di finitura più grandi può risparmiare costi ma richiede identificazione e disciplina di programmazione.
Creare memoria per gli ordini ripetuti
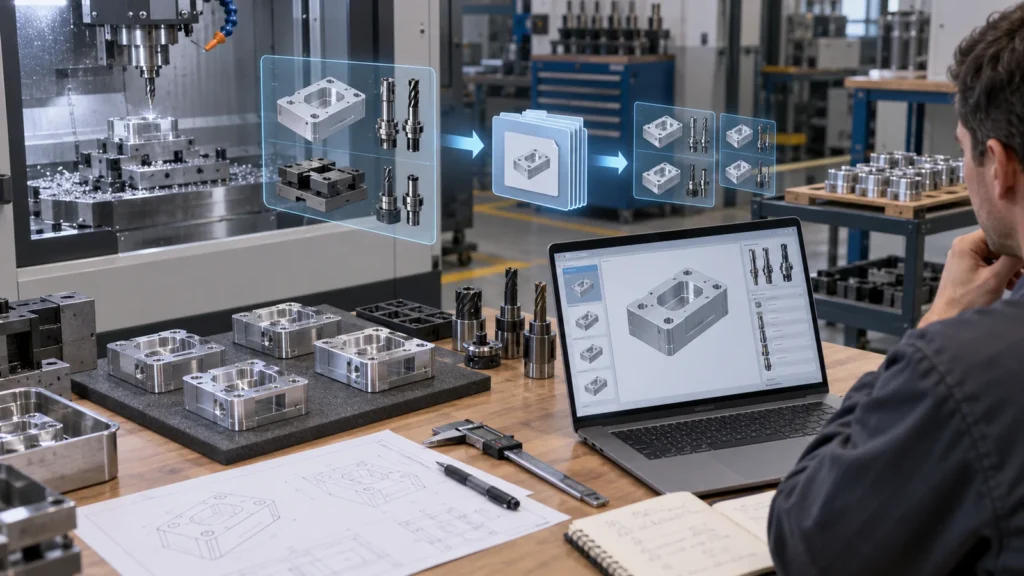 Un ordine ripetuto dovrebbe iniziare con gli ultimi fatti approvati: revisione, fonte del materiale, programma, utensili, attrezzatura, foto di setup, routine di tastatura, risultati del primo pezzo, campione di finitura, imballaggio, deroghe e lezioni apprese. Conservare tutto ciò come record di lavoro controllato anziché affidarsi alla memoria individuale.
Prima del lancio, confrontare il nuovo ordine di acquisto con il ciclo archiviato. Confermare revisione del disegno, quantità, cadenza di consegna, standard, finitura, ispezione e qualsiasi materiale o calibrazione scaduti. Piccole modifiche possono invalidare vecchie attrezzature o calibri anche quando il codice del pezzo rimane invariato.
Registrare ciclo effettivo, scarti, vita utensile, impegno di ispezione e problemi di consegna dopo ogni lotto. Questo trasforma la ripetizione a basso volume in miglioramento continuo invece di prototipazione ripetuta.
Leve di costo che non indeboliscono la funzionalità
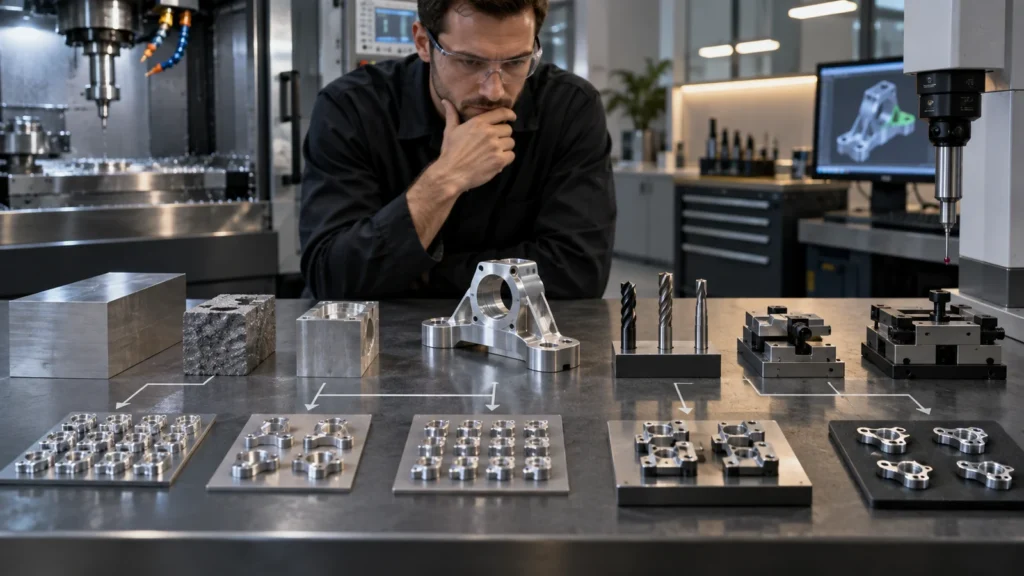
Ogni leva dovrebbe essere valutata attraverso il costo della lavorazione CNC modello, affinché i risparmi non siano ottenuti a scapito di rischi nascosti di assemblaggio o qualità.
Board di pianificazione per bassi volumi
 Monitorare l'orizzonte della domanda, la prossima release, la revisione congelata, lo stato delle scorte, lo stato delle attrezzature, i processi esterni, l'ispezione critica, le deviazioni approvate, l'imballaggio e le azioni correttive aperte. Assegnare un responsabile e una scadenza a ogni incertezza. La board può essere semplice, ma dovrebbe rendere visibili i rischi di riavvio prima che arrivi l'ordine di acquisto.
Rivedere la board quando le previsioni cambiano. Un ordine in crescita può giustificare attrezzature dedicate o un processo diverso; una domanda di servizio in calo può giustificare lo stoccaggio di materia prima anziché di parti finite. Il basso volume è una condizione operativa in evoluzione, non un'etichetta permanente.
Questa pianificazione supporta la strategia Prototipazione e produzione CNC parent preservando la flessibilità senza sacrificare la ripetibilità.
FAQ sui lotti piccoli
Il CNC a basso volume è sempre più costoso per pezzo?
Spesso comporta un costo di setup maggiore per unità, ma l'economia totale dipende dalla geometria, dal modello di rilascio, dal riutilizzo delle attrezzature, dal materiale, dalla finitura, dall'ispezione e dall'evitata attrezzatura o scorta di un altro processo.
Ogni lotto ripetuto dovrebbe ricevere un primo articolo?
Una qualche forma di verifica del primo pezzo è prudente dopo il setup. Il report richiesto e il livello di approvazione dipendono dal rischio, dai requisiti del cliente, dalle modifiche e dalla cronologia del processo.
Chi dovrebbe possedere le attrezzature dedicate?
La proprietà dovrebbe essere esplicita. Definire anche stoccaggio, manutenzione, accesso, diritti di trasferimento, controllo delle revisioni e dismissione a fine programma.
La produzione a basso volume può utilizzare programmi prototipo?
Sì, dopo la revisione. Convalidare la revisione, l'allestimento, le traiettorie utensile, la compensazione, l'ispezione e la ripetibilità invece di presumere che un programma che ha prodotto un pezzo buono sia pronto per la produzione.