Grades de PMMA (acrylique) disponibles
| Nuance |
Nom courant |
Caractéristiques clés |
Applications typiques |
| Acrylique coulé |
Plexiglas / Lucite |
Clarté optique maximale, contraintes internes plus faibles, meilleure résistance chimique. Le grade privilégié pour l'usinage. |
Lentilles optiques, collecteurs médicaux, vitrines haut de gamme, trophées. |
| Acrylique extrudé |
PMMA standard |
Épaisseur plus uniforme mais contraintes internes plus élevées. Un point de fusion plus bas le rend plus “ collant ” à usiner. |
Enseignes, luminaires, écrans simples. |
| Acrylique modifié choc |
PMMA choc |
Mélangé avec des élastomères pour améliorer la ténacité et réduire la fragilité, réduisant légèrement la clarté. |
Boucliers de protection, verrières, présentoirs extérieurs. |
| Translucide/Teinté |
Acrylique coloré |
Disponible en diverses couleurs et opacités (fumé, dépoli) pour la diffusion de la lumière. |
Feux arrière automobiles, éclairage architectural, écrans d'intimité. |
Capacités d'usinage du PMMA
| Capacité |
Description technique |
Avantage Jucheng |
| Polissage à la vapeur |
Exposer la surface usinée à la vapeur de solvant pour faire fluer la matière et créer une finition cristalline. |
Nous obtenons une transparence optique sur des canaux internes complexes où le polissage manuel est impossible. |
| Tournage au diamant |
Utilisation d'outils en diamant monocristallin sur des tours ultra-précis pour obtenir directement des finitions miroir. |
Produit des surfaces de qualité optique sans nécessiter de post-traitement intensif. |
| Micro-fraisage |
Usinage de fines rainures et motifs pour guides de lumière et rétroéclairages LCD. |
Les broches à grande vitesse (20 000+ tr/min) garantissent des coupes nettes sur les détails délicats sans éclats. |
| Élimination des contraintes |
Recuit des pièces en acrylique dans des fours pour éliminer les contraintes d'usinage. |
Prévient le “ crazing ” (fissures en toile d'araignée en surface) lorsque la pièce est exposée ultérieurement à des solvants ou des colles. |
Directives de fabrication pour le PMMA
Le liquide de refroidissement est essentiel :
L'acrylique est sensible à l'accumulation de chaleur. S'il chauffe trop, il fond et se resoude derrière l'outil. Nous utilisons un soufflage d'air ou des liquides de refroidissement hydrosolubles pour maintenir les copeaux froids et cassants afin de faciliter leur éjection.
Éviter les solvants :
Ne jamais nettoyer l'acrylique usiné avec de l'alcool ou des solvants standard immédiatement après l'usinage, car cela provoquerait une fissuration instantanée sous contrainte. Nous utilisons un savon doux ou des nettoyants spécialisés.
Maintien de la pièce :
L'acrylique est cassant et se fissure s'il est serré trop fort. Les tables à vide sont la meilleure méthode pour maintenir les feuilles plates. Pour les étaux, nous utilisons des mors doux avec une pression légère.
Perçage :
Les forets standard peuvent accrocher et fissurer l'acrylique à la sortie. Nous utilisons des forets à arête de coupe “ émoussée ” (aplatie) ou des forets spéciaux pour plastique avec un angle de coupe de 0 degré.
Principaux secteurs d'application
Éclairage et optique
Pièces clés : Conduits de lumière, diffuseurs, lentilles, réflecteurs.
Pourquoi le PMMA : 92 % de transmission lumineuse et excellente résistance aux UV (ne jaunit pas comme le PC).
Médical et diagnostic
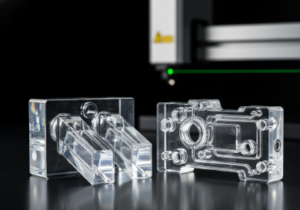
Pièces clés : Puces microfluidiques, pièces d'incubateur, collecteurs de fluides.
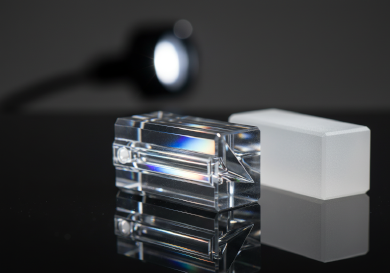
Pourquoi le PMMA : La clarté optique permet l'inspection visuelle de l'écoulement des fluides ; qualités biocompatibles disponibles.
Affichage et signalétique
Pièces clés : Supports de présentation pour points de vente, vitrines de musée, protections d'écran tactile.
Pourquoi le PMMA : Aspect esthétique haut de gamme, brillant élevé et rayures faciles à polir.
Sous-marin et maritime
Pièces clés : Hublots submersibles, panneaux d'aquarium, enceintes sous pression.
Pourquoi le PMMA : Les blocs massifs coulés peuvent résister à une pression élevée tout en conservant une visibilité parfaite.