
Une conicité peut être présente dans le programme et manquer néanmoins l'angle prévu sur la pièce. L'écart peut provenir de plus que la géométrie commandée : le retard du fil, les conditions de rinçage, l'épaisseur de la matière, le sens du parcours, l'alignement du montage et la façon dont l'angle est mesuré peuvent tous affecter le résultat. Traiter chaque écart comme un simple problème de décalage risque de corriger la mauvaise variable et de déplacer l'erreur ailleurs sur la pièce.
Ce guide de diagnostic s'adresse aux ingénieurs qui examinent une caractéristique de conicité en électroérosion à fil. Il sépare l'angle programmé de la coupe physique et du résultat d'inspection, puis établit un ordre pratique pour circonscrire la cause. Il ne promet pas de valeur de correction universelle ; la machine, le fil, la matière, l'épaisseur, la stratégie de coupe et la méthode de mesure déterminent ce qui doit être vérifié.
Définir quel angle manque
Clarifiez d'abord l'exigence du plan. La caractéristique est-elle définie par un angle par rapport à un plan de référence, par un déplacement de haut en bas sur une hauteur donnée, ou par un profil conique devant correspondre à un composant homologue ? Ce sont des tâches d'inspection liées mais non interchangeables. Un angle rapporté sans sa direction de référence, son emplacement de mesure et sa base de référence ne suffit pas à identifier l'erreur.
Pour une paroi conique, enregistrez à la fois la géométrie prévue et l'état mesuré. Lorsque cela est pratique, relevez les profils supérieur et inférieur ainsi que leur écart sur la hauteur concernée. Si la pièce comporte plusieurs faces coniques ou un profil variable, identifiez la section mesurée. Une mesure ponctuelle unique peut manquer une torsion, un bombé ou une transition locale près du début ou de la fin de la coupe.
Confirmez si le plan spécifie l'angle comme angle inclus ou comme angle unilatéral. Vérifiez également le système d'unités et les références de datum. Une caractéristique correctement coupée peut sembler erronée si la mesure est prise depuis une face de référence différente ou si la comparaison utilise une convention différente.
Séparer la conicité commandée de la géométrie de coupe
L'électroérosion à fil crée un trait de scie par érosion électrique. Pour une coupe conique, le fil est incliné ou guidé de sorte que sa position varie sur l'épaisseur de la pièce. La commande machine décrit le trajet de fil prévu, mais le fil n'est pas une ligne parfaitement rigide dans toutes les conditions de coupe. Le profil réel peut être influencé par la déflexion du fil, les conditions de décharge, le rinçage, la réponse de la matière et la stratégie utilisée pour l'ébauche et la finition.
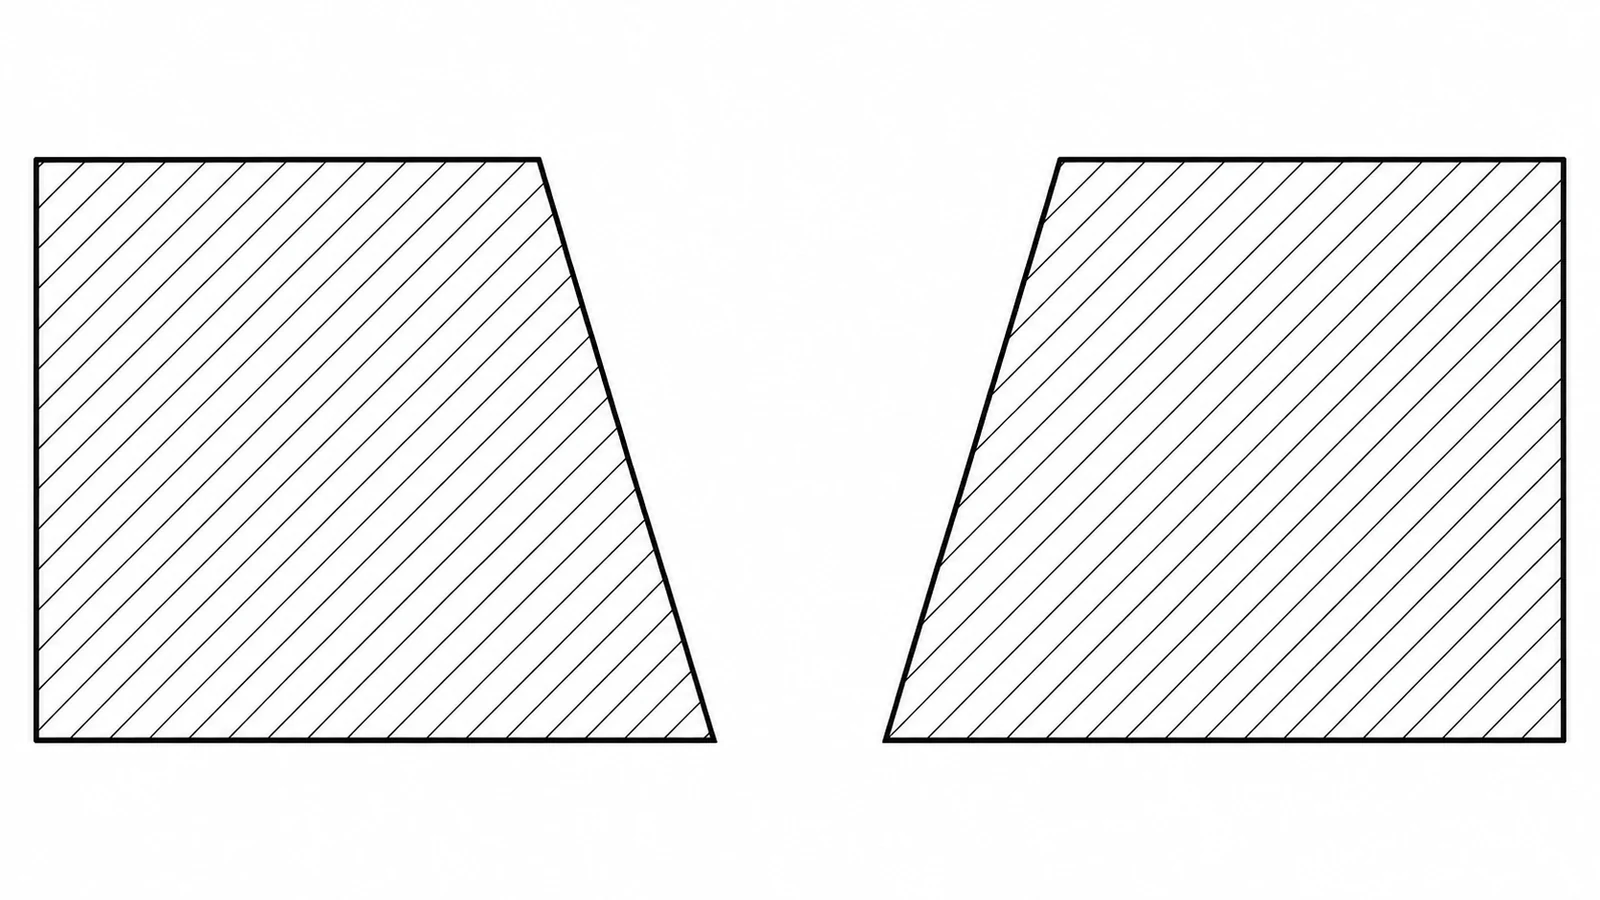
Une caractéristique précise en haut mais qui dérive en bas peut indiquer un problème différent d'une caractéristique présentant l'angle global correct mais une mauvaise surface locale. De même, une erreur qui varie avec le sens de coupe peut indiquer des effets de trajet ou de rinçage, tandis qu'un décalage constant sur plusieurs caractéristiques peut indiquer un problème de montage, de calibration ou d'alignement de datum. Ce sont des hypothèses à tester — pas des diagnostics automatiques.
Examinez l'opération complète : trou de départ ou entrée, amorce, transitions de coin, conicité principale, sortie et toute passe de finition. Une transition courte peut ne pas atteindre la même condition que la portion stable et longue de la coupe. Pour le contexte de procédé du site, voir la page des capacités d'électroérosion à fil; la caractéristique exacte doit tout de même être évaluée par rapport à son plan et à son plan d'inspection.
Utiliser la configuration de l'erreur comme preuve
| Motif observé | Zone possible à investiguer | Preuves à recueillir |
|---|---|---|
| L'angle varie du haut vers le bas plus que prévu | Réponse du fil, épaisseur, état de coupe ou géométrie programmée | Profil haut/bas, épaisseur et paramètres d'opération |
| Une direction coupe différemment de la direction inverse | Sens du trajet, accès au rinçage ou comportement d'entrée/sortie | Comparer les caractéristiques appariées avec un sens de parcours opposé lorsque cela est possible |
| La plupart des caractéristiques présentent un décalage angulaire similaire | Alignement de la mise en place, transfert de référence ou référence machine | Enregistrements de mise en place et mesure de référence indépendante |
| Seuls les coins ou les segments courts sont hors tolérance | Trajet de transition, compensation de coin ou réponse locale du fil | Mesurer à plusieurs positions, pas seulement sur la section droite |
| Les vérifications du programme réussissent mais l'inspection n'est pas d'accord | Convention de mesure, montage ou interprétation des références | Configuration de l'inspection, alignement de la sonde/du montage et base du plan |
Le tableau est un cadre de départ, non un substitut aux recommandations de processus du fabricant de la machine. Modifiez une cause plausible à la fois et conservez les données de configuration d'origine. Si le résultat est corrigé en changeant un paramètre, confirmez que la correction ne crée pas une nouvelle erreur sur une autre face ni ne modifie le profil requis.
Vérifier le montage et la mesure avant de compenser
Revérifiez l'orientation de la pièce, le bridage, les faces de référence et la relation entre la référence de la pièce et les coordonnées machine. Une légère rotation de montage peut apparaître comme une erreur d'angle, en particulier lorsqu'une caractéristique est mesurée sur une portée limitée. Si la pièce peut bouger ou se déformer sous le bridage, comparez l'état pendant le maintien et après relâchement, lorsque le plan d'inspection le permet.
Examinez ensuite la méthode de mesure. Un MMT, un comparateur optique, un calcul basé sur la hauteur ou un montage dédié peuvent donner des résultats différents si l'alignement des références ou la méthode de détection de contour diffèrent. Confirmez les points de mesure, le filtrage de surface et si les bords supérieur et inférieur sont suffisamment nets pour définir un profil stable. Des mesures répétées par la même méthode aident à distinguer un véritable décalage de processus d'une variation de montage.
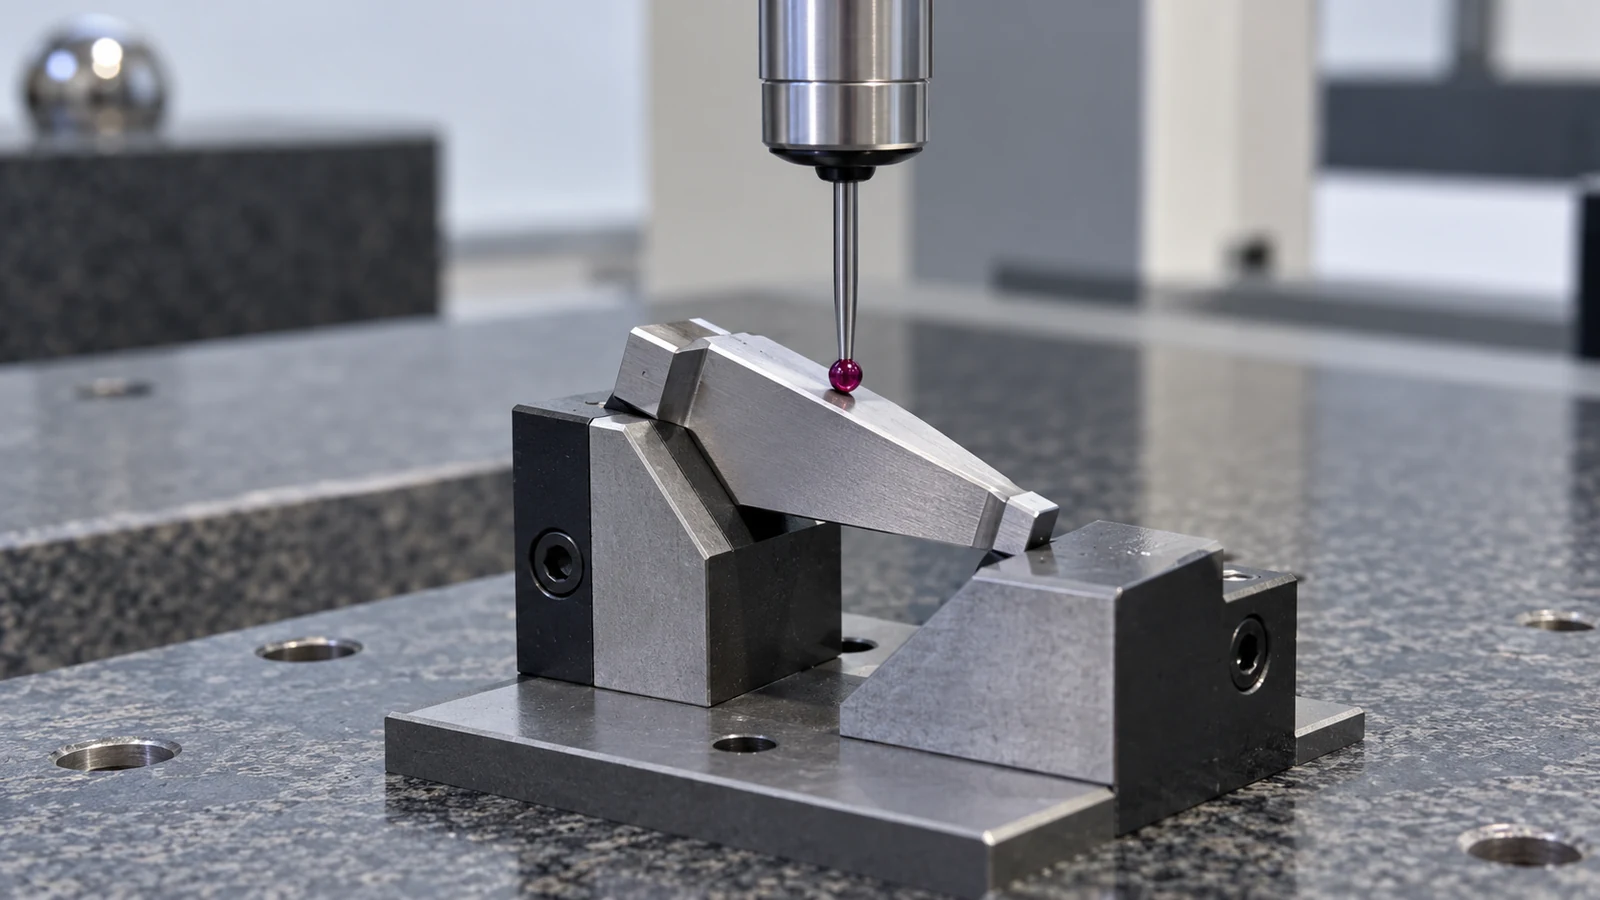
N'utilisez pas une mesure manuelle arbitraire comme seule base d'acceptation pour une dépouille critique. Si la tolérance est serrée ou si la surface est difficile d'accès, le plan d'inspection doit spécifier une méthode appropriée et un alignement des références. L'incertitude de mesure compte : un petit écart signalé peut ne pas être significatif s'il est proche de l'incertitude du montage de mesure.
Effectuer une seule correction contrôlée
Une fois que les éléments pointent vers une cause probable, planifiez un essai limité. Maintenez constants le matériau, l'épaisseur, le fil, le montage et la procédure d'inspection tout en modifiant le paramètre ou l'élément de trajectoire examiné. Documentez la commande d'origine, la géométrie mesurée en haut et en bas, et l'ajustement réel. Évitez d'empiler plusieurs modifications dans un même essai ; le résultat ne montrera pas quelle modification a compté.
Évaluez la caractéristique complète, pas seulement le point qui a échoué. Une correction de dépouille peut affecter la rectitude, l'état de surface, la géométrie des coins et la face opposée. Si la pièce s'accouple avec un autre composant, vérifiez l'ajustement fonctionnel selon la relation de références spécifiée. Une paroi visuellement améliorée n'est pas nécessairement une caractéristique conforme.
Pour les travaux répétitifs, conservez la configuration vérifiée et les notes de processus avec la révision de la pièce. Lorsque le plan, l'épaisseur de matière, le matériau ou la configuration de la machine changent, revalidez plutôt que de supposer que la correction antérieure se transfère exactement. Cela évite qu'un ajustement ponctuel ne devienne une règle de production non documentée.
Questions fréquentes
Dois-je corriger un défaut de dépouille en modifiant l'angle programmé ?
Seulement après avoir confirmé la référence mesurée, l'alignement du montage et le comportement de coupe. Un décalage peut compenser un symptôme tout en laissant un problème de montage ou de mesure non résolu.
Pourquoi les dimensions du haut et du bas peuvent-elles différer même lorsque l'angle semble correct ?
Les profils mesurés peuvent inclure des décalages de position, des transitions locales ou des différences d'alignement des références en plus de la pente. Comparez la position et la forme du haut et du bas, pas seulement une valeur d'angle unique.
Le rinçage peut-il affecter une dépouille en électroérosion à fil ?
Les conditions de rinçage peuvent influencer l'environnement de coupe et contribuer à un comportement dépendant de la direction ou de la fonctionnalité. Vérifiez par rapport aux recommandations du fabricant de la machine et à un test contrôlé plutôt que de supposer qu'un réglage est universel.