
قد يكون الميل موجودًا في البرنامج ومع ذلك يفشل في تحقيق الزاوية المطلوبة على القطعة. قد ينشأ هذا التباين من أكثر من مجرد الهندسة المأمورة: تأخر السلك، وظروف الغسل، وسماكة المادة، واتجاه المسار، ومحاذاة الإعداد، وطريقة قياس الزاوية، كلها يمكن أن تؤثر على النتيجة. إن التعامل مع كل إخفاق كمشكلة إزاحة بسيطة يخاطر بتصحيح المتغير الخاطئ ونقل الخطأ إلى مكان آخر على القطعة.
هذا الدليل التشخيصي مخصص للمهندسين الذين يراجعون خاصية ميل في القطع السلكي EDM. وهو يفصل الزاوية المبرمجة عن القطع الفيزيائي ونتيجة الفحص، ثم يضع ترتيبًا عمليًا لتضييق نطاق السبب. وهو لا يعد بقيمة تصحيح عالمية؛ فالآلة والسلك والمادة والسماكة واستراتيجية القطع وطريقة القياس تحدد ما يجب التحقق منه.
حدد أي زاوية مفقودة
أولاً وضّح متطلب الرسم. هل تُعرَّف الخاصية بزاوية نسبة إلى مستوى مرجعي، أم بإزاحة من الأعلى إلى الأسفل على ارتفاع محدد، أم بملف مدبب يجب أن يطابق مكونًا مقابلًا؟ هذه مهام فحص مترابطة لكنها غير قابلة للتبادل. الزاوية المُبلَّغ عنها دون اتجاهها المرجعي وموقع القياس وأساس المرجع لا تكفي لتحديد الخطأ.
بالنسبة لجدار مدبب، سجّل كلاً من الهندسة المقصودة والحالة المقاسة. حيثما أمكن، التقط الملفين العلوي والسفلي والمسافة بينهما على الارتفاع المعني. إذا كانت القطعة تحتوي على عدة أوجه مدببة أو ملف متغير، فحدد القسم الذي يتم قياسه. قد يفوّت القياس النقطي الواحد الالتواء أو الانحناء أو الانتقال المحلي قرب بداية القطع أو نهايته.
تأكد مما إذا كان الرسم يحدد الزاوية كزاوية مشمولة أم كزاوية من جانب واحد. تحقق أيضًا من نظام الوحدات والمراجع. قد تبدو خاصية مقطوعة بشكل صحيح خاطئة إذا أُخذ القياس من وجه مرجعي مختلف أو إذا استخدمت المقارنة اصطلاحًا مختلفًا.
افصل الميل المأمور عن هندسة القطع
يُنشئ القطع السلكي EDM شقًا عبر التآكل الكهربائي. في القطع المدبب، يميل السلك أو يُوجَّه بحيث يتغير موضعه عبر سماكة قطعة العمل. يصف أمر الآلة مسار السلك المقصود، لكن السلك ليس خطًا صلبًا تمامًا في كل ظروف القطع. قد يتأثر الملف الفعلي بانحراف السلك وظروف التفريغ والغسل واستجابة المادة والاستراتيجية المستخدمة في التخشين والتنعيم.
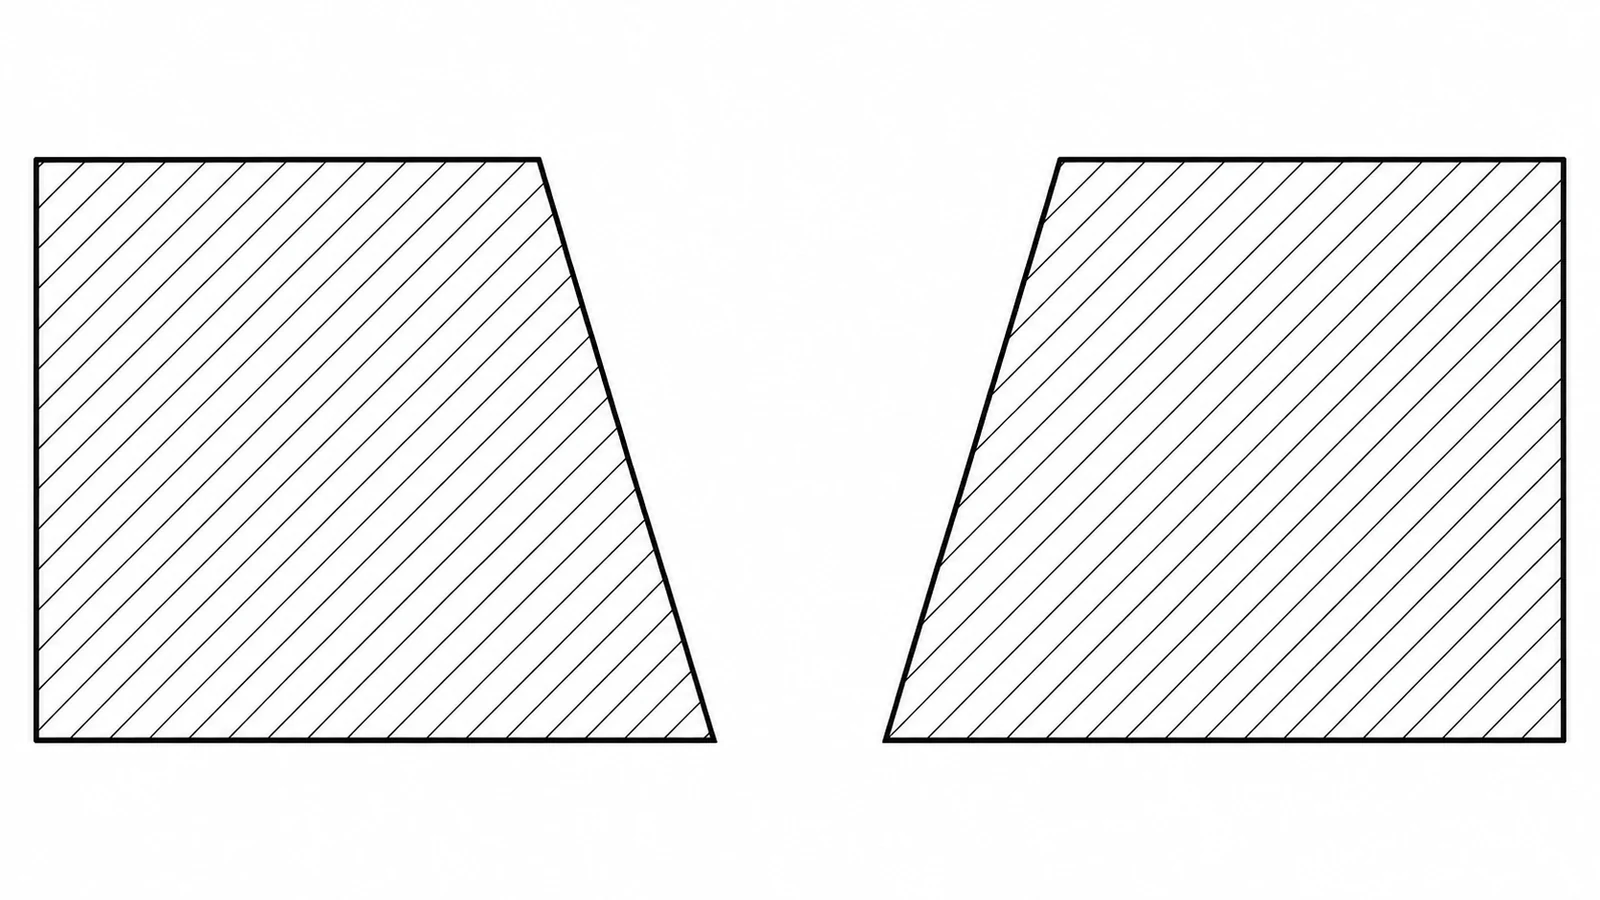
قد تشير خاصية دقيقة في الأعلى لكنها تنحرف في الأسفل إلى مشكلة مختلفة عن خاصية لها الزاوية الإجمالية الصحيحة لكن بسطح محلي رديء. وبالمثل، قد يشير خطأ يتغير مع اتجاه القطع إلى تأثيرات المسار أو الغسل، بينما قد تشير إزاحة ثابتة عبر عدة خصائص إلى الإعداد أو المعايرة أو محاذاة المرجع. هذه فرضيات يجب اختبارها—وليست تشخيصات تلقائية.
راجع العملية الكاملة: ثقب البداية أو المدخل، والدخول، وانتقالات الزوايا، والميل الرئيسي، والخروج، وأي قطع تنعيم. قد لا يستقر انتقال قصير في نفس الظروف مثل الجزء الطويل المستقر من القطع. لسياق العملية في الموقع، راجع صفحة إمكانيات القطع السلكي بالتفريغ الكهربائي; ؛ لا يزال يتعين تقييم الميزة الدقيقة مقابل رسمها وخطة الفحص الخاصة بها.
استخدم نمط الخطأ كدليل
| النمط الملاحظ | منطقة محتملة للتحقيق | الأدلة التي يجب جمعها |
|---|---|---|
| تغير الزاوية من الأعلى إلى الأسفل أكثر من المتوقع | استجابة السلك، أو السماكة، أو حالة القطع، أو الهندسة المبرمجة | الملف العلوي/السفلي، والسماكة، وإعدادات التشغيل |
| أحد الاتجاهين يقطع بشكل مختلف عن الاتجاه المعاكس | اتجاه المسار، أو إمكانية الوصول للغسل، أو سلوك الدخول/الخروج | قارن الميزات المتطابقة ذات اتجاه الحركة المعاكس حيثما أمكن |
| معظم الميزات تشترك في إزاحة زاوية متشابهة | محاذاة الإعداد، أو نقل نقطة الإسناد، أو مرجع الماكينة | سجلات الإعداد وقياس مرجعي مستقل |
| الزوايا فقط أو المقاطع القصيرة هي الخارجة عن الحد | مسار الانتقال، أو تعويض الزاوية، أو استجابة السلك الموضعية | قِس في مواضع متعددة، وليس فقط في المقطع المستقيم |
| فحوصات البرنامج تنجح لكن الفحص لا يتفق | اصطلاح القياس أو التثبيت أو تفسير المرجع | إعداد الفحص ومحاذاة المسبار/التثبيت وأساس الرسم |
الجدول إطار بداية وليس بديلاً عن إرشادات عملية الشركة المصنعة للماكينة. غيّر سببًا محتملاً واحدًا في كل مرة واحتفظ ببيانات الإعداد الأصلية. إذا صُحّح الناتج بتغيير معامل، فتأكد من أن التصحيح لا يُنشئ خطأً جديدًا على وجه آخر أو يغيّر الملف المطلوب.
تحقق من الإعداد والقياس قبل التعويض
أعد فحص اتجاه قطعة العمل والتثبيت وأوجه المرجع والعلاقة بين مرجع الجزء وإحداثيات الماكينة. قد يظهر دوران صغير في الإعداد كخطأ زاوية، خاصةً عندما تُقاس ميزة على مدى محدود. إذا كان بإمكان قطعة العمل التحرك أو التشوه تحت التثبيت، فقارن الحالة أثناء الإمساك وبعد التحرير حيثما تسمح خطة الفحص.
ثم افحص طريقة القياس. قد تُبلغ ماكينة القياس الإحداثي أو المقارن البصري أو الحساب القائم على الارتفاع أو التثبيت المخصص عن نتائج مختلفة إذا اختلفت محاذاة المرجع أو طريقة كشف الحواف. تأكد من نقاط القياس وتصفية السطح وما إذا كانت الحواف العلوية والسفلية نظيفة بما يكفي لتعريف ملف مستقر. تساعد القياسات المتكررة بالطريقة نفسها على التمييز بين تحول حقيقي في العملية وتباين في الإعداد.
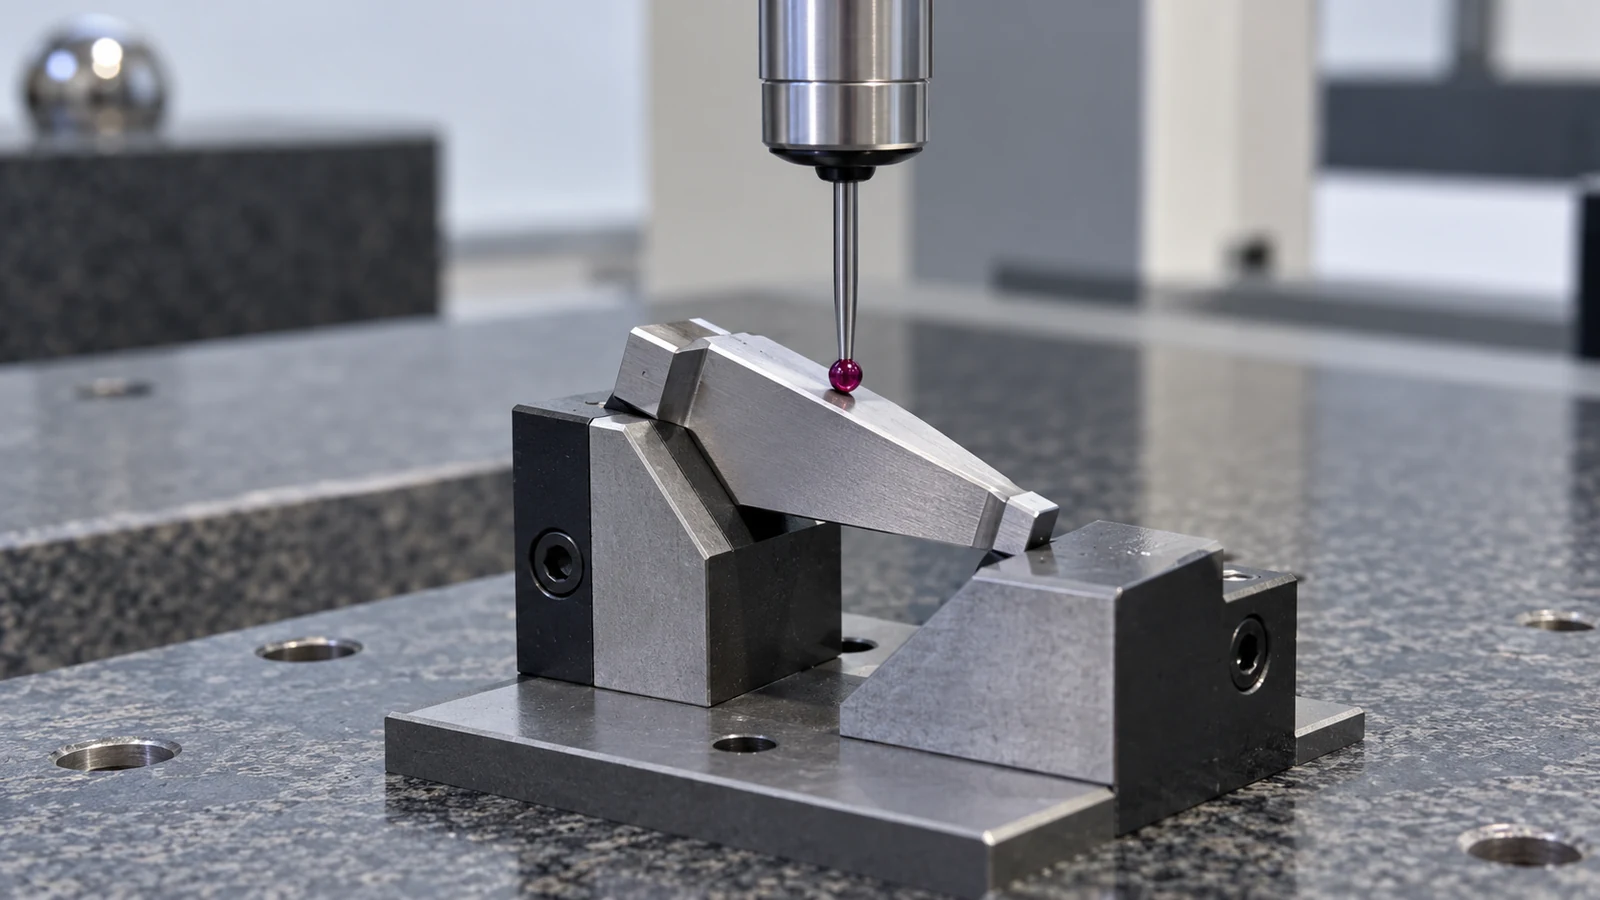
لا تستخدم قياسًا يدويًا عشوائيًا كأساس قبول وحيد لاستدقاق حرج. إذا كانت التفاوتات ضيقة أو كان الوصول إلى السطح صعبًا، فينبغي أن تحدد خطة الفحص طريقة مناسبة ومحاذاة مرجع. عدم اليقين في القياس مهم: قد لا يكون الانحراف الصغير المُبلغ ذا معنى إذا كان قريبًا من عدم يقين إعداد القياس.
قم بتصحيح واحد مضبوط
بمجرد أن تشير الأدلة إلى سبب محتمل، خطط لاختبار محدود. أبقِ المادة والسماكة والسلك والتثبيت وإجراء الفحص ثابتة مع تغيير المعامل أو عنصر المسار قيد المراجعة. وثّق الأمر الأصلي وهندسة القمة والقاع المقاسة والتعديل الفعلي. تجنب تكديس عدة تغييرات في تجربة واحدة؛ فلن يُظهر الناتج أي تغيير كان له أثر.
قيّم الميزة كاملة، وليس فقط النقطة التي فشلت. قد يؤثر تصحيح الاستدقاق على الاستقامة وحالة السطح وهندسة الزوايا والوجه المقابل. إذا تزاوج الجزء مع مكوّن آخر، فتحقق من الملاءمة الوظيفية ضمن علاقة المرجع المحددة. الجدار المحسّن بصريًا ليس بالضرورة ميزة مطابقة.
للعمل المتكرر، احفظ الإعداد المُتحقق منه وملاحظات العملية مع مراجعة الجزء. عندما يتغير الرسم أو سماكة المادة الخام أو المادة أو تكوين الماكينة، أعد التحقق بدلاً من افتراض انتقال التصحيح السابق بدقة. فهذا يمنع تحول تعديل لمرة واحدة إلى قاعدة إنتاج غير موثقة.
الأسئلة الشائعة
هل ينبغي أن أصحح خطأ الاستدقاق بتغيير الزاوية المبرمجة؟
فقط بعد تأكيد المرجع المقاس ومحاذاة الإعداد وسلوك القطع. قد يعوّض الإزاحة عرضًا مع ترك مشكلة إعداد أو قياس دون حل.
لماذا يمكن أن تختلف أبعاد القمة والقاع حتى عندما تبدو الزاوية صحيحة؟
قد تتضمن الملفات المقاسة إزاحات موضعية أو انتقالات محلية أو اختلافات في محاذاة المرجع بالإضافة إلى الميل. قارن موقع وشكل القمة والقاع، وليس قيمة زاوية واحدة فقط.
هل يمكن أن يؤثر الغسل على استدقاق القطع بالسلك؟
يمكن أن تؤثر ظروف الغسل على بيئة القطع وقد تسهم في سلوك يعتمد على الاتجاه أو الميزة. تحقق من ذلك مقابل إرشادات صانع الماكينة واختبار مضبوط بدلاً من افتراض أن إعدادًا واحدًا عالمي مناسب.