
Les doigts de préhension des robots peuvent être dimensionnellement acceptables et pourtant relâcher, faire tourner ou marquer une pièce. La cause est souvent une inadéquation entre la face de contact, la référence de montage du préhenseur et la variation réelle de la pièce—et non simplement un manque de force de serrage. L'usinage CNC est utile lorsque les doigts nécessitent des interfaces contrôlées, des paires répétables, des éléments de contact remplaçables ou une géométrie qui ne peut pas être produite de manière fiable à partir d'une simple ébauche.
La décision de conception commence par ce que le doigt doit faire : localiser, supporter, contenir ou appliquer une force. Cette fonction détermine quelles surfaces nécessitent un usinage contrôlé et comment la paire finie doit être inspectée. Ce guide se concentre sur les décisions d'ingénierie derrière l'usinage des doigts de préhension des robots plutôt que de traiter chaque doigt comme un support générique.
- Définir la prise avant de dessiner le doigt
- Adapter la géométrie de contact à la pièce
- Maîtriser la chaîne de montage et de localisation
- Choisir le matériau en fonction de la charge et du contact
- Planifier l'usinage autour des sections minces
- Inspecter la paire comme un système
- Ce qu'il faut inclure dans la demande de devis d'usinage
- Questions fréquentes
Définir la prise avant de dessiner le doigt
Une prise par friction n'a pas le même rôle qu'un doigt qui niche un composant contre une butée fixe. La friction dépend de la surface de contact, de l'état de surface, de la force appliquée et du risque d'écrasement ou de marquage de la pièce. Les doigts à ajustement de forme résistent au mouvement par la géométrie, mais les poches et les épaulements doivent tenir compte de la variation des pièces et de la direction des forces de manutention.
Indiquez les références de la pièce, l'interface des mâchoires, la direction de chargement et si les mâchoires se ferment symétriquement. Identifiez toute référence côté fixe et si la pièce doit s'appuyer contre une butée. Sans ce contexte, le dessin peut être usiné avec précision alors que le préhenseur assemblé entre en contact avec un coin en premier ou ne parvient pas à localiser la pièce de manière répétable.
Séparez un élément d'usure remplaçable du doigt structurel lorsque la variation de produit ou la maintenance le justifie. Un patin ou un insert boulonné peut être changé sans remplacer toute la mâchoire, mais son interface nécessite des éléments de localisation et un accès aux fixations. Le simple jeu des boulons n'est pas une méthode de localisation répétable.
Adapter la géométrie de contact à la pièce
Concevez les faces de contact en fonction de la surface qu'elles touchent réellement, et non uniquement d'un modèle CAO nominal. Une large face plane peut toucher une pièce courbe au niveau de deux arêtes. Un nid en V peut positionner un élément rond tout en devenant sensible à la variation de diamètre. Une poche en dépouille peut empêcher une surface esthétique de devenir involontairement la référence de positionnement. Si un patin compliant est utilisé, la compression et l'usure font partie de la chaîne de positionnement.
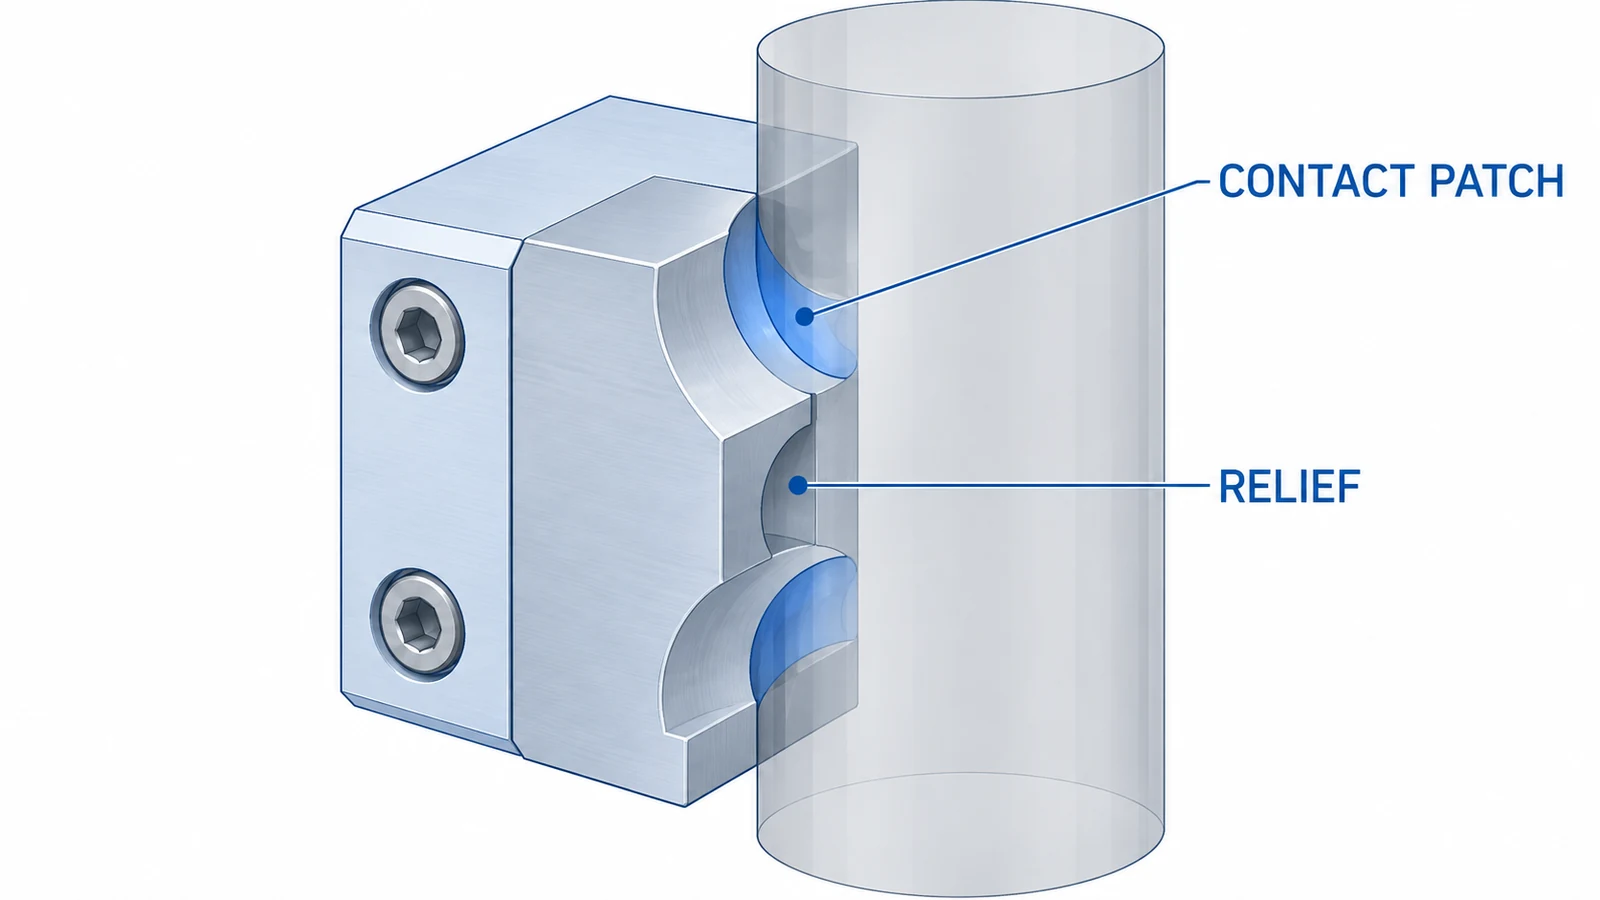
Pour les pièces délicates ou revêtues, marquez les zones de contact autorisées et les arêtes qui doivent rester exemptes de bavures. Une arête vive peut rayer une pièce même lorsque le profil global est correct ; un chanfrein non spécifié peut également enlever trop de matière sur un petit épaulement de positionnement. Indiquez une condition mesurable sur les arêtes fonctionnelles au lieu de vous fier à une note vague pour couvrir toutes les arêtes.
Lorsqu'un seul préhenseur gère plusieurs variantes, distinguez les surfaces communes des caractéristiques propres à chaque variante. Une seule poche profonde destinée à couvrir une large plage de tolérance peut laisser chaque version mal supportée. Comparez l'enveloppe de la pièce avec la zone de contact utilisable et la course de mâchoire disponible avant de finaliser le doigt.
Maîtriser la chaîne de montage et de positionnement
Définissez la face d'appui primaire, tout épaulement ou portée qui établit la position, ainsi que le motif de fixation qui retient le doigt. Si des goupilles ou un gradin de précision positionnent la mâchoire, cotisez la surface de contact à partir de ces références. Évitez d'accumuler des cotes critiques à partir de bords extérieurs non liés lorsque la référence assemblée contrôle réellement la position de préhension.
Les doigts appairés nécessitent une relation explicite : une géométrie en miroir ne garantit pas une ouverture appariée ni une préhension centrée. Les pièces peuvent nécessiter un montage commun, une référence d'inspection partagée ou une vérification dans un montage d'assemblage. Précisez si l'acceptation s'applique à chaque doigt indépendamment ou à la paire assemblée ; ce choix affecte à la fois la stratégie d'usinage et les preuves d'inspection.
L'outillage en bout de bras peut comprendre une bride de robot, une platine d'outil, un adaptateur, une mâchoire et un doigt. Un doigt correct ne peut pas compenser un décalage ou une erreur angulaire en amont. Examinez les références du doigt parallèlement aux capacité de fraisage CNC et à l'interface de la platine d'outil.
Choisir le matériau en fonction de la charge et du contact
La sélection du matériau doit refléter la force de préhension, la dureté de la pièce, l'environnement, le nettoyage, l'usure et la masse au poignet du robot. L'aluminium peut convenir à un doigt structurel léger lorsque la rigidité et les conditions de contact le permettent. L'acier peut être envisagé pour un élément de contact fortement chargé ou sujet à l'usure ; les plastiques techniques peuvent convenir à certaines applications à faible marquage ou isolantes. Ce sont des candidats, pas des prescriptions universelles. Spécifiez la nuance exacte, l'état, la forme de stock et la finition.
L'emplacement de la matière importe autant que la masse totale. Retirer du poids à l'extrémité d'un long doigt affecte l'inertie en mouvement différemment du retrait de la même quantité près de la mâchoire. Les poches profondes et les nervures minces peuvent réduire la rigidité ou rendre la face de contact sensible aux forces de serrage et de coupe. Examinez le chemin de charge à travers la section restante au lieu de juger uniquement la forme extérieure.
Les revêtements et les finitions de surface peuvent modifier le frottement et l'usure. Protégez les surfaces de positionnement dont les dimensions doivent rester stables. Le informations sur les matériaux en aluminium du site peut aider à l'examen des nuances, tandis que le plan d'application doit définir l'alliage et le revenu réels.
Planifier l'usinage en fonction des sections minces et de l'accès
Les ébauches de doigts combinent souvent des trous de fixation, des zones de contact étroites, des poches et des sections fines. L'ébauche peut libérer des contraintes ou exposer une paroi qui se déforme à mesure que la matière est enlevée. Selon le brut et la géométrie, un plan de processus peut d'abord ébaucher, préserver un support temporaire, laisser la pièce se stabiliser, puis finir les datums critiques et le profil de contact à partir de références contrôlées. La séquence appropriée dépend de la tolérance, de la géométrie et de la quantité.
Vérifiez l'accès de l'outil avant de finaliser un profil. Les contacts concaves profonds peuvent nécessiter une fraise de petit diamètre et laisser un rayon qui affecte l'appui. Les rainures étroites peuvent piéger les copeaux ou compliquer l'ébavurage. Les angles internes doivent refléter des rayons d'outil réalisables, sauf si un angle vif est fonctionnellement essentiel et qu'une opération secondaire est acceptée. Un modèle qui suppose des angles à rayon nul inaccessibles crée une ambiguïté évitable.
Inspecter la paire comme un système
Séparez les dimensions au niveau de la pièce du comportement assemblé. Mesurez la face de mors, le gradin de positionnement, le motif de trous et le profil de contact à partir des datums qui établissent la position installée. Pour une paire appariée, vérifiez l'écart ou la symétrie dans un montage représentatif plutôt que de comparer deux rapports indépendants seuls.
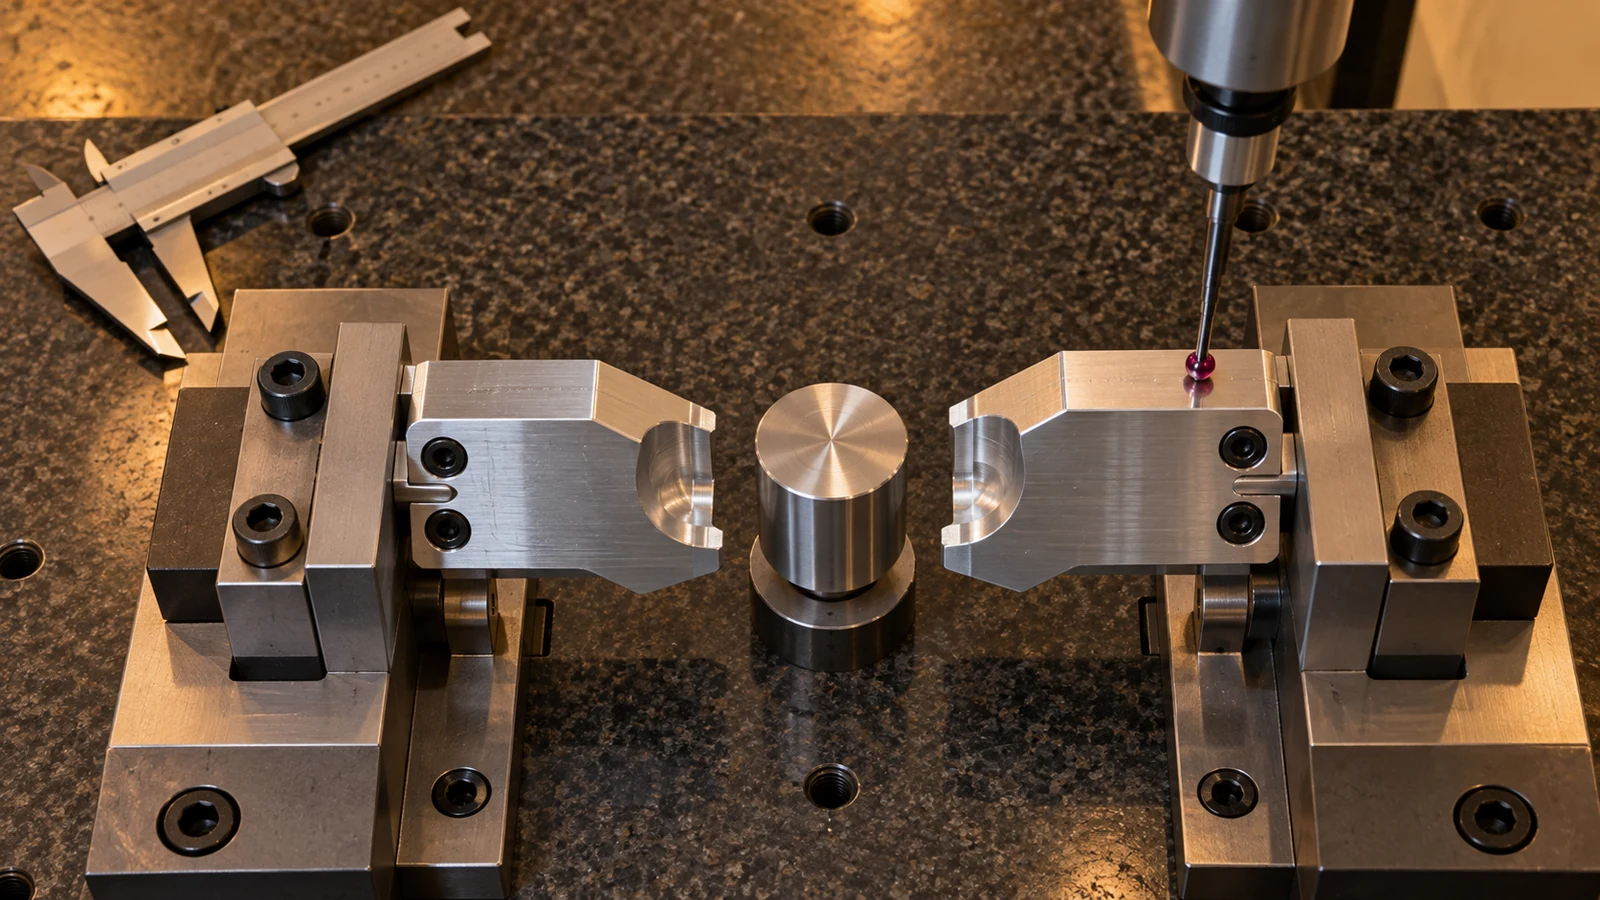
Les contrôles fonctionnels peuvent confirmer l'appui, les emplacements de contact, le basculement et le marquage avec une pièce représentative. Ils ne remplacent pas l'inspection dimensionnelle : le rapport vérifie la géométrie sélectionnée par rapport aux limites du plan, tandis que l'essai de préhension vérifie si l'assemblage fonctionne avec la pièce et le mouvement réels. Si un problème apparaît, inspectez l'alignement des mors, l'appariement des doigts, la variation des pièces, l'état des patins et la force de fermeture avant d'augmenter simplement la force.
Que inclure dans la demande de prix d'usinage
Fournissez un plan ou un modèle contrôlé, la nuance et l'état du matériau, la quantité par révision, la finition et le schéma de datums fonctionnels. Marquez les zones de contact, les références de fixation, les arêtes critiques et les surfaces à protéger pendant la finition. Incluez une pièce représentative ou une enveloppe dimensionnelle lorsque le doigt doit correspondre à une surface de produit.
Précisez si le devis couvre un doigt, un ensemble gauche-droite apparié, des inserts remplaçables ou une vérification au niveau de l'assemblage. Indiquez comment la géométrie de la paire sera acceptée et si un essai fonctionnel est requis. Ces détails alignent la portée de l'usinage sur le résultat de préhension au lieu de chiffrer seulement une forme métallique isolée.
Foire aux questions
Les doigts de préhenseur doivent-ils être usinés par paire appariée ?
Lorsque les deux côtés déterminent une position centrée ou une ouverture, définissez la relation et inspectez-les ensemble. L'inspection individuelle peut suffire si chaque côté est réglable indépendamment, mais la méthode d'assemblage doit être claire.
L'aluminium est-il toujours le meilleur choix ?
Non. La masse, la rigidité, l'usure, le marquage de la pièce, l'environnement et le nettoyage comptent tous. Sélectionnez une nuance et un état spécifiques selon les exigences de l'application.
Qu'est-ce qui compte le plus sur le plan ?
Montrez comment le doigt se positionne sur le mors, où il contacte la pièce et quelles dimensions contrôlent la préhension assemblée. Ces références sont plus utiles que d'appliquer uniformément des tolérances serrées.