
Le dita dei gripper robotici possono essere dimensionalmente accettabili e comunque rilasciare, ruotare o segnare un pezzo. La causa è spesso un disallineamento tra la faccia di contatto, il riferimento di montaggio del gripper e la reale variabilità del pezzo—non semplicemente una mancanza di forza di serraggio. La lavorazione CNC è utile quando le dita richiedono interfacce controllate, coppie ripetibili, elementi di contatto sostituibili o geometrie che non possono essere prodotte in modo affidabile da un semplice grezzo.
La decisione progettuale parte da ciò che il dito deve fare: posizionare, supportare, contenere o applicare forza. Tale funzione determina quali superfici necessitano di lavorazione controllata e come debba essere ispezionata la coppia finita. Questa guida si concentra sulle decisioni ingegneristiche alla base della lavorazione delle dita dei gripper robotici, anziché trattare ogni dito come una staffa generica.
- Definire la presa prima di disegnare il dito
- Adeguare la geometria di contatto al pezzo
- Controllare la catena di montaggio e posizionamento
- Scegliere il materiale in base al carico e al contatto
- Pianificare la lavorazione in funzione delle sezioni sottili
- Ispezionare la coppia come sistema
- Cosa includere nella richiesta di offerta per la lavorazione
- Domande frequenti
Definire la presa prima di disegnare il dito
Una presa per attrito ha un compito diverso rispetto a un dito che alloggia un componente contro un finecorsa rigido. L'attrito dipende dall'area di contatto, dalle condizioni superficiali, dalla forza applicata e dal rischio di schiacciare o segnare il pezzo. Le dita a accoppiamento di forma resistono al movimento tramite la geometria, ma tasche e spallamenti devono tenere conto della variabilità del pezzo e della direzione delle forze di movimentazione.
Indicare i datum del pezzo, l'interfaccia delle ganasce, la direzione di carico e se le ganasce si chiudono simmetricamente. Identificare qualsiasi riferimento sul lato fisso e se il pezzo deve appoggiarsi contro un finecorsa. Senza questo contesto, il disegno può essere lavorato con precisione mentre il gripper assemblato tocca prima un angolo o non riesce a posizionare il pezzo in modo ripetibile.
Separare un elemento di usura sostituibile dal dito strutturale quando la variabilità del prodotto o la manutenzione lo rendono utile. Un tampone o inserto imbullonato può essere sostituito senza sostituire l'intera ganascia, ma la sua interfaccia necessita di elementi di posizionamento e di accesso per i fissaggi. Il solo gioco dei bulloni non è un metodo di posizionamento ripetibile.
Adeguare la geometria di contatto al pezzo
Progettare le superfici di contatto in base alla superficie che effettivamente toccano, non solo a un modello CAD nominale. Una superficie ampia e piatta può toccare un pezzo curvo su due bordi. Un nido a V può posizionare una caratteristica rotonda diventando però sensibile alla variazione di diametro. Una tasca sgravata può impedire che una superficie estetica diventi involontariamente il datum di posizionamento. Se si utilizza un pad cedevole, la compressione e l'usura diventano parte della catena di posizionamento.
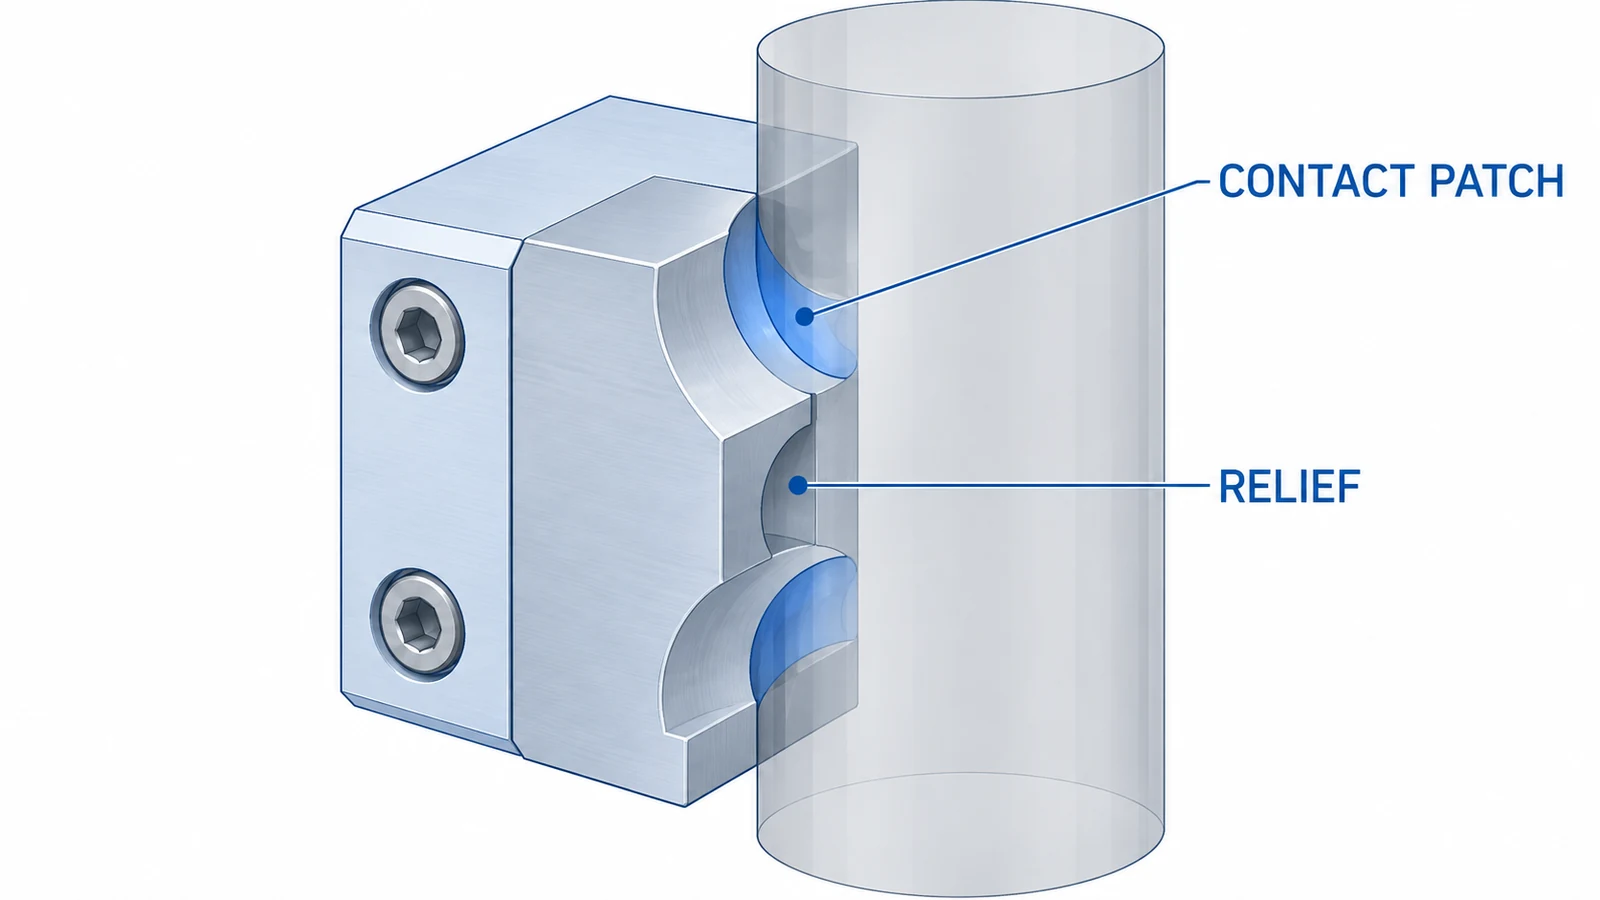
Per pezzi delicati o rivestiti, contrassegnare le zone di contatto consentite e i bordi che devono rimanere privi di bave. Un bordo affilato può graffiare un pezzo anche quando il profilo complessivo è corretto; uno smusso non specificato può anche asportare troppo materiale da un piccolo gradino di posizionamento. Indicare una condizione misurabile sui bordi funzionali invece di affidarsi a una nota vaga per coprire ogni bordo.
Quando una pinza gestisce più varianti, distinguere le superfici comuni dalle caratteristiche specifiche della variante. Una singola tasca profonda destinata a coprire un'ampia gamma di tolleranze può lasciare ogni versione scarsamente supportata. Confrontare l'ingombro del pezzo con l'area di contatto utilizzabile e la corsa disponibile delle ganasce prima di finalizzare il dito.
Controllare la catena di montaggio e posizionamento
Definire la faccia di appoggio primaria, qualsiasi spallamento o registro che stabilisce la posizione e il foro di fissaggio che trattiene il dito. Se spine o un gradino di precisione posizionano la ganascia, quotare la superficie di contatto da quei riferimenti. Evitare di accumulare quote critiche da bordi esterni non correlati quando il datum assemblato controlla effettivamente la posizione di presa.
Le dita accoppiate necessitano di una relazione esplicita: una geometria a immagine speculare non garantisce un'apertura abbinata o una presa centrata. I pezzi possono richiedere un setup comune, un riferimento di ispezione condiviso o una verifica in un'attrezzatura di assemblaggio. Specificare se l'accettazione si applica a ciascun dito indipendentemente o alla coppia assemblata; tale scelta influisce sia sulla strategia di lavorazione sia sulle evidenze di ispezione.
L'attrezzatura di fine braccio può includere una flangia robot, una piastra portautensili, un adattatore, una ganascia e un dito. Un dito corretto non può compensare un offset o un errore angolare a monte. Rivedere i datum del dito insieme ai pertinenti Capacità di fresatura CNC e all'interfaccia della piastra portautensili.
Scegliere il materiale in base al carico e al contatto
La selezione del materiale dovrebbe riflettere la forza di presa, la durezza del pezzo, l'ambiente, la pulizia, l'usura e la massa al polso del robot. L'alluminio può essere adatto a un dito strutturale leggero quando rigidità e condizioni di contatto lo consentono. L'acciaio può essere considerato per un elemento di contatto molto caricato o soggetto a usura; le materie plastiche tecniche possono essere adatte ad applicazioni selezionate a bassa marcatura o isolanti. Questi sono candidati, non prescrizioni universali. Specificare la qualità esatta, la condizione, la forma del materiale grezzo e la finitura.
La posizione del materiale conta quanto la massa totale. Rimuovere peso all'estremità di un dito lungo influisce sull'inerzia in movimento in modo diverso rispetto a rimuovere la stessa quantità vicino alla ganascia. Tasche profonde e pareti sottili possono ridurre la rigidità o rendere la superficie di contatto sensibile alle forze di serraggio e di taglio. Rivedere il percorso di carico attraverso la sezione rimanente invece di giudicare solo la forma esterna.
I rivestimenti e le finiture superficiali possono modificare attrito e usura. Proteggere le superfici di posizionamento le cui dimensioni devono rimanere stabili. Il sito informazioni sui materiali in alluminio può aiutare con la revisione della qualità, mentre il disegno applicativo deve definire la lega e la tempra effettive.
Pianificare la lavorazione tenendo conto delle sezioni sottili e dell'accesso
Gli abbozzi dei diti spesso combinano fori di montaggio, caratteristiche di contatto strette, tasche e sezioni snelle. La sgrossatura può rilasciare tensioni o esporre una parete che si muove man mano che il materiale viene rimosso. A seconda del materiale grezzo e della geometria, un piano di processo può prevedere prima la sgrossatura, preservare un supporto temporaneo, lasciare che il pezzo si stabilizzi e finire i datum critici e il profilo di contatto da riferimenti controllati. La sequenza appropriata dipende da tolleranza, geometria e quantità.
Verificare l'accesso dell'utensile prima di finalizzare un profilo. I contatti concavi profondi possono richiedere una fresa piccola e lasciare un raggio che influisce sull'appoggio. Le cave strette possono intrappolare trucioli o complicare la sbavatura. Gli angoli interni dovrebbero riflettere raggi utensile fattibili, a meno che un angolo vivo non sia funzionalmente essenziale e si accetti un'operazione secondaria. Un modello che presuppone angoli inaccessibili a raggio zero crea un'ambiguità evitabile.
Ispezionare la coppia come sistema
Separare le dimensioni a livello di parte dal comportamento assemblato. Misurare la faccia della ganascia, il gradino di posizionamento, lo schema dei fori e il profilo di contatto dai datum che stabiliscono la posizione installata. Per una coppia accoppiata, verificare il gioco o la simmetria in un'attrezzatura rappresentativa anziché confrontare due rapporti indipendenti da soli.
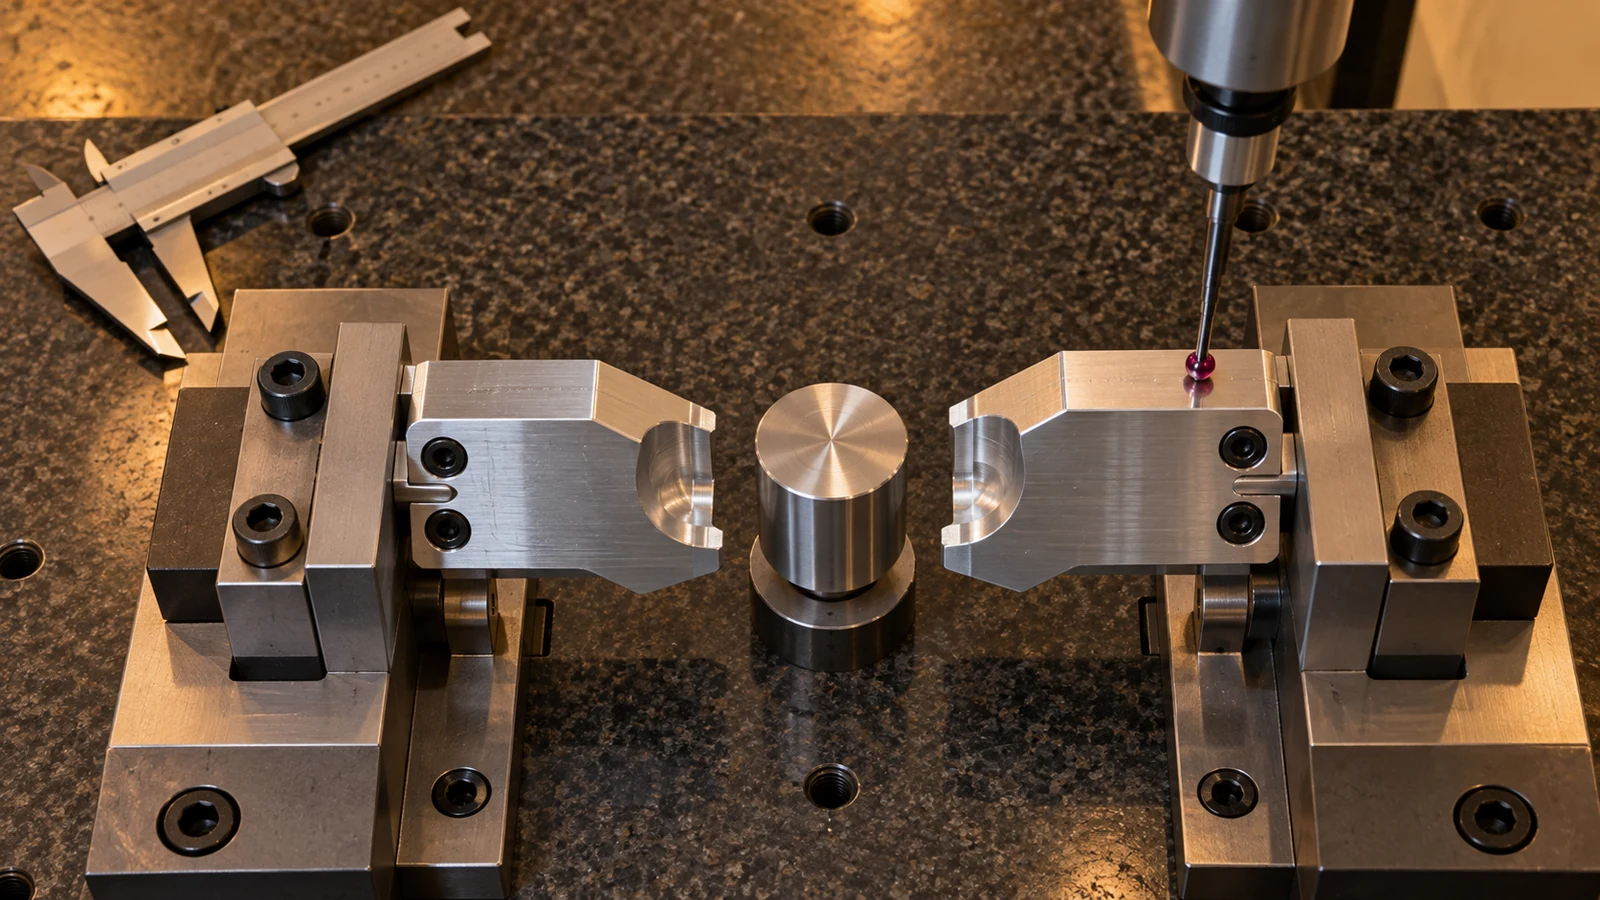
Le verifiche funzionali possono confermare l'appoggio, le posizioni di contatto, il basculamento e la marcatura con un pezzo in lavorazione rappresentativo. Non sostituiscono l'ispezione dimensionale: il rapporto verifica la geometria selezionata rispetto ai limiti del disegno, mentre la prova di presa verifica se l'assieme funziona con il pezzo e il movimento reali. Se compare un problema, ispezionare l'allineamento delle ganasce, l'accoppiamento dei diti, la variazione del pezzo, le condizioni dei tamponi e la forza di chiusura prima di aumentare semplicemente la forza.
Cosa includere nella RFQ di lavorazione meccanica
Fornire un disegno o modello controllato, la qualità e lo stato del materiale, la quantità per revisione, la finitura e lo schema dei datum funzionali. Contrassegnare le zone di contatto, i riferimenti di montaggio, i bordi critici e le superfici da proteggere durante la finitura. Includere un pezzo rappresentativo o un inviluppo dimensionale quando il dito deve corrispondere a una superficie del prodotto.
Chiarire se il preventivo copre un dito, un set accoppiato sinistro-destro, inserti sostituibili o la verifica a livello di assieme. Indicare come verrà accettata la geometria della coppia e se è richiesta una prova funzionale. Questi dettagli allineano l'ambito di lavorazione al risultato di presa invece di preventivare solo una forma metallica isolata.
Domande frequenti
I diti del gripper devono essere lavorati come coppia accoppiata?
Quando entrambi i lati determinano una posizione centrata o un'apertura, definire la relazione e ispezionarli insieme. L'ispezione individuale può essere sufficiente se ciascun lato è regolabile in modo indipendente, ma il metodo di assemblaggio deve essere chiaro.
L'alluminio è sempre la scelta migliore?
No. Massa, rigidità, usura, marcatura del pezzo, ambiente e pulizia sono tutti importanti. Selezionare una qualità e uno stato specifici in base ai requisiti dell'applicazione.
Cosa conta di più sul disegno?
Mostrare come il dito si posiziona sulla ganascia, dove contatta il pezzo e quali dimensioni controllano la presa assemblata. Quei riferimenti sono più utili che applicare tolleranze strette in modo uniforme.