
Se uma peça de aço deve ser usinada antes ou depois do tratamento térmico depende de quais características devem sobreviver à distorção, qual dureza a operação de corte deve enfrentar e se resta sobremetal para uma retificação final ou etapa de usinagem dura. O padrão recomendado não é uma sequência universal. É um roteiro guiado pelo desenho que nomeia a condição do material em cada operação e a condição na qual as dimensões críticas são aceitas.
A SAE AMS2759 estabelece requisitos gerais para processos de tratamento térmico especificados em peças de aço; ela não cria uma única sequência de usinagem para cada geometria. Use a especificação de compra e o procedimento de tratamento térmico vigentes, e então faça com que a manufatura e o projeto concordem sobre sobremetal, datums e pontos de retenção de inspeção. A página de capacidade de tratamento térmico da JUCHENG é a referência de processo relevante, mas o desenho da peça determina o roteiro.
Escolha a sequência a partir da característica controladora
Comece pela característica com maior probabilidade de se mover ou perder sobremetal: um assento de rolamento, furo de vedação, eixo longo, parede fina, face de referência plana ou padrão de furos estreitamente relacionado. Em seguida, pergunte o que o tratamento térmico pode alterar nessa característica e qual operação de acabamento pode corrigi-la. Se a dimensão final for crítica, inspecione a peça após a última operação que possa alterá-la materialmente—não apenas antes do tratamento térmico.
| Condição da peça | Rota a avaliar | O que deve ser resolvido |
|---|---|---|
| A geometria pode tolerar o movimento esperado e resta sobremetal final | Desbaste, tratamento térmico, depois usinagem de acabamento ou retificação | Sobremetal, recuperação de datum, risco de distorção e inspeção final |
| As características são simples e a condição pré-endurecida especificada é usinável para o trabalho | Usinar na condição fornecida, depois verificar se é necessário tratamento adicional | Condição do material, viabilidade de ferramenta/processo e aprovação do cliente |
| Dureza ou superfície de desgaste é exigida apenas em uma região localizada | Revisar o tratamento localizado e a ordem de usinagem, mascaramento e acabamento | Profundidade da camada ou zona tratada, efeitos de borda, distorção e controles do desenho |
| A geometria final é demasiado sensível para uma tolerância de pós-tratamento | Reveja uma rota de processo qualificada antes de liberar o projeto | Escolha do material, forma do estoque, método de tratamento e aceitação mensurável |
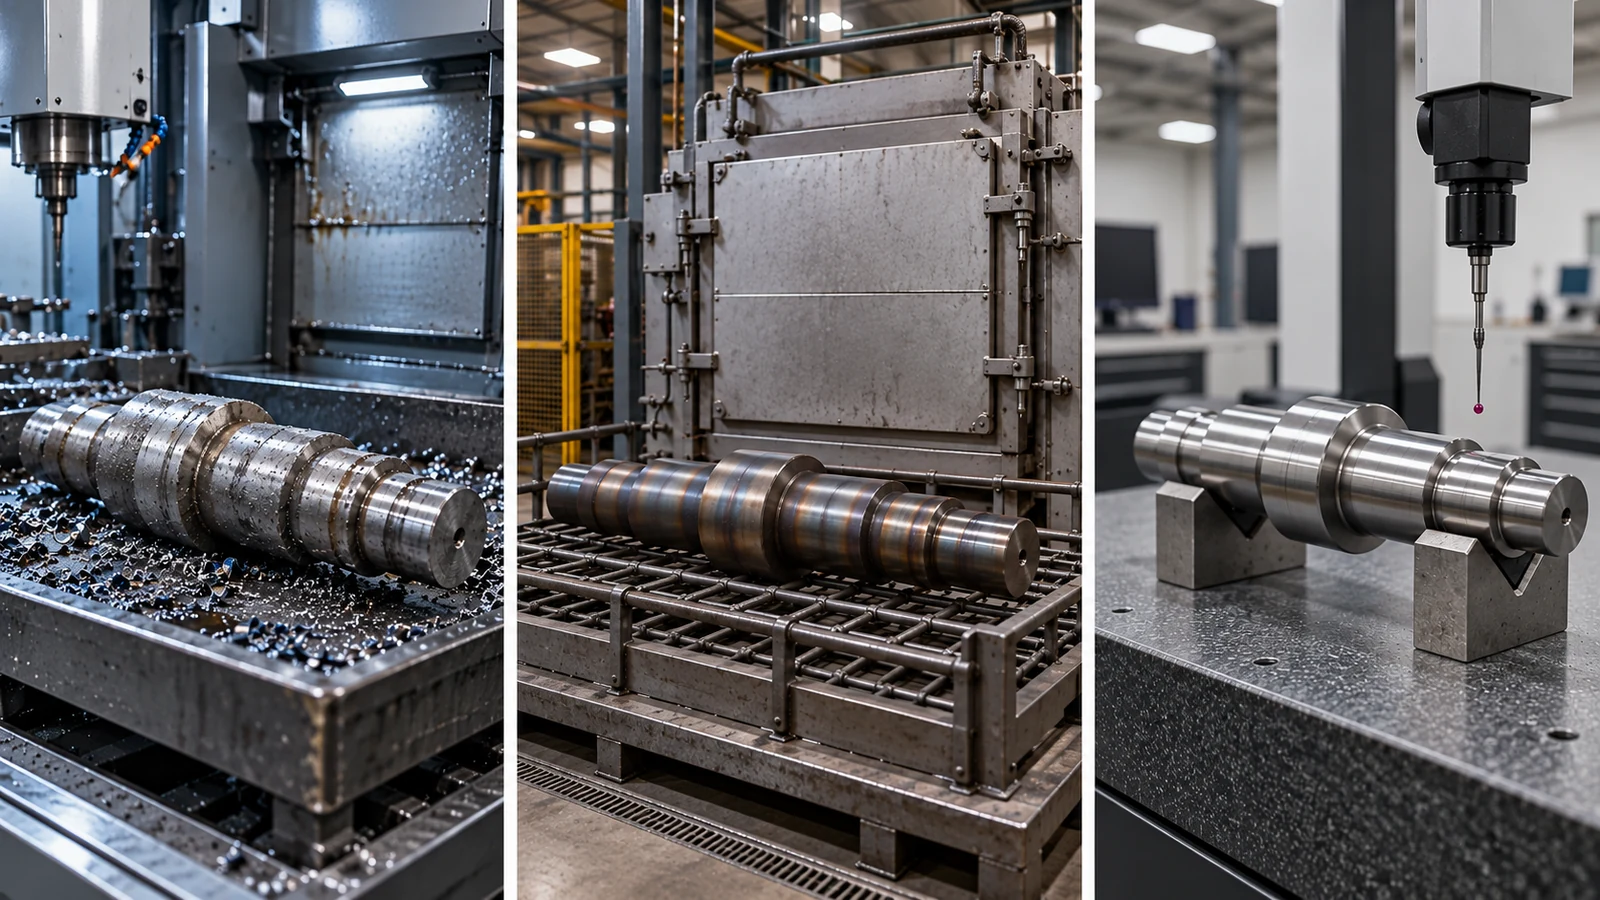
Esta tabela é um auxílio de planejamento, não uma especificação. A família de material, a espessura da seção, a geometria da peça, o método de tratamento e os requisitos do cliente podem alterar a resposta. “Tratamento térmico após usinagem” não é detalhe suficiente se a peça precisar de uma operação de acabamento ou de uma inspeção pós-tratamento.
Desbaste primeiro quando a peça precisa de uma tolerância de correção
Quando o processamento térmico pode mover a peça, o desbaste antes do tratamento pode remover o excesso de material, deixando material nas características que precisam de correção. O desenho ou plano de processo deve identificar onde essa tolerância permanece e quais superfícies estabelecem o datum após o tratamento. Sem uma estratégia de datum estável, um passe de acabamento pode atender dimensões individuais enquanto perde a relação entre elas.
Planeje o suporte e a orientação usados durante o tratamento com a fonte de tratamento térmico. Forma, mudanças de seção, furos e vãos sem suporte podem afetar o movimento. Não garanta que uma rota específica de tratamento térmico eliminará a distorção. Se as dimensões finais estiverem próximas do estoque disponível, avalie o risco antes da usinagem em vez de descobrir após o tratamento que uma característica não pode ser limpa.
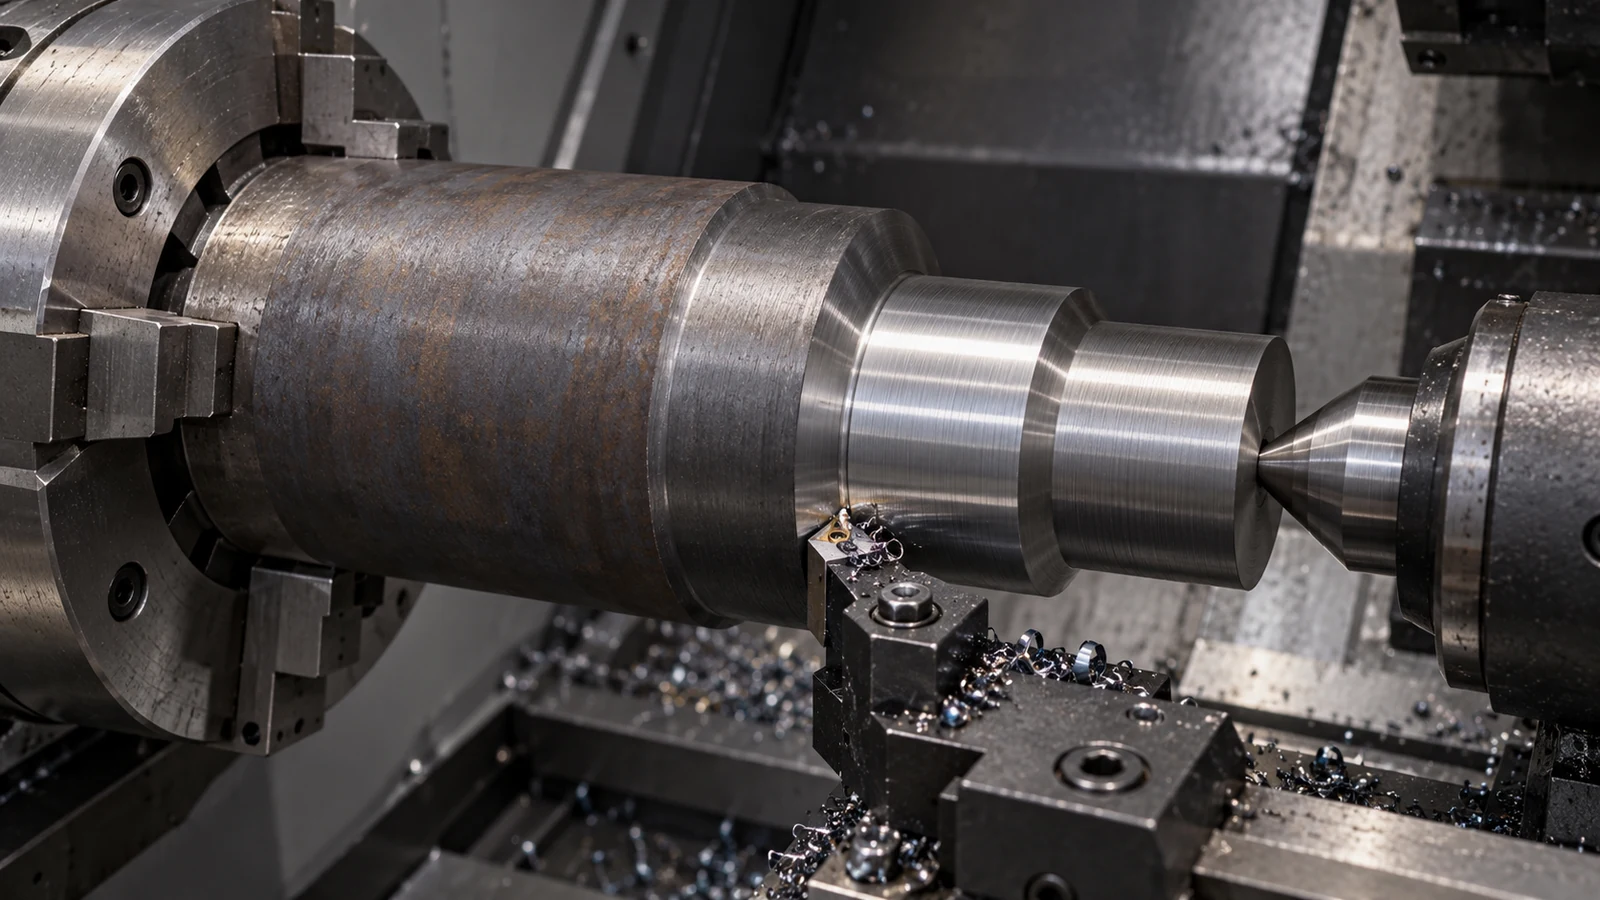
Acabamento após o tratamento apenas onde a rota o suporta
A usinagem final ou retificação pode restaurar dimensões e superfícies selecionadas, mas acrescenta decisões de setup e inspeção. Identifique quais superfícies são usinadas de acabamento, quais podem ser retificadas e se a dureza e a geometria exigidas são compatíveis com a operação escolhida. A capacidade de retificação de precisão página descreve a família de processos; não implica que toda característica tratada termicamente seja retificável ou que a retificação seja automaticamente necessária.
Após a operação final, inspecione as relações funcionais a partir dos datums do desenho. Registre a condição tratada e vincule-a aos registros de material e lote. Se a peça for revestida, galvanizada ou marcada posteriormente, defina quais verificações ocorrem antes e depois dessas etapas. O Guia do processo de maquinagem CNC fornece contexto mais amplo do fluxo de trabalho, enquanto esta decisão trata do sequenciamento em torno do tratamento térmico.
Questões a resolver antes de liberar o desenho
- Qual grau de material, condição inicial, faixa de dureza e especificação de tratamento se aplicam?
- Quais dimensões ou relações de datum podem mudar durante o tratamento?
- Onde é necessária sobremetal de acabamento e há estoque suficiente disponível após o processo?
- Quem controla os registros de tratamento, a rastreabilidade de lote e qualquer ponto de retenção exigido?
- Quais dimensões são aceitas antes do tratamento, após o tratamento e após o acabamento final?
Resolva essas questões com a autoridade de projeto, o fornecedor de usinagem e a fonte de tratamento térmico. O resultado deve ser uma sequência de operações e um plano de inspeção vinculados ao desenho real, e não uma regra copiada sobre usinar material “mole” ou “duro”.