
Une pièce anodisée peut réussir l'inspection d'usinage et néanmoins échouer à l'assemblage après finition. Le risque se concentre sur les ajustements : alésages, rainures, faces de positionnement, filetages et diamètres d'accouplement où une couche de surface modifie la limite finie. La tolérance correcte n'est pas un chiffre supplémentaire universel. Elle dépend du procédé d'anodisation spécifié, de l'exigence de revêtement, de la géométrie de la pièce, des zones masquées et de la dimension qui contrôle la fonction.
Pourquoi la couche de surface affecte les dimensions
L'anodisation convertit la surface de l'aluminium en une couche d'oxyde ; ce n'est pas simplement un film de peinture reposant entièrement au-dessus de la surface d'origine. L'effet dimensionnel ne peut donc pas être déduit d'une épaisseur de revêtement nominale en ajoutant aveuglément cette valeur à chaque dimension extérieure ou en la soustrayant de chaque alésage. Les conditions du procédé, l'alliage, le revêtement spécifié, la géométrie et la méthode de mesure comptent tous.
Distinguez trois termes dans la conversation sur le plan : le traitement de surface requis, l'exigence de revêtement et la dimension fonctionnelle finale. Une note générale indiquant “ anodiser ” peut ne pas préciser au fournisseur comment un ajustement de palier critique ou une face d'étanchéité doit être traité. Pour le périmètre des procédés, consultez la page du site sur la capacité d'anodisation et son aperçu de Finitions de surface CNC.
Quelles caractéristiques méritent une planification de tolérance
Examinez la pièce par fonction plutôt que par nom de caractéristique seul. Un alésage de positionnement peut être sensible à un diamètre modifié ; un trou fileté peut nécessiter une protection ou une opération après finition ; une face d'accouplement peut exiger un masquage ou une condition de contact spécifiée. Une surface extérieure décorative peut tolérer un résultat différent d'une référence utilisée pour positionner un autre composant.
| Caractéristique ou relation | Problème potentiel après finition | Question sur le plan ou le processus |
|---|---|---|
| Alésage ajusté serré ou portée d'arbre | L'ajustement final diffère de l'état usiné | La dimension est-elle requise avant ou après anodisation ? |
| Trou taraudé | Le revêtement affecte l'engagement, le contrôle ou l'assemblage | Le filetage doit-il être masqué, protégé ou fini par la suite ? |
| Référence ou face d'appui | La position de contact ou l'empilement change | La surface doit-elle rester non revêtue ou être contrôlée à l'état fini ? |
| Rainure, poche ou ouverture étroite | Le jeu effectif change sur une ou plusieurs parois | Quel est le jeu minimal fonctionnel après traitement ? |
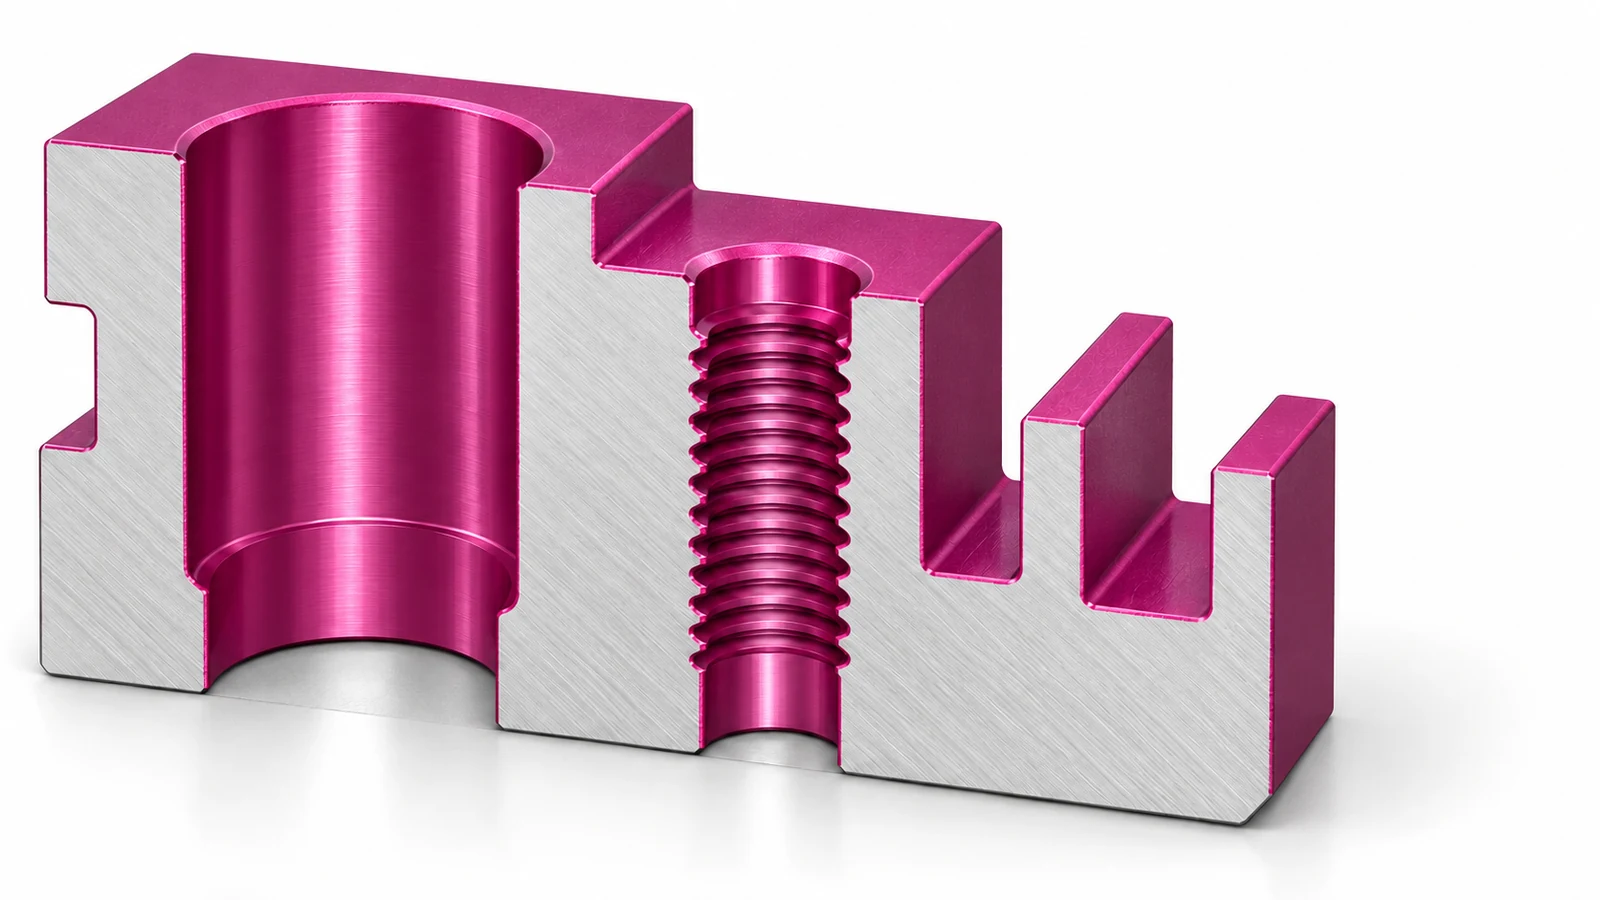
Il s'agit de points de vérification, et non d'instructions générales. Le choix du matériau et de la finition doit rester aligné sur la fonction réelle de la pièce et les notes applicables du plan.
Comment spécifier l'état fini
Indiquez clairement quelles dimensions s'appliquent à la pièce finie. Identifiez explicitement les caractéristiques critiques, signalez les surfaces à masquer lorsque nécessaire et précisez le traitement et l'état de revêtement requis en utilisant la spécification retenue pour le projet. Si une dimension est contrôlée après anodisation, indiquez-le ; sinon, un atelier peut raisonnablement contrôler l'état usiné tandis que l'acheteur juge l'état de l'assemblage fini.
Lorsque le fournisseur de procédé doit déterminer la surépaisseur de matière, fournissez l'exigence d'appariement, et pas seulement une demande générique d“” prévoir pour le revêtement ». Par exemple, expliquez quel alésage est un ajustement serré ou glissant, quelle face établit la position, ou quel jeu doit subsister. Le guide des tolérances d'usinage CNC peut aider à cadrer la distinction entre une tolérance d'usinage et une exigence de pièce finie ; les valeurs admissibles réelles doivent provenir du propriétaire du plan.
Une revue de plan utile suit chaque dimension critique à travers la séquence : usinage, ébavurage, nettoyage, anodisation, retrait du masquage ou des bouchons, et contrôle final. Cela révèle si une opération doit avoir lieu avant ou après la finition et qui vérifie l'ajustement final.
Vérifier l'ajustement sur un échantillon fini
Pour une nouvelle conception, une finition modifiée ou un assemblage sensible, utilisez un échantillon fini représentatif pour confirmer l'interface réelle. Mesurez la caractéristique dans l'état final convenu avec une méthode adaptée à sa géométrie, puis testez le composant d'appariement ou un calibre contrôlé le cas échéant. Consignez si la mesure est effectuée avant ou après traitement ; sinon, deux rapports d'apparence valide peuvent décrire des états différents.
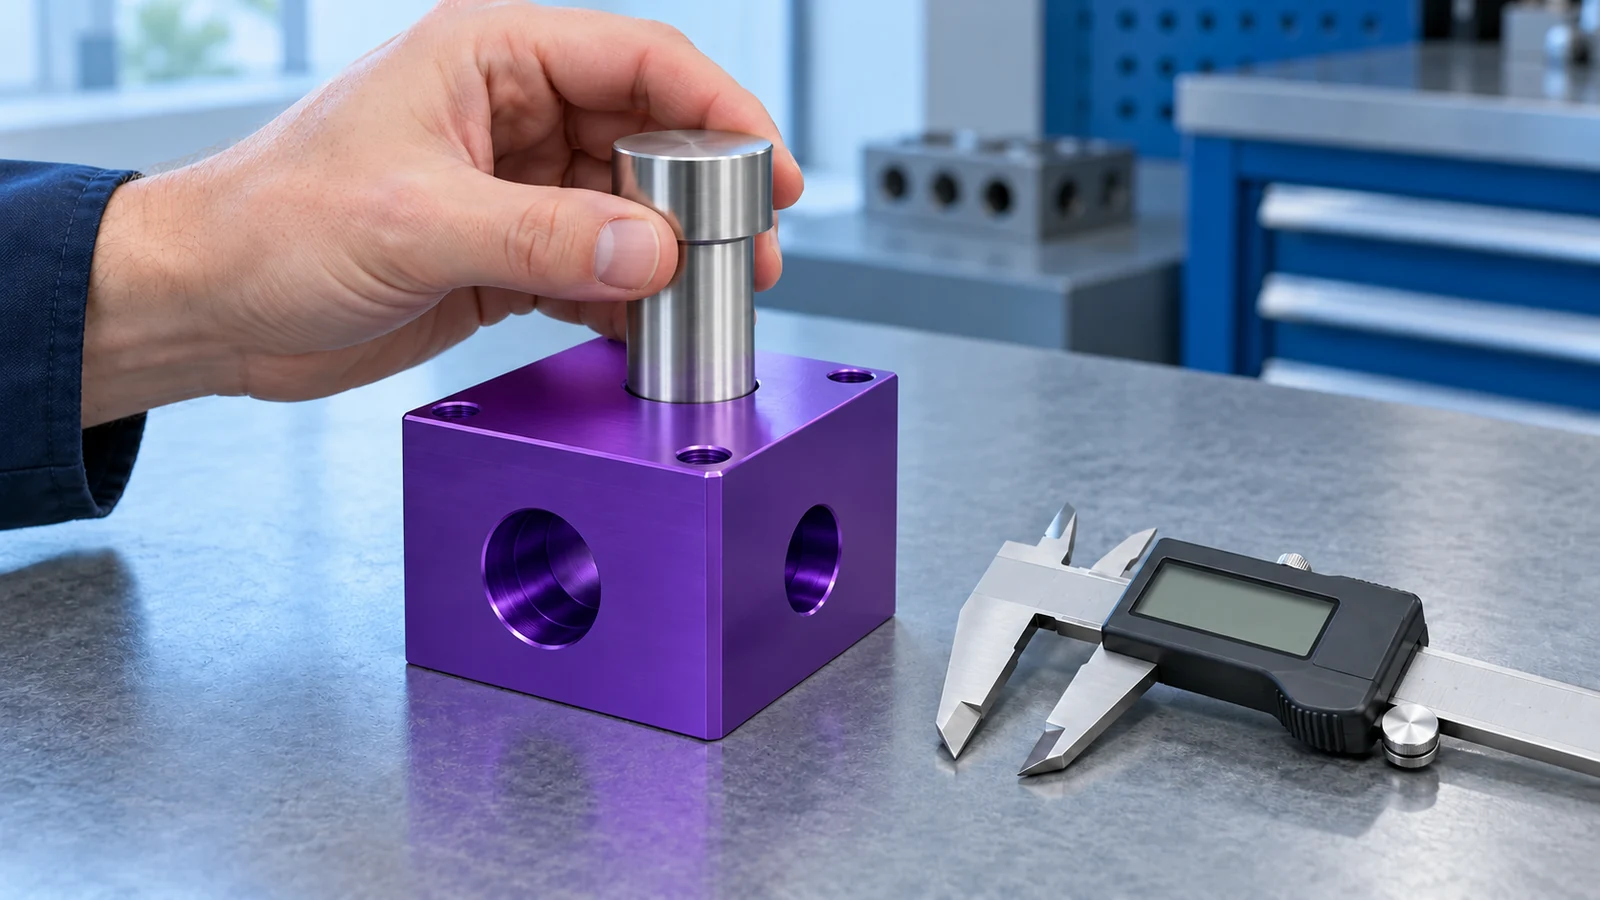
Si un ajustement de finition est nécessaire, mettez à jour le plan ou le plan de processus afin que l'apprentissage soit reproductible. Évitez de vous fier à un décalage non documenté connu d'un seul réglage. Un plan de contrôle contrôlé de la pièce finie est particulièrement important lorsque des dimensions sont liées à des références ou à une position d'assemblage ; le site qualité est le point de départ pertinent pour discuter des contrôles qualité, et non un substitut aux critères d'acceptation spécifiques à la pièce.
Questions fréquentes sur la tolérance d'anodisation
Puis-je utiliser l'épaisseur du revêtement comme tolérance dimensionnelle ?
Pas automatiquement. Le changement dimensionnel dépend du procédé d'anodisation et de la façon dont la couche se forme par rapport à la surface d'origine. Confirmez la dimension finie requise avec le fournisseur de finition et le propriétaire du plan.
Les alésages critiques doivent-ils être masqués ?
Parfois, mais le masquage est une décision de conception et de procédé. Tenez compte des exigences d'ajustement, de corrosion ou d'usure, de la zone de contact et de l'acceptabilité d'une région non revêtue pour l'application.
Le contrôle doit-il avoir lieu avant ou après l'anodisation ?
Contrôlez l'état que le plan régit. Si l'assemblage dépend de la limite finie, la vérification finale doit refléter cet état, même si des contrôles en cours de fabrication sont également utiles.