
Uma peça anodizada pode passar na inspeção de usinagem e ainda assim falhar na montagem após o acabamento. O risco concentra-se nos ajustes: furos, rasgos, faces de localização, roscas e diâmetros de acoplamento onde uma camada superficial altera o limite acabado. A folga correta não é um valor extra universal. Depende do processo de anodização especificado, do requisito de revestimento, da geometria da peça, das áreas mascaradas e de qual dimensão controla a função.
Por que a camada superficial afeta as dimensões
A anodização converte a superfície do alumínio em uma camada de óxido; não é simplesmente um filme de tinta que fica inteiramente acima da superfície original. O efeito dimensional, portanto, não pode ser inferido a partir de uma espessura de revestimento nominal adicionando cegamente esse valor a cada dimensão externa ou subtraindo-o de cada furo. As condições do processo, a liga, o revestimento especificado, a geometria e o método de medição são todos importantes.
Separe três termos na conversa do desenho: o tratamento superficial exigido, o requisito de revestimento e a dimensão funcional final. Uma nota geral que diz “anodizar” pode não informar ao fornecedor como um ajuste crítico de rolamento ou face de vedação deve ser tratado. Para o escopo do processo, consulte a capacidade de anodização do site e sua visão geral de Acabamentos de superfície CNC.
Quais recursos merecem planejamento de folga
Revise a peça por função, e não apenas pelo nome do recurso. Um furo de localização pode ser sensível a um diâmetro alterado; um furo roscado pode precisar de proteção ou de uma operação pós-acabamento; uma face de acoplamento pode exigir mascaramento ou uma condição de contato especificada. Uma superfície externa decorativa pode tolerar um resultado diferente de um datum usado para posicionar outro componente.
| Recurso ou relação | Problema potencial após o acabamento | Pergunta sobre desenho ou processo |
|---|---|---|
| Assento de furo ou eixo com ajuste preciso | O ajuste final muda em relação à condição usinada | A dimensão é necessária antes ou depois da anodização? |
| Furo roscado | O revestimento afeta o engate, a inspeção ou a montagem | A rosca deve ser mascarada, protegida ou acabada posteriormente? |
| Datum ou face de acoplamento | A posição de contato ou o empilhamento de tolerâncias muda | A superfície deve permanecer sem revestimento ou ser controlada no estado acabado? |
| Ranhura, bolsa ou abertura estreita | A folga efetiva muda em uma ou mais paredes | Qual é a folga mínima funcional após o tratamento? |
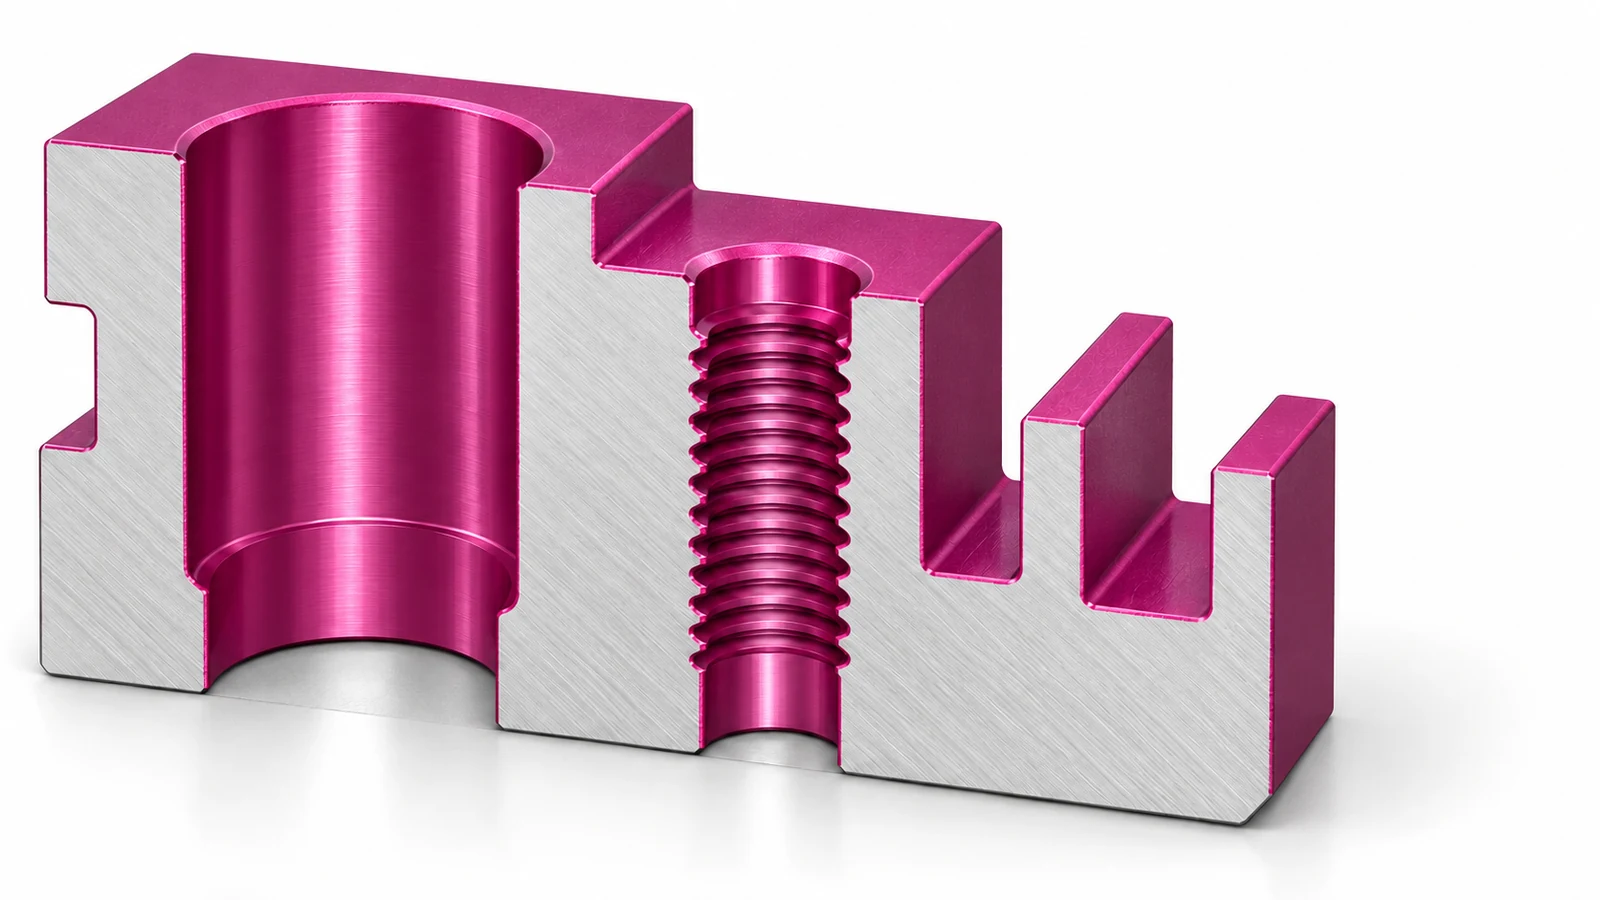
Estas são orientações de revisão, não instruções genéricas. A seleção de material e acabamento deve permanecer alinhada com a função real da peça e com as notas aplicáveis do desenho.
Como declarar a condição acabada
Deixe claro quais dimensões se aplicam à peça acabada. Identifique explicitamente as características críticas, indique as superfícies a mascarar quando necessário e declare o tratamento e a condição de revestimento exigidos usando a especificação selecionada para o projeto. Se uma dimensão for inspecionada após a anodização, diga isso; caso contrário, a oficina pode razoavelmente inspecionar o estado usinado enquanto o comprador avalia a condição da montagem acabada.
Quando o fornecedor do processo precisa determinar a sobremetal, forneça o requisito de acoplamento, não apenas um pedido genérico para “prever revestimento”. Por exemplo, explique qual furo é um ajuste prensado ou deslizante, qual face estabelece a posição ou qual folga deve permanecer. O guia de tolerâncias de usinagem CNC pode ajudar a enquadrar a distinção entre uma tolerância de usinagem e um requisito de peça acabada; os valores admissíveis reais devem vir do proprietário do desenho.
Uma revisão útil do desenho rastreia cada dimensão crítica ao longo da sequência: usinagem, rebarbação, limpeza, anodização, mascaramento ou remoção de tampões e inspeção final. Isso revela se uma operação deve ocorrer antes ou depois do acabamento e quem verifica o ajuste final.
Verifique o ajuste em uma amostra acabada
Para um novo projeto, acabamento alterado ou montagem sensível, use uma amostra acabada representativa para confirmar a interface real. Meça o recurso na condição final acordada com um método adequado à sua geometria e, em seguida, teste o componente de acoplamento ou um calibrador controlado quando apropriado. Registre se a medição é antes ou depois do tratamento; caso contrário, dois relatórios aparentemente válidos podem descrever estados diferentes.
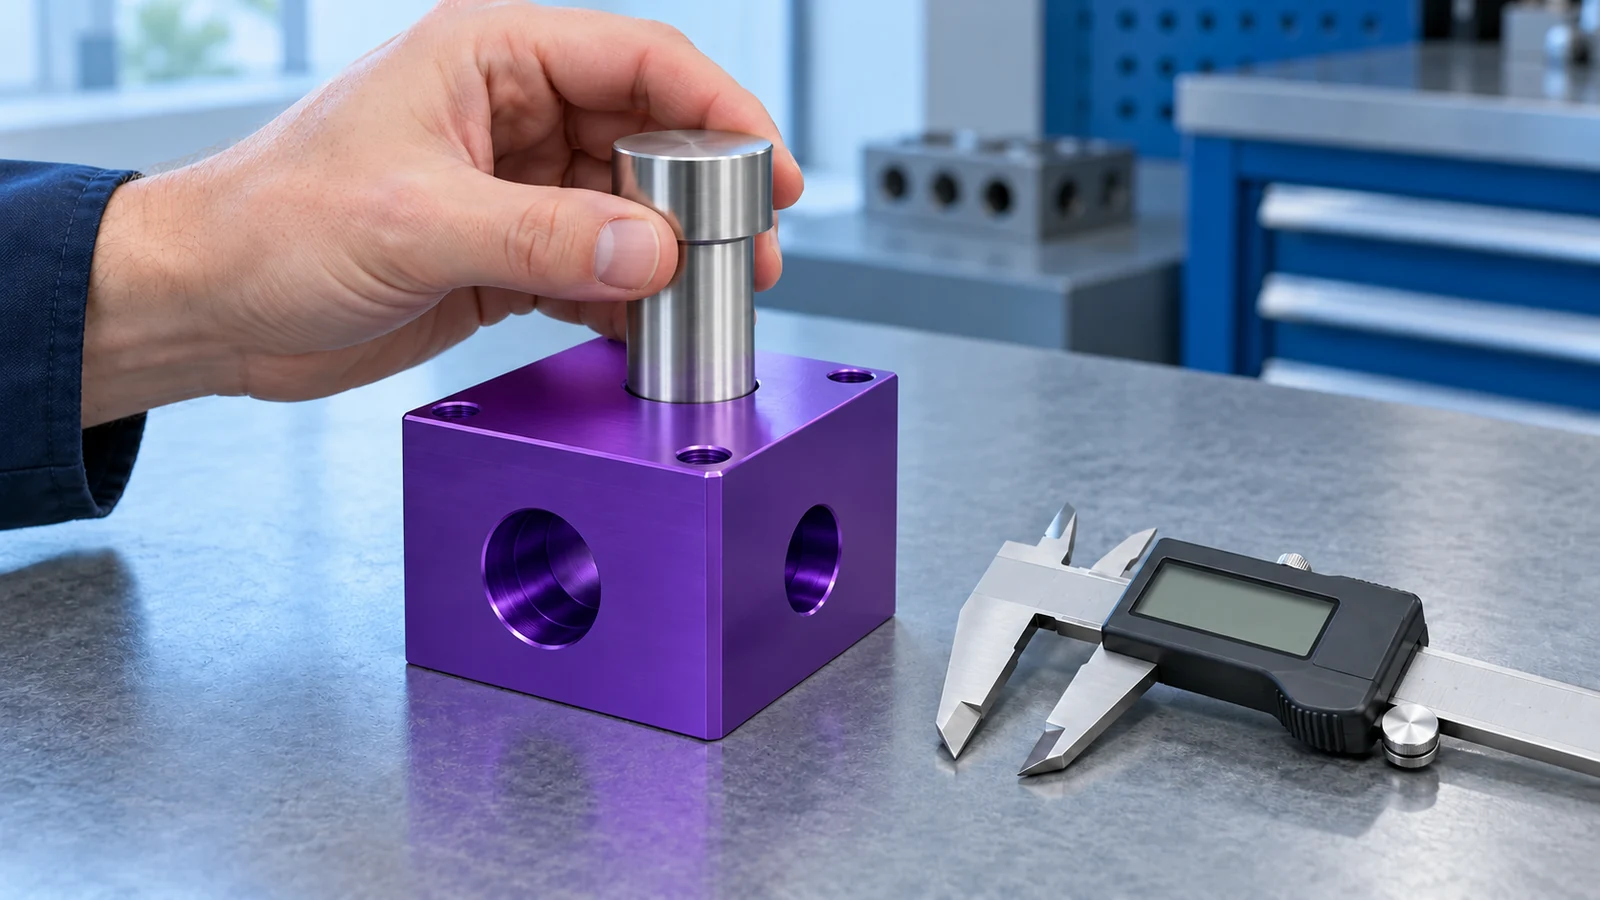
Se for necessário um ajuste de acabamento, atualize o desenho ou o plano de processo para que o aprendizado seja repetível. Evite depender de um desvio não documentado conhecido apenas por uma configuração. Um plano controlado de inspeção de peças acabadas é especialmente importante quando as dimensões estão ligadas a datums ou à posição de montagem; o site qualidade é o ponto de partida relevante para discutir controles de qualidade, não um substituto para critérios de aceitação específicos da peça.
Perguntas comuns sobre folga de anodização
Posso usar a espessura do revestimento como sobremetal dimensional?
Não automaticamente. A mudança dimensional depende do processo de anodização e de como a camada se forma em relação à superfície original. Confirme a dimensão acabada exigida com o fornecedor de acabamento e o proprietário do desenho.
Os furos críticos devem ser mascarados?
Às vezes, mas o mascaramento é uma decisão de projeto e de processo. Considere os requisitos de ajuste, corrosão ou desgaste, a área de contato e se uma região não revestida é aceitável para a aplicação.
A inspeção deve ocorrer antes ou depois da anodização?
Inspecione o estado que o desenho controla. Se a montagem depende do limite acabado, a verificação final deve refletir essa condição, mesmo que as verificações em processo também sejam úteis.