
Le cuivre peut être dimensionnellement stable et électriquement utile, et pourtant un bord usiné peut encore paraître déchiré, baveux ou effiloché. Lorsque cela se produit, “ le cuivre est mou ” n'est pas un diagnostic utile en soi. La formation de bavures dépend de la nuance exacte du cuivre, de son état métallurgique, de la géométrie du bord, de l'état de l'outil, de l'évacuation des copeaux et de la manière dont la caractéristique finale est inspectée. Un résultat propre commence par l'identification de l'endroit où le bord se déforme et par la vérification que le plan définit ce que signifie “ propre ”.
Ce guide se concentre sur les bavures et le déchirement des bords dans le cuivre usiné — et non sur la sélection générale des nuances de cuivre ni sur un aperçu global des procédés. Il offre aux ingénieurs et aux acheteurs un moyen pratique de distinguer un problème de coupe d'une exigence d'acceptation peu claire, puis de choisir un essai correctif sans modifier plusieurs variables à la fois.
Identifier d'abord l'état du bord
“ Bavure ” décrit plusieurs résultats différents. Une lèvre mince semblable à une feuille sur un bord de sortie, un bord roulé en forme de champignon, une crête en relief à l'intersection d'une rainure et une surface déchiquetée sur une paroi mince ne pointent pas vers la même cause. Photographiez la pièce sous un éclairage constant et marquez la caractéristique, la direction de coupe et l'opération où la condition apparaît. Si la pièce est ébavurée avant l'inspection, conservez un échantillon à l'état usiné ; sinon, les preuves nécessaires pour diagnostiquer le bord de coupe ont disparu.
Distinguez également la matière repoussée au-delà de la limite nominale d'une surface déchirée laissée à l'intérieur de la limite. Une lèvre saillante peut être éliminée par un chanfrein contrôlé. Une face déchirée ou baveuse peut affecter le contact, la conductivité, l'étanchéité ou l'aspect même après l'élimination de la lèvre. Si la pièce comporte de petits trous transversaux ou des passages qui se croisent, inspectez les bords d'entrée et de sortie : un outil qui nettoie un côté peut repousser la matière dans l'ouverture opposée.
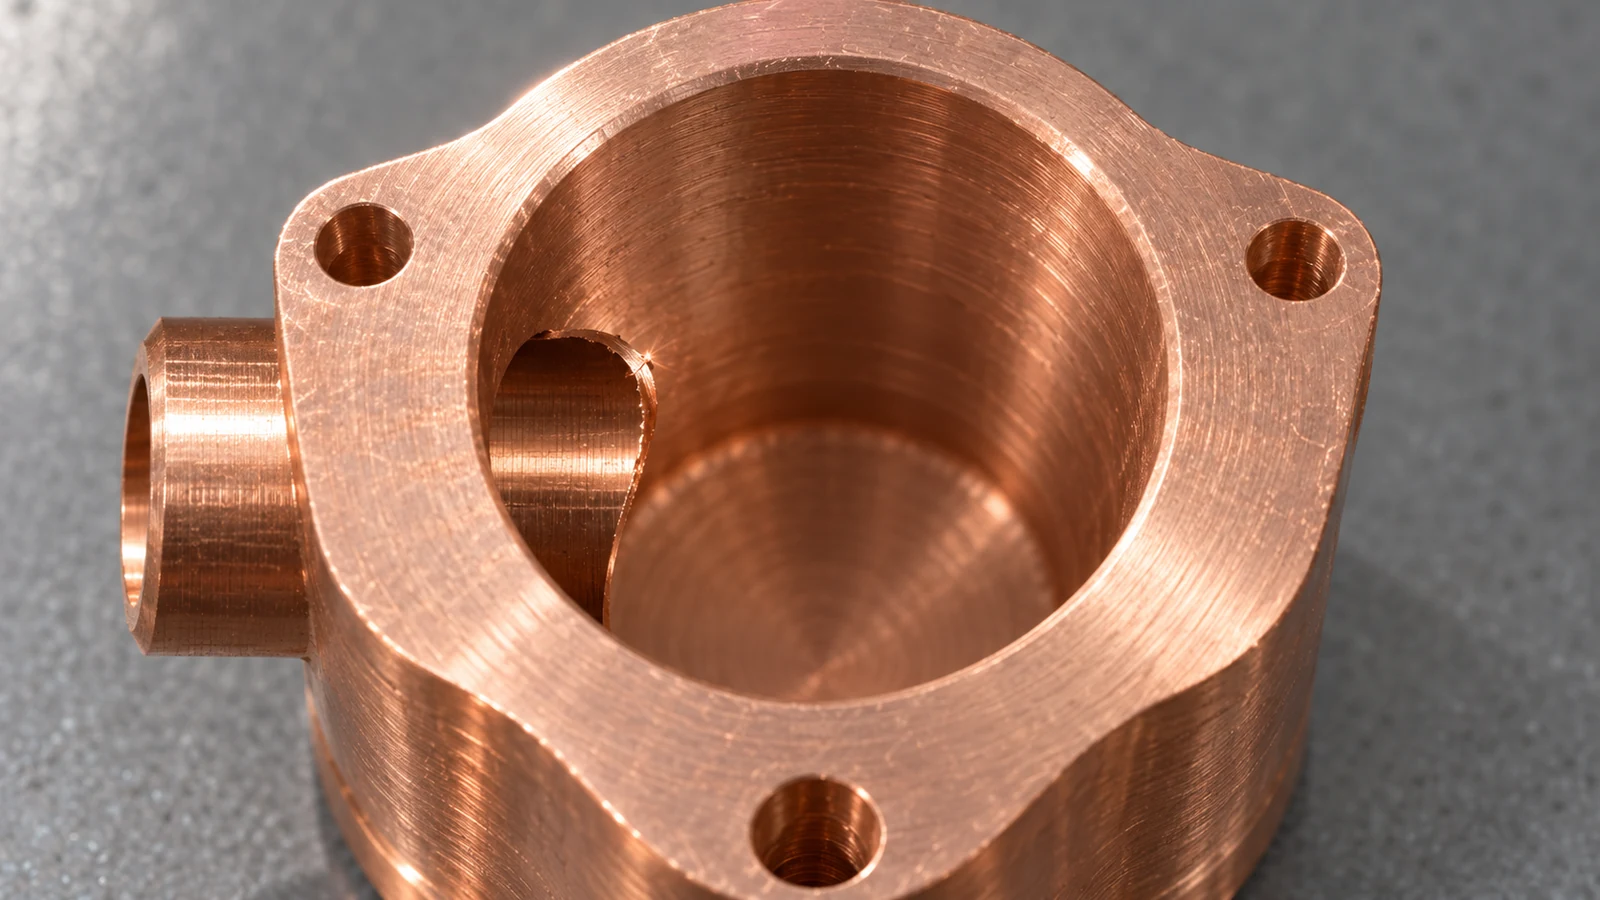
Enfin, vérifiez si la condition se répète au même endroit. Une bavure qui suit la sortie de l'outil sur chaque pièce suggère un mécanisme de procédé stable. Un défaut qui se déplace d'une pièce à l'autre peut plutôt indiquer une variation de l'acuité du tranchant, un bourrage de copeaux, un bridage ou une finition manuelle irrégulière.
Pourquoi le cuivre se déchire au lieu de se cisailler proprement
De nombreuses nuances de cuivre sont ductiles. Si le tranchant est émoussé, l'arête peut comprimer et entraîner la matière avant qu'elle ne se sépare. Cela crée une arête rapportée ou une surface baveuse, et la rupture finale peut laisser une lèvre plutôt qu'un bord net. Un outil tranchant et adapté ainsi qu'une coupe stable sont importants, mais le remède ne consiste pas simplement à augmenter la vitesse : l'avance par dent, la géométrie de l'outil, la stratégie de lubrification et la rigidité interagissent, et l'essai approprié dépend de la nuance et de la caractéristique.

Les sections minces sont particulièrement vulnérables car la matière peut se déformer lorsque l'outil sort. Un long porte-à-faux, un support faible ou une coupe qui laisse une paroi étroite jusqu'à la passe finale peuvent transformer une action de cisaillement nominalement propre en flexion et déchirement. Les trous transversaux et les rainures créent des coupes interrompues ; l'outil entre et sort de façon répétée, tandis que les copeaux peuvent être piégés à l'intersection. Pour une pièce qui exige également Fraisage CNC, la trajectoire d'outil et l'orientation de la pièce doivent être examinées ensemble plutôt que de traiter chaque bavure comme un problème de finition manuelle.
L'état du matériau compte aussi. “ Cuivre ” peut désigner différentes nuances et différents états métallurgiques présentant une usinabilité et un comportement à la déformation différents. Un procédé validé sur un état de stock donné ne doit pas être automatiquement transposé à un autre. Vérifiez la désignation du matériau et l'état fourni avant d'utiliser un ajustement de coupe pour compenser ce qui pourrait en réalité être une substitution de matériau.
Remonter la bavure jusqu'à l'opération qui l'a produite
Commencez par une cartographie des caractéristiques. Pour chaque bavure, notez si elle se forme à l'entrée de l'outil, à la sortie de l'outil, à l'extrémité d'une rainure, lors d'un perçage débouchant ou sur une caractéristique d'intersection. Comparez ensuite la pièce avant et après chaque opération. Cela permet de distinguer l'opération qui crée la bavure d'une opération ultérieure qui ne fait que la replier ou la masquer.
| État observé | Mécanisme probable à examiner | Première vérification utile |
|---|---|---|
| Lèvre mince sur un bord de sortie régulier | Le matériau est poussé à travers avant la séparation | Affûtage de l'outil, support en sortie et sens de coupe |
| Bord déchiqueté autour d'un trou transversal | Perçage débouchant interrompu ou copeaux piégés | Séquence des opérations d'intersection et accès des copeaux |
| Étalement sur une large face usinée | Frottement, arête rapportée ou formation de copeaux instable | État de l'outil et si la coupe frotte à l'engagement programmé |
| Hauteur de bavure variable d'un lot à l'autre | Changement de l'arête de l'outil, de l'état de la matière ou du support de fixation | Point de durée de vie de l'outil, lot de matière et répétabilité du serrage |
Utilisez un grossissement adapté à l'exigence d'acceptation, pas seulement le bout du doigt. Le toucher peut détecter une lèvre importante mais ne peut pas distinguer de manière fiable un petit bord roulé d'une surface déchirée ni confirmer qu'une arête fonctionnelle est intacte. Si la pièce comporte une face de contact électrique ou une portée d'étanchéité, inspectez cette région fonctionnelle séparément d'une arête de manipulation non critique.
Examinez la séquence de coupe avant d'ajouter une étape secondaire d'ébavurage. Un trou percé suivi d'un trou transversal peut laisser une intersection différente de la séquence inverse. Si une passe de finition élimine la bavure visible mais laisse des fragments libres dans un passage, la pièce peut encore échouer à l'assemblage ou aux attentes de propreté. Enregistrez la séquence, l'outil et l'état de la pièce à chaque point de contrôle.
Planifier un essai correctif contrôlé
Choisissez une variable qui correspond aux preuves. Si l'arête est systématiquement repoussée au perçage débouchant, testez une stratégie de sortie ou une condition de support révisée. Si la surface est étalée sur une face, inspectez l'arête de coupe et la formation des copeaux avant de modifier tout le programme. Si les copeaux sont tassés dans une intersection, évaluez l'ordre des opérations et l'accès à l'évacuation. Maintenez stables la nuance de matière, le montage, la méthode d'inspection et les paramètres restants afin que l'essai puisse être interprété.
Pour une arête fragile, une passe de finition séparée ne peut aider que si elle enlève une quantité définie de matière sans arrondir un angle requis ni modifier un ajustement. “ Ébavurer toutes les arêtes ” ne suffit pas pour une arête d'étanchéité, un épaulement de palier, un contact étroit ou une entrée de frettage. Ces caractéristiques peuvent nécessiter une cote locale, une vue de détail ou une condition explicite de non-rupture. Si une rupture d'arête uniforme convient aux arêtes non critiques, indiquez la géométrie autorisée et la limite d'inspection dans la note du plan.
Lorsqu'une modification améliore l'aspect mais provoque une dérive d'une cote fonctionnelle, ce n'est pas une correction réussie. Comparez le résultat de l'arête avec le schéma de références de la pièce, la géométrie d'accouplement et les opérations de finition après usinage. Le cuivre peut également être plaqué ou autrement fini en aval ; précisez si l'arête est évaluée avant ou après cette étape, car le revêtement ou le processus de finition peut modifier l'état visible.
Rendre l'exigence de bord inspectable
Les services d'ingénierie, d'achat et d'inspection ont besoin d'un critère d'acceptation commun. Identifiez quelles arêtes sont fonctionnelles, lesquelles sont des arêtes de sécurité ou de manipulation, et lesquelles sont non critiques. Pour chaque arête critique, définissez la condition de bavure ou de rupture d'arête autorisée d'une manière mesurable ou clairement jugeable. Évitez de vous fier à “ arêtes vives enlevées ” lorsque la quantité enlevée affecte une face d'accouplement ou un passage.
Pour l'approvisionnement, fournissez la nuance et l'état métallurgique de la matière, un plan avec les arêtes critiques identifiées, ainsi que toute exigence applicable après placage ou nettoyage. Les informations sur la matière cuivre peuvent aider à cadrer une discussion propre à la nuance, mais le plan et la méthode d'inspection convenue restent l'autorité pour accepter une pièce particulière. Si la matière fournie diffère de l'état spécifié, résolvez cela avant de modifier la recette du processus.
Un bon enregistrement correctif consigne l'emplacement du défaut, le mécanisme probable, le paramètre choisi, la taille de l'échantillon, la méthode d'inspection et si la modification affecte une cote ou une opération en aval. Cet enregistrement rend une investigation ultérieure sur la durée de vie de l'outil ou le lot de matière bien plus rapide que de se fier à une note vague indiquant que la pièce “ semblait rugueuse ”.”
Questions fréquentes
Une bavure plus importante signifie-t-elle toujours que la nuance de cuivre est erronée ?
Non. L'usure de l'outil, le support de l'arête, l'évacuation des copeaux et la séquence des opérations peuvent tous modifier la formation des bavures. Confirmez la désignation et l'état de la matière, puis inspectez le processus de coupe avant de conclure que la matière est responsable.
L'ébavurage manuel peut-il résoudre le déchirement des arêtes du cuivre ?
Il peut éliminer une lèvre autorisée, mais il n'explique pas et ne répare pas nécessairement une surface arrachée, un bord de contact endommagé ou des copeaux libres à l'intérieur d'un passage. Définissez l'état de bord acceptable et vérifiez la caractéristique fonctionnelle après finition.
Chaque bord en cuivre doit-il recevoir le même chanfrein de bord ?
Non. Une note uniforme n'est appropriée que pour les bords qui partagent la même fonction et le même risque. Les faces d'étanchéité, les épaulements de positionnement, les petits orifices et les bords de contact peuvent nécessiter leur propre exigence ou une protection contre l'enlèvement de matière.
Que faut-il vérifier en premier lorsque les bavures varient d'une pièce à l'autre ?
Comparez l'état de l'outil et sa position dans la durée de vie, le lot de matière et son état métallurgique, le maintien en position et la séquence exacte des opérations. Vérifiez également que le contrôle utilise le même éclairage, le même grossissement et la même définition d'acceptation pour tout le lot.