
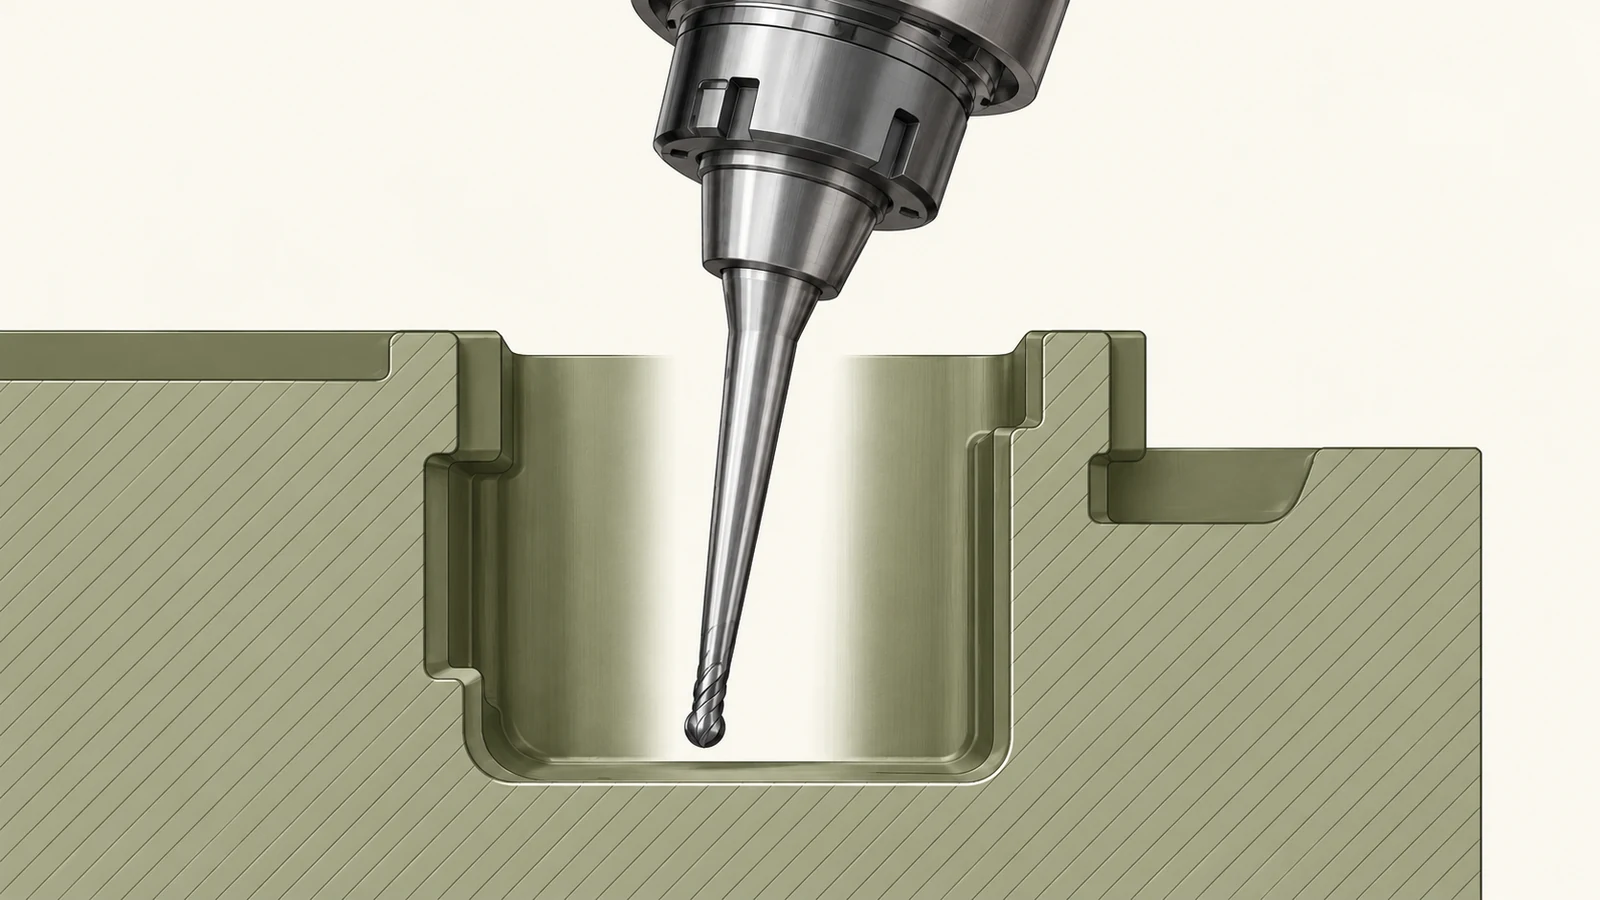
Une trajectoire d'outil à cinq axes peut atteindre une face qu'une configuration à trois axes ne peut pas atteindre, mais l'accessibilité seule ne rend pas la coupe sûre. La pointe de l'outil peut dégager la pièce tandis que la queue, le porte-outil, le nez de broche ou le montage s'approche d'une paroi selon un angle dangereux. C'est pourquoi l'orientation de l'outil doit être examinée en tant qu'ensemble complet dans la configuration réelle, et non comme une simple flèche colorée d'axe d'outil isolée.
Pour un programmeur de pièces, la décision clé est de savoir si une orientation inclinée fixe peut faire le travail ou si l'outil doit changer continuellement de direction. Pour un acheteur ou un ingénieur de conception, la question connexe est de savoir si la fonction peut être ouverte, dégagée ou cotée de manière à réduire le risque de collision sans compromettre la fonction. Ce guide reste centré sur ce problème de dégagement aux collisions ; il ne s'agit pas d'une comparaison générale d'achat entre 3 axes et 5 axes.
Modéliser l'enveloppe complète de l'outil
Commencer par la fraise, pas seulement par le point de coupe. Le modèle doit représenter le diamètre de l'outil, la longueur des goujures, la queue, le col, le porte-outil et toute géométrie pertinente de broche ou d'adaptateur. L'ensemble de l'outil peut être bien plus large que la partie coupante. Une fraise peut dégager la pièce à sa pointe tandis que son porte-outil intersecte une paroi haute plusieurs millimètres au-dessus du point de contact.
Inclure le maintien en position et le contexte machine dans la même revue. Un mors d'étau, un serre-joint, un montage en tombeau, un palpeur ou une pièce adjacente peuvent restreindre la direction d'approche disponible. Tenir compte également du brut avant la coupe ; une trajectoire d'outil dégagée après l'ébauche peut encore entrer en collision lors d'une opération antérieure lorsque davantage de matière subsiste. Le système de coordonnées de la configuration et l'orientation de la pièce doivent correspondre au montage réel, sinon la revue des collisions travaille sur une géométrie erronée.
La longueur de l'outil est un compromis. Une portée plus longue peut améliorer l'accès, mais elle augmente le bras de levier et peut rendre la coupe plus sensible à la déflexion ou aux vibrations. Un ensemble plus court peut être plus rigide mais bloqué par la pièce. Le choix dépend du diamètre de l'outil, de la saillie, de la matière, de l'engagement et de l'état de surface requis. Ne considérez pas la “ longue portée ” comme une solution gratuite à une fonction inaccessible.
Choisir une orientation pour la fonction
Pour l'usinage indexé 3+2, la pièce est inclinée dans une position fixe et l'outil coupe ensuite avec une orientation stable pour cette opération. Cela peut simplifier l'accès aux faces inclinées et réduire les configurations répétées lorsque la géométrie le permet. Le mouvement continu à cinq axes modifie l'axe de l'outil pendant la coupe ; cela peut aider à suivre une surface complexe ou à éviter une interférence locale, mais cela ajoute des exigences de programmation, de post-traitement et de vérification.
La distinction importante est le mouvement requis, pas l'étiquette de la machine. Si la fraise peut atteindre la surface à une inclinaison fixe avec un dégagement adéquat, un mouvement continu peut ne pas être nécessaire. Si la normale à la surface change sensiblement ou si une obstruction locale bloque toute approche fixe, une orientation variable peut être nécessaire. Le capacité de fraisage 5 axes décrit le contexte de processus pertinent ; la géométrie de la pièce et le montage déterminent la stratégie appropriée.
Évaluer l'orientation à l'endroit le plus étroit de la trajectoire. Les mouvements d'entrée, de sortie, d'amorçage, de liaison et de dégagement peuvent être plus sujets aux collisions que le segment de coupe régulier. Une orientation sûre sur la face principale ne prouve pas que l'outil peut approcher ou quitter la fonction en toute sécurité.
Vérifier les points de collision dans l'ordre
| Élément d'assemblage | Risque typique | Ce qu'il faut vérifier |
|---|---|---|
| Arête de coupe | Ne peut pas atteindre la surface requise ou laisse une zone non usinée | Point de contact, axe de l'outil et angle local de la surface |
| Queue ou col | Entre en contact avec une paroi alors que la pointe est dégagée | Longueur du col, diamètre et dégagement sur toute la trajectoire |
| Porte-outil ou adaptateur | Heurte un élément haut ou un montage | Encombrement du porte-outil à l'orientation la plus inclinée |
| Nez de broche | S'approche trop près de la pièce lors d'une forte inclinaison | Géométrie de la tête propre à la machine et comportement du pivot |
| Montage ou bride de serrage | Bloque l'approche ou la direction de dégagement | Configuration réelle de serrage et mouvement de l'outil lors des liaisons |
Vérifiez ces éléments sur l'ensemble du mouvement, y compris les déplacements rapides et les transitions entre surfaces. Examinez si les axes rotatifs de la machine déplacent l'outil, la pièce, ou les deux ; l'angle apparent de l'outil à l'écran ne montre pas à lui seul le volume réel balayé. La cinématique de la machine et les emplacements des pivots influent sur l'évolution du dégagement lors de la rotation des axes.
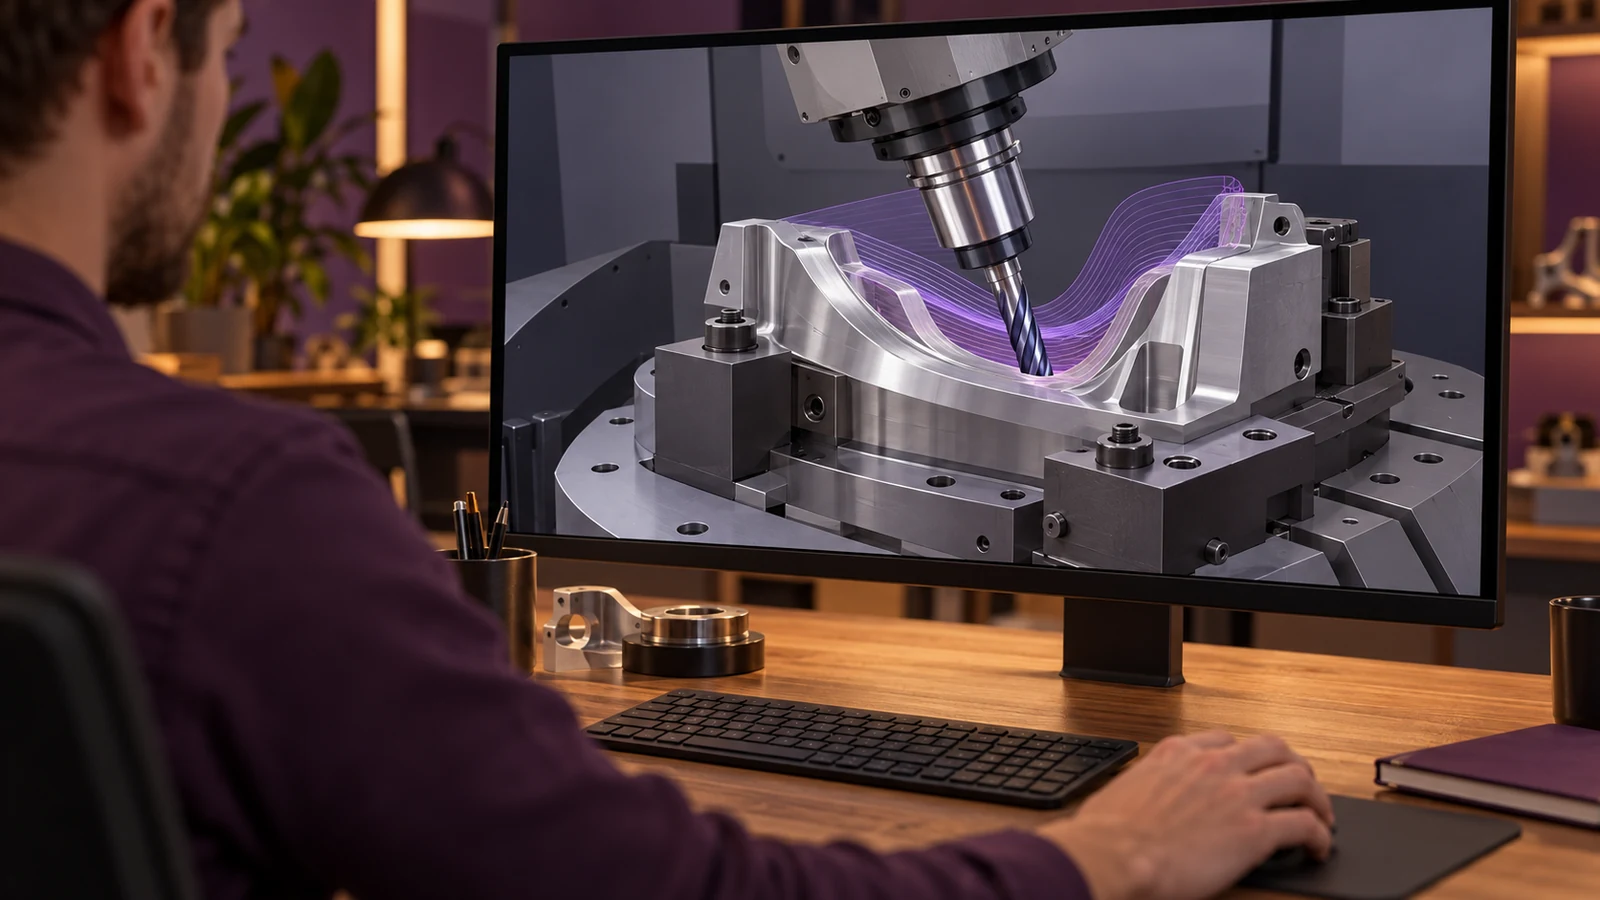
Établissez également une marge d'ingénierie plutôt que d'accepter une trajectoire qui évite seulement l'intersection géométrique exacte dans le modèle. La tolérance du modèle, le faux rond de l'outil, la variation du maintien en position, la variation de l'ébauche et l'erreur de réglage peuvent réduire le dégagement réel. La marge doit être déterminée pour la machine et l'opération ; aucune distance de dégagement universelle unique ne convient à tous les assemblages.
Utiliser la simulation comme vérification, non comme garantie
La simulation est utile lorsque le modèle inclut la machine réelle, le montage, l'assemblage de l'outil, l'ébauche et les mouvements pertinents. Un modèle de machine générique ou un porte-outil simplifié peut manquer l'obstruction qui compte. Confirmez que la géométrie de l'outil et les données du porte-outil correspondent aux outils prévus pour le travail, et que la sortie du postprocesseur représente la même cinématique que celle utilisée dans la simulation.
Séparez la vérification des goujures de la vérification des collisions. Une simulation peut montrer que la fraise ne gouje pas la pièce alors que le porte-outil s'approche encore d'une bride. Elle peut aussi montrer l'absence de collision géométrique alors que l'outil est trop flexible pour la coupe prévue. Ce sont des modes de défaillance différents qui nécessitent des vérifications différentes.
Lorsque le risque le justifie, validez le premier montage selon la procédure de mise au point contrôlée de l'atelier et maintenez les personnes hors de la zone dangereuse. Une simulation est une aide à la planification, et non une autorisation de contourner les protections de la machine ou d'exécuter une trajectoire non vérifiée dans des conditions de production. Toute procédure de mise au point doit respecter les instructions du constructeur de la machine et les règles de sécurité de l'atelier.
Concevoir des entrées qui améliorent l'accès
Lorsqu'une caractéristique est difficile d'accès, revoyez la conception avant de supposer que l'outil le plus long possible est la solution. Un rayon d'angle pourrait-il être augmenté sans affecter l'assemblage ? Une paroi peut-elle être abaissée, une poche ouverte depuis une autre face, ou une surface non fonctionnelle rendue accessible à une fraise standard ? Même une petite modification de géométrie peut réduire l'interférence du porte-outil et faciliter le contrôle.
Fournissez au machiniste un modèle complet, les références du plan, les surfaces critiques et toute exigence de non-contact ou de finition. Identifiez quelle face doit rester intacte et quelles zones peuvent accepter un raccord ou un rayon d'outil. Si la fonction de la pièce exige un canal profond et étroit ou une surface cachée, indiquez-le explicitement afin que la revue de fabrication puisse évaluer l'orientation et l'outillage avant que la conception ne soit figée.
Enfin, reliez la planification de l'accès au contrôle. Une surface accessible par une fraise inclinée peut rester difficile à mesurer. Prenez en compte l'accès de la sonde, la ligne de visée visuelle et le transfert de référence dans la même revue. L'accès de fabrication et l'accès de vérification sont liés, mais ils ne sont pas identiques.
Questions fréquentes
L'usinage cinq axes élimine-t-il les collisions de porte-outil ?
Non. Un mouvement supplémentaire peut créer davantage d'options d'approche, mais le porte-outil, la broche, la pièce et le montage occupent toujours un espace physique. L'assemblage complet et la trajectoire doivent être vérifiés.
Le 3+2 est-il identique à l'usinage cinq axes continu ?
Non. En 3+2, la pièce est indexée dans une orientation fixe pour la coupe. Le mouvement cinq axes continu modifie l'orientation des axes pendant la coupe. La géométrie détermine quel mouvement est utile.
Un outil plus long peut-il toujours atteindre une fonction profonde ?
Il peut étendre la portée, mais un porte-à-faux supplémentaire peut augmenter la déflexion et la sensibilité aux vibrations. Le diamètre de l'outil, l'engagement de coupe, le matériau et les exigences de finition doivent également être pris en compte.