
L'alignement du siège de roulement du flasque de moteur est un problème de relation, pas un problème de dimension d'alésage. Un siège de roulement peut satisfaire son exigence de diamètre alors que l'axe du roulement, le pilote du boîtier, la face de montage et le perçage des boulons ne s'accordent toujours pas sur la position du rotor. Le plan doit rendre explicite la chaîne de localisation assemblée, puis les plans d'usinage et d'inspection doivent préserver cette même chaîne.
Pour un flasque de moteur, partez des interfaces roulement et bâti qui localisent réellement la pièce. Identifiez quelle surface s'appuie contre le bâti du moteur, quel registre centre le flasque, quel alésage supporte le roulement et quel épaulement contrôle l'appui axial. L'agencement fonctionnel — et non une note générique de “ concentricité ” — doit déterminer le schéma de références.
Sur cette page : Localiser la chaîne assemblée · Choisir des références utiles · Séparer l'ajustement de l'alignement · Planifier la séquence d'usinage · Inspecter la relation
Commencer par la chaîne de localisation assemblée
Tracez l'empilement dans l'ordre d'assemblage : bâti ou boîtier, registre du flasque, bague extérieure du roulement, bague intérieure du roulement et arbre. Le flasque peut se localiser par un diamètre de pilote, une face de montage, des fixations ou une combinaison de ces caractéristiques. Le siège de roulement localise ensuite une extrémité de l'ensemble tournant. Les contrôles requis dépendent de cet agencement réel et du plan du composant homologue.
C'est pourquoi l'alignement du siège de roulement du flasque de moteur doit être examiné avec les détails du bâti et du roulement homologues plutôt que spécifié isolément. Si le pilote contrôle le centrage, l'alésage de roulement doit être relié à ce pilote. Si une face établit l'appui axial, sa relation avec l'axe de l'alésage et l'épaulement du roulement importe. Le cercle de perçage doit être localisé à partir de la même référence fonctionnelle lorsque la conception l'exige, plutôt que traité comme un motif sans lien.
Choisir des références qui représentent l'interface du moteur
Un système de références utile reproduit la façon dont la pièce est localisée en assemblage et en inspection. Selon la conception, une face de montage peut établir le plan primaire tandis qu'un registre cylindrique établit l'axe et qu'une caractéristique distincte définit l'orientation en rotation. D'autres flasques peuvent utiliser un alésage ou un axe de pilote comme référence primaire. Il n'existe pas de séquence A-B-C universelle pour toute géométrie de moteur.
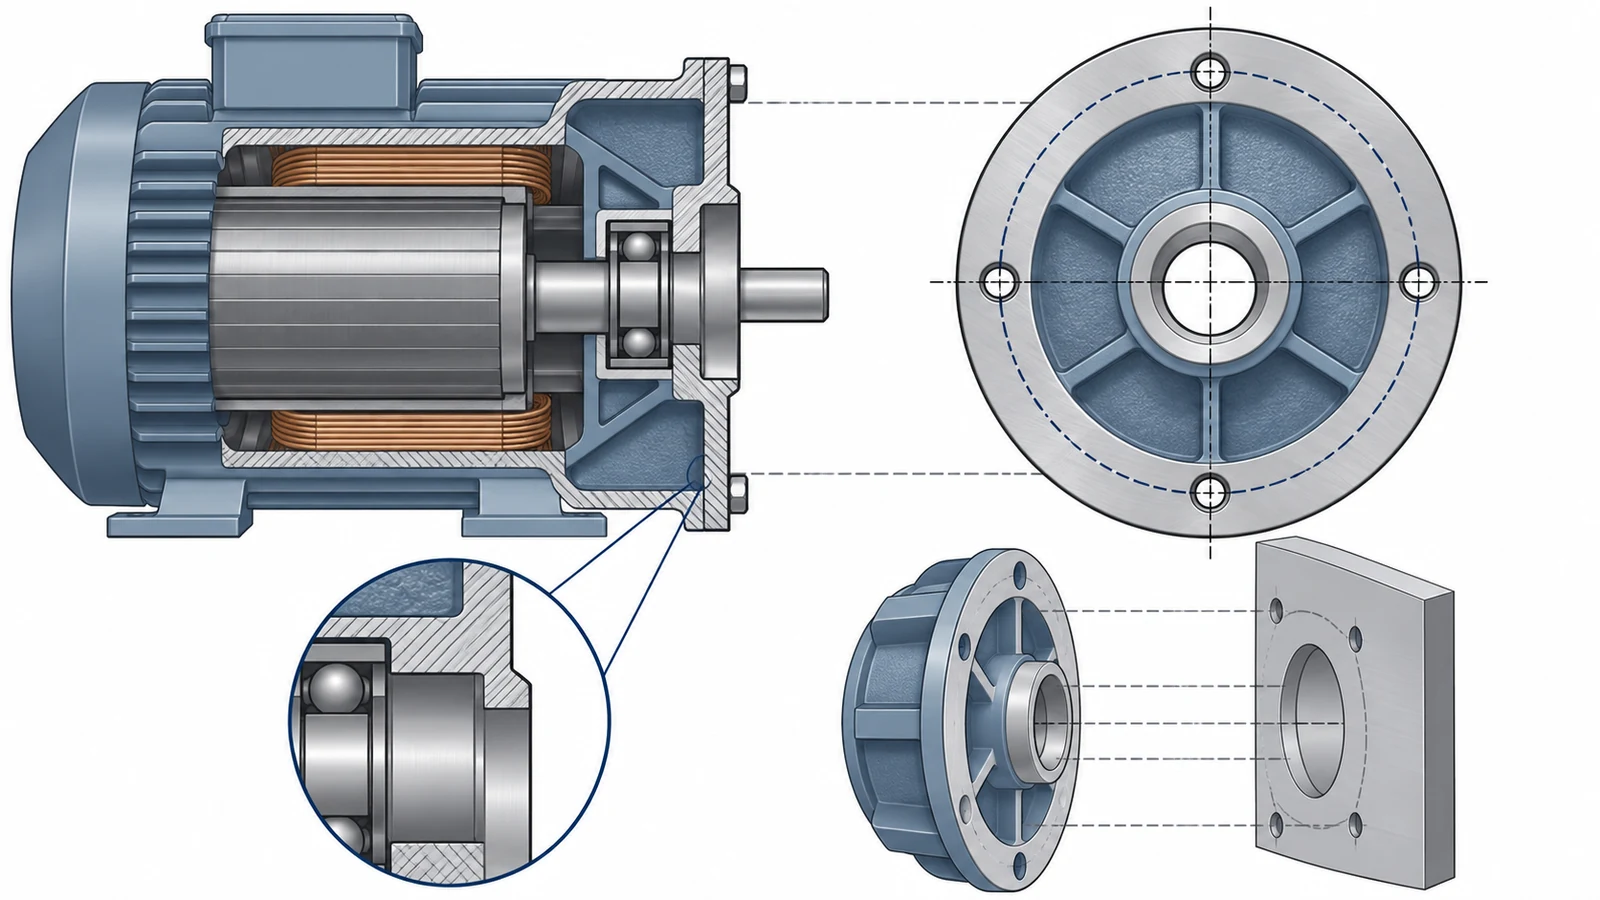
Rendre chaque élément de référence physiquement identifiable et accessible. Une référence placée sur une surface brute large mais non fonctionnelle peut être facile à toucher tout en ne représentant pas correctement la condition assemblée. Inversement, choisir l'alésage de roulement comme seule référence peut masquer une erreur de position entre cet alésage et le centrage sur le bâti. Indiquer la préséance des références et les relations contrôlées sur le plan diffusé.
Séparer l'ajustement du roulement de l'alignement d'axe
Le diamètre de portée et l'ajustement décrivent la relation entre la bague extérieure du roulement et son alésage. La circularité, la cylindricité, la perpendicularité de l'épaulement et la relation alésage-centrage décrivent d'autres parties de la géométrie. L'un ne garantit pas automatiquement les autres. Le concepteur du roulement et du moteur doit définir l'ajustement et les limites d'acceptation pour le roulement, la charge, la température et la méthode d'assemblage spécifiques.
Pour cette raison, l'alignement du logement de roulement du flasque de moteur ne doit pas être réduit à un diamètre nominal ou à une tolérance serrée générique. Ne spécifier que les contrôles qui répondent à une exigence fonctionnelle, et indiquer les références utilisées pour les évaluer. Une revue de plan peut également distinguer la tolérance dimensionnelle du logement de roulement de la tolérance géométrique qui contrôle son axe par rapport au repère du bâti.
Planifier l'usinage autour du transfert de référence
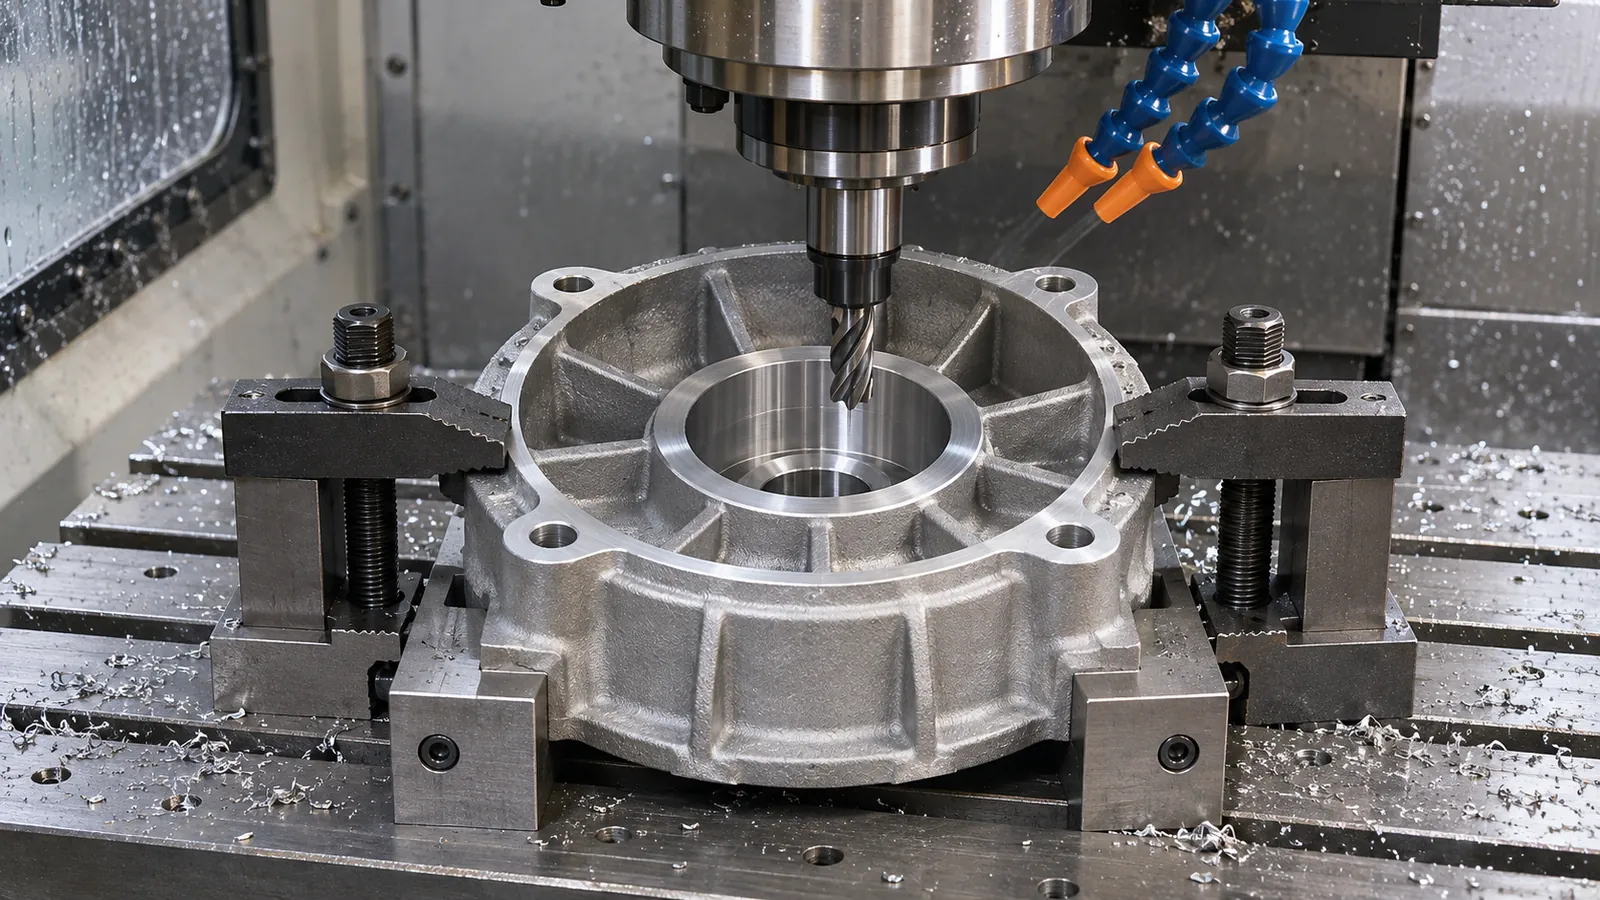
Lorsque l'accès machine et la géométrie de la pièce le permettent, finir l'alésage de roulement et son centrage de positionnement sans perdre la référence fonctionnelle peut réduire la variation d'un montage à l'autre. Il s'agit d'une option de procédé, non d'une promesse de capacité générale : les brides minces, les nervures, l'accès aux outils, l'état de l'ébauche et le bridage peuvent modifier la meilleure séquence. L'ébauche, le soutien et les passes de finition doivent être agencés de sorte que les opérations ultérieures ne déforment pas une surface de positionnement déjà finie.
Si un second montage est nécessaire, définir comment le premier élément fini est rétabli. Un montage qui référence une face différente de la référence d'assemblage du plan peut créer une relation cohérente mais incorrecte. Le plan de procédé doit identifier les éléments de positionnement, les points de bridage et l'opération où la relation critique alésage-centrage est établie. Le contexte d'usinage de boîtiers associé est disponible sur la page Boîtiers fraisés CNC du site.
Contrôler la relation spécifiée par le plan
Le contrôle doit reproduire le système de références spécifié et rapporter la relation qui importe : dimension et forme de l'alésage, dimension du centrage, alignement d'axe, orientation de l'épaulement et position du motif de trous selon le cas. Une MMT peut convenir pour une relation géométrique définie ; un montage fonctionnel qualifié peut être utile pour une interface d'assemblage. La méthode doit correspondre au plan et à l'accessibilité de l'élément, et non à un contrôle universel supposé.
Lorsque le bridage pourrait affecter un flasque mince, comparer la pièce dans la condition de mesure supportée avec la condition diffusée lorsque le plan ou le plan de contrôle l'exige. Enregistrer le montage et la simulation des références afin que le fournisseur, l'assembleur moteur et l'inspecteur contrôlent la même géométrie.
Ce qu'il faut inclure dans une revue de plan
- Identifier le centrage sur le bâti, la face de montage, l'alésage de roulement, l'épaulement et le motif de boulons qui contrôlent l'assemblage.
- Indiquer la préséance des références et les relations géométriques à partir des interfaces fonctionnelles.
- Énoncer les exigences d'ajustement du roulement séparément des contrôles de forme et d'alignement.
- Convenir de la manière dont le schéma de références sera reproduit en usinage et lors du contrôle de réception.
- Définir sur le plan ou la spécification d'achat les conditions de revêtement, d'ébavurage et de mesure après finition.
En bref, l'alignement du logement de roulement d'un flasque de moteur est fiable lorsque le plan, la mise en position et le contrôle préservent tous une même chaîne de références pertinente pour l'assemblage. Confirmez cette chaîne avec les spécifications du bâti d'accouplement et du roulement avant de resserrer les tolérances ; l'objectif est un positionnement reproductible, et non une valeur de tolérance choisie sans contexte.