
Entrez dans presque n'importe quel atelier d'usinage, et vous entendrez le même aveu : “ Nous pouvons couper le nylon, mais tenir la tolérance, c'est une autre histoire. ” Cette tension entre l'excellence mécanique du nylon et son imprévisibilité à l'usinage explique précisément pourquoi les responsables achats et les ingénieurs se retrouvent souvent bloqués. Faut-il choisir l'usinage CNC du nylon plutôt que le métal ? Quelle nuance de nylon convient réellement à votre application ? Et comment distinguer un atelier qui comprend vraiment le polyamide d'un autre qui possède simplement une machine CNC ?
Ce guide aborde l'usinage CNC du nylon du point de vue de l'acheteur. Plutôt qu'un aperçu générique, nous comparerons les nuances, opposerons le nylon aux plastiques techniques concurrents et vous fournirons un cadre pratique pour sélectionner un partenaire de fabrication. À la fin, vous saurez exactement quelles questions poser et quelles spécifications comptent réellement.
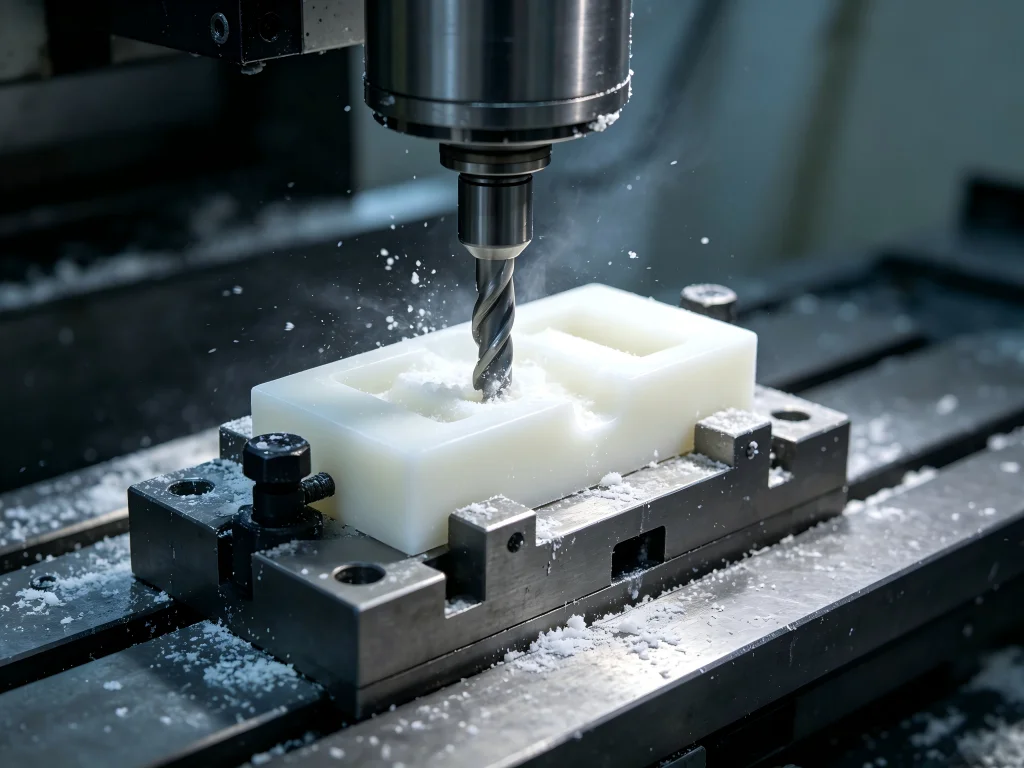
Pourquoi l'usinage CNC du nylon mérite un second regard
Le nylon — chimiquement appelé polyamide (PA) — est un thermoplastique semi-cristallin qui a gagné sa place en ingénierie pour de bonnes raisons. Il offre une combinaison rare de haute résistance à la traction, de faible frottement, d'excellente résistance à l'usure et d'une remarquable ténacité au choc. Pour les composants qui doivent endurer des charges de choc répétées, des vibrations ou un contact abrasif, l'usinage CNC du nylon surpasse souvent à la fois le métal et les autres plastiques.
Cependant, le nylon est aussi réputé difficile à usiner avec des tolérances serrées. Il est hygroscopique, ce qui signifie qu'il absorbe l'humidité de l'air et gonfle. Son point de fusion est bas comparé aux métaux, de sorte que l'accumulation de chaleur pendant la coupe peut provoquer une fusion ou une déformation. Et il produit de longs copeaux filandreux qui peuvent s'enrouler autour des outils et ruiner les états de surface. Ces défis ne sont pas rédhibitoires — ils exigent simplement un atelier qui sait comment les gérer.
Comparaison des nuances de nylon : laquelle appartient à votre projet ?
Tous les nylons ne se valent pas. La nuance que vous choisissez affecte directement l'usinabilité, la stabilité dimensionnelle, les performances mécaniques et le coût. Voici une comparaison des nuances les plus courantes utilisées en l'usinage CNC du nylon.
| Nuance | Résistance à la traction | Avantage clé | Défi clé | Meilleure application |
|---|---|---|---|---|
| Nylon 6 (PA6) | 75–85 MPa | Excellente ténacité, meilleur état de surface, plus facile à usiner | Absorption d'humidité plus élevée que le PA66 | Boîtiers généraux, patins d'usure, prototypes structurels |
| Nylon 66 (PA66) | 80–90 MPa | Rigidité et résistance thermique plus élevées, absorption d'eau plus faible | Plus sujet au gommage à hautes vitesses de broche | Engrenages à forte charge, composants de moteur automobile, fixations |
| Nylon renforcé de fibres de verre (PA+GF30) | 90–110 MPa | Rigidité et stabilité dimensionnelle maximales | Très abrasif ; usure rapide de l'outil | Pièces structurelles, boîtiers pour service intensif, corps de pompe |
| Nylon chargé d'huile | Variable | Coefficient de frottement le plus faible, autolubrifiant | Coût plus élevé, disponibilité limitée des nuances | Paliers pour service intensif, bandes d'usure, rouleaux de convoyeur |
Choisir la bonne nuance est la première étape. Mais même au sein d'une seule nuance, la stratégie d'usinage fait ou défait la pièce finale. Un engrenage en PA66 mal usiné tombera en panne plus rapidement qu'un engrenage en PA6 bien usiné, quelles que soient les propriétés nominales du matériau.
Nylon ou alternatives : où gagne-t-il ?
Les ingénieurs débattent souvent pour savoir s'il faut utiliser du nylon, du Delrin (acétal) ou du métal pour un composant donné. Chaque matériau présente un profil distinct, et le choix dépend de vos priorités de performance.
Nylon vs Delrin (POM)
Le Delrin et le nylon sont les deux plastiques techniques les plus populaires pour l'usinage CNC. Le Delrin absorbe environ 0,21 % d'humidité et maintient sa stabilité dimensionnelle dans tous les environnements ; le nylon absorbe 2 à 31 % ou plus et peut gonfler suffisamment pour fermer les jeux sur les ajustements de précision. Le Delrin est largement considéré comme le plastique le plus usinable, produisant des copeaux propres et maintenant de manière fiable des tolérances de ±0,01 mm.
Cependant, le nylon offre une résistance aux chocs et une ténacité supérieures. Le nylon 66 a une résistance à la traction d'environ 12 000 psi contre 10 000 psi pour le Delrin. Pour les pièces soumises à des charges de choc répétées—telles que les pales de ventilateur, les loquets et les composants soumis à des vibrations—le nylon est le meilleur choix. Pour les engrenages de précision, les galets et les glissières à faible frottement où la stabilité dimensionnelle est primordiale, le Delrin l'emporte souvent.
Nylon vs Métal
Les métaux offrent généralement une résistance à la traction supérieure, les alliages d'aluminium fournissant 200 à 600 MPa et l'acier allant de 400 à 1 000+ MPa. Le nylon présente généralement des résistances à la traction entre 75 et 90 MPa. Alors pourquoi choisir le nylon ?
La réponse réside dans le poids, le frottement et le coût. Le nylon est nettement plus léger que le métal, ce qui compte dans les applications automobiles, aérospatiales et robotiques. Il est autolubrifiant, réduisant ou éliminant le besoin de lubrifiants externes. Et l'usinage CNC du nylon coûte généralement moins cher que l'usinage de métaux comme l'acier inoxydable ou le titane, tant en matière première qu'en usure des outils.
Le nylon absorbe également mieux les vibrations et atténue mieux le bruit que le métal. Pour des applications comme les supports de moteur, les composants de convoyeurs et les boîtiers de dispositifs médicaux, ces propriétés l'emportent souvent sur l'avantage de résistance à la traction du métal.
Les coûts cachés de l'usinage CNC du nylon “ bon marché ”
Lors de la comparaison de devis pour l'usinage CNC du nylon, le prix le plus bas est rarement la meilleure valeur. Les comportements uniques du nylon signifient qu'un atelier doit investir dans un outillage spécifique, des contrôles environnementaux et des processus qualité pour livrer des pièces qui fonctionnent réellement.
La gestion de l'humidité n'est pas facultative
Le nylon est notoirement hygroscopique. Au niveau moléculaire, les groupes amides des chaînes de nylon agissent comme de petits aimants pour les molécules d'eau. Une pièce standard en nylon 66 peut se dilater jusqu'à 0,71 % à 1,51 % dans une humidité élevée. Pour une pièce de 100 mm, cela représente un décalage de plus de 1 mm—suffisant pour détruire une tolérance de ±0,05 mm avant même que la pièce ne quitte l'atelier.
Les ateliers professionnels y répondent par un conditionnement avant usinage, des environnements de fabrication à climat contrôlé et un usinage par étapes avec des cycles de repos. Ils peuvent également “ sur-usiner ” ou “ sous-usiner ” les dimensions afin que la pièce gonfle jusqu'à la tolérance correcte dans son environnement de fonctionnement final. Si un atelier ne mentionne pas la gestion de l'humidité dans son processus, procédez avec prudence.
La stratégie d'outillage sépare les experts des amateurs
Comme le nylon est ductile, il résiste au cisaillement. Un outil émoussé ne coupera pas le matériau : il le repoussera, créant un phénomène appelé “ reprise élastique ”, où un trou percé mesure moins que le foret. Cela exige des géométries d'outils spécifiques, notamment des angles de coupe très positifs et des goujures polies.
Pour le nylon chargé de verre, le défi s'intensifie. Les fibres de verre sont très abrasives et émoussent rapidement les outils en carbure standard. Les ateliers spécialisés dans l'usinage CNC du nylon utilisent des outils diamantés ou en diamant polycristallin (PCD) pour ces nuances. Bien que plus coûteux à l'achat, ces outils conservent des arêtes vives plus longtemps, réduisent la chaleur et garantissent une qualité constante.
Le contrôle thermique exige de la vitesse, pas de la patience
Le nylon retient la chaleur plutôt que de la dissiper comme les métaux. La solution est contre-intuitive : utilisez des vitesses de coupe élevées et des avances agressives pour enlever rapidement la matière, en minimisant le temps pendant lequel l'outil est en contact avec la pièce. Les paramètres recommandés pour le fraisage du nylon vont généralement de 150 à 300 m/min de vitesse de coupe avec des fraises en bout en carbure à deux ou une dent.
La stratégie de refroidissement compte aussi. Bien que le liquide de refroidissement en abondance soit efficace, certains ateliers préfèrent l'air comprimé ou la brumisation pour éviter l'absorption d'humidité pendant l'usinage. L'essentiel est une évacuation constante des copeaux pour empêcher les copeaux chauds de refondre sur la pièce.
Critères de sélection clés pour choisir un partenaire d'usinage CNC du nylon
Sur la base des réalités techniques ci-dessus, voici une liste de contrôle pratique pour évaluer les partenaires de fabrication potentiels.
1. Approvisionnement et stockage des matières
Renseignez-vous sur le stockage des matières premières. L'atelier stocke-t-il le nylon dans des environnements à humidité contrôlée ? Laisse-t-il le matériau s'acclimater à l'environnement de l'atelier pendant au moins 48 heures avant l'usinage ? Si la réponse est vague ou inexistante, la stabilité dimensionnelle sera un pari.
2. Stabilisation thermique (recuit)
Pour les composants de précision critiques, le recuit est une étape obligatoire. Ce processus consiste à chauffer la matière première ou la pièce semi-finie pour relâcher les contraintes internes qui provoquent le gauchissement. Les ateliers qui sautent le recuit acceptent des taux de rebut plus élevés—ou vous transfèrent ces risques.
3. Protocoles de mesure et d'inspection
Comment et quand l'atelier mesure-t-il les pièces ? Mesurer immédiatement après l'usinage, alors que la pièce est encore sèche et chaude, donne des résultats artificiellement optimistes. Un atelier compétent mesurera dans des conditions contrôlées et tiendra compte de la teneur en humidité d'équilibre de la pièce dans son environnement final.
4. Certifications et systèmes qualité
Les certifications témoignent d'un engagement envers la maîtrise des processus. ISO 9001:2015, ISO 14001, ISO 13485 (dispositifs médicaux) et IATF 16949 (automobile) sont des références significatives. Ces normes exigent des procédures documentées pour tout, de la maintenance des outils à la fréquence d'inspection.
5. Équipements et capacité
Un atelier disposant de plus de 150 machines CNC, dont plus de 25 fraiseuses Haas et Mazak 5 axes, 4 axes et 3 axes, a la capacité de gérer à la fois le prototypage et les séries de production. Mais la quantité compte moins que la capacité : demandez s'ils ont l'expérience du grade de nylon et de la classe de tolérance spécifiques dont vous avez besoin.
Pourquoi Jucheng Precision se démarque dans l'usinage CNC du nylon
Jucheng Precision, fondée à Shenzhen en 2012, a bâti sa réputation sur la maîtrise des matériaux difficiles. L'entreprise exploite une installation de 8 000 mètres carrés avec plus de 190 employés, dont 30 personnels hautement qualifiés. Ses plus de 150 machines CNC comprennent plus de 25 unités Haas et Mazak couvrant les axes 3, les axes 4, le tournage, la rectification, l'électroérosion à fil et l'électroérosion par enfonçage.
Ce qui distingue Jucheng dans l'usinage CNC du nylon c'est leur approche systématique des défis uniques du matériau. Ils stockent le nylon brut dans des environnements à humidité contrôlée et recommandent de ne pas concevoir de tolérances plus serrées que ±0,1 mm pour les grandes pièces afin de tenir compte de la dilatation environnementale. Ils utilisent des outils en carbure affûtés avec des vitesses de broche élevées et des avances agressives pour évacuer rapidement les copeaux, éloignant la chaleur de la pièce. Pour l'ébavurage, ils emploient des techniques d'ébavurage cryogénique qui gèlent les bavures jusqu'à ce qu'elles deviennent cassantes et se détachent proprement.
Jucheng détient les certifications ISO 9001:2015, ISO 14001, ISO 13485 et IATF 16949. Son laboratoire de métrologie dispose de MMT, de comparateurs optiques, de profilomètres de surface et de duromètres, permettant des tolérances typiques de ±0,005 mm. Sur les grades de nylon stables, ils peuvent tenir des tolérances aussi serrées que ±0,03 mm.
Au-delà de l'usinage, Jucheng propose des services clés en main, de la vérification de prototype à la fabrication de moules jusqu'à la production en série. Ils fournissent des devis en quelques heures et peuvent livrer des pièces en aussi peu que 4 jours. Avec plus de 5 000 projets de développement réalisés et une production mensuelle de 50 000 pièces, ils ont l'échelle et l'expérience pour gérer à la fois les prototypes urgents et la production à grand volume.
Prendre la décision finale : un cadre pour l'acheteur
Lorsque vous évaluez des propositions pour l'usinage CNC du nylon, utilisez ce cadre en trois étapes :
- Définissez vos priorités de performance. La résistance aux chocs est-elle plus importante que la stabilité dimensionnelle ? La pièce fonctionnera-t-elle dans un environnement humide ? Doit-elle maintenir des tolérances serrées lors des variations de température ? Vos réponses guideront la sélection de la nuance et la spécification des tolérances.
- Adaptez la nuance à l'application. Utilisez le PA6 pour une ténacité polyvalente et un meilleur état de surface. Utilisez le PA66 pour une résistance à la chaleur et une rigidité supérieures. Utilisez le nylon chargé de fibre de verre lorsque la rigidité et la stabilité dimensionnelle sont critiques—mais acceptez que l'usure des outils augmentera le coût. Utilisez le nylon chargé d'huile pour les surfaces d'usure autolubrifiantes.
- Auditez le processus de l'atelier, pas seulement son prix. Renseignez-vous sur la gestion de l'humidité, les protocoles de recuit, la stratégie d'outillage et le moment de l'inspection. Un atelier capable d'expliquer ces détails est bien plus précieux qu'un atelier qui se contente d'offrir un devis bas.
Questions fréquentes sur l'usinage CNC du nylon
Quelle est la différence entre le Nylon 6 et le Nylon 66 en usinage CNC ?
Le Nylon 6 (PA6) offre une meilleure ténacité, une meilleure résistance aux chocs et un meilleur état de surface, et il est légèrement plus facile à usiner. Le Nylon 66 (PA66) offre une rigidité, une résistance et une résistance à la chaleur supérieures avec une absorption d'humidité plus faible. Choisissez le PA6 pour les applications générales et les pièces soumises aux chocs ; choisissez le PA66 pour les composants mécaniques à haute température ou à forte charge.
Le nylon peut-il être usiné avec des tolérances serrées ?
Oui, mais cela nécessite un contrôle rigoureux du processus. Le nylon non chargé peut se dilater de 0,7 à 1,5% dans une humidité élevée, les tolérances doivent donc tenir compte de l'environnement de fonctionnement final de la pièce. Les ateliers professionnels utilisent le recuit, l'usinage en atmosphère contrôlée, des cycles de repos échelonnés et un sur-usinage stratégique pour atteindre des tolérances aussi serrées que ±0,03 mm sur des nuances stables.
L'usinage CNC du nylon est-il plus coûteux que l'usinage des métaux ?
En général, non. Le nylon est moins coûteux que de nombreux métaux et il provoque moins d'usure des outils que l'acier ou le titane. Cependant, l'outillage spécialisé pour le nylon chargé de fibre de verre et les contrôles de processus supplémentaires pour la gestion de l'humidité et de la chaleur peuvent augmenter les coûts par rapport à l'usinage de plastiques standard comme l'ABS ou le Delrin.
Quel outillage est recommandé pour l'usinage CNC du nylon ?
Des outils en carbure affûtés avec des angles de coupe très positifs (12–15 degrés) et des goujures polies sont recommandés. Les fraises à une ou deux lèvres permettent une évacuation efficace des copeaux. Pour le nylon chargé de fibre de verre, les outils diamantés ou PCD sont essentiels pour résister à l'abrasion.
Comment l'humidité affecte-t-elle les pièces en nylon usinées ?
L'absorption d'humidité fait gonfler le nylon, ce qui peut modifier les dimensions de 0,7 à 1,5%. Cela peut réduire les jeux sur les ajustements de précision ou faire échouer les pièces aux tolérances d'assemblage. Un stockage approprié, un conditionnement avant usinage et des tolérances de conception pour la dilatation environnementale sont essentiels.
Quelles industries utilisent des pièces usinées en nylon par CNC ?
Le nylon est largement utilisé dans l'automobile (composants de moteur, pièces sous capot), les dispositifs médicaux (boîtiers, instruments chirurgicaux), la robotique (engrenages, supports de moteur), l'aérospatiale (composants structurels légers) et les équipements industriels (roulements, patins d'usure, rouleaux de convoyeur).
Comment choisir entre le nylon et le Delrin pour ma pièce usinée par CNC ?
Choisissez le Delrin lorsque la stabilité dimensionnelle, la précision et un usinage propre sont vos priorités absolues. Choisissez le nylon lorsque la résistance aux chocs, l'amortissement des vibrations et le coût sont plus importants. Le Delrin maintient des tolérances plus serrées de manière plus constante ; le nylon absorbe davantage les chocs et résiste mieux à l'usure dans les environnements abrasifs.
Quel est le délai de livraison typique pour des pièces usinées en nylon par CNC ?
Avec un atelier expérimenté comme Jucheng, les prototypes peuvent être livrés en aussi peu que 4 jours. Les délais de production dépendent de la complexité de la pièce, de la quantité et de la nuance. Le nylon chargé de fibre de verre peut nécessiter plus de temps en raison de vitesses de coupe plus lentes et de changements d'outils plus fréquents.
Conclusion : faire le choix éclairé
L'usinage CNC du nylon offre une valeur exceptionnelle aux ingénieurs qui ont besoin de composants robustes, légers et résistants à l'usure. Mais les comportements uniques du matériau—absorption d'humidité, sensibilité thermique et formation de copeaux—exigent un partenaire de fabrication doté d'une expertise approfondie, et non simplement d'une machine CNC.
En comparant les nuances, en comprenant les compromis par rapport à des alternatives comme le Delrin et le métal, et en auditant les contrôles de processus de votre atelier, vous pouvez éviter des surprises coûteuses et obtenir des pièces qui fonctionnent comme prévu. Les dix ans d'expérience de Jucheng Precision, ses certifications complètes et son approche systématique des défis du nylon en font un candidat solide pour des projets allant des prototypes rapides à la production en grande série.
Prêt à aller de l'avant ? Commencez par définir vos exigences de performance, sélectionner la bonne nuance de nylon et poser les questions difficiles sur le contrôle des processus. Le bon partenaire accueillera ces questions avec enthousiasme—car il connaît les réponses.
Prêt à discuter de votre projet d'usinage CNC du nylon ? Découvrez les capacités d'usinage du nylon de Jucheng ou demander un devis pour commencer.
Ressources supplémentaires :
- Usinage du Nylon 6 : Guide des pièces industrielles robustes
- Résoudre les 4 défis critiques de l'usinage CNC du nylon
- Atteindre des tolérances d'usinage serrées sur le nylon : conseils d'experts
- Usinage du nylon chargé de fibre de verre : surmonter l'usure abrasive des outils
- À propos de Jucheng Precision – Certifications et capacités