
Entre em quase qualquer oficina de usinagem e você ouvirá a mesma confissão: “Conseguimos cortar nylon, mas manter a tolerância é outra história.” Essa tensão entre a excelência mecânica do nylon e sua imprevisibilidade de usinagem é exatamente o motivo pelo qual gerentes de compras e engenheiros frequentemente se veem presos. Você deve escolher usinagem CNC de nylon em vez de metal? Qual grau de nylon realmente se adequa à sua aplicação? E como você diferencia uma oficina que realmente entende de poliamida de uma que simplesmente possui uma máquina CNC?
Este guia aborda usinagem CNC de nylon da perspectiva do comprador. Em vez de uma visão geral genérica, compararemos graus, avaliaremos o nylon em relação a plásticos de engenharia concorrentes e forneceremos uma estrutura prática para selecionar um parceiro de fabricação. Ao final, você saberá exatamente quais perguntas fazer e quais especificações realmente importam.
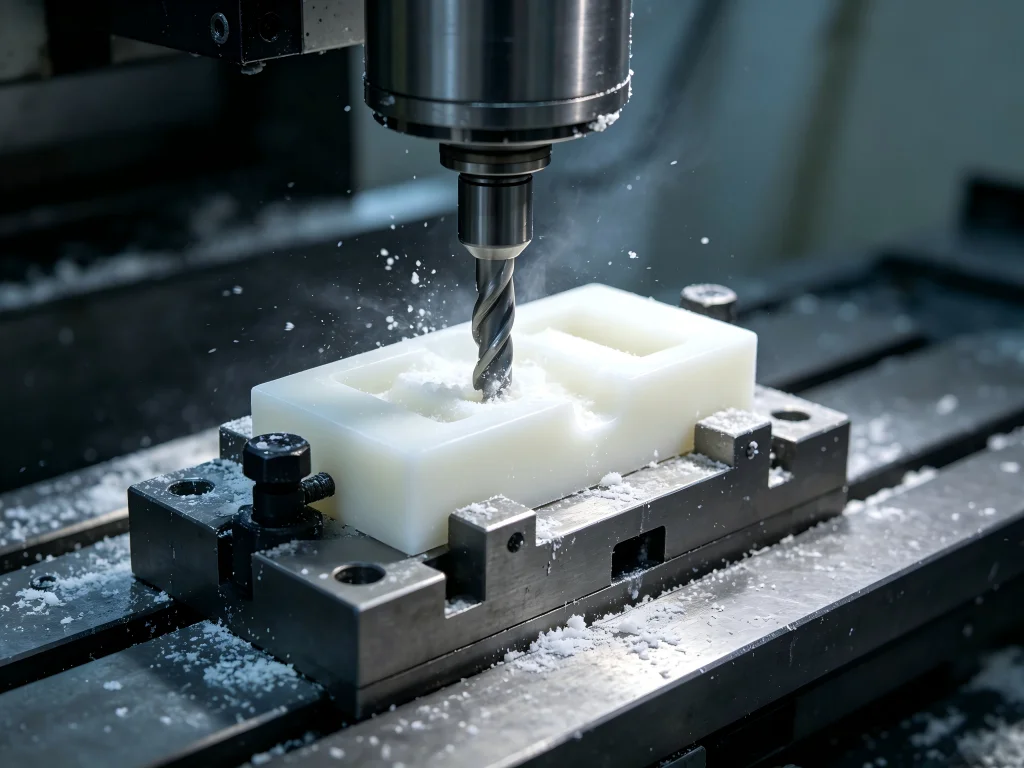
Por Que a Usinagem CNC de Nylon Merece uma Segunda Olhada
O nylon — quimicamente conhecido como poliamida (PA) — é um termoplástico semicristalino que conquistou seu lugar na engenharia por bons motivos. Ele oferece uma combinação incomum de alta resistência à tração, baixo atrito, excelente resistência ao desgaste e notável tenacidade ao impacto. Para componentes que devem suportar cargas de choque repetidas, vibração ou contato abrasivo, usinagem CNC de nylon frequentemente supera tanto o metal quanto outros plásticos.
No entanto, o nylon também é notoriamente difícil de usinar com tolerâncias apertadas. Ele é higroscópico, o que significa que absorve umidade do ar e incha. Tem um ponto de fusão baixo em comparação com os metais, então o acúmulo de calor durante o corte pode causar fusão ou distorção. E produz cavacos longos e fibrosos que podem se enrolar nas ferramentas e arruinar o acabamento superficial. Esses desafios não são impeditivos — eles simplesmente exigem uma oficina que saiba como gerenciá-los.
Graus de Nylon Comparados: Qual Deles Pertence ao Seu Projeto?
Nem todo nylon é criado igual. O grau que você escolhe afeta diretamente a usinabilidade, a estabilidade dimensional, o desempenho mecânico e o custo. Abaixo está uma comparação dos graus mais comuns usados em usinagem CNC de nylon.
| Grau | Resistência à Tração | Principal Vantagem | Principal Desafio | Melhor Aplicação |
|---|---|---|---|---|
| Nylon 6 (PA6) | 75–85 MPa | Excelente tenacidade, melhor acabamento superficial, mais fácil de usinar | Maior absorção de umidade que o PA66 | Carcaças em geral, pastilhas de desgaste, protótipos estruturais |
| Náilon 66 (PA66) | 80–90 MPa | Maior rigidez, resistência ao calor, menor absorção de água | Mais propenso a gomificação em altas velocidades do fuso | Engrenagens de alta carga, componentes de motores automotivos, fixadores |
| Nylon com Fibra de Vidro (PA+GF30) | 90–110 MPa | Rigidez máxima e estabilidade dimensional | Altamente abrasivo; desgaste rápido da ferramenta | Peças estruturais, carcaças para serviço pesado, corpos de bombas |
| Nylon com Óleo | Variável | Menor coeficiente de atrito, autolubrificante | Custo mais alto, disponibilidade limitada de graus | Rolamentos de serviço pesado, tiras de desgaste, rolos transportadores |
Selecionar o grau correto é o primeiro passo. Mas mesmo dentro de um único grau, a estratégia de usinagem define o sucesso ou o fracasso da peça final. Uma engrenagem de PA66 mal usinada falhará mais rápido do que uma engrenagem de PA6 bem usinada, independentemente das propriedades nominais do material.
Nylon vs. as Alternativas: Onde Ele Vence?
Engenheiros frequentemente debatem se devem usar nylon, Delrin (acetal) ou metal para um determinado componente. Cada material tem um perfil distinto, e a escolha depende das suas prioridades de desempenho.
Nylon vs. Delrin (POM)
Delrin e nylon são os dois plásticos de engenharia mais populares para usinagem CNC. O Delrin absorve aproximadamente 0,2% de umidade e mantém estabilidade dimensional em diferentes ambientes; o nylon absorve 2–3% ou mais e pode inchar o suficiente para fechar folgas em ajustes de precisão. O Delrin é amplamente considerado o plástico mais usinável, produzindo cavacos limpos e mantendo tolerâncias de ±0,01 mm de forma confiável.
No entanto, o nylon oferece maior resistência ao impacto e tenacidade. O Nylon 66 tem resistência à tração de aproximadamente 12.000 psi, em comparação com 10.000 psi do Delrin. Para peças que sofrem cargas de choque repetidas—como pás de ventilador, travas e componentes sob vibração—o nylon é a melhor escolha. Para engrenagens de precisão, rolos e guias de baixo atrito onde a estabilidade dimensional é primordial, o Delrin frequentemente vence.
Nylon vs. Metal
Os metais geralmente oferecem resistência à tração superior, com ligas de alumínio proporcionando 200–600 MPa e aço variando de 400–1.000+ MPa. O nylon tipicamente apresenta resistências à tração entre 75–90 MPa. Então por que escolher o nylon?
A resposta está no peso, no atrito e no custo. O nylon é significativamente mais leve que o metal, o que importa em aplicações automotivas, aeroespaciais e de robótica. Ele é autolubrificante, reduzindo ou eliminando a necessidade de lubrificantes externos. E usinagem CNC de nylon geralmente custa menos do que usinar metais como aço inoxidável ou titânio, tanto em matéria-prima quanto em desgaste de ferramentas.
O nylon também absorve vibração e amortece ruído melhor que o metal. Para aplicações como suportes de motor, componentes de transportadores e carcaças de dispositivos médicos, essas propriedades frequentemente superam a vantagem de resistência à tração do metal.
Os Custos Ocultos da Usinagem CNC de Nylon “Barato”
Ao comparar orçamentos para usinagem CNC de nylon, o preço mais baixo raramente é o melhor valor. Os comportamentos únicos do nylon significam que uma oficina deve investir em ferramental específico, controles ambientais e processos de qualidade para entregar peças que realmente funcionem.
O controle de umidade não é opcional
O náilon é notoriamente higroscópico. No nível molecular, os grupos amida nas cadeias de náilon atuam como pequenos ímãs para as moléculas de água. Uma peça padrão de náilon 66 pode expandir de 0,7% a 1,5% em alta umidade. Para uma peça de 100 mm, isso representa uma variação de mais de 1 mm—suficiente para destruir uma tolerância de ±0,05 mm antes mesmo de a peça sair da oficina.
Oficinas profissionais lidam com isso por meio de condicionamento pré-usinagem, ambientes de fabricação com clima controlado e usinagem escalonada com ciclos de descanso. Elas também podem “sobre-usinar” ou “sub-usinar” as dimensões para que a peça dilate até a tolerância correta em seu ambiente operacional final. Se uma oficina não mencionar o controle de umidade em seu processo, prossiga com cautela.
A estratégia de ferramentas separa os especialistas dos amadores
Como o náilon é dúctil, ele resiste ao cisalhamento. Uma ferramenta desgastada não cortará o material—ela o empurrará para o lado, criando um fenômeno chamado “recuperação elástica”, em que um furo perfurado mede menos que a broca. Isso exige geometrias de ferramenta específicas, incluindo ângulos de saída altamente positivos e canais polidos.
Para o náilon com fibra de vidro, o desafio se intensifica. As fibras de vidro são altamente abrasivas e desgastam rapidamente as ferramentas de metal duro padrão. Oficinas especializadas em usinagem CNC de nylon usam ferramentas com revestimento de diamante ou de diamante policristalino (PCD) para essas classes. Embora mais caras inicialmente, essas ferramentas mantêm as arestas afiadas por mais tempo, reduzem o calor e garantem qualidade consistente.
O controle de calor exige velocidade, não paciência
O náilon retém calor em vez de dissipá-lo como os metais. A solução é contraintuitiva: use altas velocidades de corte e avanços agressivos para remover o material rapidamente, minimizando o tempo que a ferramenta passa em contato com a peça. Os parâmetros recomendados para fresamento de náilon normalmente variam de 150–300 m/min de velocidade de corte com fresas de topo de metal duro de duas ou uma aresta.
A estratégia de resfriamento também importa. Embora o fluido de corte em abundância seja eficaz, algumas oficinas preferem ar comprimido ou refrigeração por névoa para evitar a absorção de umidade durante o processo de usinagem. O essencial é a evacuação consistente dos cavacos para evitar que cavacos quentes se fundam novamente sobre a peça.
Critérios-chave de seleção ao escolher um parceiro de usinagem CNC de náilon
Com base nas realidades técnicas acima, aqui está uma lista de verificação prática para avaliar potenciais parceiros de fabricação.
1. Aquisição e armazenamento de matéria-prima
Pergunte sobre o armazenamento da matéria-prima. A oficina armazena estoque de náilon em ambientes com umidade controlada? Eles permitem que o material se aclimate ao ambiente da oficina por pelo menos 48 horas antes da usinagem? Se a resposta for vaga ou inexistente, a estabilidade dimensional será uma aposta.
2. Estabilização térmica (recozimento)
Para componentes de precisão críticos, o recozimento é uma etapa obrigatória. Esse processo envolve o aquecimento da matéria-prima ou da peça semiacabada para aliviar as tensões internas que causam empenamento. As oficinas que pulam o recozimento estão aceitando taxas de refugo mais altas — ou repassando esses riscos para você.
3. Protocolos de Medição e Inspeção
Como e quando a oficina mede as peças? Medir imediatamente após a usinagem, enquanto a peça ainda está seca e quente, gera resultados artificialmente otimistas. Uma oficina competente medirá em condições controladas e levará em conta o teor de umidade de equilíbrio da peça em seu ambiente final.
4. Certificações e Sistemas de Qualidade
As certificações indicam um compromisso com o controle de processos. ISO 9001:2015, ISO 14001, ISO 13485 (dispositivos médicos) e IATF 16949 (automotivo) são referenciais significativos. Essas normas exigem procedimentos documentados para tudo, desde a manutenção de ferramentas até a frequência de inspeção.
5. Equipamentos e Capacidade
Uma oficina com mais de 150 máquinas CNC, incluindo mais de 25 fresas Haas e Mazak de 5 eixos, 4 eixos e 3 eixos, tem capacidade para lidar tanto com prototipagem quanto com produção em série. Mas a quantidade importa menos que a capacidade — pergunte se eles têm experiência com o grau específico de nylon e a classe de tolerância que você exige.
Por que a Jucheng Precision se destaca na usinagem CNC de nylon
A Jucheng Precision, fundada em Shenzhen em 2012, construiu sua reputação dominando materiais difíceis. A empresa opera em uma instalação de 8.000 metros quadrados com mais de 190 funcionários, incluindo 30 profissionais altamente qualificados. Suas mais de 150 máquinas CNC incluem mais de 25 unidades Haas e Mazak, abrangendo 3 eixos, 4 eixos, torneamento, retificação, eletroerosão a fio e eletroerosão por penetração.
O que diferencia a Jucheng em usinagem CNC de nylon é sua abordagem sistemática aos desafios únicos do material. Eles armazenam o nylon bruto em ambientes com umidade controlada e recomendam projetar tolerâncias não mais apertadas que ±0,1 mm para peças grandes, a fim de compensar a expansão ambiental. Eles usam ferramentas de metal duro afiadas com altas velocidades de fuso e taxas de avanço agressivas para ejetar as cavacas rapidamente, levando o calor para longe da peça. Para remoção de rebarbas, empregam técnicas de rebarbação criogênica que congelam as rebarbas até que se tornem quebradiças e se quebrem de forma limpa.
A Jucheng possui as certificações ISO 9001:2015, ISO 14001, ISO 13485 e IATF 16949. Seu laboratório de metrologia conta com CMM, comparadores ópticos, perfilômetros de superfície e durômetros, permitindo tolerâncias típicas de ±0,005 mm. Em graus de nylon estáveis, eles conseguem manter tolerâncias tão apertadas quanto ±0,03 mm.
Além da usinagem, a Jucheng oferece serviços completos, desde a verificação de protótipos até a fabricação de moldes e a produção em lote. Eles fornecem orçamentos em poucas horas e podem entregar peças em até 4 dias. Com mais de 5.000 projetos de desenvolvimento concluídos e uma produção mensal de 50.000 peças, eles têm a escala e a experiência para lidar tanto com protótipos urgentes quanto com produção de alto volume.
Tomando a decisão final: uma estrutura para o comprador
Quando você avalia propostas para usinagem CNC de nylon, use this three-step framework:
- Defina suas prioridades de desempenho. A resistência ao impacto é mais importante que a estabilidade dimensional? A peça operará em um ambiente úmido? Ela precisa manter tolerâncias apertadas ao longo de variações de temperatura? Suas respostas orientarão a seleção do grau e a especificação das tolerâncias.
- Combine o grau com a aplicação. Use PA6 para tenacidade de uso geral e melhor acabamento superficial. Use PA66 para maior resistência ao calor e rigidez. Use náilon com fibra de vidro quando rigidez e estabilidade dimensional forem críticas — mas aceite que o desgaste da ferramenta aumentará o custo. Use náilon com óleo para superfícies de desgaste autolubrificantes.
- Avalie o processo da oficina, não apenas o preço. Pergunte sobre gestão de umidade, protocolos de recozimento, estratégia de ferramental e momento da inspeção. Uma oficina que consegue articular esses detalhes é muito mais valiosa do que uma que simplesmente oferece um orçamento baixo.
Perguntas Frequentes Sobre Usinagem CNC de Náilon
Qual é a diferença entre Náilon 6 e Náilon 66 na usinagem CNC?
O Náilon 6 (PA6) oferece melhor tenacidade, resistência ao impacto e acabamento superficial, e é ligeiramente mais fácil de usinar. O Náilon 66 (PA66) proporciona maior rigidez, resistência e resistência ao calor com menor absorção de umidade. Escolha PA6 para aplicações gerais e peças sujeitas a impacto; escolha PA66 para componentes mecânicos de alta temperatura ou alta carga.
O náilon pode ser usinado com tolerâncias apertadas?
Sim, mas requer controle cuidadoso do processo. O náilon não carregado pode expandir de 0,7 a 1,5% em alta umidade, portanto as tolerâncias devem considerar o ambiente operacional final da peça. Oficinas profissionais usam recozimento, usinagem em ambiente com clima controlado, ciclos de descanso escalonados e sobremetal estratégico para alcançar tolerâncias tão apertadas quanto ±0,03 mm em graus estáveis.
A usinagem CNC de náilon é mais cara que a usinagem de metal?
Em geral, não. O náilon é menos caro que muitos metais e causa menos desgaste da ferramenta que o aço ou o titânio. No entanto, o ferramental especializado para náilon com fibra de vidro e os controles de processo adicionais para gestão de umidade e calor podem aumentar os custos em comparação com a usinagem de plásticos padrão como ABS ou Delrin.
Qual ferramental é recomendado para usinagem CNC de náilon?
Recomenda-se ferramentas afiadas de metal duro com ângulos de ataque altamente positivos (12–15 graus) e canais polidos. Fresas de topo de um ou dois canais permitem uma evacuação eficiente das aparas. Para náilon com fibra de vidro, ferramentas com revestimento de diamante ou de PCD são essenciais para resistir à abrasão.
Como a umidade afeta as peças de náilon usinadas?
A absorção de umidade faz o náilon inchar, o que pode alterar as dimensões em 0,7–1,5%. Isso pode fechar as folgas em ajustes de precisão ou fazer com que as peças não atendam às tolerâncias de montagem. O armazenamento adequado, o condicionamento prévio à usinagem e as tolerâncias de projeto para expansão ambiental são fundamentais.
Quais setores usam peças de náilon usinadas em CNC?
O náilon é amplamente utilizado na indústria automotiva (componentes de motor, peças sob o capô), em dispositivos médicos (carcaças, instrumentos cirúrgicos), em robótica (engrenagens, suportes de motor), na aeroespacial (componentes estruturais leves) e em equipamentos industriais (mancais, pastilhas de desgaste, roletes de transportador).
Como escolho entre náilon e Delrin para minha peça em CNC?
Escolha o Delrin quando a estabilidade dimensional, a precisão e a usinagem limpa forem suas principais prioridades. Escolha o náilon quando a resistência ao impacto, o amortecimento de vibrações e o custo forem mais importantes. O Delrin mantém tolerâncias mais apertadas de forma mais consistente; o náilon absorve mais choque e se desgasta melhor em ambientes abrasivos.
Qual é o prazo de entrega típico para peças de náilon usinadas em CNC?
Com uma oficina experiente como a Jucheng, os protótipos podem ser entregues em apenas 4 dias. Os prazos de produção dependem da complexidade da peça, da quantidade e do grau do material. O náilon com fibra de vidro pode exigir mais tempo devido a velocidades de corte mais lentas e trocas de ferramenta mais frequentes.
Conclusão: Faça a Escolha Consciente
A usinagem CNC de náilon oferece um valor excepcional para engenheiros que precisam de componentes resistentes, leves e resistentes ao desgaste. Mas os comportamentos únicos do material — absorção de umidade, sensibilidade térmica e formação de aparas — exigem um parceiro de fabricação com profunda expertise, não apenas uma máquina CNC.
Ao comparar graus, entender os trade-offs em relação a alternativas como o Delrin e o metal, e auditar os controles de processo da sua oficina, você pode evitar surpresas custosas e obter peças que funcionem conforme projetado. A década de experiência da Jucheng Precision, suas certificações abrangentes e sua abordagem sistemática aos desafios do náilon a tornam uma forte candidata para projetos que vão de protótipos rápidos à produção em alto volume.
Pronto para avançar? Comece definindo seus requisitos de desempenho, selecionando o grau de náilon adequado e fazendo as perguntas difíceis sobre controle de processo. O parceiro certo receberá essas perguntas de bom grado — porque conhece as respostas.
Pronto para discutir seu projeto de usinagem CNC de náilon? Explore as capacidades de usinagem de nylon da Jucheng ou solicite um orçamento para começar.
Recursos Adicionais:
- Usinagem de Nylon 6: Guia para Peças Industriais Resistentes
- Resolvendo os 4 Desafios Críticos da Usinagem CNC de Nylon
- Alcançando Tolerâncias Apertadas na Usinagem de Nylon: Dicas de Especialistas
- Usinagem de Nylon com Fibra de Vidro: Superando o Desgaste Abrasivo da Ferramenta
- Sobre a Jucheng Precision – Certificações e Capacidades