
Betreten Sie fast jede Maschinenwerkstatt, und Sie werden dasselbe Geständnis hören: “Wir können Nylon schneiden, aber die Toleranz zu halten, ist eine andere Geschichte.” Genau diese Spannung zwischen der mechanischen Brillanz von Nylon und seiner Unberechenbarkeit bei der Bearbeitung führt dazu, dass Einkaufsleiter und Ingenieure oft feststecken. Sollten Sie Nylon-CNC-Bearbeitung gegenüber Metall wählen? Welche Nylonsorte passt tatsächlich zu Ihrer Anwendung? Und wie unterscheiden Sie eine Werkstatt, die Polyamid wirklich versteht, von einer, die einfach eine CNC-Maschine besitzt?
Dieser Leitfaden nähert sich Nylon-CNC-Bearbeitung aus der Perspektive des Käufers. Statt eines allgemeinen Überblicks vergleichen wir Sorten, stellen Nylon gegen konkurrierende technische Kunststoffe und geben Ihnen einen praktischen Rahmen für die Auswahl eines Fertigungspartners. Am Ende werden Sie genau wissen, welche Fragen Sie stellen müssen und welche Spezifikationen tatsächlich wichtig sind.
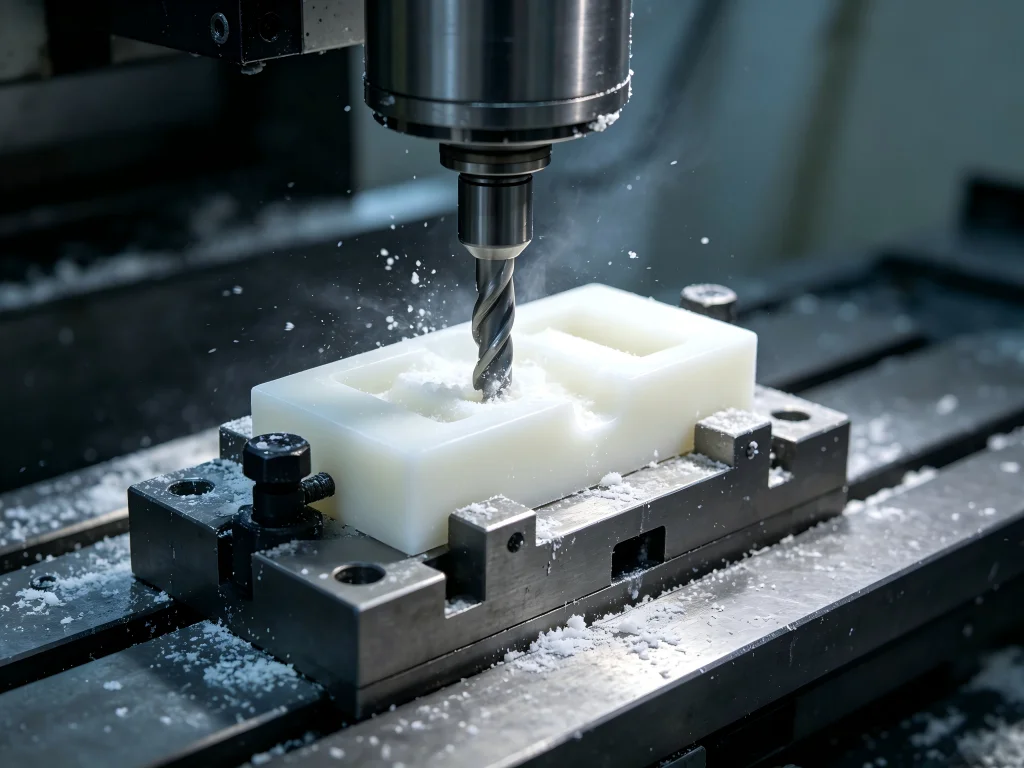
Warum Nylon-CNC-Bearbeitung einen zweiten Blick verdient
Nylon – chemisch als Polyamid (PA) bekannt – ist ein teilkristalliner Thermoplast, der sich aus gutem Grund seinen Platz im Ingenieurwesen verdient hat. Es bietet eine ungewöhnliche Kombination aus hoher Zugfestigkeit, niedriger Reibung, ausgezeichneter Verschleißfestigkeit und bemerkenswerter Schlagzähigkeit. Für Komponenten, die wiederholten Stoßbelastungen, Vibrationen oder abrasivem Kontakt standhalten müssen, Nylon-CNC-Bearbeitung übertrifft oft sowohl Metall als auch andere Kunststoffe.
Allerdings ist Nylon auch dafür bekannt, dass es schwierig ist, es auf enge Toleranzen zu bearbeiten. Es ist hygroskopisch, das heißt, es absorbiert Feuchtigkeit aus der Luft und quillt auf. Es hat einen niedrigen Schmelzpunkt im Vergleich zu Metallen, sodass Wärmeentwicklung beim Schneiden zu Schmelzen oder Verformung führen kann. Und es erzeugt lange, fadenförmige Späne, die sich um Werkzeuge wickeln und Oberflächengüten ruinieren können. Diese Herausforderungen sind keine K.-o.-Kriterien – sie erfordern lediglich eine Werkstatt, die weiß, wie man damit umgeht.
Nylonsorten im Vergleich: Welche gehört in Ihr Projekt?
Nicht jedes Nylon ist gleich. Die von Ihnen gewählte Sorte beeinflusst direkt Bearbeitbarkeit, Maßhaltigkeit, mechanische Leistung und Kosten. Nachfolgend finden Sie einen Vergleich der gebräuchlichsten Sorten, die in Nylon-CNC-Bearbeitung.
| Güteklasse | Zugfestigkeit | Hauptvorteil | Hauptherausforderung | Beste Anwendung |
|---|---|---|---|---|
| Nylon 6 (PA6) | 75–85 MPa | Ausgezeichnete Zähigkeit, bessere Oberflächengüte, leichtere Bearbeitung | Höhere Feuchtigkeitsaufnahme als PA66 | Allgemeine Gehäuse, Verschleißpads, strukturelle Prototypen |
| Nylon 66 (PA66) | 80–90 MPa | Höhere Steifigkeit, Wärmebeständigkeit, geringere Wasseraufnahme | Neigt bei hohen Spindeldrehzahlen stärker zum Verkleben | Hochbelastbare Zahnräder, Automobil-Motorkomponenten, Befestigungselemente |
| Glasfaserverstärktes Nylon (PA+GF30) | 90–110 MPa | Maximale Steifigkeit und Maßhaltigkeit | Hoch abrasiv; schneller Werkzeugverschleiß | Strukturteile, Schwerlastgehäuse, Pumpenkörper |
| Ölgefülltes Nylon | Variiert | Niedrigster Reibungskoeffizient, selbstschmierend | Höhere Kosten, begrenzte Verfügbarkeit von Sorten | Schwerlastlager, Verschleißleisten, Förderrollen |
Die Auswahl der richtigen Sorte ist der erste Schritt. Doch selbst innerhalb einer einzelnen Sorte entscheidet die Bearbeitungsstrategie über Erfolg oder Misserfolg des fertigen Teils. Ein schlecht bearbeitetes PA66-Zahnrad wird schneller versagen als ein gut bearbeitetes PA6-Zahnrad, unabhängig von den nominellen Eigenschaften des Materials.
Nylon vs. die Alternativen: Wo gewinnt es?
Ingenieure diskutieren oft, ob für eine bestimmte Komponente Nylon, Delrin (Acetal) oder Metall verwendet werden soll. Jedes Material hat ein eigenes Profil, und die Wahl hängt von Ihren Leistungsprioritäten ab.
Nylon vs. Delrin (POM)
Delrin und Nylon sind die zwei beliebtesten technischen Kunststoffe für die CNC-Bearbeitung. Delrin nimmt etwa 0,2% Feuchtigkeit auf und behält die Maßstabilität über verschiedene Umgebungen hinweg bei; Nylon absorbiert 2–3% oder mehr und kann so stark quellen, dass Spielpassungen bei Präzisionspassungen geschlossen werden. Delrin gilt weithin als der am besten bearbeitbare Kunststoff, der saubere Späne erzeugt und Toleranzen von ±0,01 mm zuverlässig hält.
Nylon bietet jedoch höhere Schlagfestigkeit und Zähigkeit. Nylon 66 hat eine Zugfestigkeit von etwa 12.000 psi im Vergleich zu Delrins 10.000 psi. Für Teile, die wiederholten Stoßbelastungen ausgesetzt sind – wie Lüfterflügel, Verriegelungen und Komponenten unter Vibration – ist Nylon die bessere Wahl. Für Präzisionszahnräder, Rollen und reibungsarme Gleitflächen, bei denen Maßstabilität oberste Priorität hat, gewinnt Delrin oft.
Nylon vs. Metall
Metalle bieten im Allgemeinen eine überlegene Zugfestigkeit, wobei Aluminiumlegierungen 200–600 MPa und Stahl 400–1.000+ MPa erreichen. Nylon weist typischerweise Zugfestigkeiten zwischen 75–90 MPa auf. Warum also überhaupt Nylon wählen?
Die Antwort liegt in Gewicht, Reibung und Kosten. Nylon ist deutlich leichter als Metall, was in Automobil-, Luft- und Raumfahrt- sowie Robotikanwendungen von Bedeutung ist. Es ist selbstschmierend, wodurch der Bedarf an externen Schmierstoffen reduziert oder eliminiert wird. Und Nylon-CNC-Bearbeitung kostet im Allgemeinen weniger als die Bearbeitung von Metallen wie Edelstahl oder Titan, sowohl beim Rohmaterial als auch beim Werkzeugverschleiß.
Nylon absorbiert außerdem Vibrationen und dämpft Geräusche besser als Metall. Für Anwendungen wie Motorhalterungen, Förderkomponenten und Gehäuse medizinischer Geräte überwiegen diese Eigenschaften oft den Zugfestigkeitsvorteil von Metall.
Die versteckten Kosten der “günstigen” Nylon-CNC-Bearbeitung
Beim Vergleich von Angeboten für Nylon-CNC-Bearbeitung, ist der niedrigste Preis selten das beste Preis-Leistungs-Verhältnis. Die besonderen Eigenschaften von Nylon bedeuten, dass eine Werkstatt in spezifische Werkzeuge, Klimakontrollen und Qualitätsprozesse investieren muss, um Teile zu liefern, die tatsächlich funktionieren.
Feuchtigkeitsmanagement ist keine Option
Nylon ist bekanntermaßen hygroskopisch. Auf molekularer Ebene wirken die Amidgruppen in den Nylonketten wie winzige Magnete für Wassermoleküle. Ein Standardteil aus Nylon 66 kann sich bei hoher Luftfeuchtigkeit um bis zu 0,7% bis 1,5% ausdehnen. Bei einem 100-mm-Teil bedeutet das eine Verschiebung von über 1 mm – genug, um eine Toleranz von ±0,05 mm zu zerstören, bevor das Teil die Werkstatt überhaupt verlässt.
Professionelle Werkstätten begegnen dem durch Vorkonditionierung vor der Bearbeitung, klimatisierte Fertigungsumgebungen und stufenweise Bearbeitung mit Ruhephasen. Sie können Abmessungen auch “überbearbeiten” oder “unterbearbeiten”, damit das Teil in seiner endgültigen Betriebsumgebung in die korrekte Toleranz quillt. Wenn eine Werkstatt das Feuchtigkeitsmanagement in ihrem Prozess nicht erwähnt, ist Vorsicht geboten.
Die Werkzeugstrategie trennt die Experten von den Amateuren
Da Nylon duktil ist, widersteht es dem Scheren. Ein stumpfes Werkzeug schneidet das Material nicht – es drückt es zur Seite, wodurch ein Phänomen namens “elastische Rückfederung” entsteht, bei dem ein gebohrtes Loch kleiner als der Bohrer gemessen wird. Dies erfordert spezifische Werkzeuggeometrien, einschließlich hoher positiver Spanwinkel und polierter Spannuten.
Bei glasfaserverstärktem Nylon verschärft sich die Herausforderung. Glasfasern sind hochgradig abrasiv und stumpfen Standard-Hartmetallwerkzeuge schnell ab. Werkstätten, die auf Nylon-CNC-Bearbeitung spezialisiert sind, verwenden diamantbeschichtete oder polykristalline Diamantwerkzeuge (PCD) für diese Sorten. Obwohl sie anfangs teurer sind, behalten diese Werkzeuge länger scharfe Schneiden, reduzieren die Wärme und gewährleisten eine gleichbleibende Qualität.
Wärmekontrolle erfordert Geschwindigkeit, nicht Geduld
Nylon speichert Wärme, anstatt sie wie Metalle abzugeben. Die Lösung ist kontraintuitiv: Verwenden Sie hohe Schnittgeschwindigkeiten und aggressive Vorschubraten, um Material schnell abzutragen und die Zeit zu minimieren, die das Werkzeug mit dem Teil in Kontakt ist. Empfohlene Parameter für das Fräsen von Nylon liegen typischerweise bei 150–300 m/min Schnittgeschwindigkeit mit zweischneidigen oder einschneidigen Hartmetall-Schafffräsern.
Auch die Kühlstrategie ist wichtig. Während Überflutungskühlung wirksam ist, bevorzugen einige Werkstätten Druckluft oder Nebelkühlung, um die Feuchtigkeitsaufnahme während des Bearbeitungsprozesses zu vermeiden. Entscheidend ist eine konsequente Spanabfuhr, um zu verhindern, dass heiße Späne wieder auf das Teil schmelzen.
Wichtige Auswahlkriterien bei der Wahl eines Nylon-CNC-Bearbeitungspartners
Basierend auf den oben genannten technischen Gegebenheiten finden Sie hier eine praktische Checkliste zur Bewertung potenzieller Fertigungspartner.
1. Materialbeschaffung und -lagerung
Fragen Sie nach der Lagerung der Rohmaterialien. Lagert die Werkstatt Nylon-Halbzeuge in feuchtigkeitskontrollierten Umgebungen? Lässt man das Material mindestens 48 Stunden vor der Bearbeitung an die Umgebung der Werkstatt akklimatisieren? Wenn die Antwort vage oder nicht vorhanden ist, wird die Maßhaltigkeit ein Glücksspiel.
2. Thermische Stabilisierung (Tempern)
Für kritische Präzisionsbauteile ist das Tempern ein obligatorischer Schritt. Bei diesem Verfahren wird das Rohmaterial oder das halbfertige Teil erhitzt, um innere Spannungen abzubauen, die Verzug verursachen. Werkstätten, die das Tempern überspringen, nehmen höhere Ausschussraten in Kauf – oder geben diese Risiken an Sie weiter.
3. Mess- und Prüfprotokolle
Wie und wann misst die Werkstatt die Teile? Eine Messung unmittelbar nach der Bearbeitung, solange das Teil noch trocken und warm ist, liefert künstlich optimistische Ergebnisse. Eine kompetente Werkstatt misst unter kontrollierten Bedingungen und berücksichtigt den Gleichgewichtsfeuchtegehalt des Teils in seiner endgültigen Umgebung.
4. Zertifizierungen und Qualitätssysteme
Zertifizierungen zeigen ein Engagement für Prozesskontrolle. ISO 9001:2015, ISO 14001, ISO 13485 (Medizinprodukte) und IATF 16949 (Automobil) sind aussagekräftige Maßstäbe. Diese Normen erfordern dokumentierte Verfahren für alles – von der Werkzeuginstandhaltung bis zur Prüfhäufigkeit.
5. Ausstattung und Kapazität
Eine Werkstatt mit über 150 CNC-Maschinen, darunter mehr als 25 Haas- und Mazak-5-Achsen-, 4-Achsen- und 3-Achsen-Fräsmaschinen, hat die Kapazität, sowohl Prototypenbau als auch Serienfertigung zu bewältigen. Doch die Quantität zählt weniger als die Fähigkeit – fragen Sie, ob Erfahrung mit der spezifischen Nylonsorte und Toleranzklasse besteht, die Sie benötigen.
Warum Jucheng Precision in der Nylon-CNC-Bearbeitung heraussticht
Jucheng Precision, 2012 in Shenzhen gegründet, hat seinen Ruf durch die Beherrschung schwieriger Materialien aufgebaut. Das Unternehmen betreibt eine 8.000 Quadratmeter große Anlage mit über 190 Mitarbeitern, darunter 30 hochqualifizierte Fachkräfte. Die mehr als 150 CNC-Maschinen umfassen über 25 Haas- und Mazak-Einheiten für 3-Achsen-, 4-Achsen-Bearbeitung, Drehen, Schleifen, Drahterodieren und Senkerodieren.
Was Jucheng in Nylon-CNC-Bearbeitung auszeichnet, ist der systematische Ansatz gegenüber den besonderen Herausforderungen des Materials. Nylon-Rohmaterial wird in feuchtigkeitskontrollierten Umgebungen gelagert, und für große Teile wird empfohlen, Toleranzen nicht enger als ±0,1 mm auszulegen, um die Umgebungsausdehnung zu berücksichtigen. Es werden scharfe Hartmetallwerkzeuge mit hohen Spindeldrehzahlen und aggressiven Vorschubgeschwindigkeiten eingesetzt, um Späne schnell auszuwerfen und die Wärme vom Teil wegzuführen. Zur Gratentfernung kommen kryogene Entgratverfahren zum Einsatz, bei denen Grate eingefroren werden, bis sie spröde werden und sauber abbrechen.
Jucheng ist nach ISO 9001:2015, ISO 14001, ISO 13485 und IATF 16949 zertifiziert. Das Messtechniklabor umfasst Koordinatenmessgeräte, optische Komparatoren, Oberflächenprofilometer und Härteprüfgeräte und ermöglicht typische Toleranzen von ±0,005 mm. Bei stabilen Nylonsorten können Toleranzen von bis zu ±0,03 mm eingehalten werden.
Beyond machining, Jucheng offers one-stop services from prototype verification through mold manufacturing to batch production. They provide quotes within hours and can deliver parts in as fast as 4 days. With over 5,000 development projects completed and a monthly output of 50,000 pieces, they have the scale and experience to handle both urgent prototypes and high-volume production.
Making the Final Decision: A Buyer’s Framework
When you evaluate proposals for Nylon-CNC-Bearbeitung, use this three-step framework:
- Define your performance priorities. Is impact resistance more important than dimensional stability? Will the part operate in a humid environment? Does it need to maintain tight tolerances across temperature swings? Your answers will guide grade selection and tolerance specification.
- Match the grade to the application. Use PA6 for general-purpose toughness and better surface finish. Use PA66 for higher heat resistance and stiffness. Use glass-filled nylon when rigidity and dimensional stability are critical—but accept that tool wear will increase cost. Use oil-filled nylon for self-lubricating wear surfaces.
- Audit the shop’s process, not just their price. Ask about moisture management, annealing protocols, tooling strategy, and inspection timing. A shop that can articulate these details is far more valuable than one that simply offers a low quote.
Frequently Asked Questions About Nylon CNC Machining
What is the difference between Nylon 6 and Nylon 66 in CNC machining?
Nylon 6 (PA6) offers better toughness, impact resistance, and surface finish, and it is slightly easier to machine. Nylon 66 (PA66) provides higher stiffness, strength, and heat resistance with lower moisture absorption. Choose PA6 for general applications and impact-loaded parts; choose PA66 for high-temperature or high-load mechanical components.
Can nylon be machined to tight tolerances?
Yes, but it requires careful process control. Unfilled nylon can expand by 0.7–1.5% in high humidity, so tolerances must account for the part’s final operating environment. Professional shops use annealing, climate-controlled machining, staged rest cycles, and strategic over-machining to achieve tolerances as tight as ±0.03 mm on stable grades.
Ist die CNC-Bearbeitung von Nylon teurer als die Metallbearbeitung?
Im Allgemeinen nein. Nylon ist kostengünstiger als viele Metalle und verursacht weniger Werkzeugverschleiß als Stahl oder Titan. Spezialwerkzeuge für glasfaserverstärktes Nylon und zusätzliche Prozesskontrollen für Feuchtigkeits- und Wärmemanagement können jedoch die Kosten im Vergleich zur Bearbeitung von Standardkunststoffen wie ABS oder Delrin erhöhen.
Welche Werkzeuge werden für die CNC-Bearbeitung von Nylon empfohlen?
Scharfe Hartmetallwerkzeuge mit hohen positiven Spanwinkeln (12–15 Grad) und polierten Spannuten werden empfohlen. Ein- oder zweischneidige Schaftfräser ermöglichen eine effiziente Spanabfuhr. Für glasfaserverstärktes Nylon sind diamantbeschichtete oder PKD-Werkzeuge unerlässlich, um der Abrasion zu widerstehen.
Wie wirkt sich Feuchtigkeit auf bearbeitete Nylonteile aus?
Die Feuchtigkeitsaufnahme führt zum Quellen von Nylon, was die Maße um 0,7–1,5% verändern kann. Dadurch können Spielräume bei Präzisionspassungen geschlossen werden oder Teile die Montagetoleranzen verfehlen. Eine sachgerechte Lagerung, eine Vorkonditionierung vor der Bearbeitung und Konstruktionszugaben für die umgebungsbedingte Ausdehnung sind entscheidend.
Welche Branchen verwenden CNC-bearbeitete Nylonteile?
Nylon wird häufig eingesetzt in der Automobilindustrie (Motorkomponenten, Teile im Motorraum), in Medizingeräten (Gehäuse, chirurgische Instrumente), in der Robotik (Zahnräder, Motorhalterungen), in der Luft- und Raumfahrt (leichte Strukturbauteile) und in Industrieanlagen (Lager, Verschleißpads, Förderrollen).
Wie wähle ich zwischen Nylon und Delrin für mein CNC-Teil?
Wählen Sie Delrin, wenn Maßhaltigkeit, Präzision und saubere Bearbeitung Ihre obersten Prioritäten sind. Wählen Sie Nylon, wenn Schlagzähigkeit, Schwingungsdämpfung und Kosten wichtiger sind. Delrin hält engere Toleranzen gleichmäßiger ein; Nylon absorbiert mehr Stöße und verschleißt in abrasiven Umgebungen weniger.
Wie lange dauert typischerweise die Fertigung von CNC-bearbeiteten Nylonteilen?
Bei einer erfahrenen Werkstatt wie Jucheng können Prototypen in nur 4 Tagen geliefert werden. Die Produktionszeiten hängen von der Teilekomplexität, der Stückzahl und der Werkstoffsorte ab. Glasfaserverstärktes Nylon kann aufgrund langsamerer Schnittgeschwindigkeiten und häufigerer Werkzeugwechsel zusätzliche Zeit erfordern.
Fazit: Treffen Sie die fundierte Wahl
CNC-Bearbeitung von Nylon bietet außergewöhnlichen Mehrwert für Ingenieure, die zähe, leichte und verschleißfeste Komponenten benötigen. Doch die einzigartigen Eigenschaften des Materials – Feuchtigkeitsaufnahme, Temperaturempfindlichkeit und Spanbildung – erfordern einen Fertigungspartner mit fundierter Expertise, nicht nur eine CNC-Maschine.
Durch den Vergleich von Werkstoffgüten, das Verständnis der Kompromisse gegenüber Alternativen wie Delrin und Metall sowie die Prüfung der Prozesskontrollen Ihres Betriebs können Sie kostspielige Überraschungen vermeiden und Bauteile erhalten, die wie geplant funktionieren. Die jahrzehntelange Erfahrung von Jucheng Precision, umfassende Zertifizierungen und ein systematischer Ansatz für die Herausforderungen von Nylon machen das Unternehmen zu einem starken Kandidaten für Projekte von schnellen Prototypen bis zur Großserienfertigung.
Bereit, voranzukommen? Beginnen Sie damit, Ihre Leistungsanforderungen zu definieren, die richtige Nylongüte auszuwählen und die kritischen Fragen zur Prozesskontrolle zu stellen. Der richtige Partner wird diese Fragen begrüßen – denn er kennt die Antworten.
Bereit, Ihr Nylon-CNC-Bearbeitungsprojekt zu besprechen? Entdecken Sie die Nylon-Bearbeitungsfähigkeiten von Jucheng oder Angebot anfordern um zu beginnen.
Weitere Ressourcen:
- Nylon 6 bearbeiten: Leitfaden für robuste Industriebauteile
- Die 4 kritischen Herausforderungen bei der CNC-Bearbeitung von Nylon lösen
- Enge Bearbeitungstoleranzen bei Nylon erreichen: Expertentipps
- Glasfaserverstärktes Nylon bearbeiten: Abrasiven Werkzeugverschleiß überwinden
- Über Jucheng Precision – Zertifizierungen & Fähigkeiten