
Зайдите почти в любой механический цех, и вы услышите одно и то же признание: “Мы можем обрабатывать нейлон, но выдержать допуск — совсем другая история”. Именно это противоречие между механическими достоинствами нейлона и его непредсказуемостью при обработке часто ставит менеджеров по закупкам и инженеров в тупик. Стоит ли выбирать CNC-обработку нейлона вместо металла? Какая марка нейлона действительно подходит для вашего применения? И как отличить цех, который действительно понимает полиамид, от того, у которого просто есть станок с ЧПУ?
Это руководство рассматривает CNC-обработку нейлона с точки зрения покупателя. Вместо общего обзора мы сравним марки, сопоставим нейлон с конкурирующими инженерными пластиками и дадим вам практическую схему выбора производственного партнёра. В итоге вы будете точно знать, какие вопросы задавать и какие спецификации действительно важны.
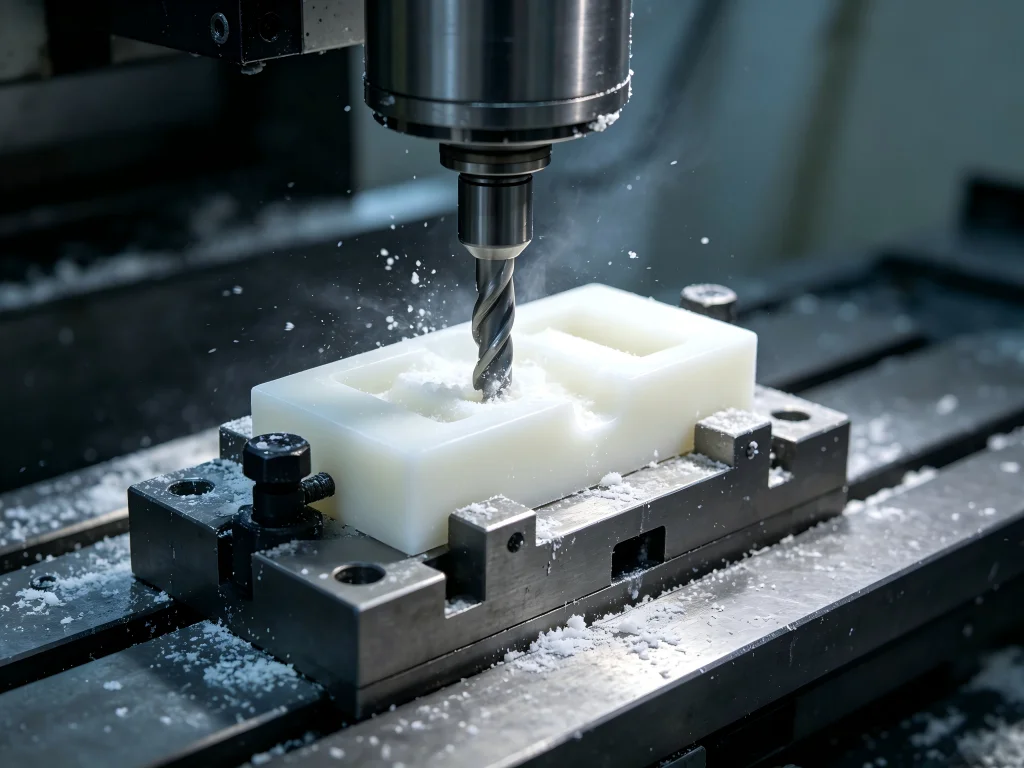
Почему CNC-обработка нейлона заслуживает второго взгляда
Нейлон — химически известный как полиамид (PA) — это полукристаллический термопласт, который по праву занял своё место в инженерии. Он предлагает необычное сочетание высокой прочности на растяжение, низкого трения, превосходной износостойкости и замечательной ударной вязкости. Для компонентов, которые должны выдерживать повторяющиеся ударные нагрузки, вибрацию или абразивный контакт, CNC-обработку нейлона часто превосходит как металл, так и другие пластики.
Однако нейлон также известен тем, что его трудно обрабатывать с жёсткими допусками. Он гигроскопичен, то есть поглощает влагу из воздуха и набухает. У него низкая температура плавления по сравнению с металлами, поэтому накопление тепла при резании может вызвать плавление или деформацию. А ещё он образует длинную, тянущуюся стружку, которая может наматываться на инструменты и портить качество поверхности. Эти сложности не являются непреодолимыми — они просто требуют цеха, который умеет с ними справляться.
Сравнение марок нейлона: какая подходит для вашего проекта?
Не весь нейлон одинаков. Выбранная марка напрямую влияет на обрабатываемость, размерную стабильность, механические характеристики и стоимость. Ниже приведено сравнение наиболее распространённых марок, используемых в CNC-обработку нейлона.
| Марка | Предел прочности на растяжение | Ключевое преимущество | Ключевая сложность | Лучшее применение |
|---|---|---|---|---|
| Нейлон 6 (PA6) | 75–85 МПа | Отличная ударная вязкость, лучше качество поверхности, проще в обработке | Более высокое влагопоглощение, чем у PA66 | Корпуса общего назначения, износостойкие накладки, конструкционные прототипы |
| Нейлон 66 (PA66) | 80–90 МПа | Более высокая жёсткость, термостойкость, более низкое водопоглощение | Более склонен к налипанию при высоких скоростях шпинделя | Высоконагруженные шестерни, автомобильные детали двигателя, крепёж |
| Нейлон со стекловолокном (PA+GF30) | 90–110 МПа | Максимальная жёсткость и размерная стабильность | Высокая абразивность; быстрый износ инструмента | Конструкционные детали, корпуса для тяжёлых условий, корпуса насосов |
| Нейлон с маслом | Варьируется | Наименьший коэффициент трения, самосмазываемость | Более высокая стоимость, ограниченная доступность марок | Тяжелонагруженные подшипники, износостойкие накладки, ролики конвейеров |
Выбор правильной марки — это первый шаг. Но даже в рамках одной марки стратегия механической обработки определяет успех или провал конечной детали. Плохо обработанная шестерня из PA66 выйдет из строя быстрее, чем качественно обработанная шестерня из PA6, независимо от номинальных свойств материала.
Нейлон против альтернатив: где он выигрывает?
Инженеры часто спорят, что использовать для конкретного компонента: нейлон, Delrin (ацеталь) или металл. У каждого материала свой профиль, и выбор зависит от ваших приоритетов по эксплуатационным характеристикам.
Нейлон против Delrin (POM)
Delrin и нейлон — два самых популярных конструкционных пластика для CNC-обработки. Delrin поглощает примерно 0,21% влаги и сохраняет размерную стабильность в различных условиях; нейлон поглощает 2–3% и более и может набухать настолько, что зазоры в точных посадках исчезают. Delrin широко считается наиболее обрабатываемым пластиком: он дает чистую стружку и надежно выдерживает допуски ±0,01 мм.
Однако нейлон обеспечивает более высокую ударную вязкость и прочность. Предел прочности при растяжении нейлона 66 составляет примерно 12 000 psi по сравнению с 10 000 psi у Delrin. Для деталей, испытывающих повторяющиеся ударные нагрузки — таких как лопасти вентиляторов, защелки и компоненты под вибрацией — нейлон является лучшим выбором. Для точных шестерен, роликов и малофрикционных направляющих, где размерная стабильность имеет первостепенное значение, часто выигрывает Delrin.
Нейлон против металла
Металлы обычно обеспечивают превосходную прочность при растяжении: алюминиевые сплавы дают 200–600 МПа, а сталь — от 400 до 1 000+ МПа. Нейлон обычно имеет прочность при растяжении в диапазоне 75–90 МПа. Так почему же вообще выбирать нейлон?
Ответ кроется в весе, трении и стоимости. Нейлон значительно легче металла, что важно в автомобилестроении, аэрокосмической отрасли и робототехнике. Он самосмазывающийся, что снижает или устраняет потребность во внешних смазках. И CNC-обработку нейлона обычно стоит меньше, чем обработка таких металлов, как нержавеющая сталь или титан, как по сырью, так и по износу инструмента.
Нейлон также лучше металла поглощает вибрацию и гасит шум. Для таких применений, как крепления двигателей, компоненты конвейеров и корпуса медицинских устройств, эти свойства часто перевешивают преимущество металла в прочности при растяжении.
Скрытые издержки “дешевой” CNC-обработки нейлона
При сравнении предложений по цене на CNC-обработку нейлона, самая низкая цена редко бывает лучшим выбором. Уникальные свойства нейлона означают, что мастерская должна инвестировать в специальный инструмент, контроль условий окружающей среды и процессы обеспечения качества, чтобы поставлять детали, которые действительно работают.
Управление влажностью — это не опция
Нейлон печально известен своей гигроскопичностью. На молекулярном уровне амидные группы в цепях нейлона действуют как крошечные магниты для молекул воды. Стандартная деталь из нейлона 66 может расширяться до 0,7%–1,5% при высокой влажности. Для детали размером 100 мм это смещение более 1 мм — достаточно, чтобы разрушить допуск ±0,05 мм ещё до того, как деталь покинет мастерскую.
Профессиональные мастерские решают эту проблему путём предварительной кондиционирования перед обработкой, климатического контроля производственной среды и поэтапной обработки с циклами отдыха. Они также могут “переобрабатывать” или “недообрабатывать” размеры, чтобы деталь разбухала до правильного допуска в своей конечной рабочей среде. Если мастерская не упоминает управление влажностью в своём процессе, действуйте с осторожностью.
Стратегия инструмента отличает экспертов от любителей
Поскольку нейлон пластичен, он сопротивляется сдвигу. Тупой инструмент не будет резать материал — он будет его отталкивать, создавая явление, называемое “упругим восстановлением”, когда просверленное отверстие оказывается меньше сверла. Это требует специфической геометрии инструмента, включая большие положительные передние углы и полированные канавки.
Для нейлона, наполненного стекловолокном, задача усложняется. Стекловолокна обладают высокой абразивностью и быстро затупляют стандартные твердосплавные инструменты. Мастерские, специализирующиеся на CNC-обработку нейлона используют инструменты с алмазным покрытием или поликристаллические алмазные (PCD) инструменты для этих марок. Хотя они дороже на начальном этапе, эти инструменты дольше сохраняют остроту кромок, снижают нагрев и обеспечивают стабильное качество.
Контроль нагрева требует скорости, а не терпения
Нейлон удерживает тепло, а не рассеивает его, как металлы. Решение противоречит интуиции: используйте высокие скорости резания и агрессивные подачи, чтобы быстро удалять материал, минимизируя время контакта инструмента с деталью. Рекомендуемые параметры для фрезерования нейлона обычно составляют от 150 до 300 м/мин скорости резания с двухзубыми или однозубыми твердосплавными концевыми фрезами.
Стратегия охлаждения также важна. Хотя обильная подача СОЖ эффективна, некоторые мастерские предпочитают сжатый воздух или распылительное охлаждение, чтобы избежать поглощения влаги во время обработки. Ключевым моментом является стабильный отвод стружки, чтобы горячая стружка не расплавлялась повторно на детали.
Ключевые критерии выбора при выборе партнёра по CNC-обработке нейлона
Исходя из технических реалий, изложенных выше, вот практический контрольный список для оценки потенциальных производственных партнёров.
1. Закупка и хранение материалов
Уточните условия хранения сырья. Хранит ли предприятие запасы нейлона в средах с контролируемой влажностью? Дают ли они материалу акклиматизироваться к условиям цеха не менее 48 часов перед обработкой? Если ответ расплывчатый или его нет, размерная стабильность станет лотереей.
2. Термическая стабилизация (отжиг)
Для критически важных прецизионных компонентов отжиг является обязательным этапом. Этот процесс включает нагрев сырья или полуфабриката для снятия внутренних напряжений, вызывающих коробление. Предприятия, которые пропускают отжиг, принимают более высокий процент брака — или перекладывают эти риски на вас.
3. Протоколы измерений и контроля
Как и когда предприятие измеряет детали? Измерение сразу после обработки, пока деталь ещё сухая и тёплая, даёт искусственно завышенные результаты. Компетентное предприятие будет измерять в контролируемых условиях и учитывать равновесное влагосодержание детали в её конечной среде.
4. Сертификации и системы качества
Сертификации свидетельствуют о приверженности контролю процессов. ISO 9001:2015, ISO 14001, ISO 13485 (медицинские изделия) и IATF 16949 (автомобилестроение) являются значимыми ориентирами. Эти стандарты требуют документированных процедур для всего — от обслуживания инструмента до периодичности контроля.
5. Оборудование и мощности
Предприятие с более чем 150 станками с ЧПУ, включая более 25 фрезерных станков Haas и Mazak с 5, 4 и 3 осями, располагает мощностями для обработки как прототипов, так и серийных партий. Но количество значит меньше, чем возможности — спросите, есть ли у них опыт с конкретной маркой нейлона и классом допусков, которые вам требуются.
Почему Jucheng Precision выделяется в обработке нейлона на ЧПУ
Jucheng Precision, основанная в Шэньчжэне в 2012 году, построила свою репутацию на освоении сложных материалов. Компания работает на производственной площади 8 000 квадратных метров, где занято более 190 сотрудников, включая 30 высококвалифицированных специалистов. Их более 150 станков с ЧПУ включают более 25 установок Haas и Mazak, охватывающих 3-осевую и 4-осевую обработку, токарную обработку, шлифование, электроэрозионную проволочную и прошивную обработку.
Что выделяет Jucheng в CNC-обработку нейлона — это их системный подход к уникальным задачам материала. Они хранят сырьевой нейлон в средах с контролируемой влажностью и рекомендуют проектировать допуски не жёстче ±0,1 мм для крупных деталей с учётом расширения под воздействием окружающей среды. Они используют острые твердосплавные инструменты с высокими скоростями шпинделя и агрессивными подачами для быстрого удаления стружки, отводя тепло от детали. Для удаления заусенцев они применяют криогенные методы, которые замораживают заусенцы до хрупкости и их чистого отламывания.
Jucheng имеет сертификаты ISO 9001:2015, ISO 14001, ISO 13485 и IATF 16949. Их метрологическая лаборатория оснащена КИМ, оптическими компараторами, профилометрами поверхности и твердомерами, что позволяет обеспечивать типовые допуски ±0,005 мм. На стабильных марках нейлона они могут выдерживать допуски вплоть до ±0,03 мм.
Помимо обработки, Jucheng предлагает комплексные услуги — от проверки прототипов через изготовление пресс-форм до серийного производства. Они предоставляют коммерческие предложения в течение нескольких часов и могут поставить детали всего за 4 дня. С более чем 5 000 завершённых проектов разработки и ежемесячным выпуском 50 000 штук у них есть масштаб и опыт для выполнения как срочных прототипов, так и крупносерийного производства.
Принятие окончательного решения: система оценки для покупателя
Когда вы оцениваете предложения по CNC-обработку нейлона, используйте эту трёхступенчатую систему:
- Определите ваши эксплуатационные приоритеты. Что важнее — ударопрочность или размерная стабильность? Будет ли деталь работать во влажной среде? Должна ли она сохранять жёсткие допуски при перепадах температуры? Ваши ответы определят выбор марки и задание допусков.
- Подберите марку под применение. Используйте PA6 для универсальной ударной вязкости и лучшей чистоты поверхности. Используйте PA66 для более высокой термостойкости и жёсткости. Используйте стеклонаполненный нейлон, когда критичны жёсткость и размерная стабильность, — но учитывайте, что износ инструмента увеличит стоимость. Используйте маслонаполненный нейлон для самосмазывающихся поверхностей трения.
- Проверяйте технологический процесс цеха, а не только его цену. Спросите о контроле влажности, режимах отжига, стратегии оснастки и сроках контроля. Цех, который может чётко изложить эти детали, гораздо ценнее того, который просто предлагает низкую цену.
Часто задаваемые вопросы о CNC-обработке нейлона
В чём разница между нейлоном 6 и нейлоном 66 при CNC-обработке?
Нейлон 6 (PA6) обеспечивает лучшую ударную вязкость, ударопрочность и чистоту поверхности, а также немного легче обрабатывается. Нейлон 66 (PA66) обеспечивает более высокую жёсткость, прочность и термостойкость при меньшем влагопоглощении. Выбирайте PA6 для общих применений и деталей под ударными нагрузками; выбирайте PA66 для высокотемпературных или высоконагруженных механических компонентов.
Можно ли обрабатывать нейлон с жёсткими допусками?
Да, но это требует тщательного контроля процесса. Ненаполненный нейлон может расширяться на 0,7–1,5% при высокой влажности, поэтому допуски должны учитывать конечную рабочую среду детали. Профессиональные цеха используют отжиг, обработку в климатически контролируемых условиях, поэтапные циклы выдержки и стратегический припуск на обработку, чтобы достичь допусков до ±0,03 мм на стабильных марках.
CNC-обработка нейлона дороже обработки металла?
Как правило, нет. Нейлон дешевле многих металлов и вызывает меньший износ инструмента, чем сталь или титан. Однако специализированная оснастка для нейлона со стекловолокном и дополнительные меры контроля процесса для управления влажностью и температурой могут увеличить затраты по сравнению с обработкой стандартных пластиков, таких как ABS или Delrin.
Какой инструмент рекомендуется для CNC-обработки нейлона?
Рекомендуются острозаточенные твердосплавные инструменты с большими положительными передними углами (12–15 градусов) и полированными канавками. Однозубые или двухзубые концевые фрезы обеспечивают эффективный отвод стружки. Для нейлона со стекловолокном необходимы инструменты с алмазным покрытием или PCD для сопротивления абразивному износу.
Как влага влияет на обработанные нейлоновые детали?
Влагопоглощение вызывает набухание нейлона, что может изменить размеры на 0,7–1,5%. Это может привести к исчезновению зазоров в точных посадках или к выходу деталей за пределы допусков при сборке. Правильное хранение, кондиционирование перед обработкой и конструктивные допуски на температурное расширение имеют решающее значение.
В каких отраслях используются нейлоновые детали, обработанные на CNC?
Нейлон широко применяется в автомобилестроении (детали двигателей, детали под капотом), медицинских изделиях (корпуса, хирургические инструменты), робототехнике (шестерни, крепления двигателей), аэрокосмической отрасли (легкие конструкционные компоненты) и промышленном оборудовании (подшипники, износостойкие накладки, ролики конвейеров).
Как выбрать между нейлоном и Delrin для моей CNC-детали?
Выбирайте Delrin, когда размерная стабильность, точность и чистота обработки являются главными приоритетами. Выбирайте нейлон, когда более важны ударная вязкость, демпфирование вибраций и стоимость. Delrin более стабильно выдерживает жесткие допуски; нейлон лучше поглощает удары и лучше изнашивается в абразивных средах.
Каков типичный срок изготовления нейлоновых деталей, обработанных на CNC?
С опытным производством, таким как Jucheng, прототипы могут быть поставлены всего за 4 дня. Сроки серийного производства зависят от сложности детали, количества и марки материала. Нейлон со стекловолокном может потребовать дополнительного времени из-за более низких скоростей резания и более частой смены инструмента.
Заключение: сделайте осознанный выбор
CNC-обработка нейлона предлагает исключительную ценность для инженеров, которым нужны прочные, легкие и износостойкие компоненты. Но уникальные свойства материала — влагопоглощение, термическая чувствительность и стружкообразование — требуют производственного партнера с глубокой экспертизой, а не просто станка с ЧПУ.
Сравнивая марки, понимая компромиссы по отношению к альтернативам, таким как Delrin и металл, и проверяя системы контроля процессов на вашем производстве, вы можете избежать дорогостоящих сюрпризов и получить детали, работающие так, как задумано. Десятилетний опыт Jucheng Precision, комплексные сертификаты и системный подход к решению проблем нейлона делают компанию сильным кандидатом для проектов от быстрых прототипов до крупносерийного производства.
Готовы двигаться дальше? Начните с определения требований к эксплуатационным характеристикам, выбора подходящей марки нейлона и постановки непростых вопросов о контроле процесса. Надёжный партнёр будет рад таким вопросам — потому что у него есть на них ответы.
Готовы обсудить ваш проект по CNC-обработке нейлона? Ознакомьтесь с возможностями Jucheng по обработке нейлона или запросить расчёт стоимости чтобы начать.
Дополнительные материалы:
- Обработка нейлона 6: руководство по прочным промышленным деталям
- Решение 4 ключевых проблем CNC-обработки нейлона
- Достижение жёстких допусков при обработке нейлона: советы экспертов
- Обработка нейлона со стекловолокном: преодоление абразивного износа инструмента
- О компании Jucheng Precision — сертификаты и возможности