
Lorsque vous vous approvisionnez en composants usinés CNC, la finition finale compte. Il ne s'agit pas seulement de faire paraître la pièce plus belle ; il s'agit de garantir qu'elle fonctionne dans des conditions réelles. Que vous parcouriez des forums comme r/CNC ou r/Machinists sur Reddit, une question revient sans cesse : “ Comment choisir le bon traitement de surface pour pièces métalliques sans exploser mon budget ni manquer les tolérances ? ” Ce guide existe pour y répondre.
L'ingénierie derrière un état de surface peut déterminer si votre assemblage résiste à la rouille dans un environnement marin ou échoue lors d'un test au brouillard salin. Avec autant d'options disponibles, la confusion est courante. Cet article explorera les méthodes les plus fiables—telles que l'anodisation, le revêtement en poudre, le placage et la passivation—et vous aidera à évaluer des fournisseurs comme Jucheng par rapport aux normes de l'industrie. Nous visons à fournir un cadre transparent et axé sur la décision.
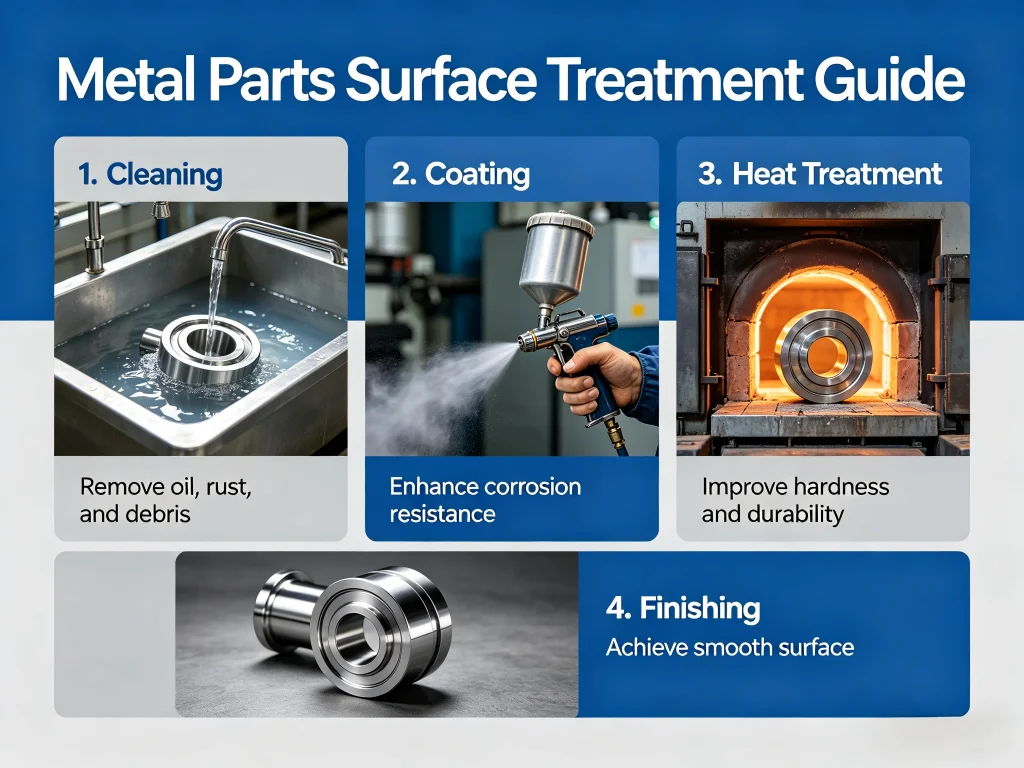
1. Pourquoi une simple surface “ brute d'usinage ” ne suffit souvent pas
Une pièce métallique fraîchement usinée peut présenter des pics et des vallées microscopiques laissés par l'outil de coupe. Cette texture rugueuse, souvent mesurée en valeurs Ra (rugosité moyenne), peut être un point de départ pour la corrosion ou la fatigue. De nombreux ingénieurs découvrent trop tard qu'un composant en acier existant nécessite un processus de traitement de surface pour l'acier pour survivre aux conditions extérieures. Sur des plateformes comme les groupes Facebook dédiés au travail des métaux, les professionnels partagent des histoires de produits qui ont échoué parce que la finition ne correspondait pas à l'environnement.
La valeur essentielle d'un revêtement ou d'une couche de conversion est de modifier la surface la plus externe du substrat. Vous pouvez améliorer la résistance à la corrosion, augmenter la dureté de surface, améliorer la conductivité électrique ou respecter les règles d'hygiène strictes de la FDA. Cependant, chaque procédé présente des compromis en termes d'épaisseur, de coût et de délai. Comprendre ces compromis dès le départ sépare un projet réussi d'une réapprovisionnement coûteux.
2. Comparaison des options de traitement de surface les plus courantes
Pour vous aider à prendre une décision claire, nous avons élaboré un tableau comparatif basé sur la compatibilité réelle des matériaux et les données de performance. Ce tableau met en évidence les facteurs susceptibles d'influencer votre choix : durabilité mécanique, finition esthétique et impact sur les tolérances. Un point de confusion fréquent est de savoir s'il faut utiliser l'anodisation ou le revêtement en poudre pour un boîtier en aluminium. Le tableau ci-dessous clarifie la distinction.
Les sources de données incluent les fiches de capacités des fournisseurs et les discussions sur r/manufacturing.
| Type de traitement | Substrats typiques | Principal avantage | Variation dimensionnelle | Résistance au brouillard salin (ASTM B117) | Coût relatif |
| :— | :— | :— | :— | :— | :— |
| Anodisation (Type II/III) | Aluminium, Titane | Durcit la surface, teintable | Faible (5–25 µm) | Excellent (500+ h) | Moyen |
| Thermolaquage | Acier, Aluminium | Protection épaisse, options de couleur | Élevé (50–150 µm) | Bon (300–500 h) | Moyen |
| Nickelage chimique | Acier, Cuivre, Laiton | Épaisseur uniforme, résistance à l'usure | Modéré (10–50 µm) | Très bon (200–400 h) | Moyen-Élevé |
| Passivation | Acier inoxydable | Élimine le fer, prévient la rouille | Négligeable | N/A (prévient l'oxydation) | Faible |
| Zingage (avec chrome trivalent) | Acier au carbone | Protection anticorrosion sacrificielle | Modéré (5–15 µm) | Bon (120–200 h) | Faible |
| Oxydation noire | Acier | Antireflet, rétention d'huile | Négligeable | Faible (nécessite de l'huile) | Faible |
Examinons ces procédés plus en détail. L'anodisation transforme la surface de l'aluminium en une couche d'oxyde dure et poreuse qui peut être scellée ou colorée ; en revanche, le thermolaquage applique une couche de peinture à base de polymère qui durcit sous l'effet de la chaleur. Lorsque vous devez traiter un instrument médical en acier inoxydable, la passivation élimine chimiquement les particules de fer libre. Pendant ce temps, pour un support en acier situé près de l'eau salée, une peinture multicouche ou un zingage avec une couche de finition transparente pourrait être l'option la plus sûre.
2.1 Anodisation vs thermolaquage : le débat éternel
Sur Reddit, les utilisateurs demandent souvent quelle finition résiste le mieux sur l'équipement d'extérieur. L'anodisation (en particulier l'anodisation dure) se lie au métal lui-même et ne s'écaille pas comme la peinture. Cependant, le thermolaquage offre une barrière plus épaisse contre l'abrasion physique et est bien plus facile à assortir à une couleur de marque spécifique. Si votre pièce nécessite des tolérances serrées (comme un corps de vanne), l'anodisation pourrait être plus adaptée car elle ajoute une épaisseur minimale. Pour les panneaux de machines lourdes, le thermolaquage pourrait offrir une meilleure résistance aux impacts.
2.2 Options de placage pour l'acier et le cuivre
La le traitement de surface du cuivre implique souvent un nickelage chimique car il prévient le ternissement et fournit une couche dure et uniforme sans accumulation importante sur une géométrie complexe. Pour les composants en acier, le zingage est un moyen rentable de résister à la rouille rouge, mais il peut ne pas avoir l'aspect aussi haut de gamme qu'un placage nickel-chrome. L'oxydation noire convient bien aux armes à feu et aux fixations automobiles où une finition discrète et sans reflets est nécessaire, mais elle offre une résistance à la corrosion minimale à moins d'être scellée avec de l'huile ou de la cire.
3. Facteurs critiques pour le choix d'un fournisseur de finition de surface
Avant d'envoyer votre demande de devis, vous devez évaluer les fournisseurs potentiels selon cinq paramètres clés. Même si un fournisseur répertorie de nombreux options de traitement de surface, vous devez creuser plus profondément. La plupart des problèmes de qualité ne proviennent pas d'un manque d'équipement, mais d'un contrôle qualité médiocre et d'un masquage incohérent.
- Compatibilité des matériaux : Toutes les finitions ne s'appliquent pas à tous les alliages. L'aluminium à haute teneur en silicium, par exemple, peut produire une décoloration sombre lors de l'anodisation. Vérifiez toujours la matrice de compatibilité du fournisseur. Le guide en ligne de Jucheng indique explicitement quels matériaux sont compatibles avec l'anodisation, la passivation ou le placage, ce qui élimine toute incertitude.
- Protocoles d'assurance qualité : Quels instruments l'atelier utilise-t-il ? Les installations professionnelles emploient la fluorescence X pour l'épaisseur, le test d'adhérence par quadrillage (ASTM D3359) et des chambres de brouillard salin pour confirmer la résistance à la corrosion. Sans ces étapes de vérification, un revêtement qui semble bon aujourd'hui pourrait se délaminer le mois prochain.
- Contraintes géométriques : Les petits trous, les cavités profondes ou les angles vifs peuvent piéger des résidus chimiques ou ne pas recevoir une couverture complète. Le nickelage chimique est réputé pour son dépôt uniforme dans les alésages, tandis que le placage électrolytique peut laisser des couches plus minces dans les renfoncements.
- Classement esthétique : Discutez dès le départ du grade de surface requis. Jucheng classe les surfaces en Classe A (qualité visuelle d'affichage), Classe B et Classe C (fonctionnelle uniquement). Un devis basé sur les normes de Classe C sera très différent d'un devis pour une finition esthétique impeccable.
- Conformité environnementale et commerciale : Pour l'exportation vers l'UE ou les États-Unis, les finitions doivent être conformes RoHS et REACH. Certains revêtements de conversion au chromate hérités (chrome hexavalent) sont fortement restreints. Les fournisseurs fiables fourniront des certificats de conformité.
4. Comment interpréter les exigences de rugosité de surface (valeurs Ra)
En usinage CNC, la rugosité de surface est couramment définie par Ra (rugosité moyenne). Les normes internationales ISO 1302 et ASME Y14.36 définissent la manière de désigner ces symboles sur les dessins techniques. Selon les références du secteur, les pièces usinées standard se situent généralement entre Ra 3,2 µm (traces d'outil visibles) et Ra 1,6 µm (lisse). Pour les surfaces d'étanchéité ou les roulements, un Ra de 0,8 µm ou inférieur peut être requis.
Cependant, soyez prudent : certains traitements comme le sablage ou le revêtement en poudre arrondiront les pics et pourraient modifier la rugosité fonctionnelle. Si votre plan exige un Ra précis de 0,4 µm, un revêtement en poudre épais risque d'ensevelir cette finition. Dans ce cas, vous pourriez choisir l'anodisation ou l'électropolissage, qui préservent la douceur sous-jacente. Cette nuance est souvent débattue dans les forums techniques, où les ingénieurs partagent des conseils sur la spécification des surfaces “ critiques ” qui doivent être masquées avant le revêtement.
5. Directives spécifiques au secteur pour l'acier et l'aluminium
Différents secteurs ont établi des bonnes pratiques. Les comprendre pourrait vous éviter de surdimensionner ou de sous-protéger une pièce.
- Aérospatiale : L'anodisation dure selon MIL-A-8625 et le revêtement par conversion chimique (Alodine) sont courants pour l'aluminium de qualité aéronautique. Une résistance au brouillard salin supérieure à 336 heures est typique.
- Dispositifs médicaux : L'acier inoxydable passivé est la référence absolue. Un polissage électrolytique peut suivre pour obtenir une finition miroir facile à stériliser et résistante à l'adhésion bactérienne.
- Automobile : Vous trouverez des revêtements zinc-lamellaire sur les boulons de châssis et du noir d'oxyde sur les mécanismes intérieurs. Le chromage reste populaire pour les garnitures extérieures, bien que le chrome hexavalent soit de plus en plus abandonné.
- Électronique grand public : Des finitions minces et décoratives comme les corps en aluminium sablés et anodisés. Le traitement de surface des plastiques est également courant ici, notamment la peinture et la métallisation de blindage EMI/RFI.
Lorsque vous travaillez avec de l'acier, déterminez si vous avez besoin de processus de traitement de surface pour l'acier qui ajoute une couche conductrice (placage) ou non conductrice (peinture). Pour les éléments structurels, un revêtement de conversion comme le phosphate de manganèse peut offrir à la fois une rétention d'huile et une réduction du frottement.
6. Pourquoi choisir Jucheng pour vos besoins de finition de surface
Jucheng opère comme un centre de fabrication intégré, associant l'usinage CNC à des services de finition internes et de partenaires certifiés. Leur avantage réside dans le contrôle de l'ensemble du flux de travail, de la matière première à l'inspection finale, ce qui minimise les dommages liés à la manutention et réduit les retards logistiques. Voici ce qui les distingue :
- Correspondance transparente matériau-finition : Jucheng fournit un tableau de compatibilité clair indiquant les finitions recommandées pour l'aluminium, l'acier inoxydable, l'acier au carbone, le laiton, le cuivre, le titane et les plastiques. Cela élimine le risque de choisir un procédé non adhérent.
- Protocoles stricts d'assurance qualité (AQ) : L'entreprise utilise des spectrophotomètres X-Rite pour la constance des couleurs, des jauges à courants de Foucault pour l'épaisseur du revêtement (garantissant 25 µm pour l'anodisation dure), des tests d'adhérence par quadrillage selon ASTM D3359 et une validation au brouillard salin selon ASTM B117.
- Capacités de masquage complexes : Certaines pièces nécessitent des finitions doubles (par exemple, une surface extérieure anodisée avec une pastille de mise à la terre conductrice masquée). Jucheng est spécialisé dans le masquage précis pour isoler des zones spécifiques.
- Conformité mondiale : Tous les procédés de finition sont conformes aux normes RoHS et REACH, garantissant l'absence d'obstacles juridiques lors de l'exportation vers l'Europe ou l'Amérique du Nord.
- Classement esthétique : Au lieu d'une “ bonne finition ” vague, Jucheng classe les surfaces en Classe A (Visuelle), Classe B et Classe C, en appliquant des critères d'inspection adaptés aux besoins de votre projet.
Les retours de la communauté sur les forums de fabrication soulignent qu'une communication constante et des notes DFM (Design for Manufacturing) claires réduisent le risque de retards liés aux finitions. Jucheng fournit une revue DFM détaillée sous 24 heures, ce qui répond aux besoins du prototypage rapide et de la production à grande échelle.
7. Questions fréquentes sur les traitements de surface (FAQ)
Les questions suivantes sont issues de sujets récurrents sur les groupes LinkedIn, les discussions Reddit et les journaux de requêtes pour des termes comme exemples de traitement de surface et qu'est-ce que le traitement de surface des métaux.
1. Qu'est-ce que le traitement de surface des métaux, exactement ?
Le traitement de surface désigne tout procédé qui modifie la couche supérieure d'une pièce métallique afin d'améliorer sa résistance à la corrosion, ses propriétés d'usure, son esthétique ou son adhérence. Cela inclut l'application d'un revêtement (peinture, placage), la conversion chimique de la surface (anodisation, oxydation noire) ou l'élimination des contaminants (passivation).
2. Quel traitement de surface offre la meilleure résistance à la corrosion ?
Pour l'aluminium, l'anodisation dure ou le revêtement en poudre (avec un prétraitement approprié) offre une excellente protection. Pour l'acier, le nickelage chimique et le zingage avec passivation trivalente se classent en tête. L'acier inoxydable repose sur la passivation pour restaurer sa couche native d'oxyde de chrome. Le meilleur choix dépend de l'environnement (marin, industriel, intérieur).
3. Puis-je appliquer un traitement de surface à des pièces en plastique ?
Oui. Traitement de surface pour plastiques inclut la peinture par pulvérisation, le lissage à la vapeur, la teinture et la métallisation (blindage EMI). Cependant, la galvanoplastie traditionnelle ne fonctionne pas sur le plastique sans une couche d'accrochage par dépôt chimique.
4. Comment la passivation améliore-t-elle l'acier inoxydable ?
La passivation utilise un bain chimique (acide nitrique ou citrique) pour dissoudre le fer libre et les contaminants de surface de l'acier inoxydable. Cela permet à une couche uniforme d'oxyde de chrome de se former, ce qui empêche la rouille rouge et améliore la résistance à la corrosion inhérente du matériau.
5. Quels sont les exemples typiques de traitements de surface pour les applications à forte usure ?
Le chromage dur, le nickel chimique (traité thermiquement) et l'anodisation dure (Type III) sont des exemples courants pour les tiges hydrauliques, les engrenages et les tiroirs de distributeurs. Les traitements chimico-thermiques comme la nitruration ou la cémentation sont également efficaces mais modifient la métallurgie, pas seulement le revêtement de surface.
6. Comment spécifier un traitement de surface sur un dessin technique ?
Utilisez les symboles ISO 1302 ou ASME Y14.36 pour indiquer la finition requise. Notez la rugosité (Ra), le type de traitement (par ex., Anodisation selon MIL-A-8625 Type II) et toute zone à “ masquer ”. Il est également judicieux d'inclure une note générale du type “ Revêtement poudre noir mat, épaisseur 50–80 µm, ASTM B117 500 h minimum. ”
7. Puis-je combiner plusieurs finitions de surface sur une seule pièce ?
Oui, souvent par masquage. Par exemple, un bloc en aluminium pourrait être entièrement anodisé, mais certaines plages de masse sont masquées pour rester conductrices. Alternativement, un support en acier pourrait être zingué sur la plupart des surfaces, avec un rail sélectionné masqué pour un soudage ultérieur.
8. Prendre la décision finale : une liste de contrôle étape par étape
Choisir la finition optimale ne doit pas être une devinette. Suivez ce cadre décisionnel pour réduire les options.
- Définir l'environnement de fonctionnement : Intérieur/extérieur, eau salée, exposition chimique, stabilité aux UV.
- Identifier les besoins fonctionnels : Résistance à la corrosion, dureté à l'usure, propriétés électriques ou certification FDA.
- Analyser le matériau du substrat : Aluminium, acier, acier inoxydable, cuivre ou plastique. Consultez les tableaux de compatibilité des fournisseurs.
- Vérifier les exigences de tolérance : Un revêtement de 0,002 pouce causera-t-il des problèmes d'ajustement ? Choisissez l'anodisation ou les revêtements en couche mince si les tolérances sont serrées.
- Définir les normes esthétiques : S'agit-il d'une surface visible de classe A ou d'une surface fonctionnelle cachée ? Communiquez-le à votre fournisseur.
- Demander des certifications d'essai : Demandez des rapports de brouillard salin, des vidéos de test d'adhérence et des mesures d'épaisseur des lots précédents.
Un partenaire comme Jucheng simplifie ce processus en offrant des retours DFM qui signalent les problèmes potentiels de masquage ou de compatibilité des matériaux avant le début de la production. Cette approche réduit les modifications d'ingénierie coûteuses ultérieures.
Prêt à finaliser votre spécification de traitement de surface ?
Arrêtez de deviner quel fini tiendra sur le terrain. Téléchargez votre fichier CAO ou partagez vos exigences techniques, et l'équipe d'ingénierie fournira une proposition de finition détaillée et une analyse DFM, y compris les stratégies de masquage, les couches de finition recommandées et les rapports d'essai certifiés.
Obtenez un devis de Jucheng sous 24 heures.
Il suffit de joindre votre fichier 2D ou 3D pour recevoir une vérification de conformité ainsi que des recommandations de finition.