
Eine Bohrung kann maßhaltig sein und dennoch ihre Funktion verfehlen. Die Achse kann kegelig, unrund, versetzt oder zu rau für die Gegenwelle oder Dichtung sein. Innenrundschleifen und Honen adressieren unterschiedliche Aspekte dieses Problems: Innenrundschleifen ist ein Spanabhebungsverfahren, das eingesetzt wird, um Bohrungsmaß und -geometrie herzustellen; Honen wird üblicherweise verwendet, um die Geometrie und Oberflächenbeschaffenheit einer Bohrung zu verfeinern, nachdem eine geeignete Ausgangsbedingung vorliegt. Entscheiden Sie anhand der geforderten Bohrungsmerkmale, nicht allein anhand der Oberflächenbezeichnung.
Der Vergleich ist am nützlichsten für gehärtete Buchsen, Präzisionsbuchsen, Lagersitze, Hydraulikkomponenten und andere Teile, bei denen eine Welle, ein Stift oder eine Dichtung in einer Bohrung läuft. Werkstoff, Bohrungslängen-Durchmesser-Verhältnis, Ausgangsaufmaß, Zugänglichkeit und Prüfmethode beeinflussen alle den Prozessplan. Eine Zeichnung sollte die Funktionsachse und die Abnahmekriterien festlegen, bevor ein Verfahren ausgewählt wird.
Maß, Form und Textur getrennt betrachten
Drei häufige Anforderungen werden leicht verwechselt. Der Bohrungsdurchmesser steuert das Spiel oder die Pressung mit dem Gegenstück. Die Form steuert Rundheit, Zylindrizität, Kegeligkeit und Geradheit über die Bohrungslänge. Die Oberflächenbeschaffenheit beschreibt Spitzen, Täler und Riefenrichtung, die Reibung, Schmierstoffrückhaltung, Verschleiß und Dichtheit beeinflussen können. Ein Verfahren kann ein Merkmal verbessern und ein anderes außerhalb der Anforderung belassen.
Beispielsweise kann ein Zweipunkt-Bohrungsmessgerät an mehreren Stellen einen Durchmesser innerhalb der Grenzen melden, aber eine dreilappige Form oder eine Achsverbiegung übersehen. Eine Rauheitsmessung kann an einer Stelle akzeptabel sein, während die Bohrung eine messbare Kegeligkeit aufweist. Der Abnahmeplan sollte daher angeben, welche Merkmale kritisch sind und wie sie bewertet werden. Vermeiden Sie es, eine sehr enge Durchmessertoleranz als Ersatz für die Definition von Rundheit oder Ausrichtung hinzuzufügen.
Wofür Innenrundschleifen geeignet ist
Beim Innenrundschleifen wird eine kleine rotierende Schleifscheibe in einer Bohrung eingesetzt, um Material abzutragen. Es kann eine Bohrung auf Maß bringen und einen gewissen Geometriefehler korrigieren, wenn Werkstück und Schleifscheibe gestützt und kontrolliert werden können. Es wird häufig für harte Werkstoffe, Fertigbohrungen und Merkmale in Betracht gezogen, deren Maß oder Beziehung zu einer anderen Oberfläche nach vorherigen Operationen oder einer Wärmebehandlung hergestellt werden muss.
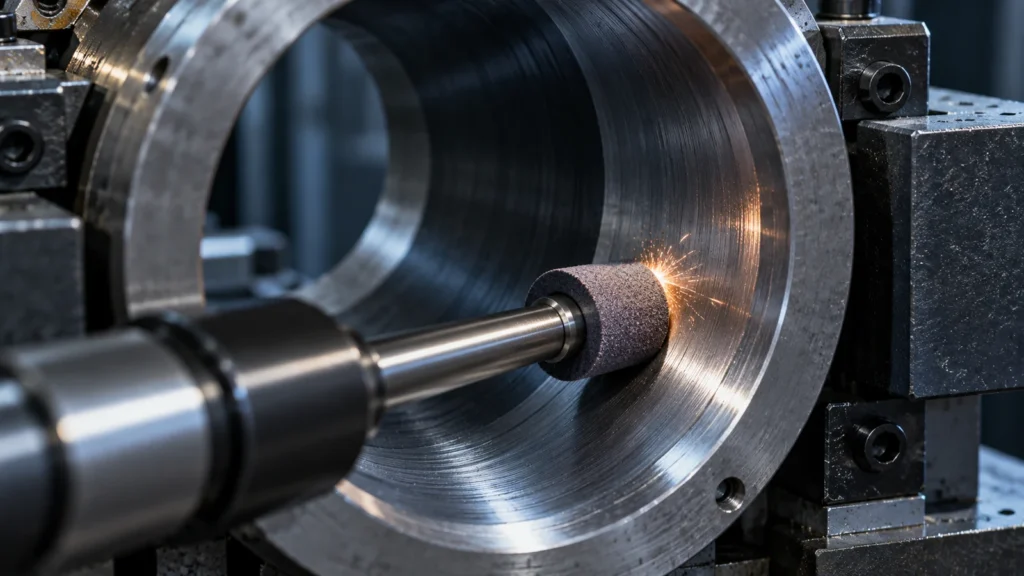
Innenrundschleifen garantiert keine bestimmte Oberfläche oder Form, nur weil der Vorgang auf dem Arbeitsplan genannt ist. Das Aufspannbezugssystem, die Werkstückaufnahme, das thermische Verhalten und die Messstrategie sind entscheidend. Für den Prozesskontext siehe die Innenrundschleif-Kapazität der Website und sein breiteres Informationen zum Präzisionsschleifen; die Zeichnung bestimmt weiterhin die zulässigen Maße.
Was Honen in einer Bohrung verändert
Beim Honen werden Schleifsteine oder ähnliche Werkzeuge in einer kontrollierten Bewegung innerhalb der Bohrung eingesetzt. Die Kombination aus Rotation und Hin- und Herbewegung erzeugt ein kreuzgeschliffenes Oberflächenmuster und kann die Größe und Form der Bohrung verfeinern. Das Verfahren ist wertvoll, wenn die Anwendung von einer kontrollierten Textur und Kontaktfläche entlang einer Länge profitiert, doch die Ergebnisse hängen von der Werkzeugführung, dem Druck, dem Hub, dem Zustand des Schleifmittels, dem Schmierstoff und der dem Werkzeug dargebotenen Bohrungsgeometrie ab.
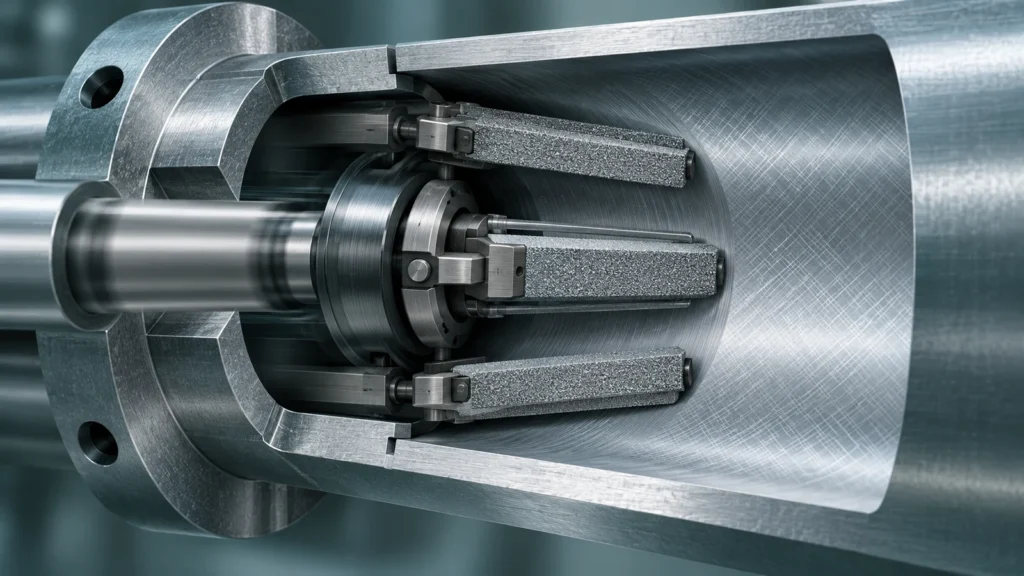
Das Kreuzschliffmuster selbst braucht Kontext. Sein Winkel, seine Tiefe und seine Gleichmäßigkeit können für die Schmierung oder Abdichtung wichtig sein, aber ein visuelles Muster ist kein Prüfergebnis. Definieren Sie den erforderlichen Texturparameter, die Messrichtung und die Probenahmestellen. Eine Bohrung, die eine Dichtung aufnimmt, kann eine andere Oberflächenanforderung haben als eine trockene Gleitpassung oder eine Positionierbuchse.
Auswahl nach der Ausgangsbedingung der Bohrung
Verwenden Sie den Ausgangszustand als erstes Entscheidungskriterium:
- Legen Sie das Bezugssystem fest. Identifizieren Sie die Fläche, die Achse oder das Merkmal, das die Funktion der Bohrung in der Baugruppe bestimmt.
- Messen Sie die aktuelle Bohrung. Prüfen Sie den Durchmesser in mehreren Tiefen und Ausrichtungen sowie die für die Anwendung erforderlichen Formmerkmale.
- Vergleichen Sie den Fehler mit der verfügbaren Toleranz. Bestimmen Sie, ob das Verfahren nennenswertes Material abtragen muss, um das Maß zu korrigieren, oder ob es nur eine bereits geeignete Bohrung verfeinern soll.
- Wählen Sie die Abfolge der Arbeitsgänge. Innenschleifen kann Maß und Geometrie herstellen; Honen kann folgen, wenn die Funktionsfläche eine weitere Textur- oder Formverfeinerung benötigt.
- Zwischen- und Endprüfung planen. Messungen nicht bis nach dem letzten Arbeitsgang aufschieben, wenn ein früherer Prozess die verbleibende Aufmaßreserve aufnehmen kann.
Dies sind Planungsfragen, keine pauschale Anweisung, dass jede Bohrung beide Prozesse benötigt. Bei manchen Teilen kann Innenrundschleifen allein die Zeichnung erfüllen. Bei anderen kann Honen nach einem anderen Bohr- oder Schleifvorgang geeignet sein. Ein Prozessingenieur sollte die Abfolge anhand von Materialhärte, Bohrungsabmessungen, Toleranzbeziehungen und Anforderungen an die Funktionsprüfung bestätigen.
Die Prüfung muss zur Geometrie passen
Verwenden Sie für den Durchmesser nach Bedarf eine kalibrierte Bohrungsmesslehre oder ein Luftmessgerät, kombinieren Sie Größenmesswerte jedoch mit einer Formmessmethode, wenn die Zeichnung Rundheit, Zylindrizität oder Achse kontrolliert. Ein Koordinatenmessgerät kann Lage und Ausrichtung relativ zu Bezügen bewerten, während ein dediziertes Formmessgerät eine detailliertere Bohrungsgeometrie liefern kann. Die richtige Methode hängt von Zugänglichkeit, Toleranz, Oberflächenzustand und Messunsicherheit ab.
Geben Sie für die Textur an, ob Ra, Rz oder ein anderer Parameter gefordert ist und wie das Instrument ausgerichtet wird. Ein Taster kann in einer kleinen oder tiefen Bohrung schwierig konsistent platziert werden; ein Messwert nahe der Mündung repräsentiert möglicherweise nicht die Arbeitszone. Wenn das Teil eine Dichtungs- oder Lagerpassfläche ist, kann eine Funktionsprüfung oder eine vom Lieferanten definierte Verifikation die Maßprüfung ergänzen, sollte jedoch Zeichnungsanforderungen nicht ohne Vereinbarung ersetzen.
Nach Reinigung und Temperaturstabilisierung messen. Schleifmittelrückstände, Honöl, Grate an Querbohrungen oder Temperaturunterschiede können das Ergebnis verfälschen. Erfassen Sie Ort und Ausrichtung der Messungen, damit Lieferanten- und Kundenergebnisse vergleichbar sind.
Die Zeichnung für die Fertigung nutzbar machen
Eine entscheidungsreife Zeichnung sollte Bohrungsdurchmesser und Toleranz, die Bezugsangabe, jede geforderte Form- oder Positionskontrolle, Oberflächentextur, Werkstoff- und Wärmebehandlungszustand sowie die Prüferwartung zeigen. Wo eine Dichtung oder Welle die Funktion bestimmt, identifizieren Sie das Gegenstück oder die Passungsklasse, anstatt sich auf eine allgemeine Anmerkung zu verlassen. Klären Sie, ob Abmessungen vor oder nach Beschichtung, Galvanisierung oder einem späteren Montagevorgang gemessen werden.
Wenn die Bohrung tief, unterbrochen, dünnwandig oder ungewöhnlich klein ist, fügen Sie eine Schnittansicht oder ein Modelldetail hinzu, das Zugänglichkeit und Abstützung verdeutlicht. Wenn eine Prozessänderung zulässig ist, definieren Sie das akzeptierte Ergebnis, anstatt einen benannten Arbeitsgang zu verlangen, ohne den Grund zu erläutern. Dies gibt der Fertigung Spielraum, einen geeigneten Weg zu wählen, während die technische Anforderung erhalten bleibt.
FAQ
Folgt das Honen immer dem Innenrundschleifen?
Nein. Honen wird eingesetzt, wenn sein Beitrag zur Oberfläche oder Geometrie benötigt wird. Wenn das Schleifen bereits alle spezifizierten Merkmale erreicht, kann ein zusätzlicher Arbeitsgang Kosten und Risiken erhöhen, ohne die Funktion zu verbessern.
Kann Honen eine Bohrung korrigieren, die nicht ausgerichtet ist?
Es kann einige Bohrungsfehler verfeinern, aber es sollte nicht angenommen werden, dass es eine Achse relativ zu externen Bezügen neu positioniert. Legen Sie die geforderte Achsbeziehung und das verfügbare Aufmaß fest, bevor Sie einen korrigierenden Prozess auswählen.
Welcher Prozess erzeugt eine gekreuzte Bohrungsstruktur?
Honen erzeugt üblicherweise durch seine kombinierte Bewegung eine Kreuzschliffstruktur. Das geforderte Muster und die Textur müssen dennoch funktional definiert und geeignet geprüft werden; das Aussehen allein ist kein Nachweis der Abnahme.