
قد يكون جزء CNC الذي يتغير حجمه أثناء التشغيل استجابةً للتمدد الحراري في الماكينة أو قطعة العمل أو كليهما. الانحراف الحراري للماكينة هو تغير تدريجي في الموضع النسبي لأداة القطع وقطعة العمل مع تغير حرارة هيكل الماكينة بفعل الحرارة الصادرة من عمود الدوران أو المحاور أو عملية القطع أو سائل التبريد أو ظروف الغرفة. وهو ليس مماثلاً لقياس جزء ساخن وافتراض حجمه عند درجة حرارة الغرفة. افصل بين هذين التأثيرين قبل تغيير الإزاحات أو إلقاء اللوم على دفعة مادة معينة.
بالنسبة للمشتري، القضية العملية هي قابلية التكرار عبر التشغيل: هل تختلف القطعة الأولى عن القطع اللاحقة، وهل يتبع الخطأ محوراً واحداً أو ميزة واحدة، وهل يعود بعد إيقاف التشغيل؟ يشير الاتجاه مع مرور الوقت إلى مشكلة تحكم مختلفة عن الإزاحة الثابتة أو عن جزء تم قياسه عند درجات حرارة غير متسقة.
افصل حركة الماكينة عن درجة حرارة الجزء
يصف الانحراف الحراري علاقة إحداثيات متغيرة في الماكينة. فعندما تدخل الحرارة إلى عمود الدوران أو المحامل أو المحركات أو براغي الكرات أو الأدلة أو الهيكل المصبوب أو التثبيت، تتمدد المكونات بمعدلات مختلفة وفي اتجاهات مختلفة. وبالتالي يمكن أن تتحرك نقطة مركز الأداة بالنسبة لقطعة العمل حتى عندما لا يتغير البرنامج والإزاحات الاسمية. يعتمد الحجم والاتجاه على تصميم الماكينة ودورة التشغيل والبيئة وطريقة القياس؛ ولا يوجد وقت تسخين عالمي أو قيمة تصحيح تناسب كل ماكينة.
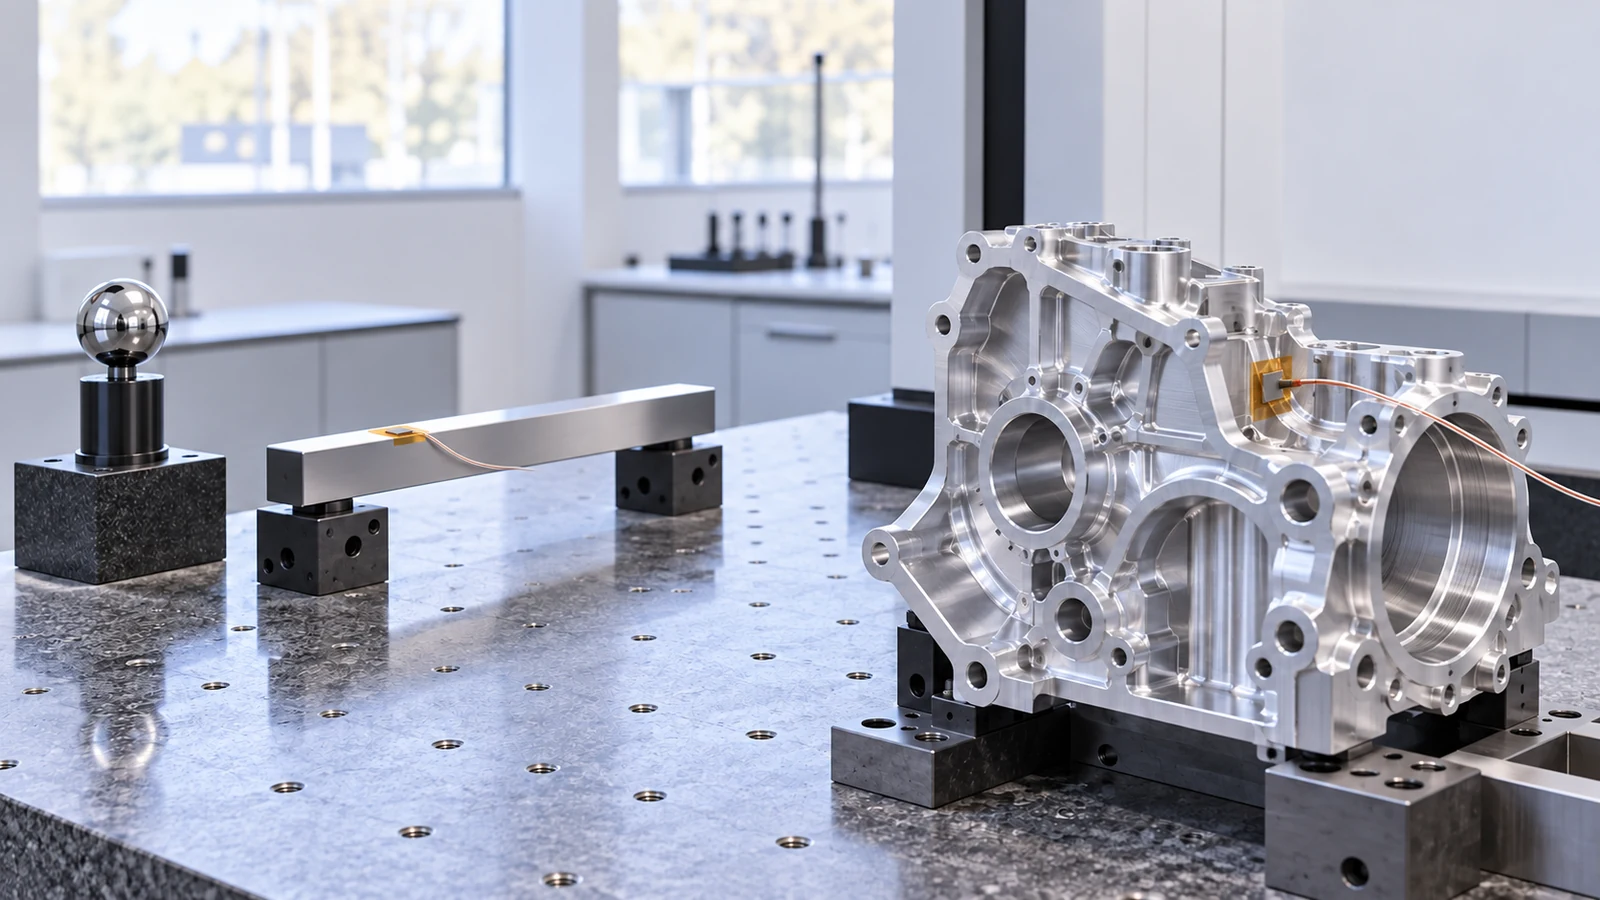
تخلق درجة حرارة قطعة العمل تأثيراً ثانياً. فالجزء المعدني الذي يُقاس بعد القطع بفترة وجيزة قد لا يكون له البعد نفسه الذي سيكون له بعد الاستقرار في بيئة الفحص. وإذا كانت ماكينة القياس الإحداثي أو أداة المقارنة أو الأداة اليدوية في حالة حرارة مختلفة، فقد تتغير النتيجة المقاسة مرة أخرى. يمكن أن تتداخل هذه التأثيرات، لذا فإن تفسير “الجزء الساخن” لا يثبت أن الماكينة مستقرة حرارياً.
| النمط الملاحظ | سؤال محتمل | فحص فصل مفيد |
|---|---|---|
| تختلف القطع الأولى ثم تظهر اتجاهات في الأبعاد وتستقر | هل تقترب الماكينة من حالة حرارية قابلة للتكرار؟ | سجّل وقت التشغيل المنقضي والميزة نفسها على القطع المتتالية |
| تتحرك عدة ميزات معاً في اتجاه واحد | هل يتحرك محور مشترك أو تثبيت أو مرجع؟ | قارن الميزات المرتبطة بنفس محور الماكينة ومرجع الإعداد |
| تتغير ميزة رقيقة أو غير متماثلة واحدة فقط بعد القطع | هل تحرر الإجهاد أو التسخين الموضعي للجزء أكثر احتمالاً؟ | قارن هندسة الحالة الحرة بعد فترة تثبيت متسقة |
| تتفاوت قراءات الفحص بين المشغلين أو الأجهزة | هل درجة حرارة القياس أو طريقته غير متسقة؟ | وحّد حالة الجزء والمرجع والجهاز ونقاط التلامس |
هذه خريطة تشخيصية، وليست بديلاً عن معايرة الماكينة أو دراسة نظام قياس. وهي تساعد على منع الخطأ الشائع المتمثل في تطبيق إزاحة ماكينة للتعويض عن جزء لم يصل ببساطة إلى حالة الفحص المتفق عليها.
تتبع مسار الحرارة عبر العملية
ابدأ بدورة التشغيل. فقد لا يكون المغزل الذي كان خاملاً، والماكينة التي بدأت للتو، والماكينة التي نفذت سلسلة طويلة من القطعات عالية الحمل، في الحالة الحرارية نفسها. تؤثر حركة المحاور وسرعة المغزل وحمل القطع وتدفق سائل التبريد وتوزيع العمليات عبر نطاق العمل جميعاً في توليد الحرارة وإزالتها. وقد لا يمثل اختبار على ميزة قرب مركز الحركة ميزةً مشغّلة عند حافة نطاق العمل.
افحص بعد ذلك ظروف تثبيت قطعة العمل وسائل التبريد. فقد يسخن التثبيت بشكل غير متساوٍ؛ وقد تتغير درجة حرارة سائل التبريد وتدفقه بين الورديات؛ وقد تغيّر الرقائق المتراكمة حول التثبيت انتقال الحرارة الموضعي أو تمنع الجزء من الاستقرار بشكل متسق. لا تثبت هذه الظروف وجود خطأ في الماكينة، لكن تسجيلها يمكن أن يفسر سبب اختلاف تشغيلين متطابقين اسمياً.
ضع ترتيب العمليات في الاعتبار أيضاً. فقد يؤدي التخشين إلى تسخين قطعة العمل وإجهادها بشكل مختلف عن تمريرة تشطيب خفيفة. وإذا قُطعت ميزة حرجة مبكراً ثم تعرض الجزء لحرارة كبيرة أو إزالة معدن في مكان آخر، فقد يُظهر قياس لاحق تغيراً لا علاقة له بإزاحة الأداة الأصلية. ويضع مسار العملية المستقر المراجع الحرجة وعمليات التشطيب حيث يكون سياقها الحراري والميكانيكي مفهوماً.
سجّل نمط خطأ زمني الأساس
يبدأ التحقيق المفيد بملاحظات قابلة للتكرار بدلاً من تعديلات متكررة للإزاحة. ولإجراء فحص مضبوط، أبقِ البرنامج والأداة والتثبيت ودفعة المادة وظروف سائل التبريد وطريقة القياس ثابتة. سجّل حالة بدء الماكينة والوقت المنقضي ونشاط المغزل أو المحاور ذا الصلة بالعملية والنتيجة المقاسة للميزات المختارة. استخدم المرجع ومواقع القياس نفسها في كل مرة.
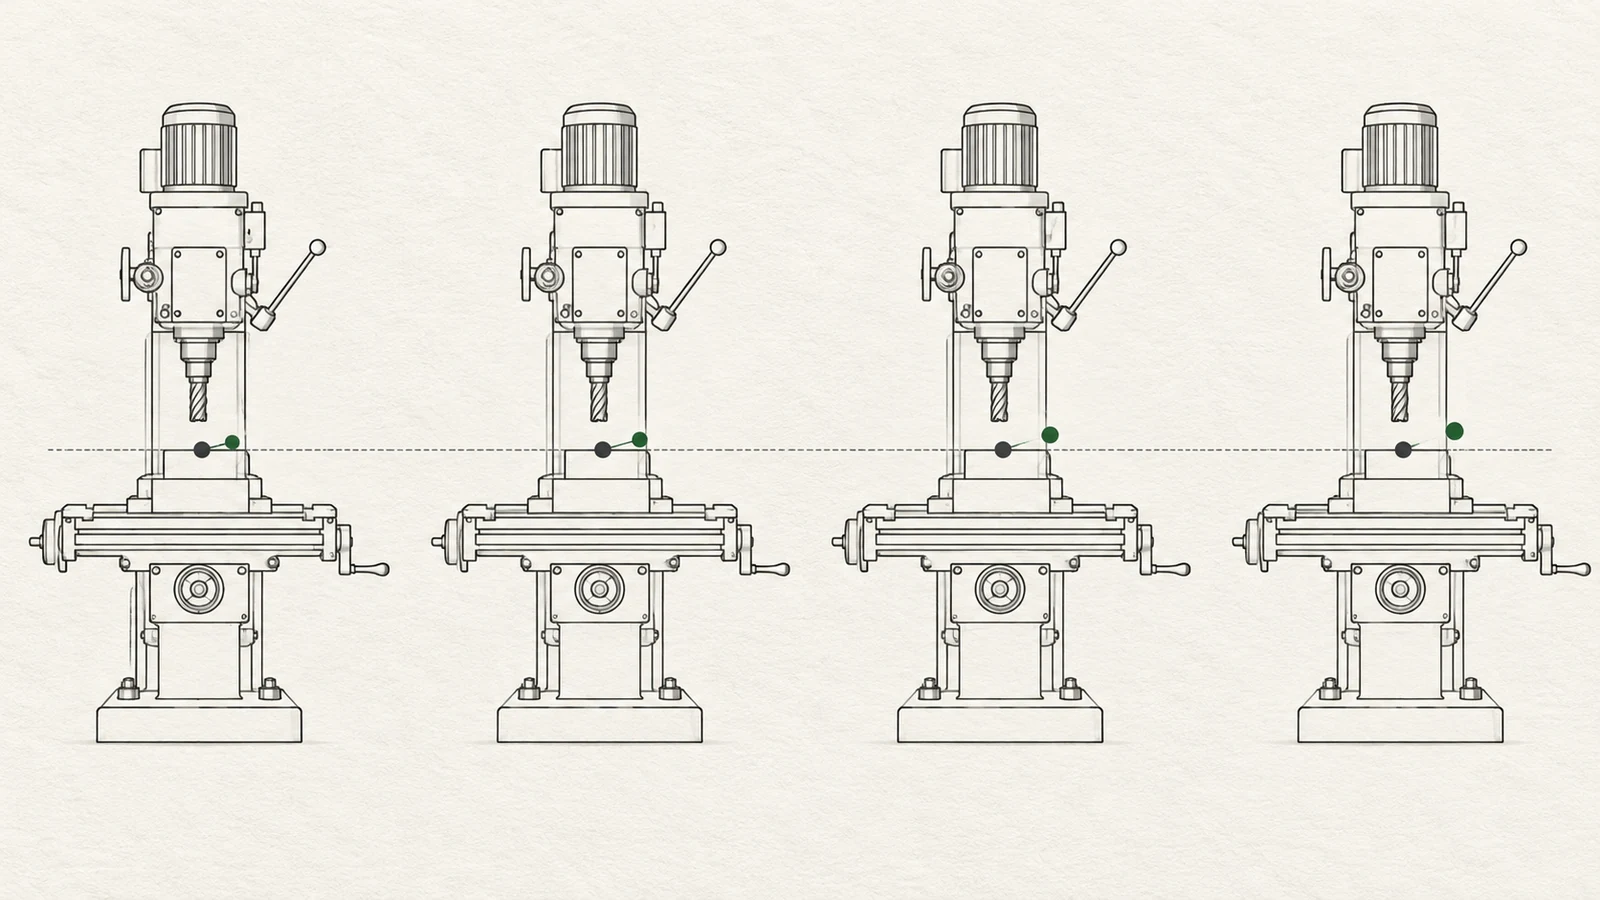
- حدد الأبعاد التي تنحرف وكيف ترتبط بمحاور الماكينة والمراجع.
- قِس جزءاً أولياً وأجزاءً لاحقة على فترات مخططة دون تغيير العملية.
- حيثما كان ذلك عمليًا، أعد قياس القطعة بعد وصولها إلى حالة الفحص المتفق عليها لتقدير مساهمة درجة حرارة قطعة العمل.
- قارن الاتجاه بين بداية جديدة وتشغيل بعد التسخين؛ ولا تكرر إلا إذا بقي الإعداد والطريقة تحت السيطرة.
- صعّد السلوك المستمر أو غير القابل للتكرار لتشخيص الماكينة بدلًا من التعويض بشكل أعمى في برنامج القطعة.
الهدف ليس فرض مخطط تعويض حراري عالمي. بل تحديد ما إذا كان النمط يتبع الزمن أو موضع الماكينة أو هندسة القطعة أو حالة الفحص. بالنسبة للقطع التي يجعل فيها الرسم العلاقة الوثيقة بين عدة ميزات مهمة، وضّح نظام مرجع الإسناد وطريقة الفحص مع المورد. سياق الموقع نهج الجودة هو السياق ذو الصلة لكيفية تعريف متطلبات القبول والتحقق منها.
اختر عناصر تحكم تتوافق مع المصدر
إذا كان الخطأ يتبع تسخين الماكينة، فقد يحسّن روتين تسخين مضبوط أو استراتيجية تعويض معتمدة الاتساق، لكن فقط بعد أن تؤكد الورشة النمط على الماكينة والوظيفة الفعليتين. إذا كان الخطأ يتبع موضع محور معين، فقد يلزم التحقيق في هندسة الماكينة أو سلوك المحور. إذا كانت قطعة العمل وحدها تتغير بعد القطع، فراجع حالة المخزون وتسلسل العمليات والتثبيت والاستقرار بدلًا من ذلك.
بالنسبة للمشتريات، قدّم مراجعة الرسم والأبعاد الحرجة ومراجع الإسناد والكمية وحالة المادة وطريقة القبول. حدّد ما إذا كان مطلوبًا اعتماد القطعة الأولى أو الفحوصات الدورية أو سجلات الدفعات. تجنّب كتابة “لا انحراف حراري” كمعيار قبول؛ بل حدّد الميزة وحالة القياس والحد البُعدي المسموح به بدلًا من ذلك. تتيح الخطة الواضحة للمورد اختيار مسار تصنيع CNC مناسب دون الإيحاء بضمان تفاوت عالمي.
الأسئلة الشائعة
كم من الوقت يجب أن تسخّن ماكينة CNC؟
لا توجد مدة واحدة تنطبق على كل ماكينة ووظيفة. يعتمد الروتين المطلوب على تصميم الماكينة والظروف المحيطة ودورة التشغيل وعلاقة التفاوت التي يجري التحكم فيها. استخدم عملية معتمدة بدلًا من اعتماد زمن اعتباطي كدليل على الاستقرار.
هل يمكن إصلاح الانحراف الحراري بتغيير إزاحة العمل؟
يمكن لإزاحة العمل أن تعوّض عن انزياح مستقر ومفهوم، لكنها قد تزيد خطأً متغيرًا أو خاصًا بميزة معينة سوءًا. حدّد أولًا ما إذا كان التباين يتبع زمن الماكينة أو موضع المحور أو درجة حرارة قطعة العمل أو ظروف القياس.
هل الانحراف الحراري هو نفسه تشوّه قطعة العمل؟
لا. يغيّر الانحراف الحراري للماكينة علاقة الإحداثيات بين الأداة وقطعة العمل. يمكن أن ينتج تشوّه قطعة العمل عن تدرجات الحرارة أو التثبيت أو الإجهاد المتبقي أو إزالة المادة. يمكن أن يؤثر كلاهما على الأبعاد، لكنهما يتطلبان فحوصات مختلفة.