
El acabado de la superficie de contacto de la tapa de la carcasa de RF afecta si una unión conductora se comporta según lo previsto, pero una indicación de acabado por sí sola no puede garantizar el blindaje de RF ni la continuidad eléctrica. La tapa, la superficie de apoyo de la carcasa, el patrón de sujetadores, la junta si está presente, el sistema de recubrimiento y la condición de inspección funcionan en conjunto. Defina la unión como una interfaz con un propósito, y luego haga que el plano indique qué superficies deben permanecer en contacto y cómo se verificará esa condición.
Este artículo se centra en el perímetro de la tapa metal con metal y su superficie de contacto mecanizada. No especifica el rendimiento de RF de una carcasa, el material de la junta ni el proceso de recubrimiento; estos dependen de la frecuencia de operación, el diseño, el entorno y el plan de calificación.
Comience con la función eléctrica y mecánica de la unión
Primero identifique si la unión de la tapa está destinada a proporcionar conexión eléctrica, comprimir una junta conductora, cerrar una cavidad o desempeñar más de una de estas funciones. Esos casos no utilizan automáticamente la misma geometría. Una unión con junta necesita una región de compresión definida y una superficie de apoyo estable; el contacto metálico directo depende de la condición de las superficies de apoyo acopladas y del arreglo de sujeción.
Trace la trayectoria de contacto alrededor del perímetro. Marque el ancho de la superficie de apoyo, las esquinas, las ubicaciones de los sujetadores, las interfaces de conectores y cualquier interrupción causada por escalones o aberturas. En una carcasa de RF compleja, la trayectoria de contacto puede necesitar cruzar varias caras mecanizadas. El plano debe dejar claro cuáles de esas superficies están conectadas funcionalmente y cuáles son meramente cosméticas.
Especifique la superficie de apoyo antes de elegir una nota de acabado
La planitud, la ondulación, el daño local, las rebabas y la textura superficial pueden afectar cómo una tapa se asienta sobre su carcasa. Un valor amplio de rugosidad promedio no describe cada espacio local ni garantiza un contacto íntimo. Asimismo, una superficie muy lisa no sustituye un esquema de referencias claro, una sujeción controlada ni un sistema de acabado compatible.
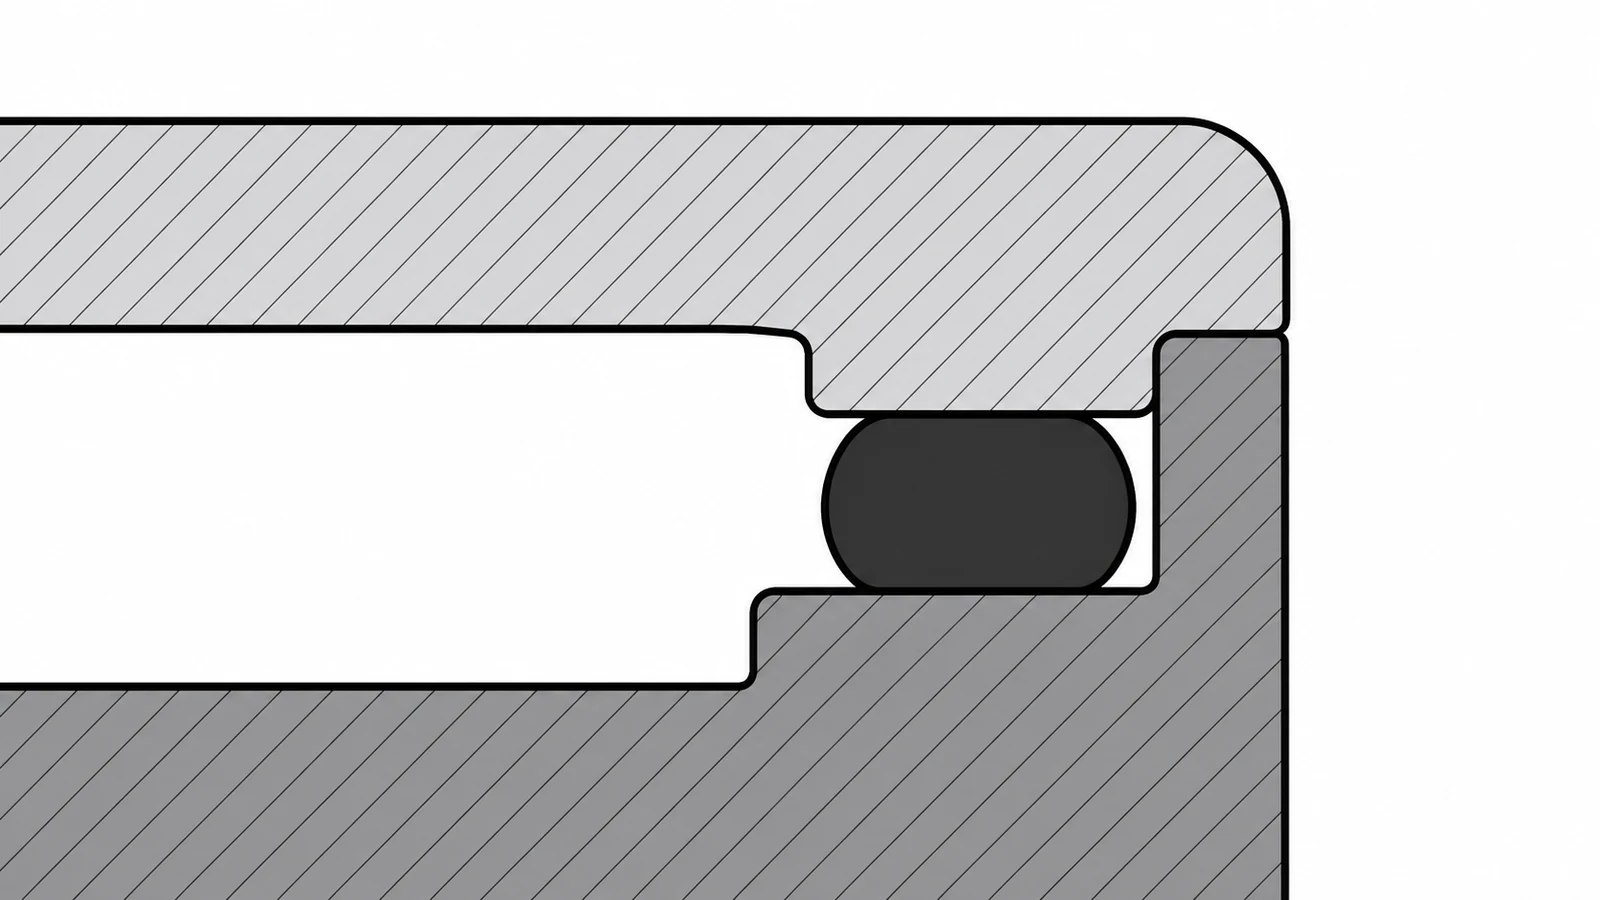
Especifique el acabado de la superficie de contacto de la tapa de la carcasa de RF solo después de que el diseño haya identificado la superficie de apoyo funcional y su condición de acoplamiento. Utilice un requisito de textura superficial donde sirva a la unión, y agregue controles geométricos cuando sea necesario un requisito medible de forma u orientación. Evite aplicar una indicación de acabado estricta a cada cara exterior cuando solo un perímetro definido es funcional.
Si el diseño utiliza una junta conductora, coordine el ancho y la planitud de la superficie de apoyo con los requisitos de instalación del proveedor de la junta y el rango de compresión especificado. Para el contacto metálico directo, decida cómo los recubrimientos de conversión, el anodizado, el chapado, la pintura o el enmascaramiento afectan la zona de contacto. El espesor del recubrimiento y el comportamiento eléctrico varían según el proceso; no asuma que un acabado genérico preserva la unión prevista.
Coordine el mecanizado, el recubrimiento y el ensamblaje
Los planes de mecanizado deben proteger la superficie de contacto de marcas de herramienta, rebabas elevadas, daños por sujeción y manipulación posterior. Establezca la superficie de apoyo a partir de referencias que se relacionen con las características de localización de la tapa y la geometría de la cavidad. Si la pieza cambia de montajes, defina cómo se transfiere la primera referencia para que el perímetro de contacto no se desplace respecto a la tapa o los sujetadores.
Haga explícita la secuencia de fabricación donde las operaciones de acabado afectan la interfaz: mecanizar, desbarbar, limpiar, enmascarar o recubrir según se especifique, luego inspeccionar la condición requerida posterior al acabado. La secuencia es específica del diseño. Un plano o una especificación de compra debe identificar si las dimensiones y los requisitos de superficie se aplican antes o después del recubrimiento, y quién es responsable del enmascaramiento o la verificación del acabado.
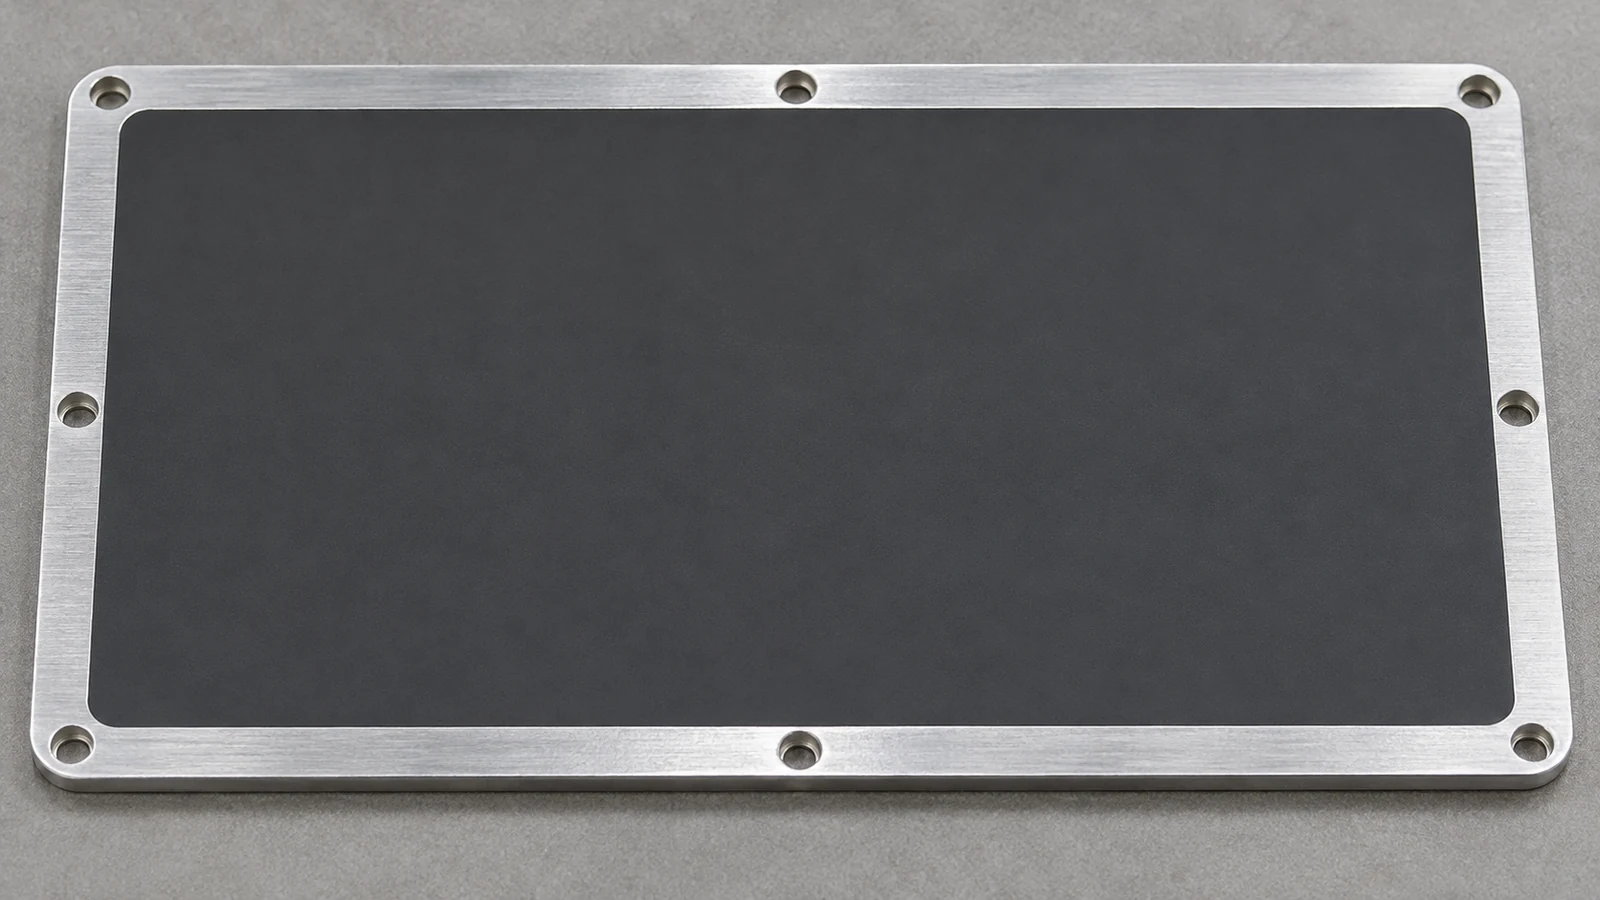
La geometría de la carcasa y el acceso también importan. Las cavidades profundas, las paredes delgadas y las superficies de apoyo perimetrales interrumpidas pueden complicar la sujeción y la medición. El sitio Carcasas fresadas por CNC la página describe el alcance relacionado con la carcasa mecanizada; el rendimiento de RF específico del proyecto sigue siendo una responsabilidad separada de diseño y calificación.
Verifique la interfaz en su condición declarada
Un plan de inspección debe vincular cada requisito con una característica observable. Verifique las dimensiones y la forma del asiento a partir de la referencia de datum declarada, inspeccione en busca de rebabas o daños y confirme los límites de recubrimiento o enmascaramiento cuando corresponda. Si el contacto de ensamblaje es crítico, defina un método acordado para evaluar la junta ensamblada en lugar de depender únicamente de una impresión visual.
Registre si la medición se realiza antes o después del acabado especificado. Una pieza puede cumplir con una dimensión previa al recubrimiento y aun así fallar en la interfaz final si la acumulación altera un escalón de posicionamiento o reduce la holgura. Por lo tanto, el acabado superficial de la superficie de contacto de la tapa de la carcasa de RF debe revisarse junto con las notas de recubrimiento, los detalles de la junta, las ubicaciones de los sujetadores y los criterios de aceptación.
Preguntas para la revisión del plano
- ¿Qué perímetro o asientos llevan el contacto eléctrico o de junta previsto?
- ¿Qué características de la tapa posicionan la carcasa y qué datums controlan la trayectoria de contacto?
- ¿El requisito de acabado se aplica antes o después del recubrimiento, y quién controla el enmascaramiento?
- ¿Están claros los requisitos de eliminación de rebabas, limpieza y manipulación para la zona de contacto?
- ¿Cómo verificarán el proveedor y la inspección de recepción la condición especificada?
Una especificación útil limita el requisito a las superficies que cumplen la función de la junta e indica la condición relevante después de la fabricación. Esto brinda a los equipos de diseño, mecanizado, acabado, ensamblaje e inspección un objetivo de aceptación compartido sin implicar que el acabado superficial por sí solo demuestre el rendimiento de apantallamiento.