
Wenn Sie jemals kohlenstoffgefüllte PEEK-Bearbeitung für eine kritische Komponente spezifiziert haben, kennen Sie bereits das flaue Gefühl im Magen, das damit einhergeht. Das Material ist außergewöhnlich – steif wie Aluminium, leicht wie Kunststoff und chemisch unzerstörbar. Aber es von der Werkzeugmaschine mit den richtigen Abmessungen, der richtigen Oberflächenbeschaffenheit und ohne versteckte Spannungsrisse herunterzubekommen? Das ist eine ganz andere Geschichte. Ingenieure und Beschaffungsfachleute aus den Bereichen Luft- und Raumfahrt, Medizintechnik und Hochleistungsautomobilindustrie berichten durchweg von derselben Frustration: Das Material leistet im Einsatz Hervorragendes, aber der Weg vom Rohmaterial zum fertigen Teil ist voller Verzug, Werkzeugverschleiß und aussortierter Chargen. Dieser Leitfaden geht das Problem direkt an und erläutert, was kohlenstoffgefülltes PEEK so schwierig zu bearbeiten macht, wie man es systematisch angeht und warum die Partnerschaft mit einer erfahrenen CNC-Werkstatt wie Jucheng ein risikoreiches Projekt in eine zuverlässige Produktionskette verwandeln kann.
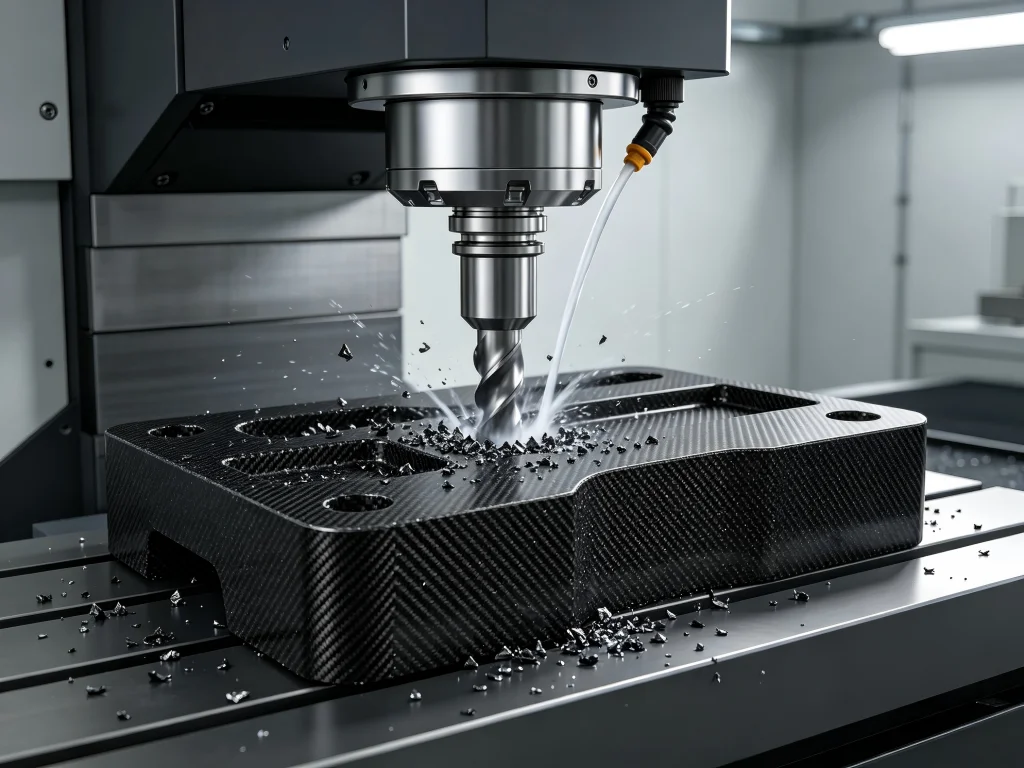
Das Problem: Warum sich die kohlenstoffgefüllte PEEK-Bearbeitung wie ein Ringen mit einem Geist anfühlt
Beginnen wir mit dem, was Ingenieure in Foren wie Reddits r/Machinists und verschiedenen Facebook-Fertigungsgruppen sagen. Die Gespräche folgen einem vorhersehbaren Muster. Jemand postet ein Foto eines wunderschönen kohlenstoffgefüllten PEEK-Teils, frisch von der Maschine, und die Kommentare überschlagen sich: “Welche Drehzahlen und Vorschübe hast du gefahren?” “Wie viele Schaftfräser hast du durchgebrannt?” “Hast du es zuerst getempert?” Die kollektive Weisheit besagt, dass kohlenstoffgefülltes PEEK ein Material ist, das Unwissenheit bestraft und Vorbereitung belohnt. Ein Zerspaner beschrieb es als “die Bearbeitung eines Blocks aus abrasivem Gummi, der zufällig auch noch so steif wie Metall ist”. Ein anderer bemerkte: “Man kann seine Werte beim ersten Stück treffen, aber das zweite bewegt sich um 0,005 Zoll, weil sich die Spannung über Nacht abgebaut hat.”
Das Kernproblem liegt in der Doppelnatur des Materials. Kohlenstoffgefülltes PEEK-Material kombiniert eine teilkristalline thermoplastische Matrix – Polyetheretherketon – mit kurzen Kohlenstofffasern, die typischerweise 30% des Gewichts ausmachen. Die PEEK-Matrix sorgt für Zähigkeit, Chemikalienbeständigkeit und die Fähigkeit, Dauerbetriebstemperaturen bis 260 °C (500 °F) standzuhalten. Die Kohlenstofffasern liefern außergewöhnliche Steifigkeit, Verschleißfestigkeit und Wärmeleitfähigkeit. Zusammen bilden sie einen Verbundwerkstoff, der viele Metalle im Verhältnis von Festigkeit zu Gewicht übertrifft. Aber dieselben Eigenschaften, die das Material begehrenswert machen, machen es auch schwer zu bearbeiten.
Die Kohlenstofffasern sind abrasiv. Sie verschleißen Schneidwerkzeuge schneller als ungefülltes PEEK oder die meisten Metalle. Die PEEK-Matrix hat eine relativ niedrige Glasübergangstemperatur – etwa 143 °C –, was bedeutet, dass sie erweicht und klebrig wird, wenn die Schnitttemperaturen zu stark steigen. Wenn die Matrix erweicht, kann sie über die Schneidkante schmieren, was zu Aufbauschneiden, schlechter Oberflächengüte und Maßungenauigkeit führt. Die heterogene Struktur aus “fest-spröden” Kohlenstofffasern und “weich-zähem” Harz erzeugt eine einzigartige Reihe von Bearbeitungsherausforderungen, die es bei homogenen Materialien nicht gibt.
Dann ist da noch das Problem der inneren Spannungen. PEEK-Halbzeug – ob extrudiert oder pressgeformt – enthält eingeschlossene Spannungen aus dem Herstellungsprozess. Man kann sie nicht sehen. Man kann sie nicht mit herkömmlichen Prüfwerkzeugen messen. Aber in dem Moment, in dem man beginnt, Material abzutragen, verteilen sich diese Spannungen neu. Das Teil bewegt sich. Ein Merkmal, das in der Aufspannung perfekt positioniert war, ist am Ende verschoben. Ebene Flächen werden gewölbt. Bohrungen werden unrund. Das ist der “Geist”, von dem erfahrene Zerspaner sprechen – die unsichtbare Kraft, die eine scheinbar einfache Aufgabe in den Schrottcontainer befördert.
Surface quality is another recurring pain point. Can carbon fiber be machined to a smooth finish? Yes, but it requires specific strategies. Micro-cracking and edge chipping are common, especially at entry and exit points where the cutting tool engages and disengages the material. These defects may be invisible to the naked eye but can compromise mechanical performance or create contamination risks in sensitive environments like medical implants or semiconductor manufacturing.
The problem, in short, is that kohlenstoffgefüllte PEEK-Bearbeitung demands a level of discipline, equipment, and expertise that many job shops simply do not possess. The material does not forgive shortcuts. It does not tolerate guesswork. And it certainly does not reward the “run it like aluminum” approach that works for less demanding plastics.
The Solution: A Systematic Approach to Carbon Filled PEEK Machining
The good news is that kohlenstoffgefülltes PEEK is entirely machinable. The material’s machinability is rated as good by major suppliers like Ensinger, provided the right techniques are applied. The difference between success and failure comes down to a handful of critical factors: material preparation, tool selection, cutting parameters, and machine capability. Let us examine each in detail.
Material Preparation: The Annealing Imperative
If there is one step that separates professional kohlenstoffgefüllte PEEK-Bearbeitung from amateur attempts, it is annealing. The process involves heating the raw stock to a specific temperature—typically just below the glass transition—holding it there for several hours, and then cooling it slowly and uniformly. This allows the internal stresses to relax before any material is removed.
Why does this matter? Consider what happens when you skip annealing. You load a block of kohlenstoffgefülltes PEEK into the machine, indicate it in, and cut your first feature. The dimensions check out. You cut the second feature. Still good. But as you remove more material, the stress distribution changes. The block, which was under tension or compression in certain regions, begins to relieve that stress by moving. The result is a part that may not meet tolerance, even though every individual cut was made correctly.
Manche Werkstätten glühen zweimal – einmal vor dem Schruppen und erneut vor dem Schlichten. Dieser Ansatz ist zwar zeitaufwändiger, liefert aber die höchste Maßhaltigkeit. Entscheidend ist die Erkenntnis, dass das Glühen bei eng tolerierten kohlenstoffgefülltes PEEK Bauteilen nicht optional ist. Es ist eine Voraussetzung.
Werkzeugauswahl: Verschleiß mit Geometrie und Beschichtung begegnen
Die Kohlenstofffasern in kohlenstoffgefülltem PEEK-Material sind abrasiv. Sie wirken wie feines Schleifpapier auf die Schneide. Unbeschichtete Hartmetallwerkzeuge verschleißen schnell, was zu schlechter Oberflächengüte und letztlich zum Werkzeugversagen führt. Die Lösung besteht darin, Werkzeuge mit geeigneten Beschichtungen – diamantähnlicher Kohlenstoff (DLC) oder polykristalliner Diamant (PCD) sind gängige Optionen – und für Kunststoffe ausgelegten Geometrien zu verwenden.
Scharfe Schneiden sind unerlässlich. Eine Honung oder Schneidkantenpräparation, die bei Metallen gut funktioniert, erzeugt übermäßige Reibung und Wärme in kohlenstoffgefülltes PEEK. Das Werkzeug sollte einen positiven Spanwinkel haben, um das Material sauber zu scheren, statt es zu verdrängen. Zweischneider-Fräser werden oft gegenüber vierschneidigen Ausführungen bevorzugt, da sie mehr Spanraum bieten und das Risiko des Wiederaufschneidens von Spänen verringern – ein Phänomen, das genug Wärme erzeugen kann, um die PEEK-Matrix zu erweichen.
Bei Bohroperationen spielt der Drallwinkel des Bohrers eine Rolle. Untersuchungen haben gezeigt, dass Drallwinkel von 20°, 30° und 40° unterschiedliche Ergebnisse hinsichtlich Gratbildung und Delamination liefern. Die optimale Wahl hängt von der spezifischen Anwendung und der geforderten Lochqualität ab. Doppelwinkelbohrer wurden speziell entwickelt, um Grat- und Delaminationsschäden in kohlenstofffaserverstärkten PEEK -Verbundwerkstoffen zu mindern.
Schnittparameter: Wärme und Produktivität in Balance bringen
Wärme ist der Feind in kohlenstoffgefüllte PEEK-Bearbeitung. Wenn die PEEK-Matrix ihre Glasübergangstemperatur erreicht, erweicht sie und wird duktiler. Dies erhöht die Neigung zur Aufbauschneidenbildung und verringert die Wirksamkeit des Schnitts. Die Herausforderung besteht darin, Material effizient zu zerspanen, ohne übermäßige Wärme zu erzeugen.
Dies bedeutet typischerweise moderate Spindeldrehzahlen und relativ hohe Vorschübe. Der hohe Vorschub stellt sicher, dass das Schneidwerkzeug weniger Zeit im Kontakt mit dem Material verbringt, wodurch die Wärmeakkumulation reduziert wird. Die moderate Spindeldrehzahl verhindert, dass die Schneide übermäßige Reibung erzeugt. Die genauen Parameter hängen von der spezifischen Type ab kohlenstoffgefülltes PEEK, die verwendeten Werkzeuge und die Fähigkeiten der Maschine.
Trockenschnitt ist üblich für kohlenstoffgefülltes PEEK weil die Kohlenstofffasern Schneidflüssigkeit aufnehmen können, was die Eigenschaften des Materials potenziell beeinträchtigen kann. Trockenschnitt kann jedoch aufgrund der hohen Duktilität und der schlechten Wärmeleitfähigkeit des Materials zu einer geringeren Bearbeitungseffizienz führen. Einige Werkstätten verwenden Minimalmengenschmierung (MQL) oder gekühlte Luft, um Kühlung ohne die mit Flutkühlmittel verbundenen Risiken zu bieten. Fortschrittliche Techniken wie laserunterstütztes Fräsen wurden ebenfalls untersucht, mit optimalen Parametern einschließlich Faserorientierung, Laserleistung und Spindeldrehzahlkombinationen, die Schäden minimieren.
Maschinenfähigkeit: Steifigkeit und Präzision sind entscheidend
Die Werkzeugmaschine selbst ist eine kritische Variable. Kohlenstoffgefülltes PEEK ist im Vergleich zu Metallen ein relativ weiches Material, erfordert jedoch eine hohe Spindelsteifigkeit, um die Maßgenauigkeit zu erhalten. Eine Maschine mit übermäßigem Rundlauf oder schlechter thermischer Stabilität erzeugt inkonsistente Ergebnisse, unabhängig von den verwendeten Werkzeugen oder Parametern.
Fünf-Achsen-CNC-Bearbeitung bietet erhebliche Vorteile für komplexe kohlenstoffgefülltes PEEK Komponenten. Die Fähigkeit, das Werkzeug in optimalen Winkeln zu positionieren, reduziert die Werkzeugdurchbiegung und verbessert die Oberflächengüte. Sie ermöglicht zudem die Bearbeitung von Merkmalen, die auf einer Drei-Achsen-Maschine mehrere Aufspannungen erfordern würden – und jede Aufspannungsänderung birgt das Risiko von Fehlausrichtung und Spannungsumverteilung.
Jucheng Precision mit Sitz im Fertigungszentrum Shenzhen betreibt eine Flotte fortschrittlicher CNC-Maschinen, die den Anforderungen von kohlenstoffgefüllte PEEK-Bearbeitung. gewachsen sind. Die Anlage des Unternehmens verarbeitet hochwertige PEEK-Sorten – von ungefüllt bis kohlenstoffgefüllt und implantierbar – und liefert missionskritische Komponenten für die Medizin-, Luft- und Raumfahrt- sowie Öl- und Gasindustrie.
Warum Jucheng für die Bearbeitung von kohlenstoffgefülltem PEEK wählen
Nicht jede CNC-Werkstatt ist dafür ausgerüstet, kohlenstoffgefülltes PEEK erfolgreich zu bearbeiten. Das Material erfordert eine Kombination aus technischem Wissen, Prozessdisziplin und Ausstattungsfähigkeit, die vielen Werkstätten fehlt. Jucheng Precision hat seinen Ruf genau auf dieser Art anspruchsvoller Arbeit aufgebaut.
Die Expertise des Unternehmens in der PEEK-Bearbeitung ist umfangreich. Sie verarbeiten über 30 verschiedene Materialien und setzen 5-Achsen-CNC-Bearbeitungsmethoden ein, um hochleistungsfähige Präzisionskomponenten herzustellen. Ihr Ansatz für kohlenstoffgefülltes PEEK ist systematisch und datengesteuert. Sie verstehen die “Persönlichkeit” des Materials – die Art, wie es auf Schnittkräfte reagiert, die Bedeutung des Temperns und die spezifischen Werkzeuggeometrien, die die besten Ergebnisse liefern.
Jucheng Qualitätskontrollprozesse sind ebenso streng. Das Unternehmen hält enge Toleranzen ein und setzt umfassende Prüfmethoden ein, um zu verifizieren, dass jedes Teil den Spezifikationen entspricht. Für Branchen wie Luft- und Raumfahrt und Medizintechnik – wo kohlenstoffgefülltes PEEK Komponenten üblich sind – ist dieses Maß an Qualitätssicherung nicht verhandelbar.
Das Unternehmen bietet zudem eine Reihe von Oberflächenveredelungsdienstleistungen an, darunter Polieren, Eloxieren und Kugelstrahlen, die die Leistung und das Erscheinungsbild von kohlenstoffgefülltes PEEK Teilen verbessern können. Diese vertikale Integration bedeutet, dass Kunden komplette, fertig bearbeitete Komponenten von einem einzigen Lieferanten beziehen können, was die Lieferzeiten verkürzt und die Lieferkette vereinfacht.
Vielleicht am wichtigsten: Jucheng geht jedes kohlenstoffgefüllte PEEK-Bearbeitung Projekt mit einer Problemlösungsmentalität an. Die Ingenieure des Unternehmens arbeiten eng mit den Kunden zusammen, um die Anwendungsanforderungen zu verstehen, die geeignete Materialgüte auszuwählen und eine Bearbeitungsstrategie zu entwickeln, die Qualität, Kosten und Lieferung in Einklang bringt. Dieser kollaborative Ansatz hat Jucheng zu einem vertrauenswürdigen Partner für Unternehmen in einer Vielzahl von Branchen gemacht.
Wichtige Anwendungen von kohlenstoffgefülltem PEEK
Die Eigenschaften von kohlenstoffgefülltes PEEK– hohe Steifigkeit, hervorragende Verschleißfestigkeit, Wärmeleitfähigkeit und elektrisch ableitfähiges Verhalten – machen es für eine breite Palette anspruchsvoller Anwendungen geeignet. Zu verstehen, wo und wie das Material eingesetzt wird, liefert den Kontext dafür, warum kohlenstoffgefüllte PEEK-Bearbeitung wichtig ist.
Luft- und Raumfahrtkomponenten
Die Luft- und Raumfahrtindustrie schätzt kohlenstoffgefülltes PEEK wegen seines Festigkeits-Gewichts-Verhältnisses und seiner thermischen Stabilität. Komponenten wie Halterungen, Gehäuse und Strukturträger profitieren von der Fähigkeit des Materials, Metall zu ersetzen, ohne Gewicht hinzuzufügen. Die Beständigkeit des Materials gegenüber Chemikalien und Flüssigkeiten, die in Flugzeugumgebungen üblich sind, macht es besonders attraktiv für Anwendungen in der Nähe von Triebwerken oder Hydrauliksystemen.
Hochleistungs-Automobilbau
In Automobilanwendungen wird, kohlenstoffgefülltes PEEK für Kolben, Dichtungen, Lager und andere Komponenten verwendet, die hohen Belastungen und Temperaturen ausgesetzt sind. Die Verschleißfestigkeit und der niedrige Reibungskoeffizient des Materials tragen zu einer längeren Lebensdauer der Komponenten und einem geringeren Wartungsbedarf bei. Da Automobilhersteller weiterhin Gewichtsreduzierung und Effizienzsteigerungen anstreben, wird die Verwendung von kohlenstoffgefülltes PEEK wird wahrscheinlich wachsen.
Medizinprodukte
Während unbehandeltes PEEK aufgrund seiner Biokompatibilität häufiger für implantierbare Medizinprodukte verwendet wird, kohlenstoffgefülltes PEEK findet Anwendungen in chirurgischen Instrumenten und medizinischen Geräten, bei denen Steifigkeit und Verschleißfestigkeit von größter Bedeutung sind. Die Radioluzenz des Materials – die Transparenz gegenüber Röntgenstrahlen – bleibt auch mit Kohlenstofffüllung bis zu einem gewissen Grad erhalten, was es für Anwendungen nützlich macht, bei denen Bildgebungskompatibilität wichtig ist.
Halbleiter und Elektronik
Die statistisch dissipative Eigenschaft von kohlenstoffgefülltes PEEK macht es wertvoll in der Halbleiterfertigung und Elektronikmontage. Komponenten wie Waferträger, Testfassungen und Handhabungswerkzeuge profitieren von der Fähigkeit des Materials, Schäden durch elektrostatische Entladung (ESD) an empfindlichen elektronischen Bauteilen zu verhindern.
Öl und Gas
Bohrlochwerkzeuge und Dichtungskomponenten in der Öl- und Gasförderung müssen hohen Temperaturen, hohen Drücken und korrosiven Umgebungen standhalten. Kohlenstoffgefülltes PEEK erfüllt diese Anforderungen und bietet eine metallfreie Alternative, die das Gewicht reduziert und Korrosionsprobleme beseitigt. Die Hydrolysebeständigkeit des Materials gewährleistet eine zuverlässige Leistung in Gegenwart von Wasser und Dampf.
Materialeigenschaften auf einen Blick
Für Ingenieure, die kohlenstoffgefülltes PEEK für eine bestimmte Anwendung bewerten, bilden die Eigenschaften des Materials die Grundlage für die Entscheidungsfindung. Die folgende Tabelle fasst die wichtigsten Merkmale einer typischen kohlenstoffgefüllten PEEK-Type 30% zusammen.
| Eigenschaft | Typischer Wert | Prüfverfahren | Bedeutung für die Bearbeitung |
|---|---|---|---|
| Zugfestigkeit | 207–218 MPa (30.000–31.600 psi) | ASTM D638 / ISO 527 | Gibt die erforderlichen Schnittkräfte an |
| Bruchdehnung | 1.5–5% | ASTM D638 | Sprödes Verhalten beeinflusst die Spanbildung |
| Biegefestigkeit | 297–310 MPa (43.100–45.000 psi) | ASTM D790 | Relevant für Strukturanwendungen |
| Härte (Rockwell R) | 118 | ASTM D785 | Abrasive Eigenschaften beeinflussen die Standzeit |
| Dauereinsatztemperatur | Bis zu 260 °C (500 °F) | — | Wärmemanagement während der Bearbeitung |
| Wärmeleitfähigkeit | Verbessert gegenüber unverstärktem PEEK | — | Beeinflusst die Wärmeableitung beim Schneiden |
| Spezifischer elektrischer Widerstand | Statistisch dissipativ | — | ESD-Schutz in Elektronikanwendungen |
Diese Eigenschaften zeigen, warum kohlenstoffgefülltes PEEK ein so überzeugendes Konstruktionsmaterial ist – und warum kohlenstoffgefüllte PEEK-Bearbeitung einen durchdachten, disziplinierten Ansatz erfordert.
Häufig gestellte Fragen zur Bearbeitung von kohlenstoffgefülltem PEEK
Die folgenden Fragen spiegeln die häufigsten Bedenken wider, die von Ingenieuren, Einkaufsfachleuten und Zerspanern in Online-Foren und Branchendiskussionen geäußert werden. Sie behandeln die praktischen Realitäten im Umgang mit diesem anspruchsvollen Material.
1. Ist kohlenstoffgefülltes PEEK schwer zu bearbeiten?
Kohlenstoffgefülltes PEEK ist anspruchsvoller zu bearbeiten als ungefülltes PEEK oder die meisten gängigen Konstruktionskunststoffe. Die Kohlenstofffasern sind abrasiv, was zu beschleunigtem Werkzeugverschleiß führt, und die Neigung des Materials, beim Schneiden Wärme zu erzeugen, erfordert eine sorgfältige Parameterwahl. Mit der richtigen Werkzeugauswahl, den richtigen Parametern und entsprechender Maschinenleistung lässt es sich jedoch erfolgreich bearbeiten. Entscheidend ist, mit Respekt und Vorbereitung an die Sache heranzugehen, statt es wie einen Standardkunststoff zu behandeln.
2. Welche Werkzeuge werden für die Bearbeitung von kohlenstoffgefülltem PEEK empfohlen?
Hartmetallwerkzeuge mit diamantähnlicher Kohlenstoffbeschichtung (DLC) oder polykristalliner Diamantbeschichtung (PCD) werden üblicherweise empfohlen. Die Schneidkanten sollten scharf sein und positive Spanwinkel aufweisen, um das Material sauber zu scheren. Zweischneider-Fräser werden oft wegen ihrer Spänefreigängigkeit bevorzugt. Werkzeuggeometrie und Beschichtung beeinflussen die Standzeit und Oberflächenqualität bei kohlenstoffgefülltes PEEK Anwendungen erheblich.
3. Muss kohlenstoffgefülltes PEEK vor der Bearbeitung getempert werden?
Für eng tolerierte Bauteile wird das Tempern dringend empfohlen. Der Prozess baut innere Spannungen im Rohmaterial ab und verhindert Maßveränderungen während und nach der Bearbeitung. Das Weglassen des Temperns ist eine häufige Ursache für Ausschussteile, da sich das Material beim Materialabtrag verziehen oder verschieben kann. Manche Werkstätten tempern zweimal – vor dem Schruppen und vor dem Schlichten – für maximale Stabilität.
4. Kann kohlenstoffgefülltes PEEK trocken bearbeitet werden?
Trockenbearbeitung ist üblich für kohlenstoffgefülltes PEEK weil die Kohlenstofffasern Schneidflüssigkeit aufnehmen können, was die Eigenschaften des Materials potenziell beeinträchtigen kann. Trockenschneiden kann jedoch aufgrund der geringen Wärmeleitfähigkeit des Materials zu hitzebedingten Problemen führen. Einige Werkstätten verwenden Minimalmengenschmierung (MMS) oder gekühlte Luft, um Kühlung ohne die Risiken von Flutkühlmittel zu bieten.
5. Was sind die Hauptherausforderungen beim Bohren von kohlenstoffgefülltem PEEK?
Bohren kohlenstoffgefülltes PEEK neigt aufgrund gekoppelter thermisch-mechanischer Effekte zur Gratbildung und Delaminierung. Die heterogene Struktur aus Kohlenstofffasern und PEEK-Matrix schafft Herausforderungen für die Lochqualität. Spezialisierte Bohrergeometrien wie Doppelwinkelbohrer wurden entwickelt, um diese Probleme zu mindern. Auch die Wahl des Drallwinkels beeinflusst die Bohrleistung.
6. Wie schneidet kohlenstoffgefülltes PEEK im Vergleich zu ungefülltem PEEK bei der Bearbeitung ab?
Kohlenstoffgefülltes PEEK ist steifer und verschleißfester als ungefülltes PEEK, aber auch abrasiver für Schneidwerkzeuge. Die Kohlenstofffasern erhöhen die Festigkeit und Wärmeleitfähigkeit des Materials, erschweren jedoch das Erreichen feiner Oberflächengüten. Ungefülltes PEEK hat eine höhere Zähigkeit und Dehnung, was es bei einigen Bearbeitungsvorgängen nachsichtiger macht. Die Wahl zwischen den Typen hängt von den Anwendungsanforderungen ab.
7. Welche Branchen verwenden Bauteile aus kohlenstoffgefülltem PEEK?
Kohlenstoffgefülltes PEEK Bauteile werden in der Luft- und Raumfahrt, im Hochleistungsautomobilbau, in Medizingeräten, in der Halbleiterfertigung sowie in der Öl- und Gasförderung eingesetzt. Die Kombination aus Steifigkeit, Verschleißfestigkeit, thermischer Stabilität und Chemikalienbeständigkeit macht das Material in jeder Anwendung wertvoll, in der Metallersatz wünschenswert ist.
8. Wie geht Jucheng die Bearbeitung von kohlenstoffgefülltem PEEK anders an?
Jucheng Precision wendet einen systematischen, datengesteuerten Ansatz an für kohlenstoffgefüllte PEEK-Bearbeitung. Die Ingenieure des Unternehmens verstehen die “Persönlichkeit” des Materials und setzen für jede spezifische Anwendung geeignetes Tempern, Werkzeuge und Schnittparameter ein. Ihre 5-Achsen-CNC-Fähigkeit ermöglicht komplexe Geometrien mit minimalen Aufspannungen und reduziert das Risiko spannungsbedingter Maßänderungen. Qualitätskontrollprozesse stellen sicher, dass jedes Teil den Spezifikationen entspricht.
Die richtige Entscheidung für Ihr Projekt mit kohlenstoffgefülltem PEEK treffen
Die Spezifikation von kohlenstoffgefülltes PEEK für ein kritischen Bauteil ist eine Entscheidung, die nicht auf die leichte Schulter genommen werden sollte. Das Material bietet außergewöhnliche Leistung, erfordert jedoch ein Maß an Bearbeitungsexpertise, das nicht jede Werkstatt bieten kann. Bei der Bewertung potenzieller Fertigungspartner sollten Sie die folgenden Faktoren berücksichtigen:
Materialexpertise. Verfügt die Werkstatt über Erfahrung mit kohlenstoffgefülltes PEEK speziell, oder behandeln sie es wie jeden anderen Kunststoff? Erfahrung mit den einzigartigen Eigenschaften des Materials – Abrasivität, Spannungsverhalten, Temperaturempfindlichkeit – ist für den Erfolg unerlässlich.
Prozessfähigkeit. Verfügt die Werkstatt über die erforderlichen Ausrüstungen und Prozesse für kohlenstoffgefüllte PEEK-Bearbeitung? Dazu gehören Temperfähigkeit, geeignete Werkzeuge und Maschinen mit ausreichender Steifigkeit und thermischer Stabilität.
Qualitätssysteme. Welche Prüfmethoden setzt die Werkstatt ein? Wie wird verifiziert, dass die Teile den Spezifikationen entsprechen? Für Branchen wie die Luft- und Raumfahrt sowie die Medizintechnik sind Rückverfolgbarkeit und Dokumentation ebenso wichtig wie die Teile selbst.
Problemlösungsansatz. Arbeitet die Werkstatt kollaborativ mit Kunden zusammen, um Designs und Prozesse zu optimieren? Die besten Fertigungspartner betrachten jedes Projekt als Partnerschaft, nicht nur als Transaktion.
Jucheng Precision verkörpert diese Eigenschaften. Die Erfolgsbilanz des Unternehmens mit kohlenstoffgefülltes PEEK und anderen Hochleistungs-Engineering-Kunststoffen belegt ein Engagement für Qualität und technische Exzellenz. Ihr Werk in Shenzhen, ausgestattet mit fortschrittlichen 5-Achsen-CNC-Maschinen, bietet die Fähigkeit, die für komplexe Komponenten mit engen Toleranzen erforderlich ist. Ihr kollaborativer Ansatz stellt sicher, dass Kunden Teile erhalten, die ihren Spezifikationen – und ihren Erwartungen – entsprechen.
Für Ingenieure und Einkaufsfachleute, die vor der Herausforderung stehen, kohlenstoffgefüllte PEEK-Bearbeitung, ist die Botschaft klar: Das Material ist anspruchsvoll, aber nicht unüberwindbar. Mit der richtigen Vorbereitung, den richtigen Werkzeugen und dem richtigen Partner können, kohlenstoffgefülltes PEEK Komponenten zuverlässig und kosteneffizient gefertigt werden. Der Schlüssel liegt darin, das Projekt mit der Disziplin und dem Respekt anzugehen, die das Material erfordert – und einen Fertigungspartner zu wählen, der dasselbe tut.
Bereit, über Ihr kohlenstoffgefülltes PEEK Projekt? Kontaktieren Sie Jucheng Precision, um zu erfahren, wie ihre Expertise in der Bearbeitung von Hochleistungspolymeren Ihre Designs zum Leben erwecken kann.