
A moldagem por injeção de metal (MIM) vale a pena ser avaliada quando um pequeno componente metálico tem geometria complexa que se repete em um programa de produção estável. A usinagem CNC costuma ser a rota mais direta para protótipos, designs em alteração, peças maiores ou recursos que podem ser cortados eficientemente a partir do estoque disponível. A comparação correta inclui ferramental, volume de vida útil esperado, variação de sinterização, usinagem secundária, inspeção e o custo de alterações de design — não apenas o preço unitário cotado.
A MIM molda uma matéria-prima de pó metálico e aglutinante em um molde, depois remove o aglutinante e sinteriza a peça. A peça muda de dimensão durante a sinterização, portanto o controle de processo e a validação específica da geometria são importantes. A CNC parte de um bloco sólido ou quase líquido e remove material; evita um molde de moldagem, mas pode exigir mais tempo de máquina e remoção de material para cada peça.
As rotas resolvem problemas de geometria diferentes
A MIM é um processo de injeção de pó para peças metálicas. Uma matéria-prima contendo pó metálico e aglutinante preenche um molde; a remoção do aglutinante elimina a maior parte do aglutinante, e a sinterização consolida o pó no componente metálico. Como o corpo moldado encolhe durante a sinterização, o processo deve ser projetado em torno de retração controlada, suporte, geometria e comportamento específico do material. A Metal Injection Molding Association descreve essa sequência e a retração característica como considerações centrais do processo.
A usinagem CNC usa ferramentas de corte para remover material de um bloco. Oferece acesso direto a muitos recursos prismáticos e torneados e apoia um design que ainda está sendo refinado, mas cavidades fechadas, nervuras finas, canais estreitos profundos ou rebaixos complexos podem ser difíceis ou caros de cortar. O acesso da ferramenta, a fixação da peça e a contagem de configurações determinam o custo de fabricação da geometria.
O site visão geral de materiais metálicos quanto a capacidade de fresamento CNC são úteis para contexto geral de usinagem. O site também tem uma página de parafuso médico usinado que menciona a MIM em um contexto específico de produto; isso não estabelece que todo design de MIM seja uma aplicação de usinagem adequada.
Compare a rota de fabricação completa
| Fator de decisão | MIM | usinagem CNC |
|---|---|---|
| Geometria | Pode formar pequenas formas complexas se a geometria, a matéria-prima, o ferramental e o suporte de sinterização forem adequados | Funciona bem quando as ferramentas conseguem alcançar as características e a peça pode ser fixada e medida de forma confiável |
| Custo inicial | Projeto do molde, ferramental, desenvolvimento de processo e qualificação | Programação, fixação da peça e setup da primeira peça |
| Fator de custo por peça | Ciclo, matéria-prima, rendimento, carga de sinterização, acabamento e inspeção | Material, alocação de setup, tempo de ferramenta, desgaste da ferramenta, acabamento e inspeção |
| Risco dimensional | Retração, distorção, suporte e variação de processo após a moldagem | Condição do material bruto, fixação, força de corte, acesso da ferramenta e remoção de material |
| Impacto de alteração de projeto | Pode exigir alterações no molde e requalificação do processo | Pode exigir nova programação, material bruto, setup e inspeção, mas não uma matriz de moldagem |
| Melhor pergunta de comparação | Uma demanda estável pode justificar o ferramental e validar a geometria sinterizada? | A geometria pode ser usinada com uso de material e esforço de ciclo aceitáveis? |
Não existe um limite universal de volume em que o MIM se torne mais barato. O ponto de equilíbrio depende do tamanho da peça, complexidade, liga, ferramental, demanda anual, padrão de pedidos, rendimento e operações secundárias. Peça a ambos os fornecedores que declarem as premissas de quantidade e custo.
A MIM transfere o risco para o ferramental e o controle de sinterização
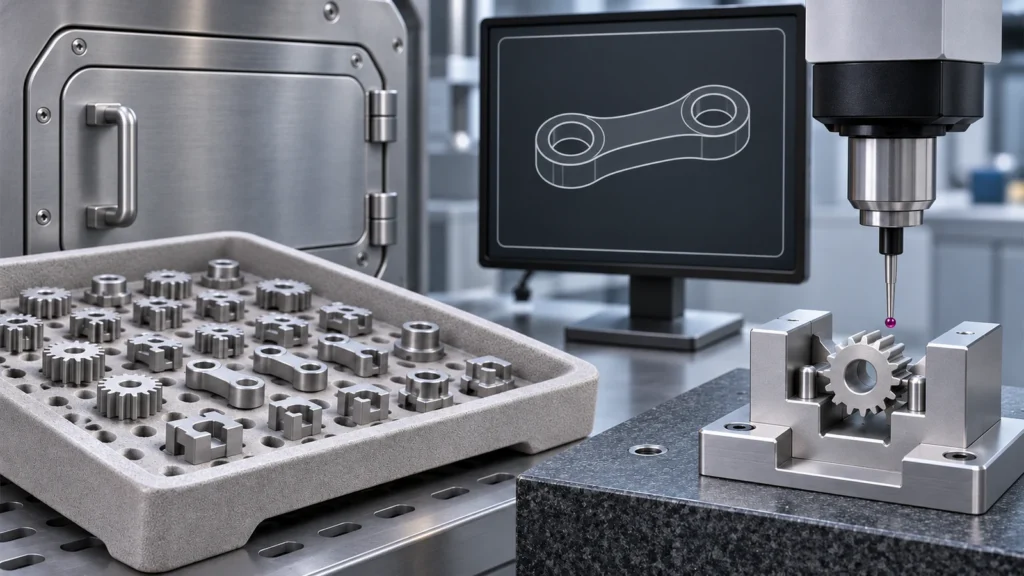
O ferramental cria cavidades repetíveis, mas não elimina a necessidade de controlar a matéria-prima, a moldagem, a remoção de ligantes, as condições do forno, o suporte das peças e a inspeção. Seções irregulares, mudanças bruscas de espessura, vãos sem suporte e a orientação durante a sinterização podem afetar o resultado. O fornecedor deve explicar como o projeto é suportado e como a compensação de retração é estabelecida para o material e o processo reais.
Não use um percentual genérico de retração como tolerância no desenho. Os valores publicados variam com a carga de pó, o sistema de ligante, a liga, a geometria e o processo. Exija que o fornecedor de MIM proponha e valide as dimensões para a peça específica, identifique quais dimensões são como sinterizadas e declare quais características precisam de usinagem secundária ou de um método de inspeção especial.
A CNC mantém as revisões flexíveis, mas cobra por cada corte
A usinagem pode ser uma primeira opção mais segura quando o projeto não está congelado. Se um furo se desloca, um ressalto muda ou uma interface é ajustada após um teste de encaixe, um novo programa ou setup pode ser mais simples do que alterar um molde. Essa flexibilidade tem um preço: novo material, programação, fixação, tempo de ciclo e inspeção ainda podem ser necessários.
O CNC torna-se menos atrativo quando a peça contém geometria fechada complexa, seções finas, muitas características minúsculas ou um grande volume de material que precisa ser removido de um bloco sobredimensionado. Essas características podem exigir ferramentas longas, múltiplas orientações, fixação frágil ou rebarbação extensiva. Uma análise de manufaturabilidade deve testar acesso, raios mínimos, opções de datum e a quantidade de material removido antes de comparar um orçamento.
Trate a usinagem secundária como parte da cotação da MIM
MIM e CNC não são sempre mutuamente exclusivos. Um blank de MIM pode ser seguido de usinagem quando furos, roscas, faces ou encaixes selecionados precisam de controle mais apertado ou mais previsível do que o processo como sinterizado pode oferecer. O projeto então precisa de datums claros e de sobremetal suficiente nessas características. O fornecedor também deve explicar como a peça é posicionada sem distorcê-la e como a relação final é verificada.
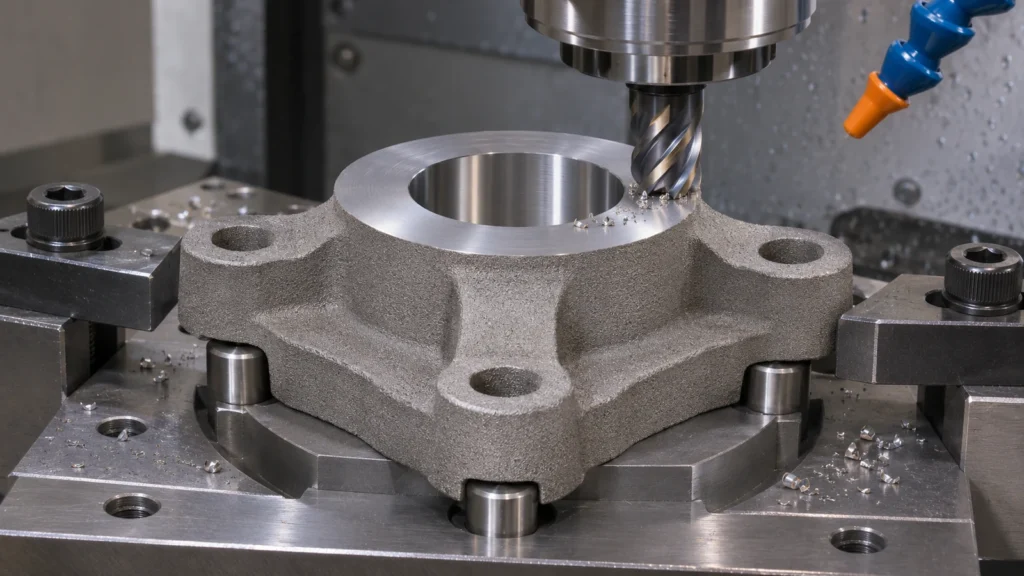
A usinagem secundária adiciona operações e manuseio, portanto inclua-a na economia do MIM. Por outro lado, não compare um orçamento de MIM como sinterizado com uma peça CNC totalmente acabada. O escopo deve corresponder: mesma revisão de desenho, requisito de material, condição superficial, dimensões críticas, registros de inspeção e embalagem.
Torne visíveis as premissas de volume e aceitação
Para ambas as rotas, envie um modelo 3D e um desenho na mesma revisão, material e condição, quantidades anuais e por liberação, vida útil esperada do programa, características críticas, requisitos de superfície e documentação de inspeção. Identifique os elementos de projeto que podem mudar e os que não podem. Peça ao fornecedor de MIM que separe o ferramental do preço unitário e descreva os controles de qualificação e sinterização; peça ao fornecedor de CNC que mostre as premissas de setup, material, usinagem, acabamento e inspeção.
Use a mesma definição de peça aceita ao avaliar o custo. Esclareça como refugo, rendimento do processo, usinagem secundária, alterações de ferramenta ou molde e relatórios são tratados. Se o projeto não estiver estável, inclua o custo esperado e o efeito no prazo de uma revisão. A melhor rota é a que atende aos requisitos funcionais ao longo do programa real, não a que tem o menor preço em uma quantidade presumida.
Perguntas frequentes
O MIM é apenas para produção em alto volume?
O MIM geralmente precisa de ferramental e desenvolvimento de processo, portanto o programa deve justificar esses custos ao longo de sua vida útil esperada. O volume adequado depende da complexidade da peça, do material, do rendimento, do custo unitário e da rota alternativa.
As peças de MIM são dimensionalmente idênticas após a sinterização?
Nenhum processo de fabricação deve ser presumido dimensionalmente perfeito. As peças de MIM retraem durante a sinterização, e a quantidade e a uniformidade dependem do material, da matéria-prima, da geometria, do suporte e dos controles de processo. Valide as dimensões críticas na peça real.
Uma peça MIM pode ser usinada em CNC posteriormente?
Sim, recursos selecionados podem ser usinados de acabamento quando a peça puder ser fixada em dispositivo e houver sobremetal suficiente. Inclua a estratégia de datums, a condição pós-sinterização, a tolerância de usinagem e a inspeção na revisão de projeto e do fornecedor.