
عندما يُبلي جزء من بيك المحشو أدوات القطع أسرع من المتوقع، فإن السؤال الأول غالبًا ما يكون ما إذا كانت مادة CF30 المقواة بألياف الكربون أم GF30 المقواة بألياف الزجاج هي الخيار الأفضل للمادة الخام. الإجابة ليست ببساطة “الكربون أفضل” أو “الزجاج أرخص”. كلاهما بلاستيك هندسي مقوى، وأليافهما يمكن أن تغيّر سلوك القطع، وجودة الحافة، والاستجابة الأبعادية، والخواص الوظيفية للجزء النهائي. اختر الدرجة بناءً على وظيفة المكوّن والأدلة من التصنيع، وليس على عمر الأداة وحده.
المحتويات
- ابدأ بتحديد مشكلة التآكل
- كيف يغيّر التسليح عملية القطع
- اربط التآكل بهندسة الجزء ومعايير القبول
- اختر الدرجة بناءً على التطبيق
- أجرِ مقارنة تصنيع مُتحكَّم بها
- الأسئلة الشائعة
ابدأ بتحديد مشكلة التآكل
قبل تغيير المادة، حدّد ما يعنيه “تآكل الأداة” في العملية الحالية. هل تستدير الحافة بسرعة، أم تتشظى، أم تترك سطحًا خشنًا، أم تتراكم عليها الرواسب؟ هل تظهر المشكلة أثناء التسوية، أو التخديد، أو الثقب، أو التشطيب؟ هل تقتصر على موضع أداة واحد أو ميزة واحدة؟ صورة للحافة، وتسلسل العمليات، ونتائج الفحص أكثر فائدة من تقرير عام بأن البلاستيك كاشط.
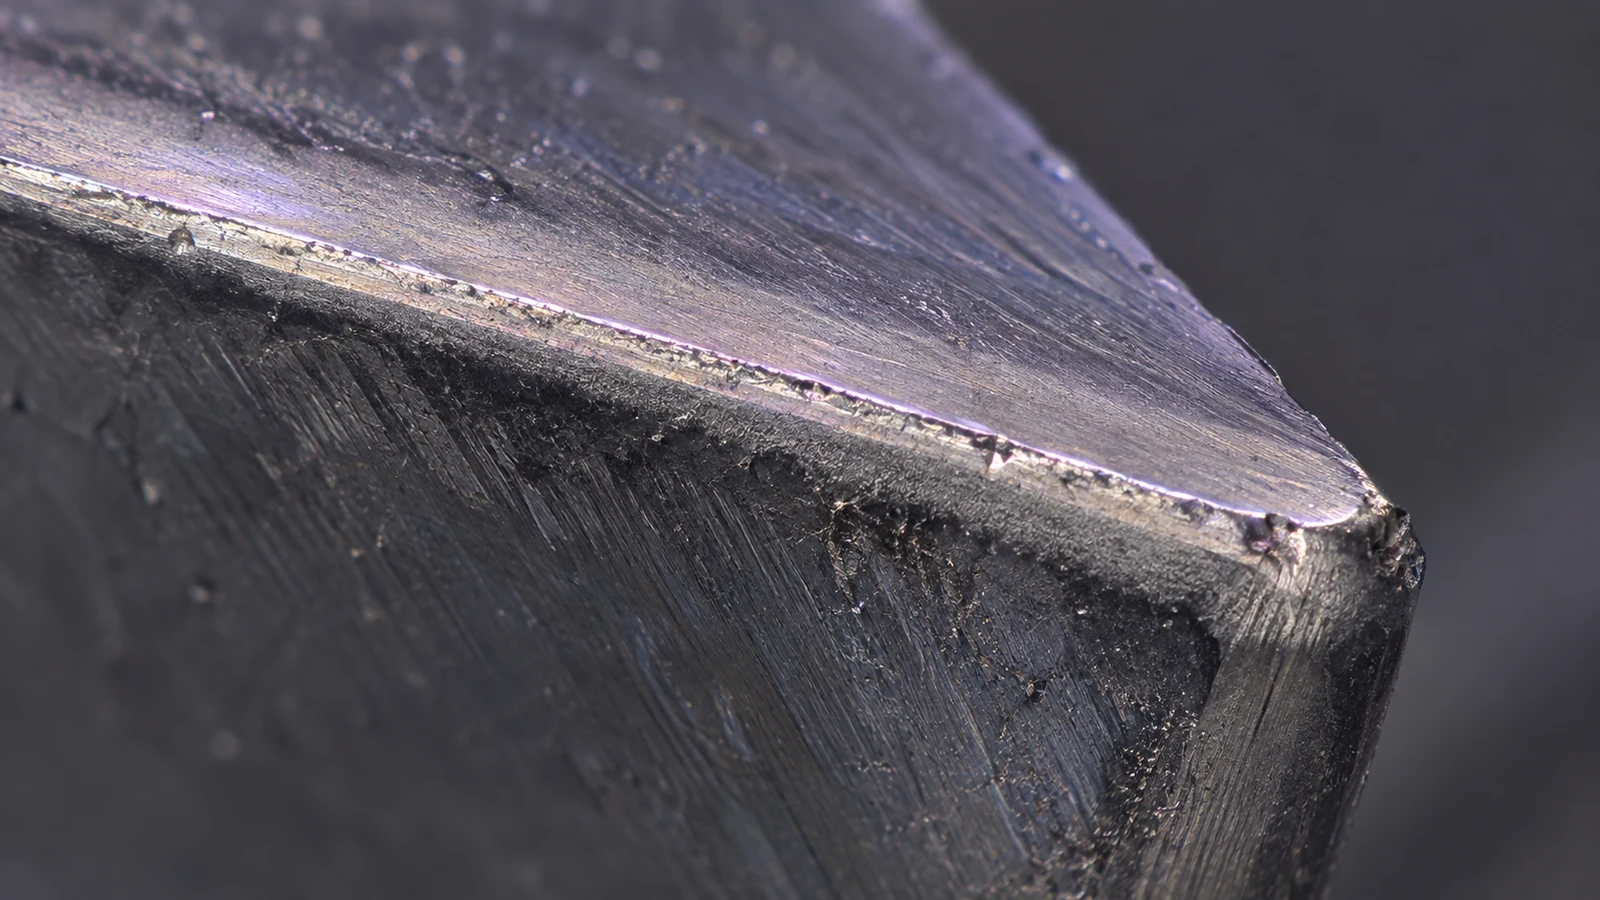
تحقق مما إذا كانت الأداة تصل فعلاً إلى حد عمرها الافتراضي أم أن مشكلة أخرى تُفسَّر على أنها تآكل. قد تتزامن الحافة التي تبدو باهتة مع انحراف الدوران، أو ضعف تصريف الرقائق، أو إدراج تالف، أو تعشيق مفرط، أو مادة خام غير متسقة. سجّل مادة القاطع وهندسته، وتجهيز الحافة، ومسار القطع، وتثبيت قطعة العمل، واستراتيجية التبريد أو الهواء، وعدد الأجزاء المنتجة قبل تغيّر الجودة. حافظ على إمكانية تتبع مورّد المادة الخام، وتعيين الدرجة، والدفعة أثناء المقارنة.
موقع معلومات CF30 بيك و معلومات GF30 بيك نقاط بداية لتحديد الدرجات. تحقق من المنتج الدقيق للمورّد والبيانات الفنية الحالية؛ فأسماء الدرجات وحدها لا تثبت تطابق محتوى الألياف أو الحالة أو الخواص بين المصنّعين.
كيف يغيّر التسليح عملية القطع
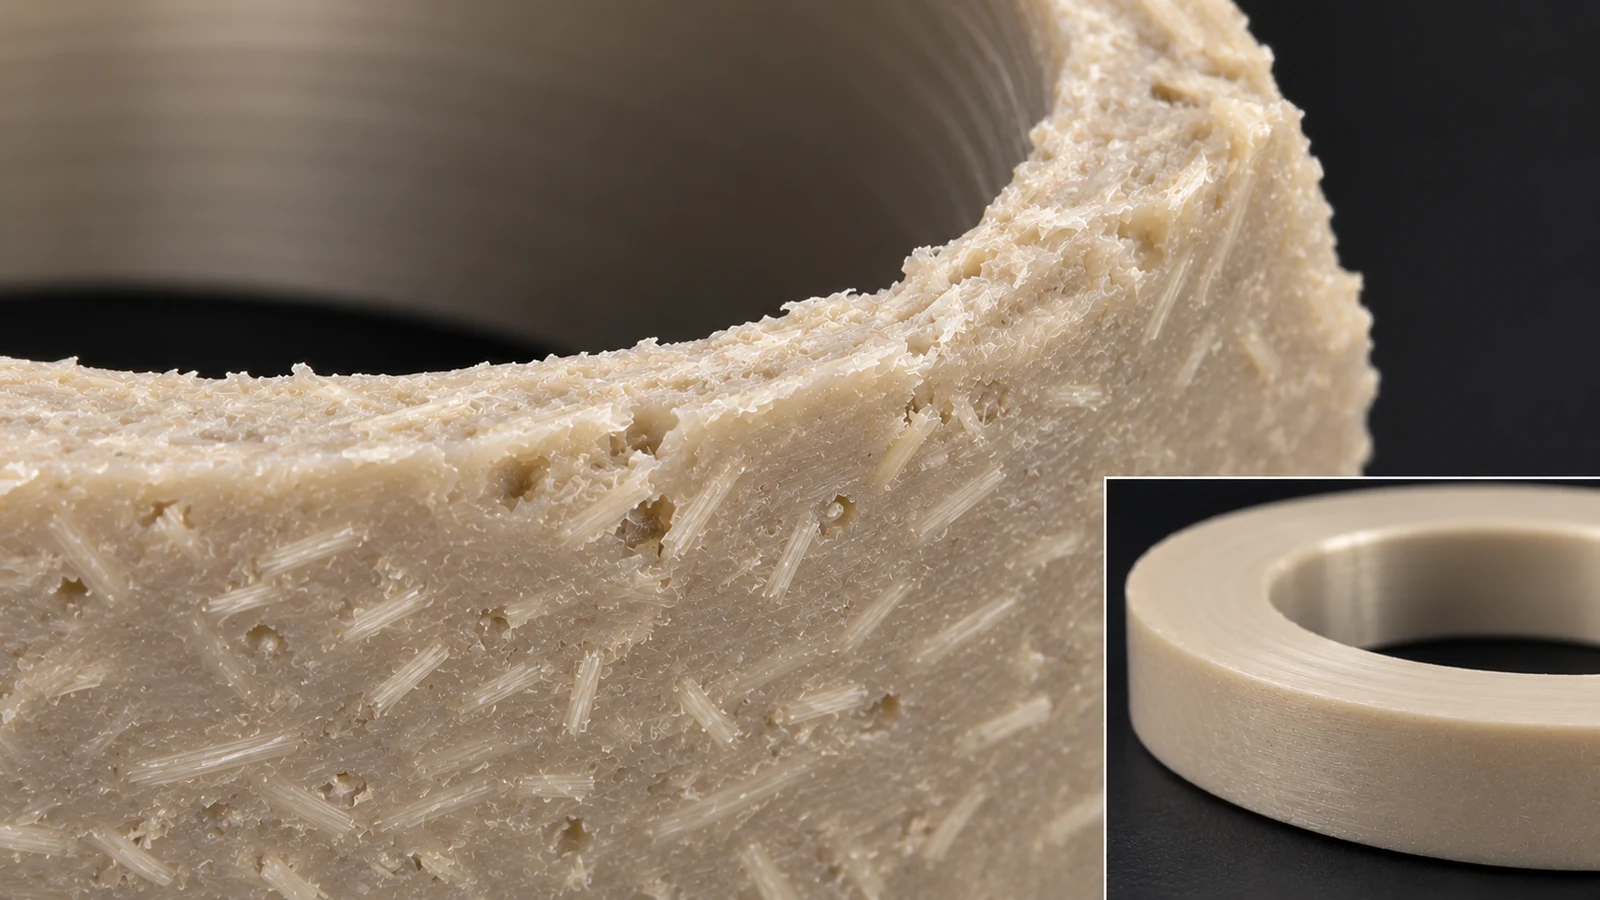
يمكن أن يزيد كل من التسليح بالكربون والزجاج من تآكل الأداة مقارنةً ببيك غير المحشو، لكن نمط التآكل يعتمد على الدرجة المحددة والقاطع والعملية. قد تسهم الألياف المكشوفة على السطح المُشغَّل في الكشط وفي نسيج حافة مختلف. كما يمكن أن يؤثر اتجاه التسليح وتوزيعه على كيفية خروج القطع من المادة. لهذا السبب قد يُنتج القاطع نفسه نتائج مختلفة في قاطعة وجهية عريضة وفي ثقب متقاطع صغير محفور.
غالبًا ما يُنظر إلى CF30 عندما تكون الصلابة، أو نسبة القوة إلى الوزن، أو السلوك الأبعادي أهدافًا تصميمية مهمة. وقد يُختار GF30 لتوازن مختلف بين المتطلبات الميكانيكية والتكلفة. هذه الأوصاف العامة ليست بديلاً عن مقارنة صحائف البيانات الفعلية ومتطلبات الجزء. فالدرجة المختارة لخاصية لا يستخدمها الجزء قد تضيف تكلفة وعبئًا تصنيعيًا دون تحسين الوظيفة.
لا ينبغي نسخ معاملات التصنيع من جدول عام للبلاستيك دون التحقق من الماكينة والأداة. فسرعة القطع، والتغذية، والتعشيق، وحدة الأداة، وإزالة الرقائق تتفاعل معًا. يمكن للحرارة المفرطة أن تؤثر على قطعة العمل وحالة الحافة؛ كما أن التغذية غير المناسبة قد تسبب الاحتكاك بدلاً من القطع النظيف. أنشئ خط أساس مستقر، وغيّر متغيرًا واحدًا في كل مرة، وراجع السطح الفعلي والأبعاد بعد عودة الجزء إلى درجة الحرارة.
اربط التآكل بهندسة الجزء ومعايير القبول
تحدد الهندسة المكان الذي تصبح فيه التأثيرات المرتبطة بالتعزيز مرئية. يمكن أن تتحرك الجدران الرقيقة تحت قوة التثبيت أو القطع. يمكن أن يحتفظ الجيب العميق بالرقائق أو يقيّد تدفق الهواء. قد تُظهر الثقوب الصغيرة حافة خروج مختلفة عن سطح مُفرّز عريض. قد يكون لسطح الإحكام أو ملاءمة المحمل أو السطح التجميلي متطلب قبول أكثر صرامة من جدار غير وظيفي. إذا لم يحدد الرسم حافة أو تشطيبًا حرجًا، فاتفق على ما هو مقبول قبل مقارنة الدرجات.
| مشكلة ملحوظة | فحوصات العملية الأولى | سؤال حول المادة |
|---|---|---|
| استدارة الحواف السريعة | مادة الأداة، حالة الحافة، التماس، تتبع الدفعة | هل تختلف الدرجة أو التعزيز عن المخزون المؤهل؟ |
| ألياف زغبية أو بارزة | الحدّة، اتجاه الخروج، تسلسل التشطيب، إضاءة الفحص | هل يحتاج السطح إلى مظهر أو إحكام محدد؟ |
| تلف انثقاب الثقب | الدعم، استراتيجية الدخول/الخروج، هندسة الثقب، إخلاء الرقائق | هل الدرجة المختارة مطلوبة للوظيفة؟ |
| إزاحات أبعاد الجدار | ضغط التثبيت، تسلسل إزالة المخزون، درجة الحرارة | هل تبرر خصائص الدرجة والهندسة مسارًا جديدًا؟ |
يجب أن يستجيب أي تغيير في التصنيع الآلي لنمط الفشل الفعلي. فإذا كانت الألياف تتمزق عند مخرج غير مدعوم، فقد يكون تعديل الدعم أو مسار الأداة أهم من تغيير الدرجة. وإذا كان هدف صلابة الجزء هو ما يدفع إلى الاختيار، فقد يحل تغيير التعزيز مشكلة القطع بينما يجعل التصميم يخفق في تحقيق متطلبه الوظيفي.
اختر الدرجة بناءً على التطبيق
دوّن الخاصية التي تجعل الدرجة المعززة ضرورية: الصلابة، أو الحمل، أو التآكل، أو السلوك الحراري، أو السلوك الكهربائي، أو أي وظيفة محددة أخرى. ثم حدد الشرط واختبار القبول اللذين يثبتانها. قارن ورقتَي بيانات الدرجتين على الأساس نفسه، بما في ذلك طريقة الاختبار واتجاه العينة ودرجة الحرارة حيثما توفرت. فإذا كان الجزء محمّلًا في اتجاه معين، فقد يكون اتجاه المادة الخام وتصنيعها آليًا مهمًا؛ وقد تكون خاصية رئيسية دون سياق اختباري مضللة.
بالنسبة لمكوّن يكون فيه استبدال الأداة مكلفًا لكن يمكن تلبية الخصائص المطلوبة بأي من الدرجتين، قد تكشف تجربة عملية مضبوطة عن ميزة عملية. وإذا كانت الدرجة مفروضة من قبل العميل أو من خلال تأهيل التصميم، فلا تستبدلها بناءً على اقتصاديات التصنيع الآلي فقط. اطلب من المسؤول الهندسي مراجعة أثر الخاصية والموافقة على التغيير عبر العملية المعتادة.
ضع في الاعتبار أيضًا مسار التصنيع بعد التشغيل الآلي. فقد يتم لصق السطح أو إحكامه أو تجميعه أو تعريضه للتنظيف. وقد تكون حالة الحواف والتحكم في التلوث مهمة. أدرج تلك العمليات في القرار حتى لا يؤدي تغيير الدرجة إلى تحسين عمر القاطع مع خلق مشكلة في اللصق أو الفحص في المراحل اللاحقة.
أجرِ مقارنة تصنيع مُتحكَّم بها
استخدم حجم مادة خام ومعدات آلة وهندسة ميزات قابلة للمقارنة. تتبّع حالة الأداة على فترات محددة بدلًا من انتظار فشل مفاجئ في الجودة. افحص الأسطح والأبعاد الحرجة نفسها في الأجزاء من كل دفعة مادة. سجّل زمن الدورة وتغييرات الأدوات وتنظيف الحواف والميزات المرفوضة وأي تشطيب ثانوي. وهذا يمنع قطعًا أوليًا مثيرًا لكنه غير ممثل من أن يحدد درجة الإنتاج.
التجربة المفيدة تغيّر عاملًا واحدًا في كل مرة. تحقق أولًا من هوية المادة. ثم افحص هندسة القاطع أو حالة الحافة، يلي ذلك التماس وإخلاء الرقائق. وإذا ظل عمر الأداة غير مقبول، قارن الدرجة البديلة فقط بعد أن يؤكد مالك التصميم أن خصائصها الوظيفية مقبولة. حافظ على حد فاصل بين تحسين العملية واستبدال المادة؛ فهما قراران مترابطان لكنهما ليسا نفس التفويض.
عند اكتمال التجربة، أبلغ عن النتيجة من منظور الجزء: أي عملية سببت التآكل، وكيف تحققت معايير القبول، وما الذي تغير في الأدوات أو استقرار الدورة، وما إذا كان متطلب المادة لا يزال مستوفى. يمكن أن يوجه هذا الاستنتاج الإنتاج دون الوعد بمكسب عالمي في عمر الأداة.
الأسئلة الشائعة
هل يكون CF30 PEEK دائمًا أقسى على القواطع من GF30؟
لا يوجد ترتيب عالمي ينطبق على كل أداة وميزة ودرجة من المورد. قارن المواد الفعلية وظروف التشغيل الآلي باستخدام عملية تمثيلية.
هل ينبغي أن أتحول من GF30 إلى CF30 لتقليل تآكل الأداة؟
ليس دون تأكيد الخصائص المطلوبة واختبار العملية. يجب أن يتبع اختيار الدرجة وظيفة الجزء؛ ويمكن معالجة تآكل الأداة من خلال تغييرات في القاطع والعملية.
لماذا تبدو حواف PEEK المعزز مختلفة بعد التشغيل الآلي؟
يمكن أن يؤثر انكشاف الألياف وحدة الأداة والدعم واتجاه القطع على الحافة. حدد متطلبات الحافة الوظيفية وافحص الميزة الفعلية بدلًا من الاعتماد على توقع بصري عام.
هل يمكن للمورد أن يضمن عمر أداة ثابتًا؟
يعتمد عمر الأداة على الدرجة والأداة والماكينة والهندسة وعتبة القبول. يمكن لعملية معتمدة توثيق الأداء الملحوظ، لكن لا ينبغي افتراض ضمان عالمي.