
يحل نحاس C360 وC260 مشكلات تصنيعية مختلفة. يُختار C360 على نطاق واسع لسلوكه في القطع الحر في المكونات المخروطة؛ أما C260 فهو درجة نحاس خرطوشة ترتبط باحتياجات التشكيل والتصنيع. والاختيار بينهما لا يتعلق بإيجاد “أفضل نحاس” بقدر ما يتعلق بتحديد الخاصية التي تحتاجها القطعة فعلاً: كفاءة التشغيل الآلي، أو قابلية التشوه، أو تركيب محدد، أو الامتثال لمتطلب مشروع.
المحتويات
- دع وظيفة القطعة تحدد المقارنة
- لماذا يُختار C360 غالباً للتفاصيل المشغولة آلياً
- متى تكون مسار التشكيل لدى C260 مهماً
- تحقق من التركيب وقيود العميل
- قارن مسار التصنيع الكامل
- الأسئلة الشائعة
دع وظيفة القطعة تحدد المقارنة
قبل مقارنة عروض الأسعار، صِف مسار الإنتاج. هل يُخرط المكون أساساً من قضيب، أم سيُثنى أو يُختم أو يُسحب أو يُشكَّل قبل التشغيل الآلي النهائي؟ هل هناك درجة نحاس محددة مذكورة بالفعل على الرسم؟ هل تلامس القطعة الماء، أو تحمل تياراً، أو تُحكم إغلاق سائل، أو تؤدي وظيفة زخرفية؟ إن اختيار مادة بناءً على سرعة التشغيل الآلي فقط قد يغفل العملية التي تتحكم في الأداء أو الاعتماد.
افصل المتطلبات الإلزامية عن الافتراضات. إن الإشارة على الرسم، أو معيار العميل، أو القيد التنظيمي إلزامي حتى توافق الجهة المسؤولة على تغييره. أما التفضيل الموروث من قطعة أقدم فقد يكون قابلاً للتفاوض، لكنه لا يزال يحتاج إلى مراجعة. لذا تبدأ المقارنة المفيدة بمتطلبات الميزة والعملية، لا بقائمة مخزون المورد.
استخدم معلومات نحاس C36000 و معلومات نحاس C26000 للتأكد من الدرجة التي تصفها كل صفحة. ثم قارن المواصفة الدقيقة وشكل المنتج والحالة والتوثيق المذكورة على الرسم أو أمر الشراء. إن تسمية “نحاس” العامة لا تكفي لقطعة إنتاج خاضعة للرقابة.
لماذا يُختار C360 غالباً للتفاصيل المشغولة آلياً
C360 نحاس قطع حر يُستخدم عادةً حيث يكون الخرط بالتغذية بالقضيب والميزات الصغيرة المتكررة مهمين. يدعم تركيبه تكسر الرقائق بشكل ملائم للعديد من عمليات التشغيل الآلي، مما قد يجعله خياراً عملياً للتجهيزات والأجزاء الملولبة والمسامير والمكونات المشابهة. وقد تأتي القيمة التصنيعية من التعامل المتوقع مع الرقائق والقطع الفعال بدلاً من سرعة رئيسية واحدة.
ينبغي ربط هذه الميزة بالميزات الفعلية. قد تستفيد قطعة ذات عمليات خرط طويلة وأخاديد متعددة وأسنين متكررة أكثر من كتلة بسيطة بها بضعة ثقوب محفورة. ولا تزال صلابة الماكينة وهندسة القطع والتغذية وسائل التبريد وحالة المخزون وتثبيت قطعة العمل تؤثر في النتائج. وإذا لم تكن القطعة تعاني من مشكلة حقيقية في التحكم بالرقائق أو زمن الدورة، فقد يضيف تغيير السبيكة أعمال تأهيل دون فائدة إنتاجية ذات معنى.
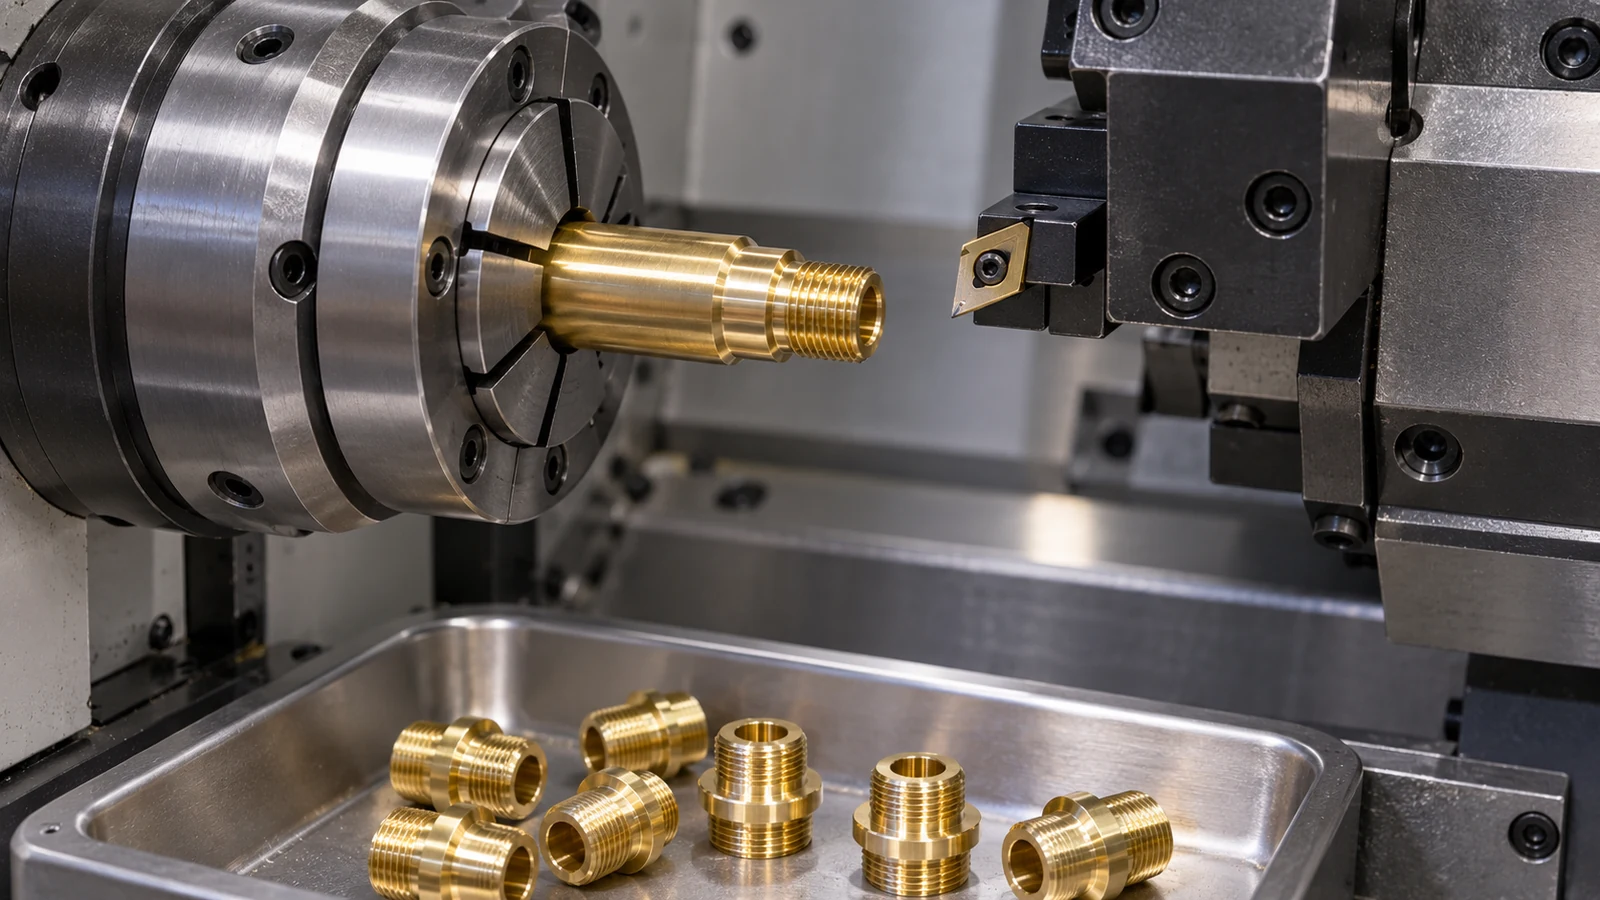
تحقق أيضاً مما إذا كان التصميم يتطلب التشوه بعد التشغيل الآلي. لا ينبغي افتراض أن درجة القطع الحر تتحمل نفس مسار التشكيل الذي تتحمله درجة مختارة لهذا الغرض. وإذا كان يجب ثني القطعة أو توسيعها أو تجعيدها أو تشويهها بشدة، فاطلب من مسؤولي المواد والعملية مراجعة الحالة والعملية الفعليتين بدلاً من الاعتماد على وصف عام لقابلية التشغيل الآلي.
متى تكون مسار التشكيل لدى C260 مهماً
غالبًا ما يرتبط C260 بتطبيقات النحاس الأصفر للخراطيش، ويُعتبر في كثير من الأحيان عند relevance خصائص التشكيل. وهذا يمكن أن يجعله نقطة انطلاق أفضل للأجزاء التي يتم ختمها أو سحبها أو ثنيها مقارنة بدرجة تُختار أساسًا من أجل قابلية التشغيل الآلي. تعتمد الملاءمة الدقيقة على شكل المنتج، وحالة التقسية، وشدة التشكيل، والاتجاهية، ومواصفات المورد. لا تستنتج نصف قطر انحناء مضمونًا أو حد تشكيل من اسم السبيكة وحده.
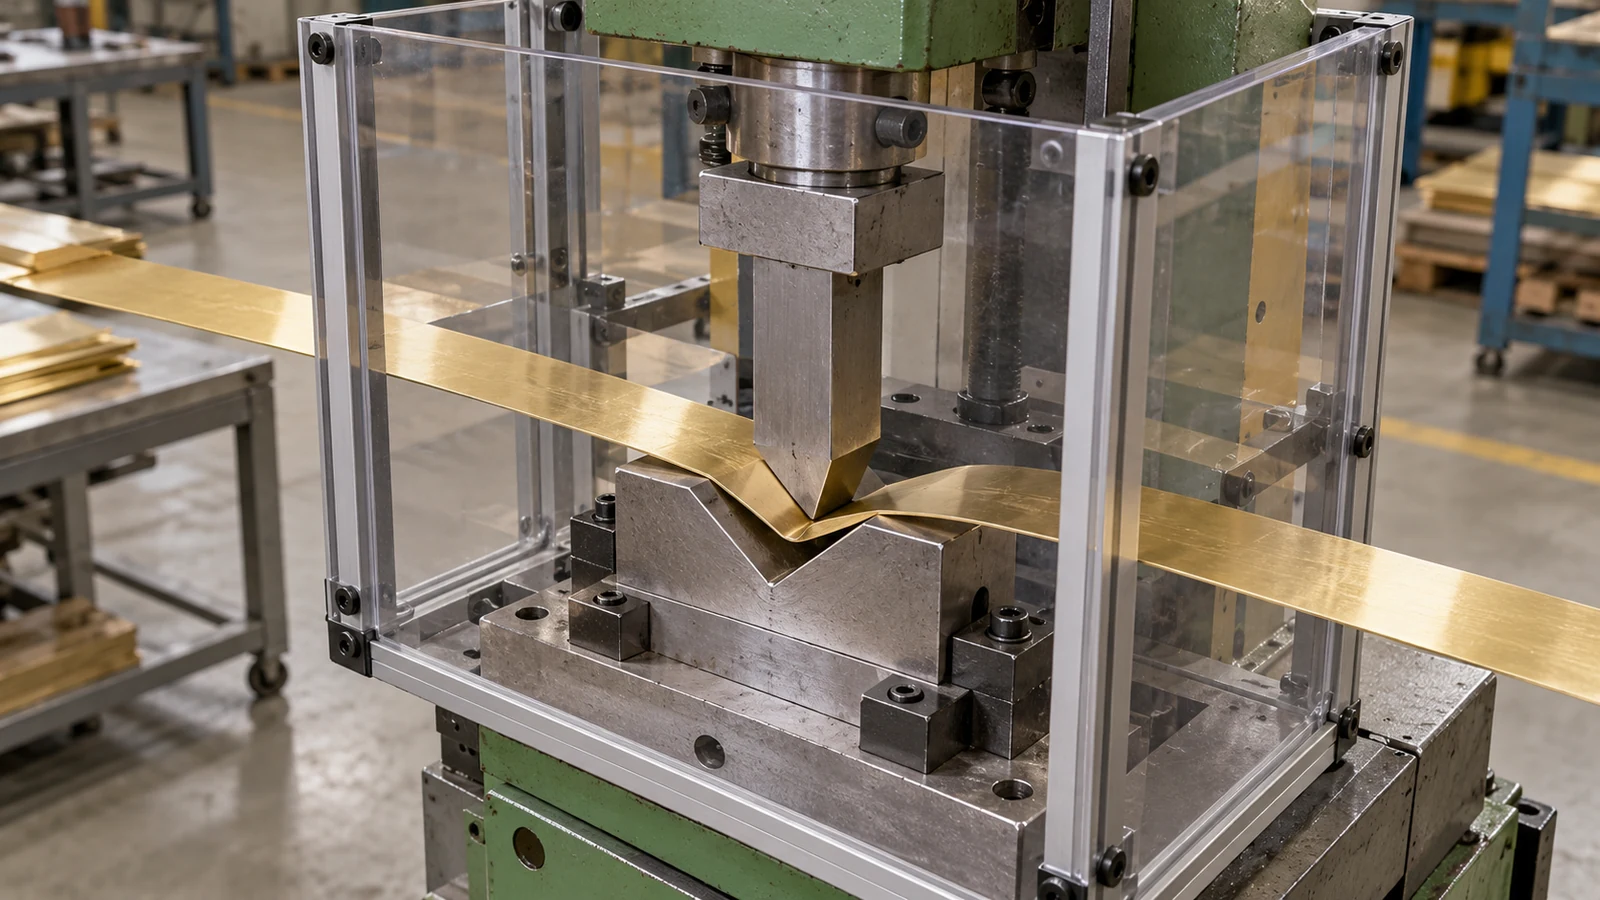
عندما تكون المعالجة الآلية مجرد خطوة واحدة في العملية، فإن التسلسل مهم. قد تتم معالجة قطعة عمل مشكّلة آليًا على أوجه مختارة، أو قد تُثنى لاحقًا مكوّنات تمت معالجتها آليًا أثناء التجميع. يمكن أن تؤثر حالة المادة واتجاه الحبيبات على سلوك العملية، لذا ينبغي للهندسة تحديد العملية التي تتحكم في القبول. ينبغي أن يتلقى المورد معلومات كافية لتسعير المسار المقصود، وليس مجرد مخطط جزء نهائي يخفي خطوة تشكيل حرجة.
إذا كان الشكل معقدًا، فقم بعمل نموذج أولي للهندسة الحرجة وحدد ما سيتم فحصه: التشققات، أو الترقق، أو الارتداد المرن، أو الملاءمة، أو تلف السطح. لا يمكن لتجربة معالجة آلية أن تتحقق من متطلب تشكيل. وعلى العكس، إذا كان المكوّن يُعالج آليًا بالكامل من قضيب ولا يتضمن أي تشوه، فقد لا تبرر مزايا C260 المتعلقة بالتشكيل التحول من عملية C360 معتمدة.
تحقق من التركيب وقيود العميل
قد يخضع تركيب النحاس الأصفر لقيود خاصة بالعميل أو السوق أو التطبيق. تأكد مما إذا كان الجزء على اتصال بمياه الشرب، أو قيود كهربائية أو إلكترونية، أو إقرارات منتج، أو متطلبات أخرى للمواد الخاضعة للرقابة. لا تفترض أن سبيكتين من النحاس والزنك لهما نفس حالة الامتثال لمجرد أن كلتيهما تُسمى نحاسًا أصفر. ينبغي لمالك المشروع تحديد اللائحة المعمول بها أو مواصفات العميل وتحديد الأدلة المطلوبة من مورد المادة.
اطلب الدرجة الدقيقة والوثائق المتوقعة لكل دفعة. إذا كانت الشهادات أو التتبع أو الإقرارات مطلوبة، فاذكرها في وثائق الشراء. قد يؤثر الاستبدال الذي يغيّر التركيب الكيميائي على الموافقة حتى عندما تبقى أبعاد الجزء ومظهره دون تغيير. احتفظ بمراجعة الامتثال منفصلة عن ادعاءات قابلية التشغيل الآلي حتى لا يُخطئ بين تجربة الإنتاج وتأهيل المادة.
| عامل القرار | قد يكون C360 مناسبًا عندما… | قد يكون C260 مناسبًا عندما… |
|---|---|---|
| العملية السائدة | المعالجة الآلية المتكررة من القضيب أمر محوري | التشكيل أو التشوه عملية رئيسية |
| عنق زجاجة الإنتاج | التحكم في الرقائق أو إنتاجية الخراطة موثق | جودة التشكيل أو تشكيل الشكل يحدد المسار |
| حالة التصميم | الدرجة محددة ومعتمدة للجزء | متطلبات التشكيل تدعم هذه الدرجة والحالة |
| الموافقة | التركيب يلبي متطلبات العميل | التركيب والمستندات تلبي متطلبات المشروع |
هذه مقارنة فرزية، وليست بديلاً عن معيار مادة أو موافقة هندسية. إذا كانت الخاصية المطلوبة غير مؤكدة، فوثّق السؤال وحلّه قبل شراء مخزون الإنتاج.
قارن مسار التصنيع الكامل
أنشئ تقديرًا قائمًا على المسار يشمل المادة، والإعداد، والتصنيع الآلي، والتشكيل، ومخاطر الهدر، وإزالة الحواف، والتشطيب، والفحص، والتأهيل. قد تُقابَل دورة تصنيع آلي أقصر بمعالجة ثانوية أو عملية تشكيل لا تدعمها الدرجة. قد تخفض مادة ذات سعر وحدة أعلى التكلفة الإجمالية إذا ألغت إعادة العمل أو مكّنت من عملية مطلوبة—لكن هذا الاستنتاج يجب أن ينبع من تجربة معتمدة وافتراضات دفعة واقعية.
بالنسبة لمكوّن مخروط، ناقش الميزات الحرجة والتسلسل مع فريق التصنيع الآلي CNC. إذا كان التشكيل أو الختم جزءًا من المسار الفعلي، فأكّد تلك القدرة والمسؤولية مع المورد المعني بدلاً من افتراض أن ورشة التصنيع الآلي توفّرها. هذا يحافظ على مصداقية مقارنة عروض الأسعار بشأن العمليات المشمولة.
عند اقتراح تغيير، احتفظ بمراجعة الرسم، والدرجة الدقيقة، ومستندات المورد، ونتائج التحقق، والموافقة. ضمّن سبب التغيير: التعامل مع الرقائق، أو قابلية التشكيل، أو التوافر، أو متطلب العميل. يمنع هذا السجل تغييرًا لاحقًا في التوريد من إلغاء قرار هندسي متعمد بهدوء.
الأسئلة الشائعة
هل C360 أفضل من C260 للتصنيع الآلي CNC؟
غالبًا ما يُختار C360 لسلوك التصنيع الآلي الحر، لا سيما لأعمال المخروط المتكررة. لا يزال الخيار الأفضل يعتمد على ميزات الجزء، والعمليات اللاحقة، والمتطلبات المعتمدة، ونتائج الإنتاج الفعلية.
هل C260 مناسب للأجزاء المُصنّعة آليًا؟
يمكن تصنيعه آليًا، لكنه غالبًا ما يُؤخذ في الاعتبار حيث تهم خصائص التشكيل. أكّد حالة المادة ومسار التصنيع بدلاً من افتراض أنه البديل المباشر لـ C360.
هل يمكن تشكيل C360 بعد التصنيع الآلي؟
لا تفترض أن عملية تشكيل مقبولة بناءً على اسم الدرجة وحده. راجع الحالة المحددة والتشوه ومعايير القبول مع مالكي التصميم والعملية.
هل يمكن للمشتري استبدال درجة نحاس أصفر بأخرى؟
فقط من خلال عملية الموافقة المعمول بها. يمكن أن تؤثر تغييرات الدرجة على التشكيل والتصنيع الآلي والتركيب والتوثيق وتأهيل العميل حتى لو بدا الجزء دون تغيير.