
Обработка Hastelloy C-276 начинается с двух отдельных вопросов: какая агрессивная среда требует применения этого сплава и какие поверхности должны оставаться приемлемыми после обработки? Коррозионная роль сплава не определяет автоматически маршрут резания. Заказчикам следует указать точную марку и состояние материала, определить функциональные поверхности и согласовать, каким образом будут контролироваться стружка, контакт с инструментом, финишная обработка и контроль.
HASTELLOY является товарным знаком Haynes International. Для получения информации о химическом составе, формах продукции и характеристиках для конкретных состояний используйте актуальные данные производителя материала и действующую спецификацию закупки. Роль поставщика услуг ЧПУ заключается в том, чтобы преобразовать этот контролируемый материал и комплект чертежей в осуществимый технологический процесс. Обзор коррозионностойких материалов от JUCHENG corrosion-resistant materials overview дает соответствующий контекст по семейству материалов.
Начинайте с условий эксплуатации, а не с названия сплава
C-276 выбирают для сложных коррозионных сред, но “коррозионностойкий” не является полным требованием к конструкции. Среда, концентрация, температура, аэрация, загрязняющие вещества, зазоры и состояние поверхности — все это может иметь значение. Проектная организация должна подтвердить, что конкретная форма продукции и состояние материала пригодны для фактических условий эксплуатации. Статья об обработке не может квалифицировать сплав для технологической жидкости или заменить коррозионные испытания.
Это различие влияет на приемку после обработки. Отверстие, подходящее к сопрягаемой детали, может оказаться непригодным, если отсутствует заданное состояние поверхности, чистота или прослеживаемость материала. Точно так же визуально чистая деталь не доказывает, что сплав или его состояние выбраны правильно. Функциональные требования, требования к материалу и документации должны быть связаны с чертежом и заказом на закупку.
Почему трение и нестабильное базирование создают риск
Никелевые сплавы могут создавать высокие нагрузки при резании и чувствительны к недостаточному врезанию кромки. Если инструмент трется или задерживается, поверхность и кромка могут стать труднее для обработки на последующих проходах. Большой вылет инструмента, слабое закрепление заготовки или тонкое сечение могут превратить эту нагрузку в вибрацию или размерное смещение. Возникающая проблема может проявиться как шероховатая поверхность, нестабильный элемент или ускоренный износ инструмента, а не как простое размерное отклонение.
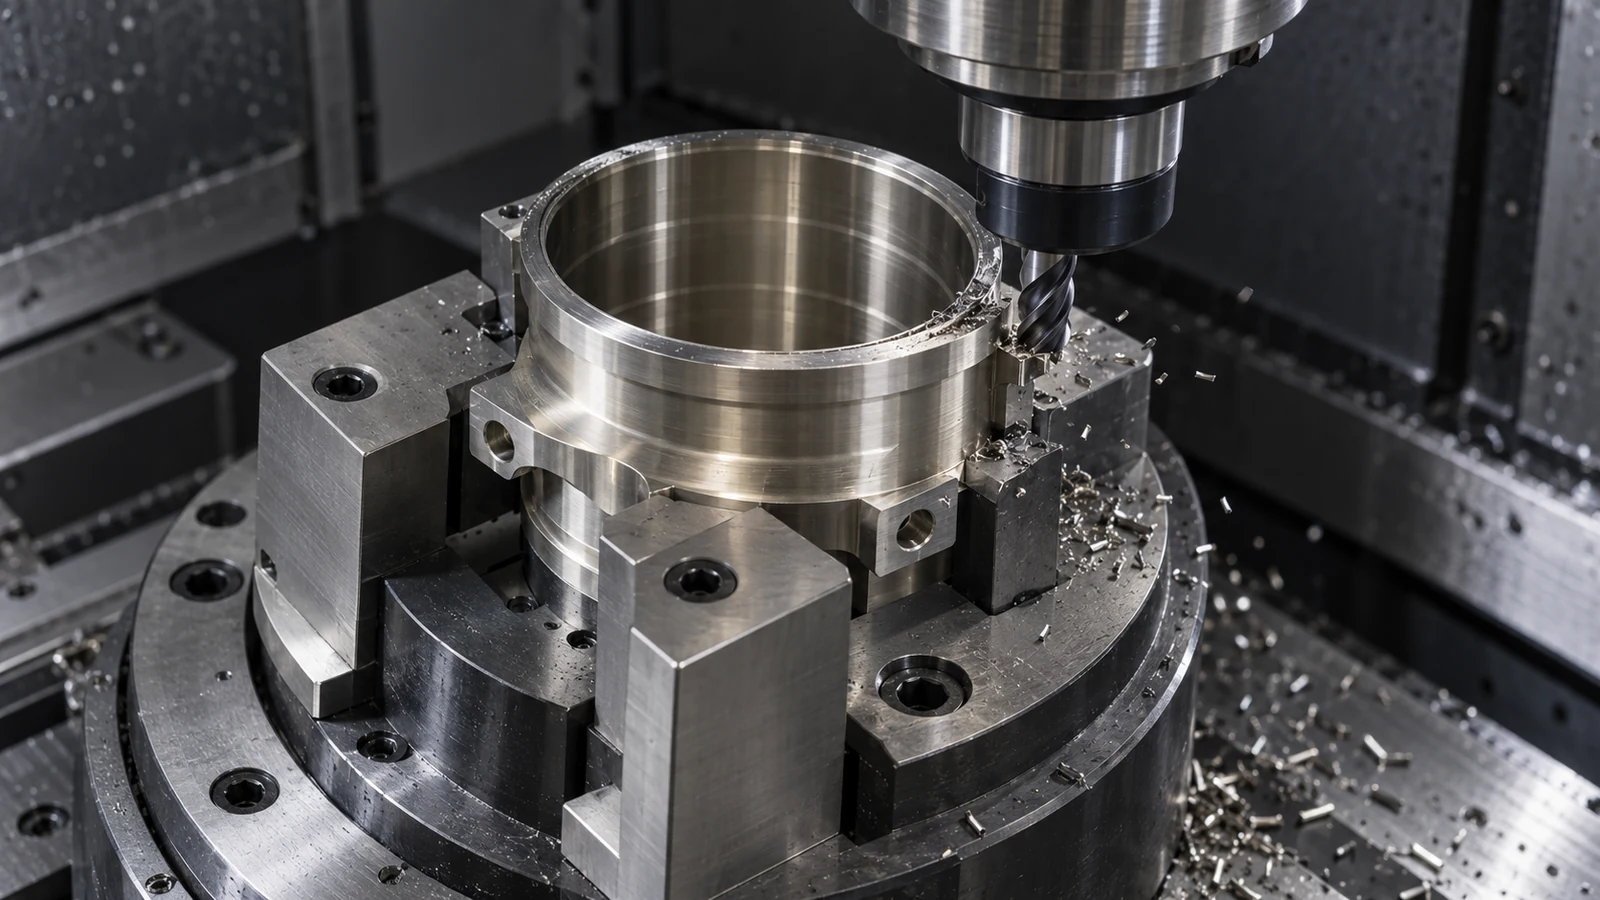
Планируйте поддержку вблизи зоны резания, не деформируя деталь. Выбирайте порядок операций так, чтобы ранние проходы не удаляли поверхности, необходимые для базирования последующих элементов. Для работ с несколькими установками определите, как восстанавливается и проверяется взаимосвязь баз. Это особенно важно для уплотнительных поверхностей, плотно прилегающих отверстий и пересекающихся каналов, где небольшое несовпадение может повлиять на сборку или очистку.
Связывайте состояние поверхности с маршрутом обработки
Не используйте расплывчатое указание, такое как “гладкая поверхность”, если поверхность выполняет функциональную роль. Укажите заданную шероховатость или иной критерий приемки, направление или метод измерения, если это важно, и применяется ли значение до или после вторичной операции. Если поверхность будет полироваться, шлифоваться, пассивироваться или иным образом обрабатываться, определите последовательность и сторону, ответственную за этот этап.
Остатки после обработки и внедренные загрязнения также заслуживают внимания, когда деталь поступает в чистую или коррозионную систему. Укажите, требуются ли очистка, сушка, защитная упаковка или отчет о чистоте. Поставщик услуг обработки не должен делать вывод о классе чистоты на основании сплава или отрасли конечного применения. The фрезерование с ЧПУ и токарной обработки с ЧПУ страницы описывают соответствующие семейства процессов; чертёж определяет, какой маршрут применяется.
Практическая последовательность проверки для деталей из C-276
- Подтвердите идентичность. Сверьте чертёж, марку, форму продукта, состояние, сертификат и ревизию до выдачи материала.
- Отметьте критическую геометрию. Определите уплотнительные, установочные, резьбовые, тонкостенные поверхности и поверхности, подверженные коррозии.
- Проверьте доступ и поддержку. Проверьте вылет инструмента, зазор держателя, усилие зажима, пути отвода стружки и передачу баз.
- Отделите механическую обработку от отделки. Определите любую шлифовку, полировку, очистку или защитную обработку и точку приёмки для каждой.
- Согласуйте доказательства. Укажите, какие размеры, состояния поверхности, записи о материале и отчёты требуются для выпуска.
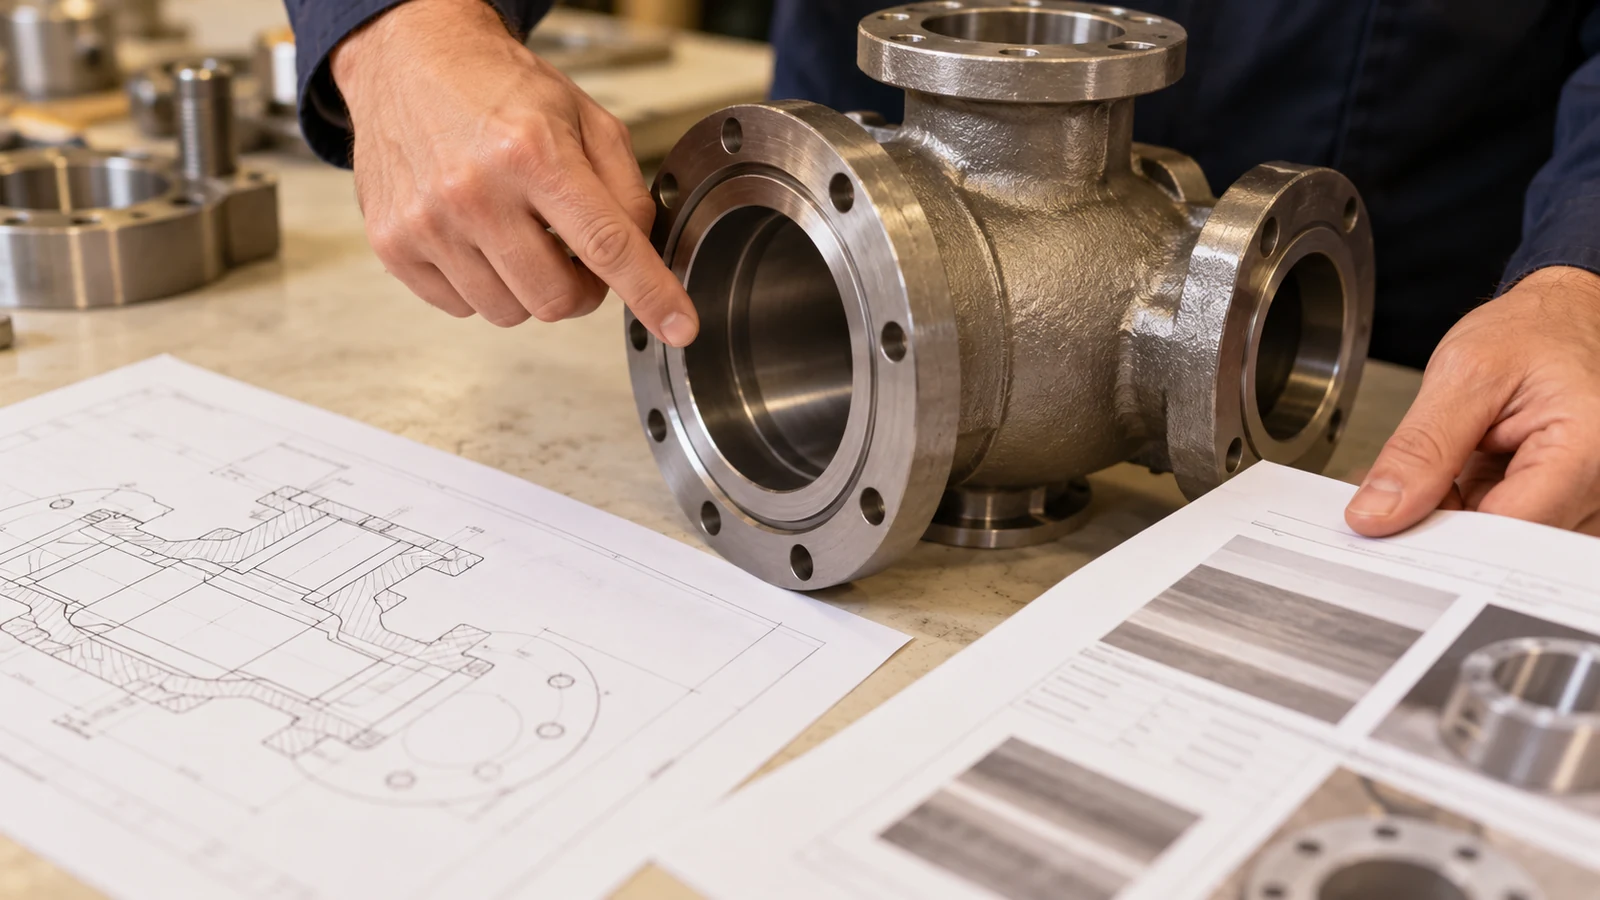
Эта последовательность представляет собой рамки проверки, а не универсальный технологический рецепт. Точный инструмент и условия резания должны устанавливаться для станка, геометрии, состояния заготовки и операции. Поставщик не должен заявлять о коррозионных характеристиках только на основании механической обработки или визуального осмотра; эти характеристики зависят от указанного сплава, состояния материала, условий эксплуатации и любой требуемой валидации.
Вопросы для решения до выставления предложения
- Какой стандарт C-276 и состояние продукта определяют поставляемую заготовку?
- Какие поверхности контактируют с технологической средой и какие критерии отделки или очистки применяются?
- Есть ли тонкие сечения, глубокие отверстия, узкие пазы или пересекающиеся каналы?
- Требует ли деталь вторичной отделки, и какие размеры проверяются после неё?
- Какие записи о материале, контроле и прослеживаемости должны сопровождать поставку?
Эти ответы привязывают предложение к функции детали. Они также не позволяют принять название материала за полную производственную или приёмочную спецификацию.