
Antes de programar uma placa isolante de fenolite, identifique o laminado. A usinagem de fenolite pode envolver reforço de papel, algodão ou linho, e essas construções não devem ser tratadas como um plástico uniforme. O reforço, a direção das características e o suporte na saída da ferramenta influenciam o percurso. Um desenho que especifica apenas “Baquelite” deixa o operador sem informações suficientes para escolher ou verificar o material pretendido.
Neste artigo
- A descrição do laminado muda a questão de fabricação
- Suporte a última camada, não apenas a primeira superfície
- Calor e umidade fazem parte do percurso
- Uma placa isolante precisa de mais do que uma face superior limpa
- Especifique uma condição de borda que a inspeção possa reconhecer
- Perguntas sobre usinagem de laminado fenólico
A descrição do laminado muda a questão de fabricação
Um laminado termofixo contém camadas de reforço unidas por um sistema de resina. As orientações de fabricação do fornecedor distinguem graus de papel e tecido de algodão dos graus à base de vidro, incluindo diferenças em ferramental e práticas de usinagem. Confirme o grau exato do produtor e a especificação de material aplicável. Um nome comercial de família pode incluir múltiplas construções; não é um substituto confiável para uma descrição de grau.
Não chame todo laminado elétrico marrom de fenólico, nem presuma que o G10 vidro-epóxi é o mesmo material. A cor não é um método de identificação de resina. Se a montagem exigir uma propriedade elétrica, de umidade ou mecânica específica, obtenha a documentação correta do material e defina o que deve ser verificado. O percurso de usinagem não pode corrigir um laminado escolhido incorretamente.
| Informações a resolver | Por que isso importa para a peça |
|---|---|
| Grau do produtor e construção de resina/reforço | Estabelece quais orientações de fabricação e dados de material se aplicam. |
| Forma do produto: chapa, barra ou tubo | Altera a geometria disponível, o arranjo das camadas e a abordagem de fixação. |
| Orientação ou direção do material exigida | Impede que um layout de blank arbitrário substitua a construção pretendida. |
| Ambiente de trabalho e condição de entrega | Define requisitos relevantes de umidade, temperatura, superfície e inspeção. |
Para uma placa, mantenha a identidade do blank e qualquer orientação exigida rastreável ao longo do corte e da furação. O nesting que economiza material ainda pode estar errado se girar uma direção controlada. Quando o desenho não define a orientação, pergunte se a aplicação precisa dela antes de tratar todo arranjo de nesting como equivalente.
Suporte a última camada, não apenas a primeira superfície
Uma broca que entra em uma face apoiada e sai em uma borda de laminado sem apoio encontra condições diferentes nas duas extremidades do furo. As camadas de saída podem ser danificadas mesmo quando a entrada parece limpa. Disponha de apoio e suporte adequados e inclua a superfície de saída na inspeção de ensaio. Uma verificação que observa apenas a parte superior visível de uma placa empilhada deixa de fora a área mais propensa a revelar uma rota inadequada.
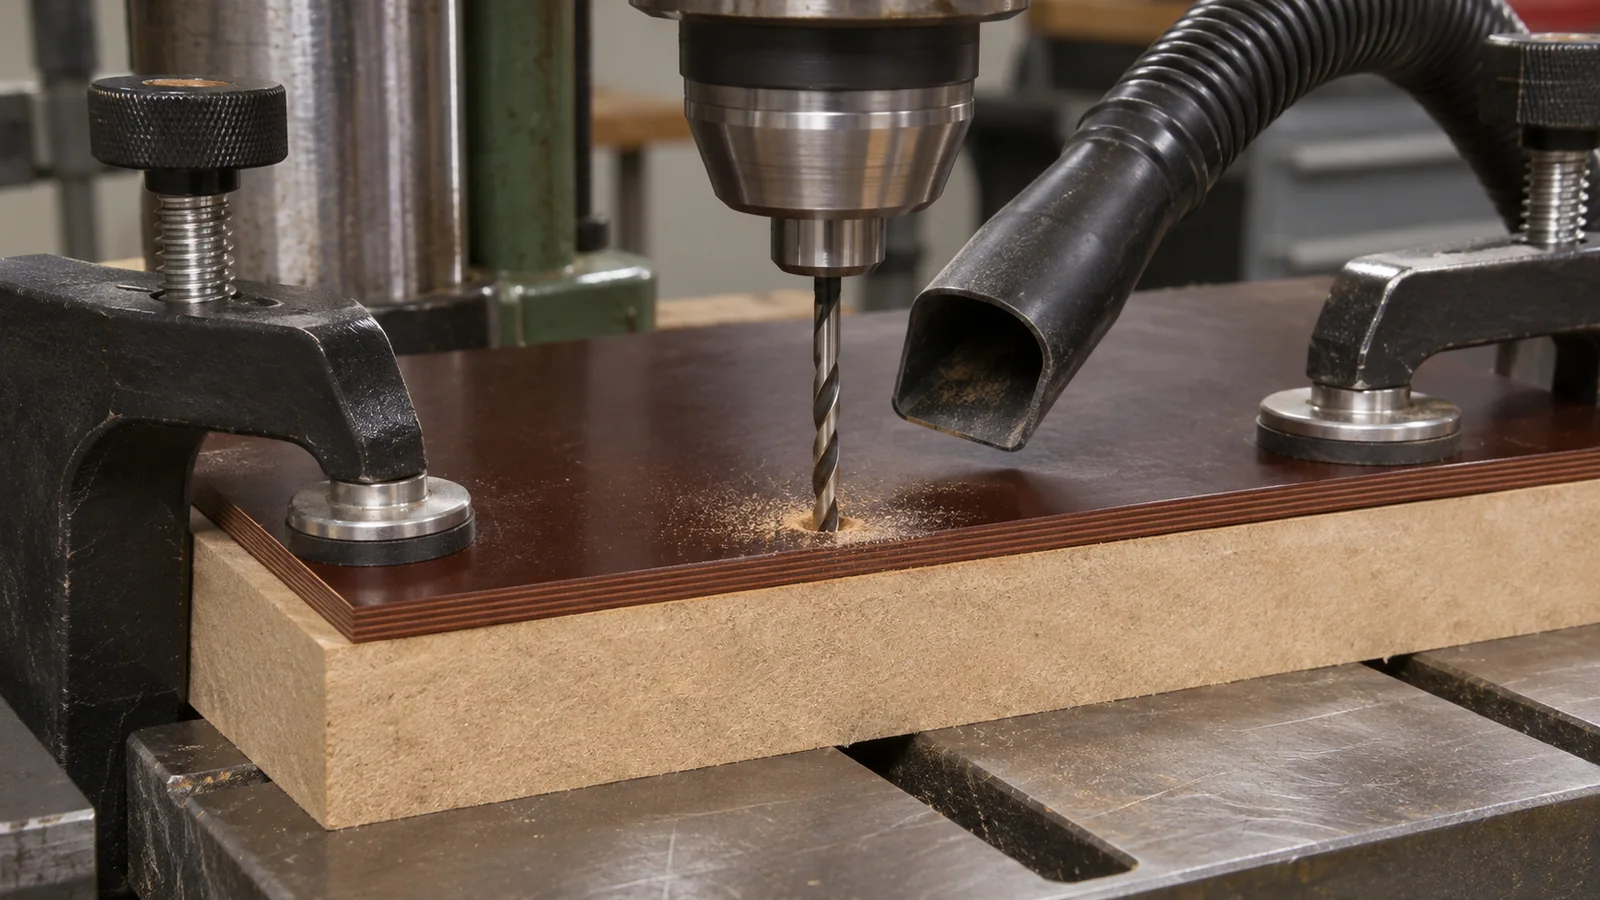 Para padrões de furos e bordas fresadas, usinagem de fenólico deve usar ferramentas e práticas de corte adequadas à classe identificada. As orientações do fabricante enfatizam ferramentas afiadas e distinguem as necessidades de ferramental conforme a construção do laminado. O desgaste da ferramenta pode alterar tanto a dimensão quanto a qualidade da borda, portanto verifique o recurso completo em vez de prolongar a vida da ferramenta até que um furo finalmente meça fora da tolerância.
A furação empilhada pode ser prática em algumas rotas, mas a pilha deve ser apoiada e o resultado qualificado em toda a sua profundidade. Uma primeira placa aceitável não prova que a placa mais baixa tenha a mesma qualidade de saída ou localização. Revise a fixação, a remoção de cavacos e a superfície de apoio. Não presuma que empilhar mais blanks seja um aumento gratuito de produtividade.
Próximo a uma borda externa, considere o material deixado entre o furo e o perfil. Um furo que atende ao diâmetro ainda pode deixar uma borda local danificada ou frágil. Defina a distância funcional da borda e o dano permitido junto ao projetista. Uma instrução ampla de “rebarbar todas as bordas” não diz se um breakout, uma camada exposta ou um recesso local é aceitável.
Calor e umidade fazem parte do percurso
As orientações de fabricação da Norplex-Micarta descrevem práticas de usinagem a seco para classes de papel e tecido de algodão e alertam sobre danos por calor. Também explicam por que fluidos de refrigeração líquidos podem ser difíceis de remover de certos laminados. Aplique as orientações para a construção e a operação identificadas; não as transforme em uma afirmação de que todo laminado deve ser processado pelo mesmo método.
A questão prática de inspeção é se a superfície entregue permanece intacta e adequada à sua função. Descoloração, queimaduras, fibras levantadas e separação de bordas são observações distintas. Acorde como julgá-las na área de trabalho e evite encobrir um problema de processo com uma operação de acabamento não especificada. Uma melhoria cosmética não restaura necessariamente uma camada danificada.
A exposição à umidade também pode afetar as condições sob as quais dimensões ou propriedades elétricas são avaliadas. Defina qualquer condicionamento, limpeza e armazenamento exigidos junto com as especificações do material e da aplicação. A equipe responsável deve decidir se esses requisitos afetam a etapa final de medição. Uma dimensão tomada imediatamente após um processo úmido não controlado não é automaticamente comparável com uma tomada de estoque seco.
Planeje a coleta de cavacos e poeira apropriada ao material e ao equipamento usando as informações de fabricação e segurança do fabricante. Isso faz parte da escolha de um processo viável, não é evidência de que uma oficina específica tenha um sistema de extração validado. O contrato de compra deve identificar quaisquer requisitos especiais de limpeza sem inventar uma capacidade do local ou um procedimento de limpeza universal.
Uma placa isolante precisa de mais do que uma face superior limpa
Em uma revisão hipotética de desenho, uma placa isolante retangular possui uma fileira de furos de montagem e uma abertura central fresada. Sua face superior é visível durante a inspeção, mas a face oposta assenta contra um suporte metálico. Uma pequena quebra de saída em um furo de montagem pode afetar o assentamento mesmo que fique oculta após a montagem. Inspecionar apenas o lado visível deixaria passar a consequência funcional.
A revisão revisada distingue a face de montagem, as superfícies de folga e as arestas funcionais da abertura. Ela acrescenta um critério de aceitação apropriado para a aresta de saída, identifica o grau do laminado e confirma a orientação relevante. O ensaio verifica o fundo do padrão perfurado e os cantos da abertura fresada, bem como tamanho e localização. São verificações direcionadas, não uma exigência de perfeição cosmética idêntica em todos os lugares.
A usinagem fenólica para esta placa também precisa preservar a função elétrica pretendida. Um padrão de furos correto não certifica o desempenho dielétrico, o projeto de distâncias de escoamento nem o equipamento montado. Os requisitos de aplicação do projetista e a documentação do material continuam necessários. Este exemplo ilustra uma revisão de fabricação; não é uma instalação de cliente nem um resultado de ensaio.
Especifique uma condição de borda que a inspeção possa reconhecer
Defina onde uma quebra de aresta é permitida, quais arestas devem manter sua geometria e que dano é inaceitável na região funcional. Um chanfro inofensivo em uma aresta de folga pode remover material demais ao redor de um pequeno furo de localização. Vincule o requisito à tarefa real de montagem em vez de usar uma única nota padrão de aresta para todo o desenho.
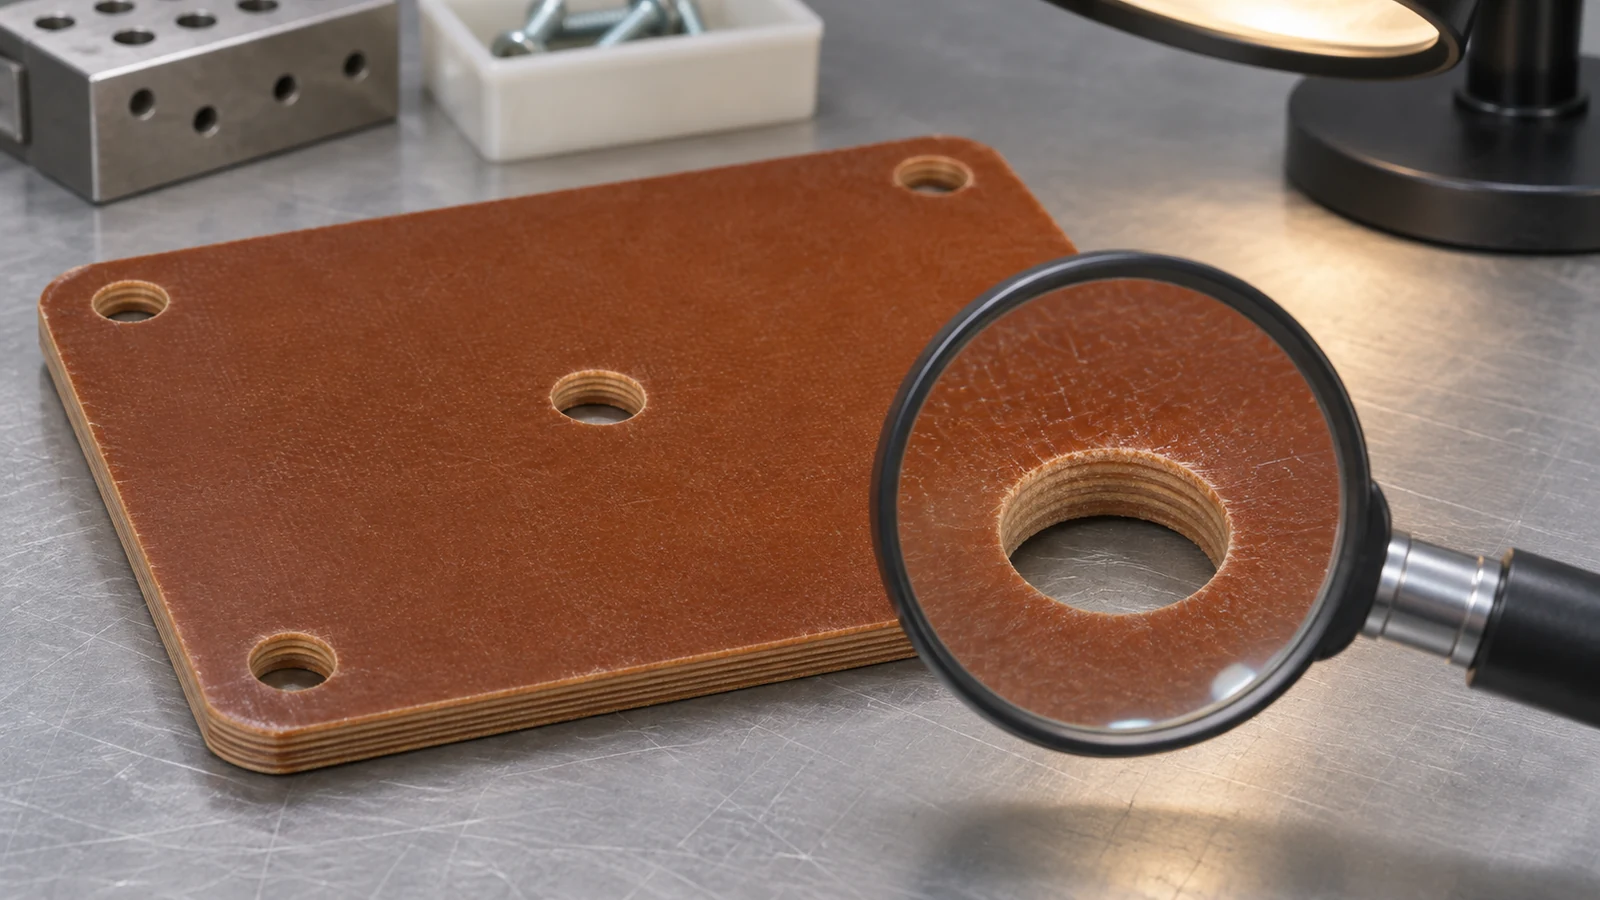 Use métodos de inspeção capazes de distinguir tamanho, posição e dano local ao laminado. Uma leitura de diâmetro não descreve toda a circunferência nem a condição de saída. Uma fotografia pode documentar a localização de um defeito, mas não deve substituir silenciosamente um método dimensional acordado ou um ensaio de material. Indique a qual lado e a qual região se refere cada requisito de aceitação.
O página de qualidade e inspeção fornece contexto geral para discutir documentação. Para esta peça, o pedido deve identificar a revisão do desenho, o grau do laminado, as características críticas, a condição de entrega e as evidências exigidas. Acrescente embalagem que impeça que arestas aprovadas sejam atingidas por peças adjacentes durante o transporte.
Use a visão geral dos materiais plásticos do site ao comparar famílias de materiais, mas mantenha a tarefa deste artigo mais restrita: selecionar uma abordagem viável de fabricação e inspeção para o laminado fenólico especificado. Não é uma página genérica de compra de peças de desgaste e não pressupõe que construções de papel, algodão, linho e vidro sejam intercambiáveis.
Perguntas sobre usinagem de laminado fenólico
“Baquelite” é informação suficiente para um pedido de usinagem?
Normalmente deixa detalhes importantes sem resolução. Identifique o grau pretendido do produtor, a construção da resina e do reforço, a forma do produto e a especificação de material relevante antes de comprar o estoque ou programar a peça.
Por que a face de entrada pode parecer boa enquanto a saída está danificada?
As condições de suporte e corte diferem na saída da ferramenta. Inspecione as últimas camadas, revise o apoio e a condição da ferramenta e qualifique a rota na construção e geometria reais.
As instruções de usinagem para G10 podem ser usadas para fenólico de papel?
Não sem verificar a aplicabilidade. O G10 é uma construção de vidro-epóxi, enquanto o fenólico de papel tem um sistema de reforço e resina diferente. Use a orientação do produtor específica para o grau.
Um relatório dimensional estabelece conformidade elétrica?
Não. Ele estabelece apenas as medições dentro do escopo declarado. Os requisitos elétricos de material e montagem precisam de documentação própria e verificação pelas partes responsáveis.