
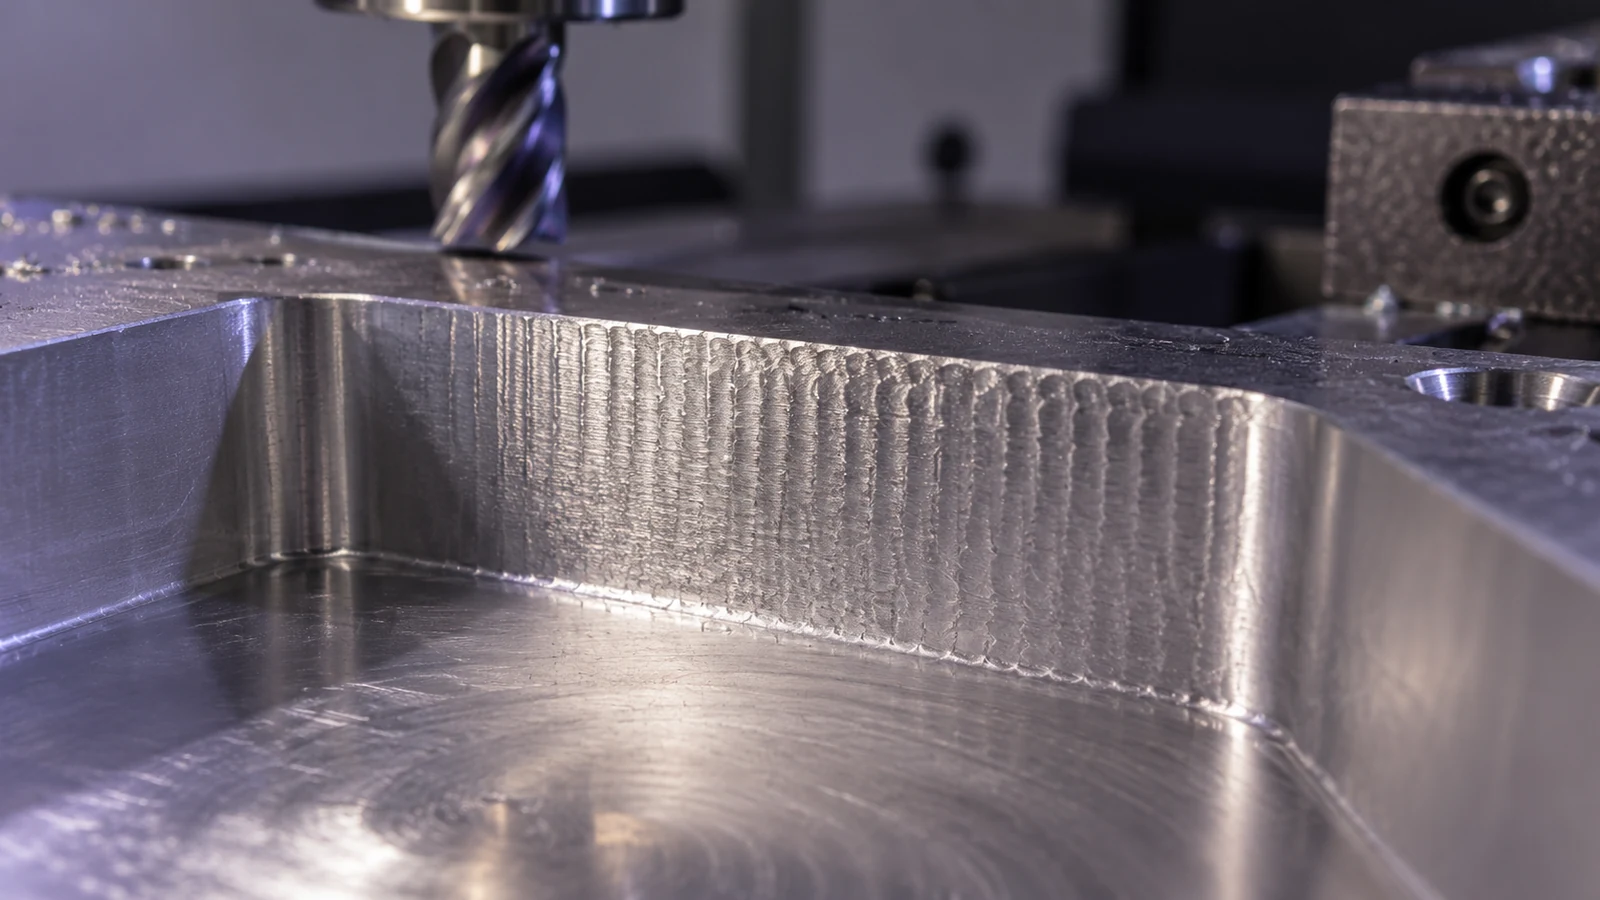
O chatter no fresamento é um problema de vibração em todo o sistema de corte, não um defeito superficial que uma alimentação mais lenta corrige automaticamente. A fresa, o porta-ferramenta, o fuso, a peça, o dispositivo de fixação e o padrão de engajamento podem contribuir cada um. Uma parede ondulada ou um tom audível é uma pista, mas a localização e o momento das marcas costumam ser mais úteis do que sua aparência isolada. Este guia transforma essas pistas em um plano controlado de solução de problemas para peças fresadas em CNC.
Isso é separado da nossa visão geral do processo de fresamento CNC, que mapeia toda a rota. Aqui a questão é mais restrita: quando um corte específico se torna instável, o que o engenheiro deve verificar primeiro, qual mudança deve ser testada e como a equipe pode saber se a correção também protegeu as dimensões e a função da superfície?
Leia as marcas como um mapa de localização
As ondas começam apenas perto do fundo de uma cavidade profunda, apenas em um canto, ou depois que uma parede fina foi exposta? A localização restringe a investigação. Uma marca que aparece quando a fresa avança mais para dentro de uma cavidade sugere uma questão de acesso ou de ferramenta sem apoio. Uma marca que piora depois que o desbaste remove material de um lado sugere mudança na rigidez da peça. Uma marca apenas nos cantos pode acompanhar um pico no engajamento da fresa, mesmo que a mesma ferramenta corte uma parede reta de forma limpa.
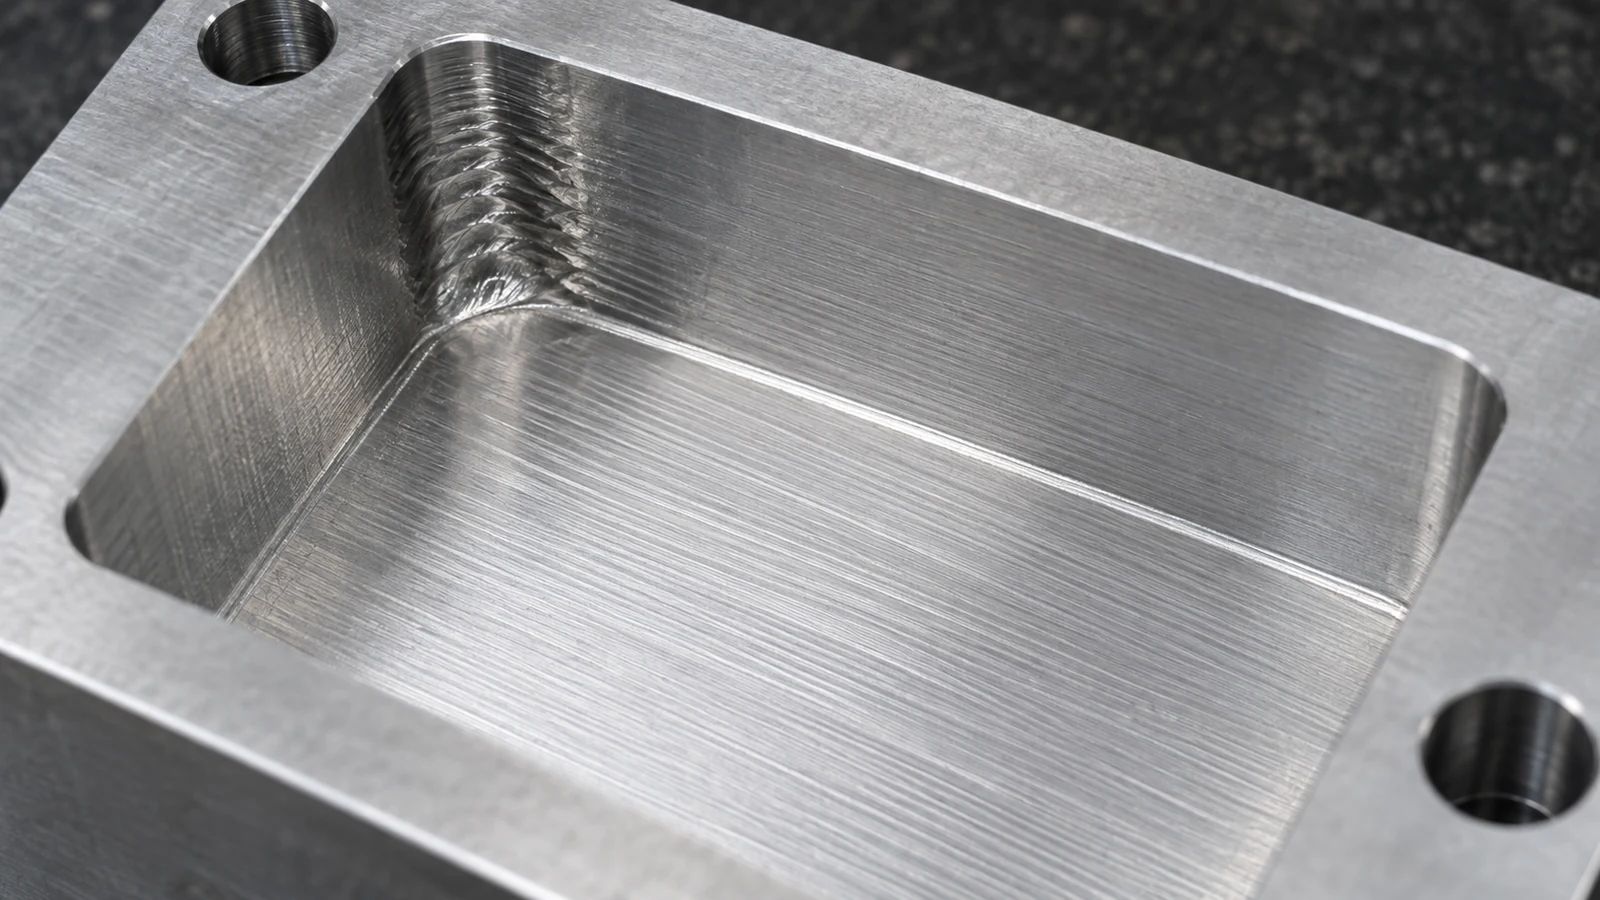
Registre a operação e a configuração antes de mexer no override: identificação da ferramenta e do porta-ferramenta, balanço real, offset de trabalho, revisão do dispositivo de fixação, classe do material, trajetória programada, rotação do fuso, avanço, profundidade axial, engajamento radial e o ponto na vida útil da ferramenta. Fotografe a superfície com uma escala e anote a direção do corte. Se as marcas se repetirem no mesmo local da máquina, mas em peças e dispositivos não relacionados, uma verificação do lado da máquina se torna mais plausível; não diagnostique um fuso a partir de uma única foto sem atribuição.
Marcas normais de avanço, recorte de cavacos, aresta postiça e chatter podem parecer semelhantes sob luz casual. Um padrão periódico ou uma vibração distinta durante o corte apoia a hipótese de chatter, mas uma superfície medida e um registro do processo devem determinar se o defeito é geométrico, cosmético ou funcional.
Separe o movimento do lado da ferramenta e do lado da peça
Comece pela pilha mecânica. No lado da ferramenta, balanço excessivo, assentamento ruim, excentricidade, desgaste, uma pinça solta ou um porta-ferramenta inadequado ao corte podem reduzir a estabilidade. No lado da peça, uma parede fina, uma área de contato fraca, fixação muito longe do corte, um fundo sem apoio ou cavacos sob um localizador podem permitir que a peça se mova. Ambos os lados podem se mover ao mesmo tempo. Simplesmente aumentar a força de fixação pode distorcer uma peça delicada e piorar a dimensão final no estado livre.
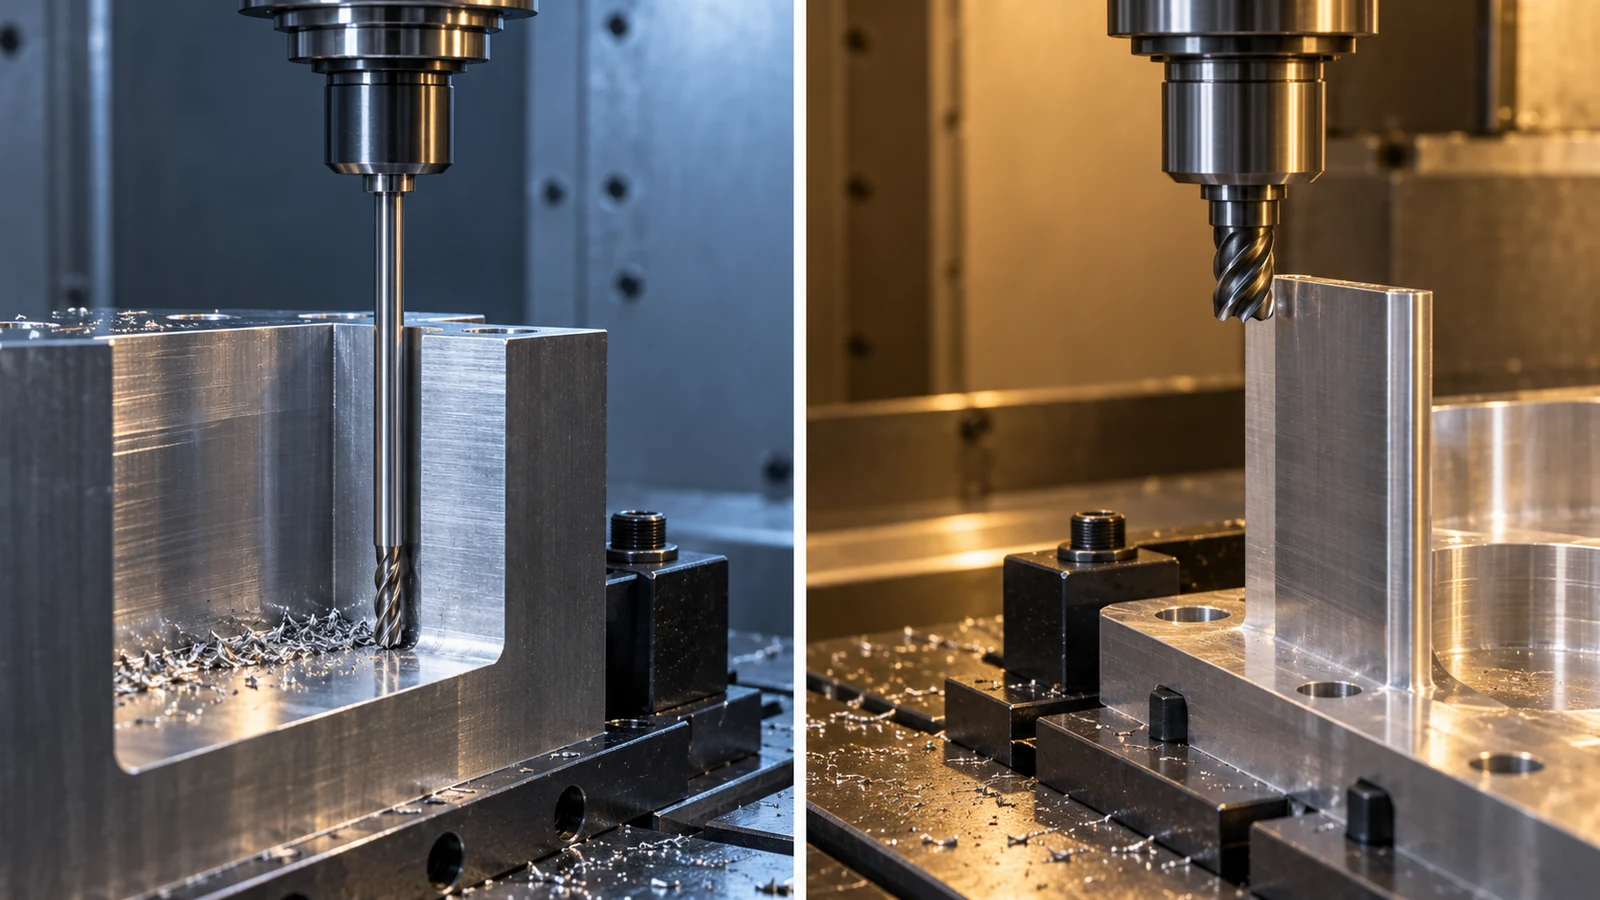
Verifique o conjunto real da ferramenta de corte, não apenas o diâmetro nominal da fresa no CAM. Um conjunto curto e rígido pode comportar-se de forma diferente de uma extensão longa, mesmo com valores programados idênticos. Para uma cavidade aberta, uma direção de aproximação diferente ou uma operação anterior que preserve o suporte podem reduzir a tendência da peça à flexão. Uma cavidade profunda também exige a verificação da folga do porta-ferramentas e do alcance mínimo da ferramenta na profundidade instável.
Se um problema aparecer apenas num lote de tratamento térmico de um material ou num lote com tratamento externo, reveja a condição do material em bruto e a geometria da peça antes de culpar um operador. As diferenças de material podem alterar as forças de corte e o comportamento da apara, mas uma correlação apenas com o lote não é prova do mecanismo.
Uma matriz de sintoma para teste
A tabela é um ponto de partida para diagnóstico. Cada teste sugerido deve ser realizado dentro dos limites seguros da máquina, da ferramenta e do sistema de fixação da peça; não é uma receita universal de velocidades e avanços.
| Padrão observado | Hipótese principal | Verificação discriminante | Resposta possível |
|---|---|---|---|
| As ondas pioram à medida que a ferramenta atinge maior profundidade | O conjunto da ferramenta não tem rigidez ou folga suficiente | Compare a projeção real e o envelope do porta-ferramentas com a profundidade da cavidade | Reduza o alcance sempre que possível; reveja o acesso ou divida as operações |
| Apenas um canto apresenta chatter | Aumento súbito do engajamento | Reveja a simulação da trajetória da ferramenta nesse canto e o material remanescente | Reduza a carga local com uma trajetória de canto adequada ou uma passagem de desbaste |
| As marcas começam depois que uma parede fica fina | O suporte da peça está desaparecendo | Compare o estágio anterior estável com o estágio posterior sem suporte | Altere a ordem de corte ou adicione suporte aprovado sem distorcer a peça |
| O problema acompanha uma ferramenta em diferentes peças | Desgaste, excentricidade, suporte ou geometria da ferramenta | Inspecione o conjunto completo e compare com um substituto qualificado | Corrija o conjunto ou selecione um cortador adequado |
| O problema aparece em uma posição do dispositivo | Contato local ou variação de fixação | Verifique os localizadores, as cavacas, o caminho de fixação e o assentamento da primeira peça | Restaure o contato e o suporte repetíveis |
Um comprador não precisa do registro exato de ajuste da máquina para se beneficiar desta abordagem. Uma explicação do fornecedor que nomeie o padrão observado, a causa testada, a ação corretiva e o resultado após a mudança é mais útil do que uma promessa genérica de “alta precisão”.”
Mude uma causa por vez
Um teste controlado compara um corte de referência com uma mudança deliberada, mantendo as outras variáveis e o método de inspeção constantes. Se o alcance da ferramenta for reduzido, documente o novo conjunto e verifique se ele ainda passa livremente pela peça. Se o caminho da ferramenta for alterado, compare o engajamento na região anteriormente instável. Se a rotação do fuso for ajustada dentro dos limites aprovados, não altere simultaneamente o avanço, a largura, a profundidade, o cortador e a pressão de fixação; caso contrário, ninguém saberá qual mudança ajudou.
O resultado deve ser avaliado por mais do que o som. Capture a superfície com a mesma iluminação e escala, meça as características do desenho afetadas por esse corte e registre a condição da ferramenta após o teste. Um corte silencioso ainda pode produzir erro dimensional por deflexão estática, calor ou gume desgastado. Por outro lado, um tom audível da máquina pode não criar uma superfície inaceitável; o desenho controlado e a função decidem a aceitação.
Em produção, a condição estável tem de resistir à variação normal: uma ferramenta nova, um ponto posterior na vida da ferramenta, outro operador, outro lote de material e uma repetição de setup. Isso não significa que cada variável deva ser testada exaustivamente para cada peça de baixo risco; significa que a correção proposta deve corresponder à consequência da falha e à evidência exigida pela encomenda.
Quando uma mudança de trajetória da ferramenta não é suficiente
A geometria pode forçar a instabilidade. Um canto interno estreito pode exigir uma ferramenta pequena que também tenha de alcançar um fundo profundo; uma flange fina pode ficar sem apoio precisamente quando a sua face visível é acabada. Nesses casos, uma discussão de DFM pode ser mais eficaz do que ajustar indefinidamente o avanço e a velocidade. As opções podem incluir um raio interno maior, um alívio local, uma abertura de acesso alterada, uma sequência diferente ou a deslocação de uma região de acabamento crítica para uma face mais acessível. Qualquer alteração de design necessita de aprovação de engenharia.
Um percurso de maquinagem também pode ser inadequado para uma determinada superfície ou condição de material. Se a função exigir um acabamento ou geometria que o setup de fresagem proposto não consegue verificar ou repetir, avalie outra operação de acabamento qualificada. Não insinue que um número diferente de eixos da máquina resolve automaticamente a vibração; a rigidez, o apoio, a trajetória da ferramenta e o controlo de datums continuam a ser importantes.
Para decisões de remoção de material que afetam o tempo de ciclo, o ferramental, os setups e o risco de peças rejeitadas, o guia de custos de usinagem CNC apresenta o enquadramento de custos mais amplo. O primeiro corte mais barato não é necessariamente a peça conforme mais barata.
Aceitação depois que o corte fica silencioso
Decida o que o chatter ameaçava. Numa tampa cosmética, a aparência visual sob iluminação acordada pode dominar. Numa superfície de vedação, a textura superficial, a ondulação local e a planicidade podem ser importantes. Num assento de rolamento ou parede de localização, a dimensão, a posição e a forma podem ser mais importantes do que a aparência. Documente a revisão do desenho relevante e o estado de medição; não os substitua por uma alegação vaga de “acabamento liso”.
Quando o acabamento é especificado por rugosidade, um único valor de Ra não revela necessariamente a ondulação periódica ou danos locais. Faça corresponder o percurso de medição à área funcional e evite que o tratamento superficial oculte uma condição tal como maquinada inaceitável. O nosso visão geral dos acabamentos superficiais ajuda a distinguir a superfície maquinada exigida dos tratamentos pós-maquinagem posteriores.
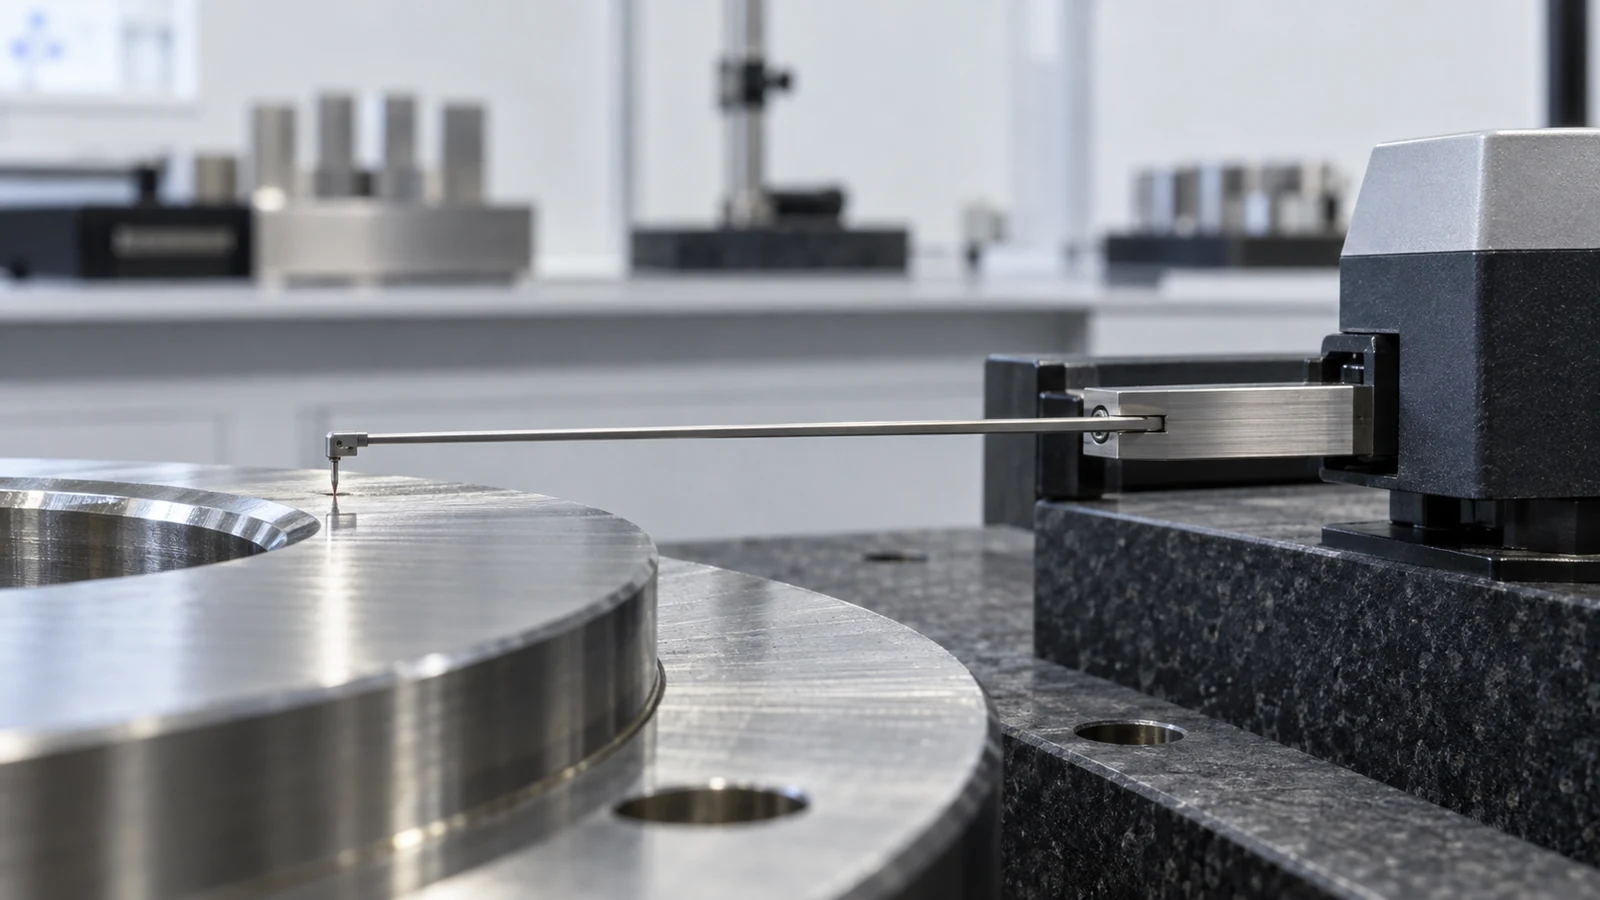
O registo mínimo útil de ação corretiva é conciso: onde apareceu a marca, que causa foi testada, o que mudou, o que mostrou a comparação no mesmo local e que dimensões e características superficiais passaram depois. Esse registo ajuda o comprador a avaliar se a correção é repetível, e não apenas se uma amostra parece melhor.