
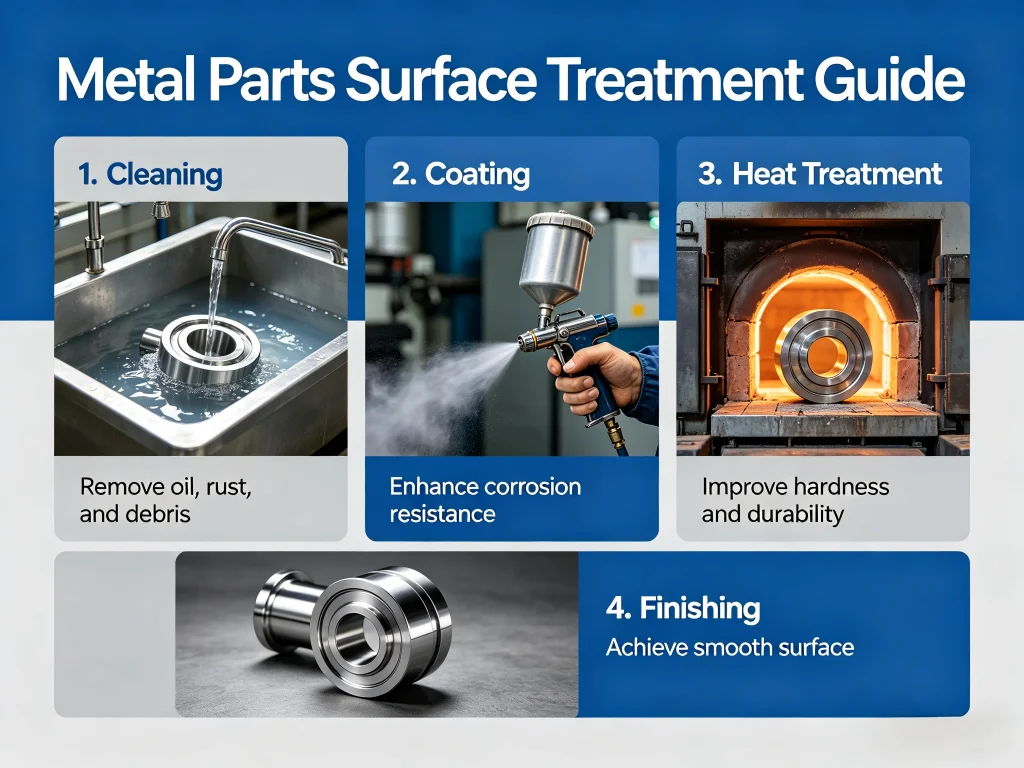
Why Most CNC Finishing Projects Run Into Trouble Before They Even Start
On a recent Reddit thread in r/Manufacturing, a user posted: “Quoted anodized aluminum enclosures from three suppliers. Two delivered parts with color mismatch; the third had pitting around tapped holes. We lost six weeks and a client.” The problem wasn’t a lack of technical ability—it was a disconnect between the buyer’s specification language and the shop’s interpretation of “good enough.” Finishing failures rarely happen in isolation. They trace back to one of these recurring pain points:
- Ambiguous roughness callouts: Asking for “smooth” without specifying Ra or Rz leaves endless room for error. One engineer on Facebook’s CNC Machining Group admitted his drawing simply noted “polish to mirror,” and he received parts that reflected but lost 0.05 mm on critical datums.
- Material-finish mismatch: Not every alloy anodizes cleanly. 7075 aluminum can develop a yellowish tint, while 6061 gives that crisp clear or dyed finish. Shops that don’t flag this early create headaches downstream.
- Post-machining contamination: Cutting fluid residue, fingerprints, or packing dust become defects under plating. A few minutes of improper handling can ruin a batch.
- Logistics damage: Beautifully finished surfaces pick up scratches when packaging isn’t engineered for sea freight or courier handling.
이러한 문제는 한 국가에만 국한된 것이 아니지만, 다음과 함께 작업할 때 중국 CNC 마감 서비스 주식회사 파트너, 시간대와 언어 격차는 작은 오해를 값비싼 대가로 만들 수 있습니다. 해결책은 마감 공정을 충분히 잘 이해하여 정확한 질문을 던지는 것—그리고 마감을 부차적인 것이 아닌 핵심 역량으로 취급하는 파트너를 선택하는 것에 있습니다.
CNC 마감 서비스란 정확히 무엇인가? 기본 정의를 넘어서
CNC 마감은 칩 생성 공정 후 가공된 공작물에 발생하는 모든 표면 수준 작업과, 가공과 마감을 결합하는 특정 인프로세스 단계를 포함합니다. 단순히 “보기 좋게 만드는 것”이 아닙니다. 핵심적으로 마감은 특정 기능적 특성—내식성, 전기 전도성, 생체 적합성, 마찰 제어, 광학 반사율 또는 피로 수명 연장—을 달성하기 위해 최외층을 변형시킵니다. A 중국 CNC 마감 서비스 주식회사 이러한 다차원적 역할을 이해하는 공급업체는 일반적으로 역량을 세 가지 범주로 구성합니다:
- 기계적 마감: 비드 블라스팅, 브러싱, 폴리싱, 텀블링, 진동 디버링과 같이 표면 질감을 물리적으로 변화시키는 공정입니다. 이들은 Ra 값을 0.8µm(표준 가공)에서 0.05µm(광학 등급 폴리시)까지 달성할 수 있습니다. r/CNC의 한 Reddit 기여자는 단순한 글래스 비드 블라스팅이 압축 잔류 응력을 도입하여 반복 하중을 받는 17-4 PH 스테인리스 브래킷의 피로 수명을 두 배로 늘린 사례를 공유했습니다.
- 화학적 및 전기화학적 마감: 아노다이징(Type II, Type III 하드코트), 크로메이트 변환 코팅(Alodine), 스테인리스강 패시베이션, 전해 연마, 화학 에칭. 각각은 표면 화학을 변화시킵니다. 예를 들어 하드 아노다이징은 25-75µm 산화층을 생성하여 표면 경도를 60 HRC 이상으로 끌어올릴 수 있으며, 이는 슬라이딩 마모 응용에 중요합니다.
- 적용 코팅: 파우더 코팅, 습식 페인팅, PVD(물리적 기상 증착), 테플론/PTFE 함침, 그리고 추적성을 위한 레이저 마킹까지. 이들은 표면을 깎아내기보다 축적합니다.
A 중국 CNC 마감 서비스 주식회사 작업이 세 가지 모두를 하나의 품질 시스템 아래로 가져오면 부품은 하청업체 간을 이동하지 않습니다. 이는 모든 인계가 일정 위험과 품질 변동을 초래하기 때문에 중요합니다. At jucheng, 워크플로는 5축 가공 센터에서 사내 마감 라인으로 직접 이어지며, 각 전환 단계마다 초도품 검사가 이루어집니다. 이는 항공우주 주요 업체들이 선호하는 수직 통합을 모방하되, 시제품에서 중간 물량 작업에 맞게 조정된 모델입니다.
CNC 마감 작동 방식: 실제 공차를 활용한 단계별 안내
일반적인 6061-T6 알루미늄 광학 마운트가 원소재 빌렛에서 완제품이 되기까지의 과정을 추적하여 정밀도가 어디서 확보되고 어디서 상실되는지 살펴보겠습니다. 이 순서를 이해하면 잠재적인 china cnc finishing services llc 공급업체의 공정 시트를 검토할 때 도움이 됩니다.
1단계: 마감 전 가공
부품은 마감이 지정된 표면에 0.1-0.2mm의 여유 소재를 남긴 채 밀링 및 드릴링됩니다. 이 “가공 여유”는 연마나 블라스팅이 소모할 재료 제거량을 고려한 것입니다. 이것이 없으면 다월 홀과 같은 중요한 형상이 과대 치수가 될 수 있습니다. 마감 경험이 있는 업체는 나중에 매체가 끼는 날카로운 버를 피하도록 공구 경로를 조정합니다.
2단계: 세척 및 탈지
초음파 세척 또는 증기 탈지는 모든 절삭유를 제거합니다. 그렇지 않으면 아노다이징 전해질이 균일하게 젖지 않습니다. 우리가 검토한 jucheng 공정 시트에는 RO수 린스를 포함한 2단계 초음파 침지와 강제 열풍 건조가 포함되어 있는데, 이는 한 Reddit 사용자가 갓 아노다이징된 배치에서 불평했던 기름 얼룩을 방지한 세부 사항입니다.
3단계: 표면 준비(기계적 또는 화학적)
원하는 마감에 따라 부품은 60 psi에서 100그릿 유리 비즈로 비드 블라스팅되거나, 수산화나트륨에서 화학적으로 에칭되어 가공 스킨을 제거할 수 있습니다. 블라스팅 매개변수—압력, 이격 거리, 노즐 각도—는 엄격하게 제어됩니다. 일관되지 않은 압력은 얼룩덜룩한 마감을 초래하며, 이는 저가 마감 업체에 대한 Facebook 리뷰에서 흔히 나오는 불만입니다. 304 스테인리스의 패시베이션의 경우, 구연산 또는 질산 욕이 표면의 유리 철을 용해하여 크롬 산화물 형성과 내공식성을 향상시킵니다.
4단계: 핵심 마감 작업
Type II 아노다이징의 경우, 부품은 18-22°C의 황산 전해질에서 양극이 됩니다. 전류 밀도(일반적으로 1.5 A/dm²)와 처리 시간이 기공 구조와 층 두께를 결정합니다. 데이터 기반 업체는 전압 곡선을 기록하는 컴퓨터화된 정류기를 사용합니다. 예상 곡선에서 벗어나면 전기 접촉 불량이나 오염된 욕과 같은 문제를 표시합니다. 마찬가지로 전해 연마는 0.02-0.05mm를 제어된 방식으로 제거하여 미세 피크를 평탄화함으로써 스테인리스 강에 박테리아 부착을 억제하는 Ra 0.1 µm 마감을 만들어냅니다. 이는 식품 및 제약 장비의 핵심 요구 사항입니다.
5단계: 후처리 및 밀봉
양극 산화 처리된 기공은 염료와 내식성을 고정하기 위해 일반적으로 끓는 탈이온수 또는 니켈 아세테이트 용액에서 반드시 밀봉되어야 합니다. 이 단계를 건너뛰거나 불순한 물을 사용하면 염료 번짐과 염수 분무 시험이 실패하게 됩니다. 장기적인 성능을 중시하는 중국 CNC 마감 서비스 주식회사 파트너는 샘플 쿠폰에 대해 ASTM B117에 따른 염수 분무 시험을 실시하며, 종종 요청 시 336시간 또는 720시간 결과를 공유합니다.
6단계: 검사 및 포장
표면 거칠기 측정기, 광택계, 색상 분광 광도계로 표준과 대조하여 검사합니다. 그런 다음 부품은 VCI(휘발성 부식 억제제) 종이, 맞춤형 폼 인서트로 포장되고 방습 백에 밀봉됩니다. 한 LinkedIn 토론에서는 $20,000개의 의료기기 하우징 주문이 항공 운송 중 습기가 폴리백을 침투했다는 이유만으로 거부되었다고 언급했는데, 공급업체가 제습제 팩을 추가하지 않았기 때문입니다. 최고의 표면 처리 제공업체는 포장을 제조 공정의 일부로 취급합니다.
정밀 표면 처리가 가장 중요한 곳: 응용 분야 심층 분석
표면 처리는 만능 해결책이 아닙니다. 유압 밸브 본체의 요구 사항은 드론 모터 마운트의 요구 사항과 완전히 다릅니다. 엔지니어링 포럼과 사례 노트 전반의 대화를 바탕으로 중국 CNC 마감 서비스 제공업체들의 사례를 통해, 표면 처리를 올바르게 하는 것이 타협 불가능한 세 가지 고위험 시나리오를 분석해 보겠습니다.
의료 및 수술 기구
메스 손잡이나 골 드릴 가이드는 단순히 반짝이는 표면 이상을 요구합니다. 316L 스테인리스의 전해 연마는 박테리아가 서식할 수 있는 미세 버를 제거하며, 패시베이션은 가공 중 손상된 수동적 산화크롬층을 복원합니다. 0.2µm 미만의 Ra 값이 일반적이며, 프로필로미터로 검증됩니다. 한 Facebook 그룹 교류에서 한 설계 엔지니어는 수동 연마에서 자동 전해 연마로 전환하여 정형외과 시험에서 입자 발생이 70% 감소했다고 설명했습니다. 의료 작업을 위한 중국 CNC 마감 서비스 주식회사 업체를 평가할 때는 ISO 13485 인증과 완전한 배치 추적성을 요청하십시오. 그들의 사이트에 설명된 대로 Jucheng의 의료 라인은 문서화된 공정 검증(IQ/OQ/PQ) 패키지를 갖춘 전용 클린 표면 처리 셀을 유지하며, 이는 FDA 및 EU MDR 감사 요구 사항을 직접적으로 해결합니다.
항공우주 및 UAV 부품
항공기 브래킷과 UAV 프로펠러 허브는 종종 7075 알루미늄 또는 티타늄으로 가공됩니다. 여기서 표면 처리 선택은 피로 수명에 직접적인 영향을 미칩니다. 주강 샷을 사용한 쇼트 피닝은 균열 개시를 억제하는 압축 응력을 도입합니다. 하드 아노다이징은 슬라이딩 표면에 내마모성을 추가하지만 취성을 방지하기 위해 나사산 부분은 마스킹해야 합니다. r/AerospaceEngineering의 한 Reddit 사용자는 Type III 아노다이징 두께 편차로 인해 0.02mm 억지 끼워맞춤이 헐거운 슬립 끼워맞춤이 된 프로젝트를 자세히 설명하며, 코팅 성장을 보정하는 업체의 필요성을 강조했습니다. 표면 처리 후 Jucheng의 사내 CMM 검사는 코팅 축적이 형상을 공차 밖으로 밀어내지 않도록 보장하며, 이는 관련 비용 없이 NADCAP 수준의 품질이 기대될 때 중요한 능력입니다.
자동차 및 EV 배터리 하우징
알루미늄 압출재와 CNC 가공 플레이트로 만든 전기차 배터리 인클로저는 도로 염분, 진동, 열 사이클링을 견뎌야 합니다. 크로메이트 전환 코팅(Alodine)은 접착제 및 실런트와 잘 접합되는 전기 전도성의 내식성 표면을 제공합니다. 표면 처리는 강철 패스너와의 갈바닉 부식을 방지하기 위해 모든 내부 코너를 덮어야 합니다. 한 자동차 엔지니어링 포럼에서 한 회원은 중국 CNC 마감 서비스 주식회사 시설이 pH 모니터링을 갖춘 자동 스프레이 Alodine 라인을 도입하여 배터리 트레이 수율을 85%에서 99%로 개선했다고 언급했으며, 이는 현장 고장을 일으킨 수동 와이프 다운의 불일치를 제거했습니다.
CNC 마감 파트너 선택 시 핵심 고려 사항: 비교 관점
구매 팀은 흔히 단가를 기본으로 삼지만, 마감 품질은 스프레드시트로는 포착할 수 없는 장기적인 비용 영향을 미칩니다. 일반적인 작업 공장과 jucheng처럼 마감에 특화된 전담 공급업체를 비교하는 데 도움이 되도록 선정 변수를 정리해 보겠습니다. 아래 표는 업계 그룹의 피드백과 현장 감사를 종합한 것입니다.
| 요소 | 일반 CNC 공장 | jucheng 통합 마감 모델 |
|---|---|---|
| 마감 장비 | 하청 또는 수동 연마에 한정; 사내 화학 라인 거의 없음 | 아노다이징, 패시베이션, 전해 연마, 비드 블라스팅, 분체 도장 라인 자체 보유; 핵심 파라미터 자동 제어 |
| 인증 | 흔히 ISO 9001만 보유; 공정별 인증 부재 가능 | ISO 9001:2015, 의료용 ISO 13485, ASTM/AMS 기준 재료 인증서; 공정 검증 문서 제공 가능 |
| 품질 보증 | 육안 검사가 일반적; 표면 계측 제한적 | 프로필로메트리, 염수 분무 챔버, 광택 측정, 색 분광 광도계; 마감 후 CMM 검사 |
| 소재 전문성 | 주로 알루미늄과 연강; 특수 합금에는 어려움을 겪을 수 있음 | 알루미늄(6061, 7075, 5083), 스테인리스(304, 316L, 17-4 PH), 티타늄, 황동, 엔지니어링 플라스틱에서 검증됨; 각 재료별 특정 전처리 프로토콜 적용 |
| 공급망 | 여러 차례의 인수인계; 외부 도금 업체로 인한 긴 리드 타임 | 단일 책임; 전체 프로젝트 일정 내에서 일반적인 마감 처리 소요 기간 3-7 영업일 |
| 프로토타이핑에서 양산까지 | 외부 마감 처리 업체의 경우 최소 주문 수량이 높을 수 있음 | 1-10,000개 이상 유연 대응; 프로토타입에서 개발된 공정이 양산으로 그대로 이전됨 |
| 커뮤니케이션 | 중간업자를 거치면서 언어 장벽이 종종 확대됨 | 영어 가능한 엔지니어링 지원; 초도품 제작 전 상세 공정 검토; 실시간 업데이트 |
표면적인 내용을 넘어 공급업체의 불량률과 시정 조치 프로세스를 파고들어야 합니다. LinkedIn 설문조사에서 소싱 관리자들은 “문서화된 CAPA(시정 및 예방 조치)”가 가격보다 품질을 더 잘 예측한다고 평가했습니다. A china cnc finishing services llc 품질 매뉴얼을 기꺼이 공개하는 업체는 자신감을 보여주는 것으로, 충분히 비중 있게 고려할 만한 신호입니다.
정밀도: 중요한 수치
표면 거칠기는 보편적인 마감 KPI입니다. 참고로, 가공 핸드북과 공급업체 벤치마크에서 가져온 데이터를 바탕으로 다양한 Ra 값이 실제로 무엇을 의미하는지 소개합니다:
- Ra 3.2 µm: 일반적인 가공 직후 마감; 공구 자국이 보임; 일반 구조 부품에 허용 가능.
- Ra 1.6 µm: 정밀 가공 또는 가벼운 비드 블라스팅; 개스킷을 사용하는 밀봉면에 적합합니다.
- Ra 0.8 µm: 대부분의 소비자 제품 및 비핵심 항공우주 부품에 적합한 매끄러운 마감.
- Ra 0.4 µm 이하: 폴리싱 또는 전해연마가 필요하며, 의료, 광학 및 고순도 유체 처리 분야에 사용됩니다. 스테인리스강 전해연마에 대한 Jucheng의 문서화된 역량은 Ra 0.1 µm에 달하며, ASME BPE 표면 마감 요구 사항을 충족합니다.
리드 타임 및 납기 안정성
글로벌 공급망은 여전히 변동성이 큽니다. Reddit의 r/supplychain에서 자주 제기되는 불만은 피니싱 업체가 아노다이징 색상을 배치로 처리하기 때문에 2주 납기를 약속하고도 6주로 늘어난다는 것입니다. 해결책은 전체 탱크가 찰 때까지 기다리지 않고 부품을 처리할 수 있는 충분한 사내 역량을 갖춘 파트너를 선택하는 것입니다. Jucheng의 여러 아노다이징 라인은 부분 로드를 가능하게 하여 리드 타임을 예측 가능하게 유지합니다. 또한 프로토타입 제작을 위한 신속 옵션도 제공하는데, 이는 웹사이트에서 사례 연구로 자주 공유되는 내용으로, 한 로봇 스타트업이 50개의 하우징 유닛을 8일(역일 기준) 이내에 완전히 아노다이징하고 실크스크린 인쇄를 완료한 사례가 있습니다.
가공 완료된 CNC 부품의 설치 및 유지보수 인사이트
가공 완료된 부품을 받는 순간부터 장기적인 성능은 부품을 취급, 설치 및 유지보수하는 방식에 달려 있습니다. 많은 표면 불량은 단순한 부주의로 인해 납품 후에 발생합니다. 다음은 산업 엔지니어와 숙련된 기술자들로부터 수집한 현장 검증된 권장 사항입니다.
입고 검사: 첫 10분
납품 영수증에 서명하기 전에 배치당 한 상자를 열어 방습 백 내부의 결로를 확인하십시오. 교정된 백색광 램프를 사용하여 특히 폴리싱된 표면의 취급 흠집을 검사하십시오. 면장갑을 낀 손끝으로 중요한 밀봉면을 쓸어보십시오. 걸리는 부분이 있으면 버(burr) 또는 흠집(nick)을 의미합니다. 아노다이징 부품을 주문한 경우, 최종 고객이 사용할 것과 동일한 조명 조건에서 샘플을 승인된 마스터 색상 견본과 비교하십시오. 품질 관리자들을 위한 Facebook 그룹에서는 입고 시 부품을 촬영하고 이미지를 기록하여 부품이 재고로 들어가기 전에 추적 가능한 기준선을 만들 것을 제안합니다.
보관 조건
아노다이징된 알루미늄은 오일이 필요하지 않지만 건조하고 온도가 안정적인 보관이 필요합니다. 습도 변동은 실링 단계가 미흡했을 경우 실링 블룸(백색 분말 잔여물)을 유발할 수 있습니다. 패시베이션된 스테인리스는 염화물로부터 멀리 보관해야 하며, 표백제나 수영장 화학물질 근처에 보관하지 마십시오. PVD 코팅 부품은 코팅 간 접촉으로 인한 미세 균열을 방지하기 위해 완충 폼을 사이에 넣어 적재하십시오. 중국 CNC 마감 서비스 jucheng과 같은 공급업체는 상세한 관리 지침과 함께 출하하며, 이를 무시하면 잠재적 보증 청구가 무효화됩니다.
조립 시 주의 사항
양극 산화 처리된 보어에 베어링을 압입할 때, 코팅 두께(흔히 10-50 µm)가 공칭 직경을 감소시킵니다. 코팅 두께 증가를 고려하지 않고 보어를 가공했다면, 양극 산화층이 갈라지거나 헐거운 끼워맞춤을 감수해야 합니다. 건식 프레스가 아닌 호환성 있는 그리스로 조립품을 윤활하십시오. 패시베이션 처리된 스테인리스 부품은 탄소강 브러시로 와이어 브러싱해서는 안 됩니다. 탄소강 브러시는 유리 철을 박아 넣어, 바로 그 방지하려던 지점에서 부식을 다시 시작하게 합니다.
사용 중 세척
의료 기기의 경우, 효소 세정제로 세척한 후 RO수로 헹구면 부동태 층이 보존됩니다. 양극 산화 알루미늄에는 표백제나 요오드계 소독제를 피하십시오. 이들은 염료와 실링을 공격합니다. 산업용 부품의 경우, 이소프로필 알코올로 주기적으로 닦아내면 충분하지만, 코팅과의 화학적 호환성을 확인하십시오. 경질 양극 산화 부품에서 마모 흔적이 발견되면, 마감재를 탓하기보다 정렬을 조사하십시오. 고하중을 받는 모서리는 결국 어떤 코팅이든 마모시킵니다.
주청이 CNC 마감 분야에서 고려할 만한 선택인 이유
어떤 가공 박람회를 둘러봐도 마감을 제공하는 회사가 부족하지 않습니다. 차별화되는 점은 jucheng 깊이와 투명성의 결합으로, 우리가 설명한 핵심 골칫거리를 해결합니다. jccncmachining.com에서 접속할 수 있는 이들의 운영은 수년간의 산업 간 프로젝트를 통해 형성되었습니다. 다음은 공개적으로 이용 가능한 사례 연구, 인증, 그리고 전문 네트워크에서 공유된 직접적인 고객 피드백을 바탕으로 두드러지는 점입니다.
승수로서의 사내 통합: CNC 밀링, 선반, 와이어 EDM, 그리고 양극 산화, 패시베이션, 분체 도장, 레이저 마킹을 포함한 마감 라인을 한곳에 배치함으로써, 주청은 가공 업체가 부품을 제3자 도금 업체로 보낼 때 발생하는 책임 전가를 없앱니다. 독일 로봇 회사의 한 추천사는 이 통합이 품질 검사 인시를 401TP3% 절감했다고 강조했는데, 이는 적합성 인증서가 가공 치수뿐 아니라 전체 부품을 포괄하기 때문입니다.
표준에 기반한 공정 정착: 주청의 마감 공정은 양극 산화의 경우 AMS 2488, 패시베이션의 경우 ASTM A967, 의료 기기 부품의 경우 ISO 13485를 기준으로 벤치마킹됩니다. 이들은 공정 검증 기록 라이브러리를 유지하는데, 의료 스타트업에게 이는 6개월의 FDA 심사와 간소화된 510(k) 제출 사이의 차이를 의미했습니다. 이것들은 단순한 벽 장식이 아니라, 모든 중요한 공정 변경 시 업데이트되는 살아있는 문서입니다.
소재 활용 능력: 이 회사는 1000~7000 계열 알루미늄 합금, 스테인리스 304/316L/17-4 PH, 티타늄 2등급 및 5등급, 황동, 구리, 그리고 PEEK 같은 엔지니어링 폴리머까지 일상적으로 마감합니다. 이는 6061 시제품에서 7075 양산으로 전환할 때 양극 산화 파라미터를 재보정해야 하는 경우 중요합니다. 이들의 엔지니어는 6061 가공 후 검은 줄무늬를 방지하기 위한 디스머트 단계 사용 등 정확한 전처리에 대해 조언할 수 있습니다.
놀라움 없는 확장성: 5개의 시제품이 필요하든 연간 50,000개가 필요하든 동일한 공정 관리가 적용됩니다. 이들은 소량 특수 마감(예: 전자제품용 금 양극 산화)과 대량 생산을 위한 별도 라인을 유지하여, 시제품 마감을 대규모로 재현할 수 없는 딜레마를 없앱니다. 이는 나중에 확장한 스타트업들의 LinkedIn 추천에서 자주 언급되는 칭찬 포인트입니다.
격차를 메우는 커뮤니케이션: 영어 가능한 프로젝트 엔지니어가 마감 설계 피드백을 제공합니다. 산이 고이는 블라인드 홀(맹공)이나 균일하게 코팅되지 않는 날카로운 내부 모서리 같은 문제를 지적합니다. 이러한 사전 검토는 단순한 PDF 견적으로는 잡아낼 수 없는 문제를 발견합니다.
CNC 마감 서비스에 관한 자주 묻는 질문
일반적인 중국 CNC 업체는 어떤 표면 마감을 제공할 수 있습니까?
설비를 잘 갖춘 중국 CNC 마감 서비스 주식회사 업체는 아노다이징(클리어, 컬러, 하드코트), 전해연마, 패시베이션, 비드 블라스팅, 브러싱, 폴리싱, 분체 도장, PVD, 테플론 코팅, 실크 스크리닝을 제공할 수 있습니다. 핵심은 이러한 공정이 사내에서 이루어지는지 아니면 외주로 처리되는지입니다. 사내 관리는 더 나은 일관성과 빠른 문제 해결을 제공합니다. 스톡 이미지가 아닌 실제 마감 라인 사진을 요청하십시오.
표면 마감 요구 사항을 명확하게 지정하려면 어떻게 해야 합니까?
국제적으로 인정된 표준을 사용하십시오. Ra를 마이크로미터 또는 마이크로인치로 명시하고, 표준(ISO 1302 또는 ASME B46.1)을 지정하며, 가능하면 실물 샘플을 제공하십시오. 아노다이징의 경우 유형(II 또는 III), 두께, 색상 코드(Pantone 또는 RAL), 밀봉 방법을 명시하십시오. 나사산 구멍이나 압입 표면에 대한 마스킹 요구 사항을 기술 도면에 포함하십시오. “외관 마감”과 같은 모호한 용어는 분쟁을 초래합니다.
3D 프린팅 금속 부품에서 매끄러운 아노다이징 마감을 얻을 수 있습니까?
이는 프린팅 기술과 후처리에 따라 달라집니다. DMLS(직접 금속 레이저 소결) 부품은 제작 직후 표면이 거칠어(Ra 10-30 µm) 아노다이징이 균일하게 보이려면 상당한 수작업 폴리싱이나 CNC 가공이 필요합니다. 바인더 젯 알루미늄은 소결하면 주조 재료와 거의 구별할 수 없으며 적당한 블라스팅 후 양호한 아노다이징 마감을 얻을 수 있습니다. 적층 부품 마감 경험이 있는 중국 CNC 마감 서비스 주식회사 업체가 현실적인 결과에 대해 안내해 줄 수 있습니다.
하드 아노다이징은 일반 아노다이징과 성능 면에서 어떻게 다릅니까?
하드 아노다이징(Type III)은 더 두껍고 치밀한 산화층(25-75 µm, Type II는 5-25 µm)을 생성합니다. 표면 경도 60-70 HRC에 도달하여 침탄 경화강에 근접합니다. 이로 인해 미끄럼 마모에 적합하지만, 코팅이 염료를 흡수하는 능력은 떨어져 색상이 밝은 파란색이나 빨간색보다는 종종 진회색이나 청동색으로 나옵니다. 또한 반복 하중에서 피로 수명을 약간 감소시키므로 구조용 항공우주 부품에는 주의하여 지정해야 합니다.
마감 공급업체가 신뢰할 수 있음을 입증하는 인증은 무엇입니까?
기본 ISO 9001 외에도 의료용은 ISO 13485, 항공우주용은 AS9100, 자동차용은 IATF 16949를 찾아보십시오. 공정의 경우 화학 처리에 대한 Nadcap 인증을 보유하고 있는지 물어보십시오(다만 이는 드물고 비용이 많이 듭니다). 최소한 EN 10204 type 3.1에 따른 재료 및 도금 인증서를 제공할 수 있어야 하며, 내부 감사 기록이 포함된 문서화된 품질 시스템을 입증해야 합니다.
본격적인 생산 전에 마감의 내식성을 어떻게 검증할 수 있습니까?
ASTM B117에 따라 염수 분무 시험편을 요청하십시오. 양극 산화 알루미늄의 경우, 피팅 없이 336시간 시험을 통과하는 것은 강력한 결과입니다. 전해 연마 및 패시베이션 처리된 스테인리스의 경우, 5% 염수 분무에서 120시간이 일반적입니다. 공급업체에 일반적인 시험편이 아닌 귀하의 특정 합금 및 열처리 조건을 시험에 포함하도록 요청하십시오. Jucheng은 신규 프로젝트를 위해 이러한 제3자 실험실 보고서를 일상적으로 제공하여 구매자에게 데이터 기반의 신뢰를 줍니다.
고급 마감 처리의 일반적인 비용 프리미엄은 얼마입니까?
마감 처리는 복잡성에 따라 기본 가공 비용에 10%에서 50%를 추가할 수 있습니다. 비드 블라스팅은 비교적 저렴하며(소량의 경우 부품당 $2-5), 타이트한 마스킹이 필요한 Type III 양극 산화는 마감 비용을 두 배로 늘릴 수 있습니다. 전해 연마와 PVD는 상위 가격대에 속합니다. 그러나 마감 실패의 비용—폐기된 부품, 지연된 매출, 고객 감사 지적 사항—은 품질을 위한 프리미엄을 훨씬 능가합니다. 여러 Facebook 조달 스레드에서는 리콜 비용과 마감 투자 비용을 비교할 때 5:1의 손실 비율을 언급했습니다.
중요 형상은 항상 후처리 후 가공해야 합니까?
업체가 올바르게 보정한다면 그렇지 않습니다. 양극 산화의 경우, 코팅은 대략 50%는 안쪽으로, 50%는 바깥쪽으로 성장합니다. 따라서 25 µm 코팅은 샤프트 직경을 약 25 µm 증가시킵니다. 보어의 경우 재료 제거가 안쪽으로 이루어지므로 구멍이 작아집니다. 경험이 풍부한 중국 CNC 마감 서비스 주식회사 파트너는 마감 후에도 형상이 공차 내에 유지되도록 가공 치수를 조정할 것입니다. 의문이 있으면 마감 후 측정값이 포함된 초도품 보고서를 요청하십시오.
모든 것을 종합하기: 다음 단계
마감은 부품이 남기는 마지막 인상이지만, 고객이 가장 먼저 보는 것입니다. 이 가이드 전반에서 우리는 마감 실패의 근본 원인을 추적하고, 기술을 해독하며, 가격 기반 결정을 넘어서는 선택 프레임워크를 제시했습니다. 일관된 흐름은 수직 통합되고 데이터 기반인 공급업체가 분절된 공급망이 할 수 없는 방식으로 프로젝트의 위험을 줄인다는 것입니다. 현재 일관성 없는 표면, 지연된 배송, 또는 공정 투명성 부족으로 어려움을 겪고 있다면, 마감을 미용적 단계가 아닌 과학으로 취급하는 파트너와 협력하는 것을 고려하십시오.
마감 유형, 마스킹 설계 및 비용 목표에 대한 권장 사항을 포함하여 귀하의 특정 프로젝트에 대한 평가를 원하시면 다음 팀에 연락하십시오 jccncmachining.com. 해당 애플리케이션 엔지니어가 귀하의 CAD를 검토하고 종종 24시간 이내에 상세한 공정 제안서를 제공할 것입니다. 목표는 단순한 견적이 아니라—귀하의 부품이 재작업 없이 즉시 성능을 발휘할 준비가 되어 도착하도록 보장하는 계획입니다.