
El latón C360 y el C260 resuelven problemas de fabricación diferentes. El C360 se selecciona ampliamente por su comportamiento de libre mecanizado en componentes torneados; el C260 es una aleación de latón para cartuchos asociada a necesidades de conformado y fabricación. Elegir entre ellos no se trata tanto de encontrar el “mejor latón” como de decidir qué propiedad necesita realmente la pieza: mecanizado eficiente, capacidad de deformación, una composición especificada o el cumplimiento de un requisito del proyecto.
Contenido
- Deje que la función de la pieza establezca la comparación
- Por qué el C360 se elige a menudo para detalles mecanizados
- Cuándo importa la ruta de conformado del C260
- Verifique la composición y las restricciones del cliente
- Compare la ruta de fabricación completa
- Preguntas frecuentes
Deje que la función de la pieza establezca la comparación
Antes de comparar cotizaciones, describa la ruta de producción. ¿El componente se tornea principalmente a partir de barra, o se doblará, estampará, trefilará o conformará antes del mecanizado final? ¿Ya se indica en el plano una aleación de latón específica? ¿La pieza está en contacto con agua, conduce corriente, sella un fluido o sirve como elemento decorativo? Una elección de material basada solo en la velocidad de mecanizado puede pasar por alto la operación que controla el rendimiento o la aprobación.
Separe los requisitos obligatorios de las suposiciones. Una indicación en el plano, una norma del cliente o una restricción reglamentaria son obligatorias hasta que la autoridad responsable apruebe un cambio. Una preferencia heredada de una pieza anterior puede ser negociable, pero aún requiere revisión. Por lo tanto, la comparación útil comienza con los requisitos de la característica y del proceso, no con la lista de existencias del proveedor.
Utilice las Información del latón C36000 y Información del latón C26000 para confirmar qué aleación describe cada página. Luego compare la especificación exacta, la forma del producto, la condición y la documentación indicadas en el plano o en la orden de compra. Una designación genérica de “latón” no es suficiente para una pieza de producción controlada.
Por qué el C360 se elige a menudo para detalles mecanizados
El C360 es un latón de libre mecanizado que se usa comúnmente donde el torneado con alimentación de barra y las características pequeñas repetidas son importantes. Su composición favorece la rotura de viruta favorable para muchas operaciones de mecanizado, lo que puede convertirlo en una opción práctica para racores, piezas roscadas, pasadores y componentes similares. El valor de fabricación puede provenir del manejo predecible de la viruta y del corte eficiente más que de una única velocidad destacada.
Esa ventaja debe vincularse a las características reales. Una pieza con operaciones de torneado largo, múltiples ranuras y roscas repetidas puede beneficiarse más que un bloque simple con unos pocos taladros. La rigidez de la máquina, la geometría de la plaquita, el avance, el refrigerante, la condición del material y la sujeción de la pieza siguen influyendo en los resultados. Si la pieza no presenta un problema real de control de viruta o de tiempo de ciclo, cambiar la aleación puede añadir trabajo de calificación sin un beneficio de producción significativo.
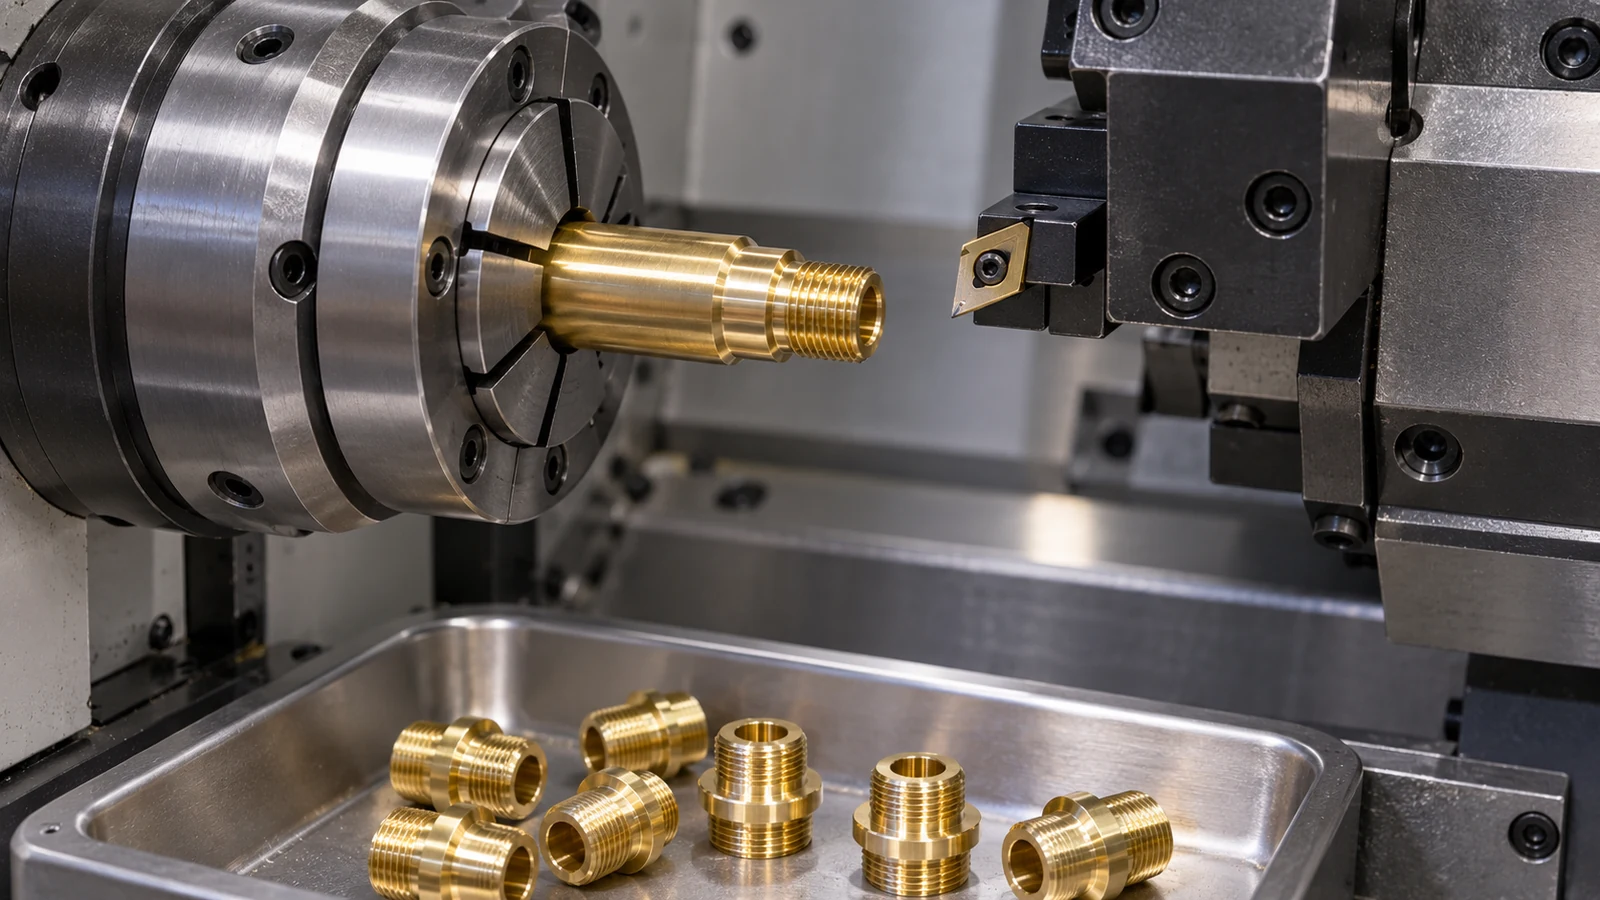
Verifique también si el diseño requiere deformación después del mecanizado. No debe suponerse que una aleación de libre mecanizado tolere la misma ruta de conformado que una aleación seleccionada para ese propósito. Si la pieza debe doblarse, abocardarse, engarzarse o deformarse en gran medida, pida a los responsables del material y del proceso que revisen la condición y la operación reales en lugar de basarse en una descripción general de maquinabilidad.
Cuándo importa la ruta de conformado del C260
El C260 se asocia comúnmente con aplicaciones de latón para cartuchos y a menudo se considera cuando las características de conformado son relevantes. Esto puede convertirlo en un mejor punto de partida para piezas estampadas, embutidas o dobladas que una aleación elegida principalmente por su maquinabilidad. La idoneidad exacta depende de la forma del producto, el temple, la severidad del conformado, la direccionalidad y la especificación del proveedor. No se debe inferir un radio de doblado ni un límite de conformado garantizados solo a partir del nombre de la aleación.
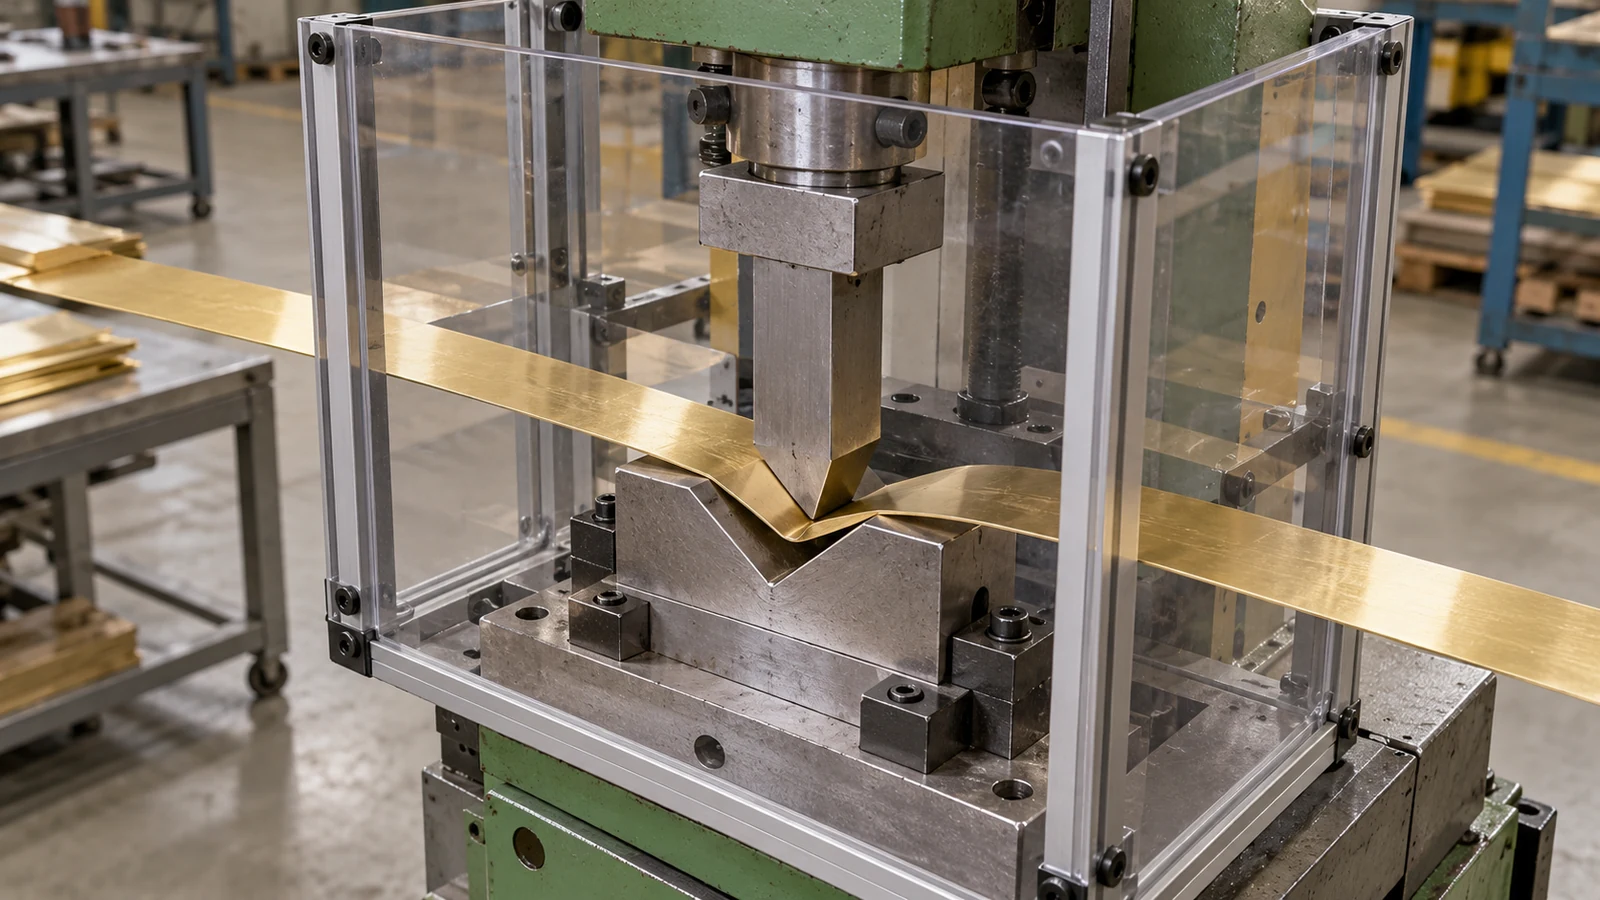
Cuando el mecanizado es solo una etapa del proceso, la secuencia importa. Una pieza en bruto conformada puede mecanizarse en caras seleccionadas, o un componente mecanizado puede doblarse posteriormente durante el montaje. La condición del material y la dirección del grano pueden afectar el comportamiento del proceso, por lo que ingeniería debe identificar la operación que controla la aceptación. El proveedor debe recibir información suficiente para cotizar la ruta prevista, no solo un contorno de pieza terminada que oculte una etapa de conformado crítica.
Si la forma es compleja, realice un prototipo de la geometría crítica y defina qué se inspeccionará: grietas, adelgazamiento, retroceso elástico, ajuste o daños superficiales. Un ensayo de mecanizado no puede validar un requisito de conformado. A la inversa, si el componente se mecaniza por completo a partir de barra y no interviene ninguna deformación, las ventajas del C260 relacionadas con el conformado pueden no justificar un cambio desde un proceso aprobado con C360.
Verifique la composición y las restricciones del cliente
La composición del latón puede estar sujeta a restricciones específicas del cliente, del mercado o de la aplicación. Confirme si la pieza tiene contacto con agua potable, restricciones eléctricas o electrónicas, declaraciones de producto u otros requisitos de sustancias controladas. No asuma que dos aleaciones de cobre-zinc comparten el mismo estado de cumplimiento porque ambas se denominen latón. El responsable del proyecto debe identificar la normativa o especificación del cliente aplicable y determinar qué evidencia se requiere del proveedor del material.
Solicite la aleación exacta y la documentación esperada para cada lote. Si se requieren certificados, trazabilidad o declaraciones, indíquelos en los documentos de compra. Una sustitución que cambie la química puede afectar la aprobación incluso cuando las dimensiones y el aspecto de la pieza permanezcan sin cambios. Mantenga la revisión de cumplimiento separada de las afirmaciones de maquinabilidad para que un ensayo de producción no se confunda con una calificación del material.
| Factor de decisión | El C360 puede ser adecuado cuando… | El C260 puede ser adecuado cuando… |
|---|---|---|
| Proceso dominante | El mecanizado repetido a partir de barra es central | El conformado o la deformación es una operación principal |
| Cuello de botella de producción | El control de viruta o la productividad del torneado están documentados | La calidad de la forma o la conformación de la geometría determinan la ruta |
| Estado del diseño | La aleación está especificada y validada para la pieza | Los requisitos de conformado son compatibles con esta aleación y estado |
| Aprobación | La composición cumple con los requisitos del cliente | La composición y los documentos cumplen con los requisitos del proyecto |
Esta es una comparación de selección preliminar, no un sustituto de una norma de material ni de una aprobación de ingeniería. Si la propiedad requerida es incierta, documente la duda y resuélvala antes de comprar stock de producción.
Compare la ruta de fabricación completa
Elabore una estimación basada en la ruta que incluya material, preparación, mecanizado, conformado, riesgo de desperdicio, desbarbado, acabado, inspección y calificación. Un ciclo de mecanizado más corto puede verse compensado por una manipulación secundaria o una operación de conformado que la aleación no admite. Un material con un precio unitario más alto puede reducir el costo total si elimina el retrabajo o permite un proceso requerido, pero esa conclusión debe provenir de una prueba aprobada y de supuestos realistas sobre el lote.
Para un componente torneado, analice las características críticas y la secuencia con el equipo de torneado CNC. Si el conformado o la estampación forman parte de la ruta real, confirme esa capacidad y responsabilidad con el proveedor correspondiente en lugar de suponer que un taller de mecanizado la ofrece. Esto mantiene la comparación de cotizaciones honesta respecto de qué procesos están incluidos.
Cuando se propone un cambio, conserve la revisión del plano, la aleación exacta, los documentos del proveedor, los resultados de validación y la aprobación. Incluya el motivo del cambio: manejo de viruta, conformabilidad, disponibilidad o un requisito del cliente. Este registro evita que un cambio posterior de abastecimiento deshaga silenciosamente una decisión de ingeniería deliberada.
Preguntas frecuentes
¿Es el C360 mejor que el C260 para el mecanizado CNC?
El C360 se elige habitualmente por su comportamiento de libre mecanizado, en particular para trabajos de torneado repetitivos. La mejor opción sigue dependiendo de las características de la pieza, los procesos posteriores, los requisitos aprobados y los resultados reales de producción.
¿Es el C260 adecuado para piezas mecanizadas?
Se puede mecanizar, pero a menudo se considera cuando importan las características de conformado. Confirme el estado del material y la ruta de fabricación en lugar de suponer que es el sustituto directo del C360.
¿Se puede conformar el C360 después del mecanizado?
No suponga que una operación de conformado es aceptable solo por el nombre de la aleación. Revise el estado especificado, la deformación y los criterios de aceptación con los responsables del diseño y del proceso.
¿Puede un comprador sustituir un grado de latón por otro?
Solo mediante el proceso de aprobación aplicable. Los cambios de grado pueden afectar la conformación, el mecanizado, la composición, la documentación y la cualificación del cliente, incluso si la pieza parece no haber cambiado.