
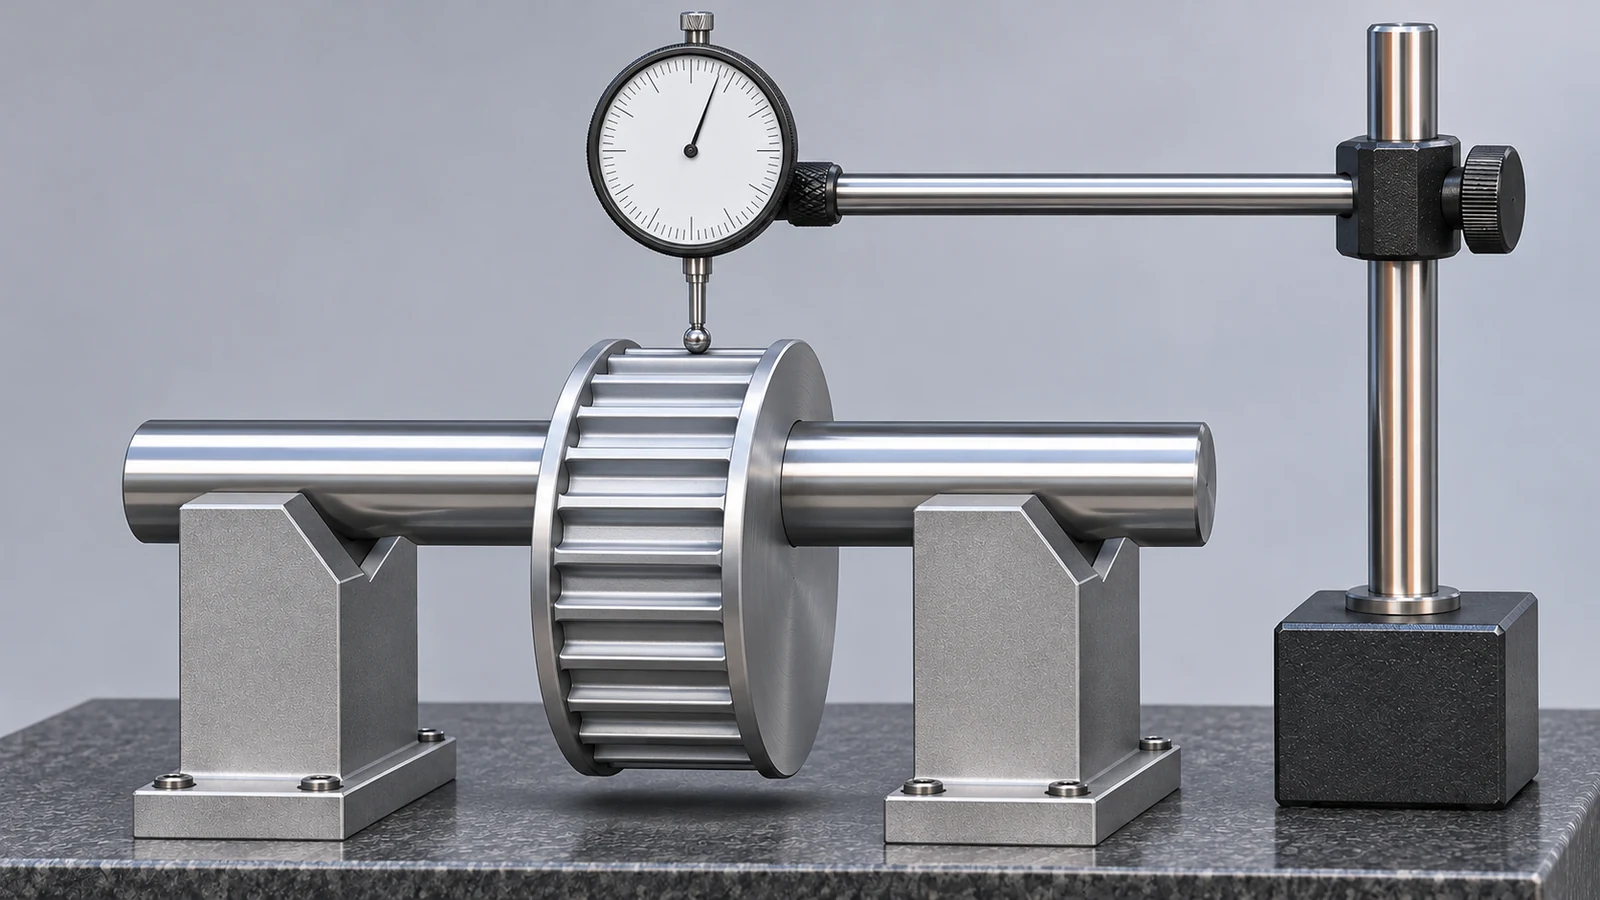
L'oscillazione della puleggia dentata dovrebbe essere valutata a partire dalla caratteristica che posiziona la puleggia in esercizio, non da una superficie esterna arbitraria. Se l'alesaggio è il datum rotazionale funzionale, montare o simulare tale datum e misurare il riferimento specificato del dente o del bordo mentre si ruota il pezzo. Le letture assiali e radiali rispondono a domande diverse: una rivela l'oscillazione o l'inclinazione della faccia, l'altra indica la variazione radiale rispetto all'asse. Un singolo valore dell'indicatore senza un datum dichiarato, una posizione di contatto, un metodo di rotazione e un limite di accettazione è difficile da confrontare tra fornitori. Per prima cosa confermare che il progetto della puleggia e il disegno identifichino l'alesaggio di posizionamento, la faccia e la caratteristica di misurazione; quindi selezionare un setup che riproduca tale relazione senza distorsioni dovute al serraggio.
Iniziare con lo schema del datum funzionale
Una puleggia dentata può essere posizionata tramite un alesaggio finito, un registro del mozzo, una boccola di serraggio o un'altra interfaccia. Il datum scelto dovrebbe rappresentare come la puleggia è centrata sull'albero nell'assemblaggio. Se il disegno non identifica tale relazione, non presumere che un comodo diametro esterno sia il sostituto corretto.
Verificare sul disegno di assemblaggio l'accoppiamento con l'albero, la caratteristica di chiavetta o di serraggio, il contatto con la spalla e i requisiti di tracciamento della cinghia. Una puleggia dimensionalmente circolare sul suo bordo esterno può comunque ruotare eccentricamente se la relazione tra alesaggio e mozzo è errata. Al contrario, un risultato di oscillazione rilevato da una superficie grezza o non funzionale può esagerare un problema che non è presente nel profilo del dente in esercizio.
Quando l'alesaggio è il datum, utilizzare un mandrino adeguato o una disposizione tra punte che posizioni a partire dall'alesaggio senza forzarlo. L'accoppiamento del mandrino, la pulizia, le bave e la lunghezza di supporto possono tutti influenzare la lettura. Documentare il setup in modo che un'ispezione ripetuta utilizzi lo stesso principio di posizionamento.
Separare l'oscillazione radiale dall'oscillazione assiale
L'oscillazione radiale viene letta su una superficie di riferimento radiale mentre la puleggia ruota attorno al suo asse di posizionamento. L'oscillazione assiale viene letta su una faccia ed è sensibile alla perpendicolarità della faccia, all'inclinazione e a come il pezzo è appoggiato. Non devono essere combinate in un requisito generico di oscillazione a meno che il disegno non definisca esplicitamente la prova. Una lettura sulla faccia può cambiare quando la faccia di datum è sporca o il pezzo è serrato in modo non uniforme; una lettura radiale può cambiare con il punto di contatto scelto sul dente o sul bordo.
| Verifica | Direzione dell'indicatore | Cosa aiuta a rivelare |
|---|---|---|
| Oscillazione del riferimento radiale | Radialmente verso l'asse della puleggia | Variazione di centratura del bordo o del riferimento dentato misurato |
| Oscillazione assiale della faccia | Parallelo all'asse | Oscillazione assiale o relazione angolare della faccia misurata |
| Dimensione/forma dell'alesaggio | Misurazione separata dell'alesaggio | Se la funzione di posizionamento stessa soddisfa il proprio requisito di dimensione/forma |
La guida delle pulegge Optibelt distingue l'oscillazione circolare radiale e assiale e collega l'allineamento dei denti all'asse dell'alesaggio, illustrando perché il disegno dovrebbe indicare la funzione misurata e il metodo. I valori pubblicati si applicano all'ambito del manuale di quel produttore; non sono limiti universali per ogni serie di pulegge.
Realizzare un setup di misurazione ripetibile
Prima della misurazione, rimuovere trucioli e bave rilevate dall'alesaggio e dalla faccia di riferimento. Posizionare la puleggia sul riferimento specificato e ruotarla in modo costante per un giro completo. Utilizzare un comparatore con punta di contatto e forza appropriati per la funzione. Registrare la lettura massima e minima, la variazione totale dell'indicatore, la posizione sul pezzo e se la misurazione è stata effettuata sui denti, su un bordo esterno, su un mozzo o su una faccia.
Un semplice mandrino può essere d'aiuto solo quando il suo accoppiamento e la sua rettilineità sono adeguati alla tolleranza di accettazione. Un gioco eccessivo consente alla puleggia di spostarsi; un accoppiamento con interferenza o un serraggio aggressivo può deformare le sezioni sottili. Se l'errore di setup rappresenta una porzione significativa della tolleranza del pezzo, validare l'attrezzatura o utilizzare un metodo a capacità superiore prima di prendere una decisione di accettazione/rifiuto.
Per l'interfaccia puleggia-albero, le informazioni del sito su tornitura CNC che pagina dell'albero lavorato forniscono un contesto produttivo correlato. Non sostituiscono i requisiti di riferimento e di accettazione del disegno della puleggia.
Interpretare con attenzione le letture del dente e del bordo
La geometria dei denti non è sempre una superficie continua e comoda per l'indicatore. Il profilo della punta, il passo dei denti, la larghezza della puleggia e la geometria di contatto determinano come una sonda può toccare la superficie di lavoro. Una lettura su un bordo liscio può essere utile per il controllo del processo, ma non dovrebbe essere automaticamente riportata come oscillazione dei denti, a meno che il disegno o il piano di ispezione non definiscano la relazione.
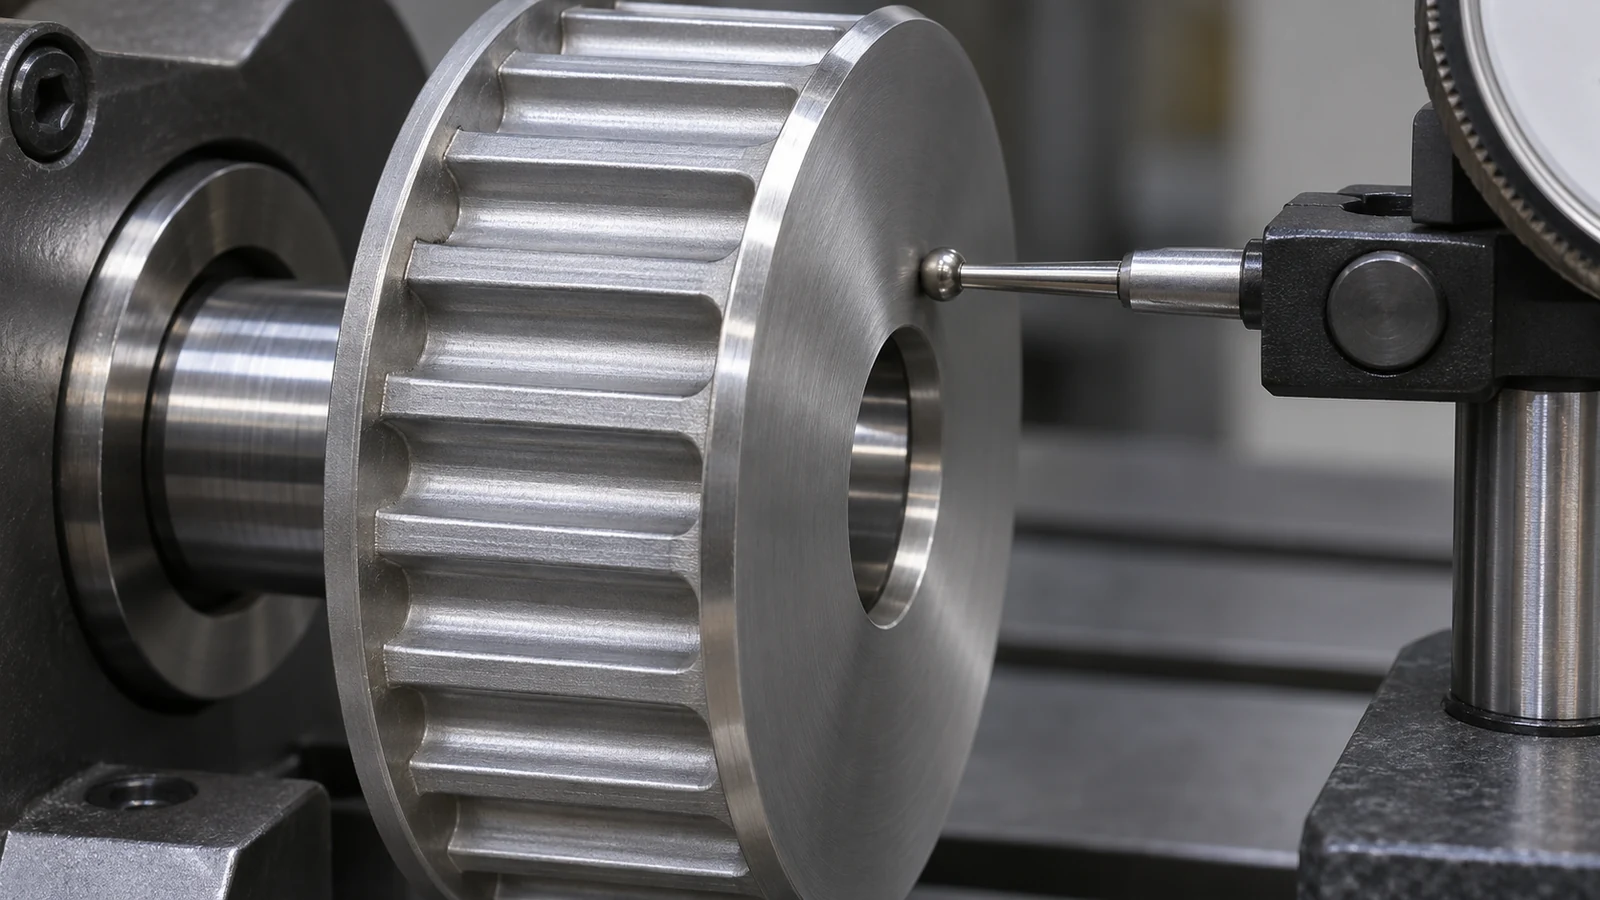
Registrare quale dente o campata è stato misurato e come è stato spostato l'indicator. Se il problema riguarda l'ingranamento della cinghia o il rumore, il solo runout geometrico potrebbe non spiegare il risultato: anche la forma del dente, il passo, il parallelismo, la tensione della cinghia, l'allineamento dell'albero e le condizioni di montaggio possono essere rilevanti. Mantenere questi controlli separati anziché ampliare una singola tolleranza di runout per rappresentare l'intero sistema di trasmissione.
Se una lettura non è conforme, verificare il datum, il mandrino, la presenza di detriti, il serraggio e lo zero dello strumento prima di rilavorare la puleggia. Ripetere il setup, quindi ispezionare le relazioni alesaggio-dente e alesaggio-faccia che il disegno controlla effettivamente. Questa sequenza aiuta a distinguere un errore del pezzo da un artefatto di misura.
Scrivere una specifica di ispezione riproducibile da altri
Un callout utile identifica il datum feature, la superficie o la regione del dente da misurare, la direzione radiale rispetto a quella assiale, il limite accettato e qualsiasi standard di serie di prodotto o specifica del produttore applicabile. Aggiungere al piano di ispezione il supporto di misura e l'approccio di contatto quando la feature è discontinua o di difficile accesso. Evitare di fornire una lettura totale generica dell'indicatore senza datum o posizione di misura.
Per la revisione del fornitore, fornire la revisione del disegno della puleggia, il profilo/serie della cinghia, l'interfaccia funzionale dell'albero, lo schema dei datum marcato e le evidenze richieste. Una tabella delle tolleranze del produttore deve essere utilizzata solo nell'ambito del prodotto e del test dichiarati. Se il profilo funzionale dei denti della puleggia è critico, concordare il metodo di misura prima della produzione affinché fornitore e cliente non confrontino superfici diverse.