
La excentricidad de la polea dentada debe evaluarse desde la característica que posiciona la polea en servicio, no desde una superficie exterior arbitraria. Si el agujero es el datum rotacional funcional, monte o simule ese datum y mida la referencia de diente o de llanta especificada mientras gira la pieza. Las lecturas axiales y radiales responden a preguntas diferentes: una revela el alabeo o la inclinación de la cara, la otra indica la variación radial respecto al eje. Un único valor de indicador sin un datum declarado, una ubicación de contacto, un método de rotación y un límite de aceptación es difícil de comparar entre proveedores. Primero confirme que el diseño y el plano de la polea identifican el agujero de posicionamiento, la cara y la característica de medición; luego seleccione un montaje que reproduzca esa relación sin distorsión por sujeción.
Comience con el esquema de datum funcional
Una polea dentada puede posicionarse mediante un agujero acabado, un registro del cubo, un casquillo de sujeción u otra interfaz. El datum elegido debe representar cómo se centra la polea en el eje dentro del conjunto. Si el plano no identifica esa relación, no suponga que un diámetro exterior conveniente es el sustituto correcto.
Verifique en el plano de conjunto el ajuste al eje, la característica de chaveta o de sujeción, el contacto con el hombro y los requisitos de seguimiento de la correa. Una polea que es dimensionalmente redonda en su llanta exterior puede aun así girar excéntricamente si la relación del agujero o del cubo es incorrecta. A la inversa, un resultado de excentricidad tomado de una superficie rugosa o no funcional puede exagerar un problema que no está presente en el perfil de diente de trabajo.
Cuando el agujero es el datum, utilice un mandril adecuado o un montaje entre puntas que posicione desde el agujero sin forzarlo. El ajuste del mandril, la limpieza, las rebabas y la longitud de apoyo pueden afectar la lectura. Documente el montaje para que una inspección repetida utilice el mismo principio de posicionamiento.
Separe la excentricidad radial del alabeo axial
La excentricidad radial se lee sobre una superficie de referencia radial mientras la polea gira alrededor de su eje de posicionamiento. La excentricidad axial se lee sobre una cara y es sensible a la perpendicularidad de la cara, a la inclinación y a cómo se asienta la pieza. No deben combinarse en un requisito genérico de excentricidad a menos que el plano defina explícitamente el ensayo. Una lectura de cara puede cambiar cuando la cara del datum está sucia o la pieza se sujeta de forma desigual; una lectura radial puede cambiar con el punto de contacto elegido en el diente o en la llanta.
| Verificar | Dirección del indicador | Qué ayuda a revelar |
|---|---|---|
| Excentricidad de referencia radial | Radialmente hacia el eje de la polea | Variación de centrado del borde o referencia dentada medidos |
| Excentricidad de cara | Paralelo al eje | Oscilación axial o relación angular de la cara medida |
| Tamaño/forma del agujero | Medición separada del agujero | Si la propia característica de localización cumple su requisito de tamaño/forma |
La guía de poleas de Optibelt distingue la excentricidad circular radial y axial y relaciona la alineación de los dientes con el eje del agujero, ilustrando por qué el plano debe indicar la característica y el método medidos. Sus valores publicados se aplican al alcance del manual de ese fabricante; no son límites universales para todas las series de poleas.
Construya un montaje de medición repetible
Antes de medir, retire las virutas y las rebabas levantadas del agujero y de la cara de referencia. Asiente la polea sobre el datum especificado y gírela de forma constante a lo largo de una revolución completa. Utilice un indicador con punta de contacto y fuerza adecuados para la característica. Registre la lectura máxima y mínima, la variación total del indicador, la ubicación en la pieza y si la medición se tomó sobre los dientes, un borde exterior, un cubo o una cara.
Un mandril sencillo solo puede ayudar cuando su ajuste y rectitud son adecuados para la tolerancia de aceptación. Un juego excesivo permite que la polea se desplace; un ajuste con interferencia o una sujeción agresiva pueden deformar las secciones delgadas. Si el error de montaje representa una parte significativa de la tolerancia de la pieza, valide el utillaje o utilice un método de mayor capacidad antes de tomar una decisión de aceptación/rechazo.
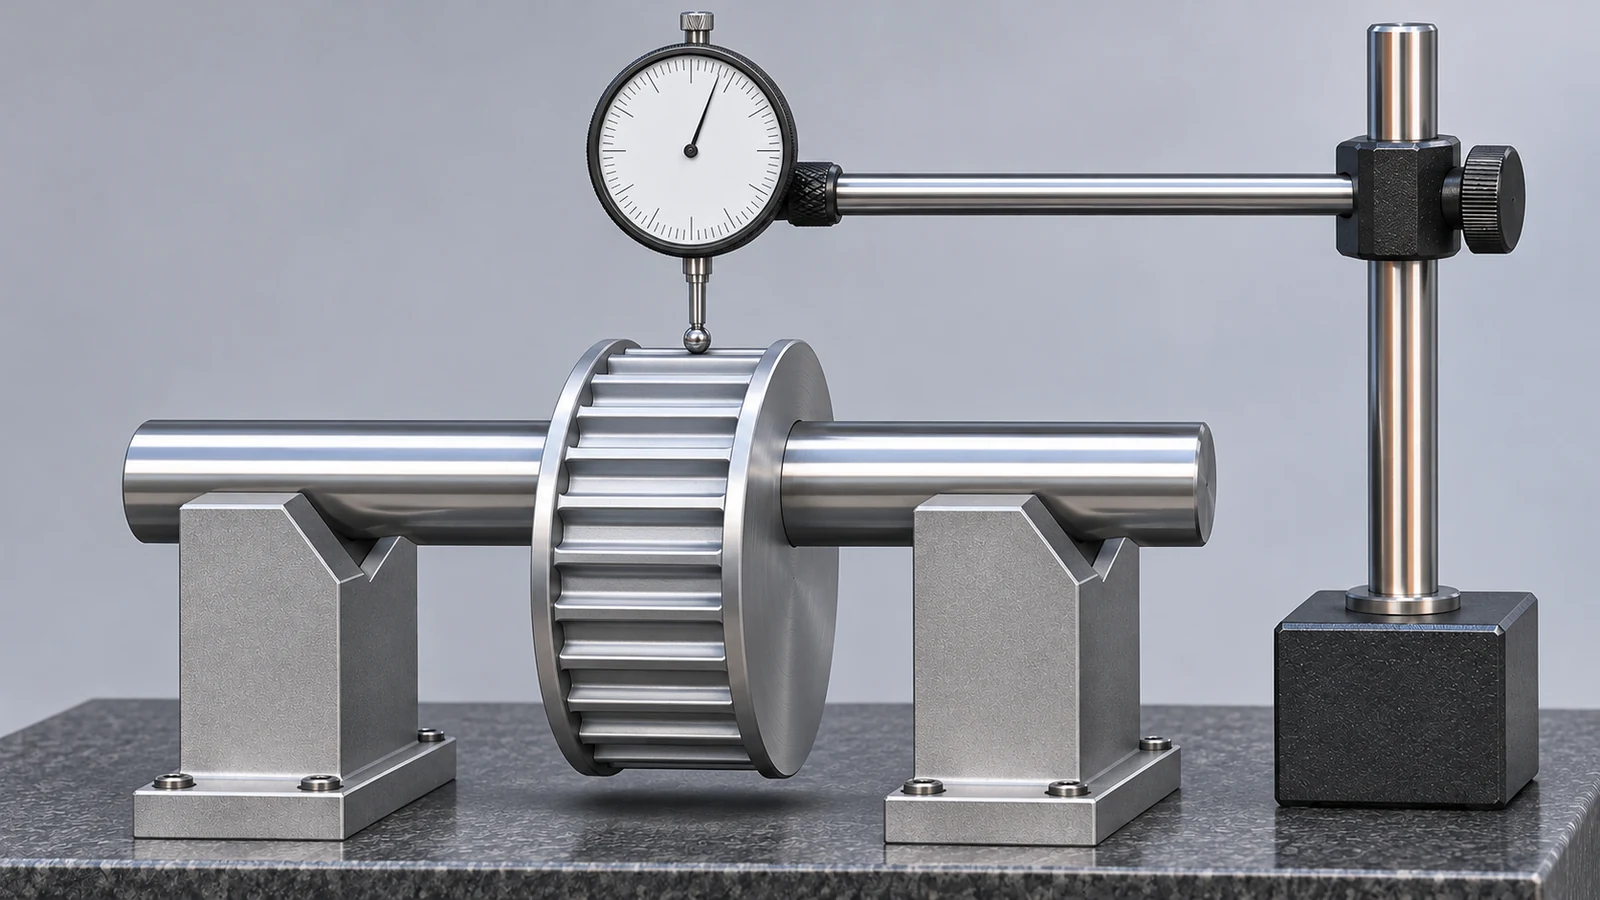
Para la interfaz entre polea y eje, la página de información sobre torneado CNC y del sitio y la página de ejes mecanizados proporcionan contexto de fabricación relacionado. No sustituyen los requisitos de datum y aceptación del plano de la polea.
Interprete con cuidado las lecturas de diente y llanta
La geometría de los dientes no siempre es una superficie continua conveniente para el indicador. El perfil de la punta, el paso de los dientes, el ancho de la polea y la geometría de contacto determinan cómo puede tocar una sonda la superficie de trabajo. Una lectura sobre un borde liso puede ser útil para el control del proceso, pero no debe informarse automáticamente como excentricidad de los dientes a menos que el plano o el plan de inspección definan la relación.
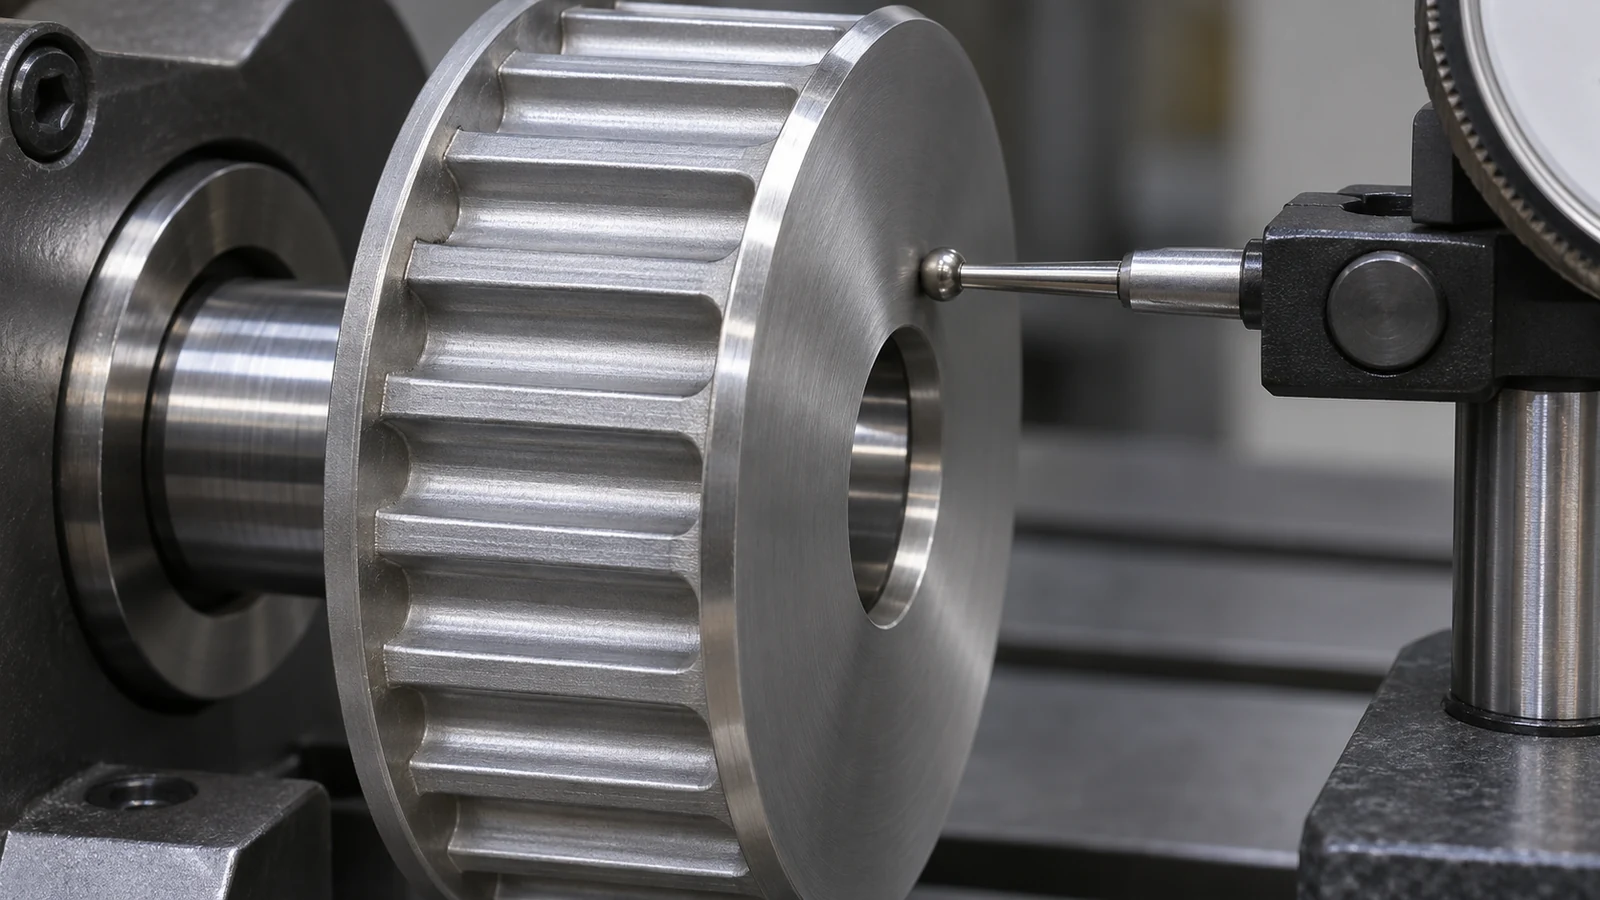
Registre qué diente o tramo se midió y cómo se recorrió el indicador. Si la preocupación es el engranamiento de la correa o el ruido, la excentricidad geométrica por sí sola puede no explicar el resultado: la forma del diente, el paso, el paralelismo, la tensión de la correa, la alineación del eje y las condiciones de montaje también pueden influir. Mantenga estos como controles separados en lugar de ampliar una tolerancia de excentricidad para que represente todo el sistema de transmisión.
Si una lectura falla, verifique el datum, el mandril, los residuos, la sujeción y el cero del instrumento antes de retrabajar la polea. Repita el montaje y luego inspeccione las relaciones entre el agujero y los dientes y entre el agujero y la cara que el plano realmente controla. Esta secuencia ayuda a separar un error de la pieza de un artefacto de medición.
Redacte una indicación de inspección que otros puedan reproducir
Una indicación útil identifica la entidad de datum, la superficie o región de dientes a medir, la dirección radial frente a la axial, el límite aceptado y cualquier norma de serie de producto o especificación del fabricante aplicable. Añada al plan de inspección el soporte de medición y el enfoque de contacto cuando la entidad sea discontinua o de difícil acceso. Evite dar una lectura total del indicador genérica sin datum ni ubicación de medición.
Para la revisión del proveedor, proporcione la revisión del plano de la polea, el perfil/serie de la correa, la interfaz funcional del eje, el esquema de datums marcado y la evidencia requerida. La tabla de tolerancias de un fabricante debe usarse solo dentro de su ámbito declarado de producto y ensayo. Si el perfil de dientes de trabajo de la polea es crítico, acuerde el método de medición antes de la producción para que el proveedor y el cliente no comparen superficies diferentes.