
La fresatura a tuffo è da prendere in considerazione quando una tasca profonda, un lungo sbalzo dell'utensile o una limitata rigidità dell'attrezzaggio rendono la fresatura laterale radiale la principale fonte di flessione o chatter. La fresa avanza principalmente lungo il proprio asse, quindi il processo può spostare gran parte del carico di taglio verso la compressione assiale. Questo vantaggio è condizionato: l'evacuazione dei trucioli, la geometria dell'utensile, la capacità del mandrino, lo spazio di ingresso e il sovrametallo residuo della parete determinano comunque se il tuffo è una valida strategia di sgrossatura.
Per una tasca aperta e poco profonda su un attrezzaggio rigido, la fresatura laterale o una traiettoria adattiva è spesso più semplice e può lasciare una parete migliore per la finitura. La domanda utile non è se la fresatura a tuffo sia “più robusta”, ma se cambiare la direzione della forza risolva il vincolo reale di questa lavorazione.
Perché la direzione della forza conta in una tasca profonda
Durante la fresatura laterale, la fresa viene spinta lateralmente mentre il suo sbalzo agisce come una leva. All'aumentare della portata, piccole variazioni nell'impegno, nello sbalzo dell'utensile, nelle condizioni del portautensile o nell'attrezzaggio possono produrre flessione e vibrazione visibili. Un taglio a tuffo cambia la direzione dominante del carico: invece di chiedere a un utensile snello di sopportare lateralmente l'intera forza di sgrossatura, l'utensile avanza assialmente nel materiale.
Ciò non elimina la forza di taglio né garantisce un risultato privo di chatter. L'utensile, il portautensile, il mandrino, il pezzo e l'attrezzatura formano comunque un unico sistema. La forza assiale deve essere supportata dalla macchina e dal gruppo utensile, e la fresa selezionata deve essere progettata per l'operazione di tuffo prevista. Una fresa a candela standard non dovrebbe essere automaticamente trattata come fresa per tuffo; contano la geometria di taglio al centro, lo spazio per i trucioli e le indicazioni applicative del produttore dell'utensile.
Questa è un'opzione all'interno di un più ampio piano di processo di lavorazione CNC. La strategia dovrebbe essere scelta in base alla lavorazione, alla strategia dei datum, alle condizioni del grezzo e ai requisiti di finitura—non in base al nome di una traiettoria utensile isolata.


Dove si inserisce la fresatura a tuffo—e dove no
La sgrossatura a tuffo è più promettente quando la tasca è profonda rispetto al diametro della fresa, l'utensile deve raggiungere oltre una parete alta o una cavità stretta limita l'impegno radiale sicuro disponibile per un utensile a taglio laterale. Può anche aiutare quando la geometria del pezzo o la disposizione del serraggio rendono il carico laterale particolarmente critico. In questi casi, il primo confronto dovrebbe essere tra il problema di forza attuale e la capacità di carico assiale dell'attrezzaggio completo.
È meno convincente quando la cavità è poco profonda e aperta, l'utensile ha una portata ridotta, oppure il fondo e le pareti richiedono una finitura di alta qualità direttamente dall'operazione di sgrossatura. Una strategia a tuffo può lasciare scallop o un fondo a gradini che richiede un percorso di pulizia separato. Può anche essere una scelta scarsa quando i trucioli non possono uscire in modo affidabile dalla cavità o quando la macchina non può eseguire efficientemente il ciclo di retrazione e riposizionamento richiesto.
Prima di selezionare il metodo, distinguere tre obiettivi separati: asportazione di materiale in massa, finitura di pareti/fondo e pulizia degli angoli. Una strategia non deve necessariamente svolgere tutti e tre. Un piano robusto può utilizzare il tuffo solo per rimuovere materiale dalla zona più profonda, per poi passare alla fresatura laterale per le pareti accessibili e a una passata di finitura controllata.
Pianificare ingresso, sovrapposizione e flusso dei trucioli
La progettazione del percorso utensile inizia con un punto di ingresso sicuro. Il programmatore deve sapere se l'utensile può entrare nel pieno, se un'apertura pilota o un alleggerimento preforato è appropriato e come la fresa sgombra il confine della tasca senza urtare una parete o un morsetto. Queste scelte dipendono dal pezzo e dall'utensile; non esiste uno schema di ingresso universale.
I tuffi adiacenti necessitano di una sovrapposizione sufficiente per evitare di lasciare creste che creano carichi irregolari sul percorso successivo, ma una sovrapposizione eccessiva aggiunge tempo ciclo e può ritagliare i trucioli. La sequenza dovrebbe anche evitare di intrappolare i trucioli sotto la fresa. In una cavità profonda, la direzione del refrigerante, il flusso d'aria, lo spazio delle scanalature dell'utensile e la distanza di retrazione possono essere importanti quanto i parametri di taglio nominali. Se i trucioli ricircolano, l'utensile può ritagliarli, danneggiando il tagliente o segnando la superficie.
Utilizzare i dati del produttore della fresa come punto di partenza per velocità, avanzamento, profondità e impegno. Poi valutare il materiale effettivo del pezzo, la macchina, il portautensile, la sporgenza dell'utensile, la disposizione del refrigerante e la rigidità dell'attrezzaggio. Un programma stabile in un blocco di prova corto può comportarsi diversamente quando una parete sottile o una lunga portata cambiano la rigidità del sistema.
Confrontare le strategie di sgrossatura prima di scegliere
| Percorso | Utile quando | Verificare prima di impegnarsi |
|---|---|---|
| Sgrossatura a tuffo | La portata profonda o la deflessione radiale è la preoccupazione limitante | Fresa adatta al tuffo, percorso di carico assiale, evacuazione dei trucioli, pulizia del fondo |
| Fresatura laterale o adattiva | La portata dell'utensile è moderata e l'impegno può essere controllato | Impegno radiale, sporgenza, deflessione della parete, accesso agli angoli |
| Foratura o preforatura più fresatura | Un ingresso o alleggerimento adeguato può ridurre il carico di taglio iniziale | Posizione del foro, materiale residuo, accesso dell'utensile e se l'alleggerimento influisce sulla geometria finita |
La tabella è un ausilio di screening, non un sostituto di una simulazione CAM o di una prova di taglio. Quando il pezzo presenta più facce o direzioni di accesso variabili, il quadro più ampio Capacità di fresatura CNC e il piano di setup dovrebbero essere considerati insieme. Un percorso che appare efficiente dall'alto può risultare impraticabile una volta inclusi portautensile, naso del mandrino, attrezzatura e pareti della cavità.
Proteggere il sovrametallo di finitura e il piano di ispezione
La sgrossatura dovrebbe lasciare una quantità di sovrametallo deliberata e costante per l'operazione di finitura. Se le discese lasciano un fondo irregolare o piccole isole, l'utensile di finitura può incontrare un impegno variabile e produrre una superficie non uniforme. Anche il sovrametallo sulle pareti deve rimanere sufficiente per la pulizia senza costringere la passata finale a rimuovere più materiale di quanto il setup possa sostenere in modo stabile.
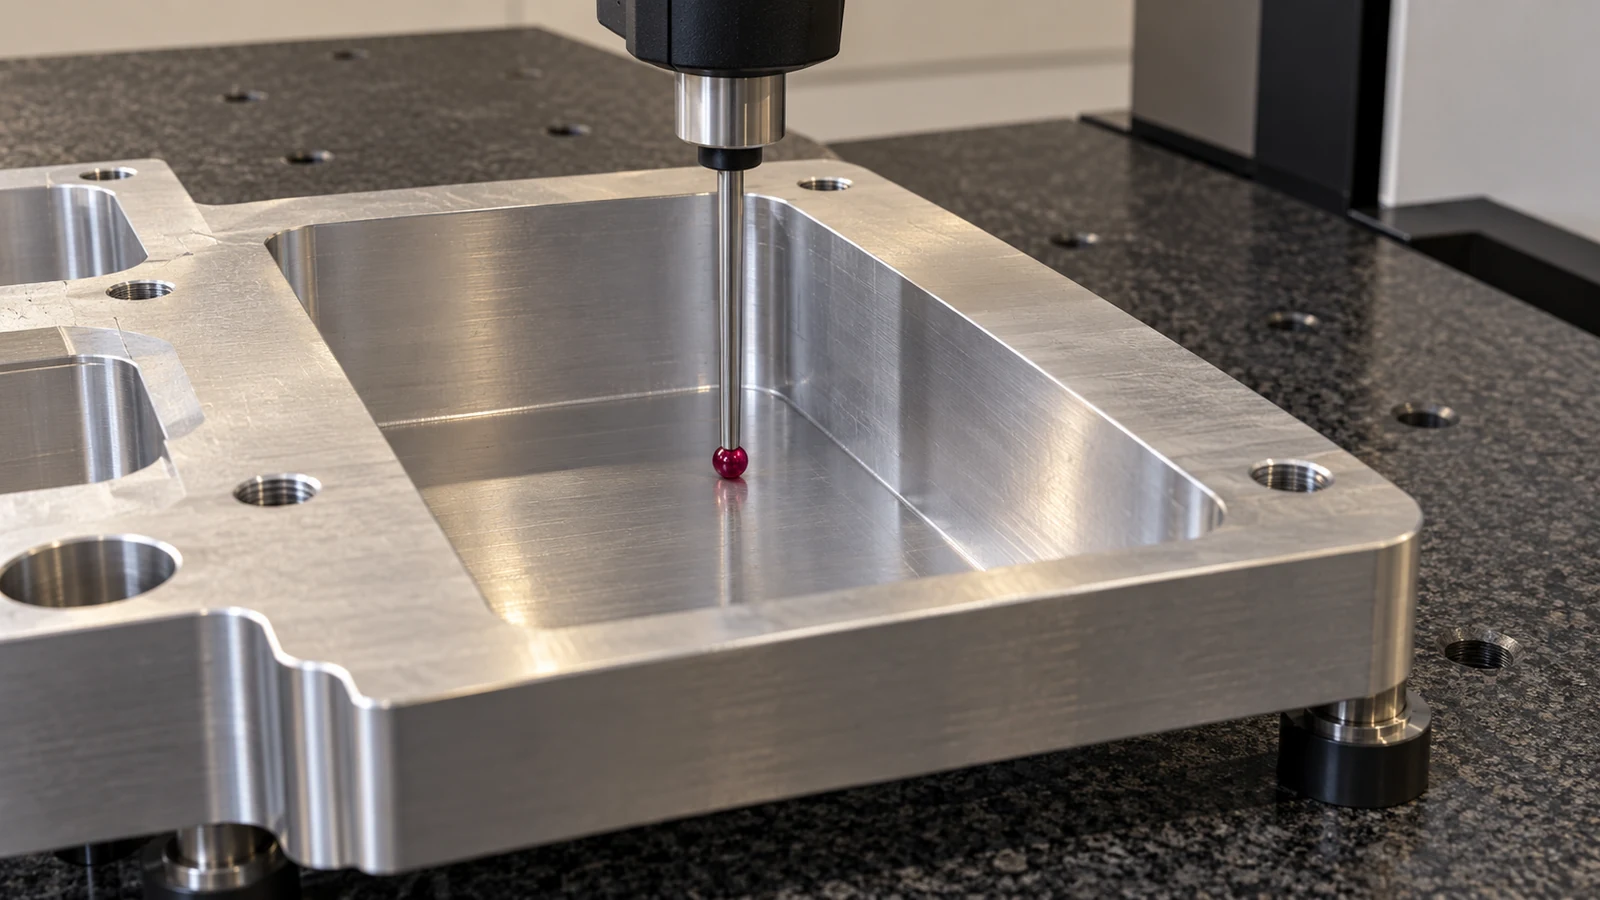
Verificare la caratteristica che conta per il pezzo: profondità del fondo, posizione delle pareti, raggio degli spigoli, planarità o la relazione tra la tasca e le sue superfici di riferimento. Dove la tasca è funzionale, definire come sarà misurata e se una sonda, una CMM, una misura di altezza o un altro metodo possono raggiungere le superfici rilevanti. L'accesso per l'ispezione dovrebbe influenzare la sequenza prima che il pezzo venga bloccato, non dopo che la cavità è completa.
Per pareti sottili o alte, monitorare se la sequenza di sgrossatura libera materiale in modo da modificare il supporto. Alternare le regioni o lasciare ponti temporanei può essere appropriato per alcune geometrie, ma tali decisioni devono essere prese dal disegno e dal setup—non assunte come regola universale.
Cosa fornire per una revisione del processo
Una revisione utile richiede più della profondità della tasca. Condividere il disegno o il modello, il materiale e la condizione, le dimensioni del grezzo, la profondità e l'apertura della tasca, lo spessore minimo delle pareti, le tolleranze richieste per fondo e pareti, le indicazioni di finitura superficiale, lo schema dei riferimenti e le eventuali aree di ingresso utensile limitate. Indicare se la caratteristica è aperta o chiusa, quali facce sono accessibili e se il pezzo può essere riorientato o deve rimanere in un unico setup.
Questi dettagli consentono a un programmatore di confrontare sgrossatura assiale, taglio laterale, preforatura e accesso multiasse con i requisiti effettivi. Espongono anche rischi che un'etichetta generica di “tasca profonda” nasconde, come una parete lunga non supportata, una superficie di tenuta critica o un requisito di finitura sul fondo di una cavità stretta.
Domande frequenti
La fresatura a tuffo elimina il chatter?
No. Può ridurre la sollecitazione di flessione laterale in un setup adeguato, ma il chatter può comunque derivare dalla geometria dell'utensile, dall'instabilità assiale, dalle condizioni del portautensile, dal fissaggio del pezzo o da una scarsa evacuazione dei trucioli.
Si può usare una fresa a candela normale per la fresatura a tuffo?
Solo se la sua geometria e le indicazioni del produttore supportano l'operazione di tuffo prevista. Verificare la capacità di taglio al centro, il gioco per i trucioli e le condizioni di taglio raccomandate per il materiale effettivo.
La fresatura a tuffo è un metodo di finitura?
Di solito viene valutata come strategia di sgrossatura. Può essere necessaria un'operazione separata per portare pareti, fondi, spigoli e finitura superficiale della tasca ai requisiti del disegno.