
Le fraisage en plongée mérite d'être envisagé lorsqu'une poche profonde, un long porte-à-faux d'outil ou une rigidité de montage limitée font de la coupe latérale radiale la principale source de déflexion ou de broutement. La fraise avance principalement selon son axe, de sorte que le procédé peut reporter une grande partie de la charge de coupe vers une compression axiale. Cet avantage est conditionnel : l'évacuation des copeaux, la géométrie de l'outil, la capacité de la broche, le dégagement d'entrée et le stock de paroi restant déterminent encore si la plongée constitue une voie d'ébauche judicieuse.
Pour une poche ouverte et peu profonde sur un montage rigide, le fraisage latéral ou une trajectoire adaptative est souvent plus simple et peut laisser une meilleure paroi pour la finition. La bonne question n'est pas de savoir si le fraisage en plongée est “ plus robuste ”, mais si le changement de direction des efforts résout la contrainte réelle de cette entité.
Pourquoi la direction des efforts compte dans une poche profonde
Lors du fraisage latéral, la fraise est poussée latéralement tandis que son porte-à-faux agit comme un levier. À mesure que la portée augmente, de faibles variations de l'engagement, de la sortie d'outil, de l'état du porte-outil ou du maintien de la pièce peuvent produire une déflexion et des vibrations visibles. Une coupe en plongée modifie la direction dominante de la charge : au lieu de demander à un outil élancé de supporter latéralement toute la force d'ébauche, l'outil avance axialement dans la matière.
Cela n'élimine pas la force de coupe et ne garantit pas un résultat sans broutement. L'outil, le porte-outil, la broche, la pièce et le montage forment toujours un seul système. La force axiale doit être supportée par la machine et l'ensemble outil, et la fraise choisie doit être conçue pour l'opération de plongée prévue. Une fraise en bout standard ne doit pas être automatiquement traitée comme une fraise à plonger ; la géométrie de coupe au centre, l'espace pour les copeaux et les recommandations d'application du fabricant d'outils importent.
Il s'agit d'une option parmi un plan de processus d'usinage CNC. plus large. La voie doit être choisie en fonction de l'entité, de la stratégie de référence, de l'état du brut et des exigences de finition — et non d'un nom de trajectoire d'outil isolé.


Où le fraisage en plongée convient — et où il ne convient pas
L'ébauche en plongée est la plus prometteuse lorsque la poche est profonde par rapport au diamètre de la fraise, que l'outil doit atteindre au-delà d'une paroi haute, ou qu'une cavité étroite limite l'engagement radial sûr disponible pour un outil de coupe latérale. Elle peut aussi aider lorsque la géométrie de la pièce ou la configuration de serrage rend le chargement latéral particulièrement sensible. Dans ces cas, la première comparaison doit porter sur le problème d'efforts actuel et la capacité de charge axiale de l'ensemble du montage.
Il est moins convaincant lorsque la cavité est peu profonde et ouverte, que l'outil a une faible portée, ou que le fond et les parois exigent une finition de haute qualité directement issue de l'opération d'ébauche. Une stratégie de plongée peut laisser des festons ou un fond en gradins nécessitant un parcours de nettoyage séparé. Elle peut aussi être un mauvais choix lorsque les copeaux ne peuvent pas évacuer la cavité de manière fiable ou lorsque la machine ne peut pas exécuter efficacement le cycle de dégagement et de repositionnement requis.
Avant de sélectionner la méthode, distinguez trois objectifs distincts : l'enlèvement de matière en masse, la finition des parois/du fond et le nettoyage des coins. Une stratégie n'a pas besoin de remplir les trois. Un plan robuste peut utiliser la plongée uniquement pour enlever de la matière dans la zone la plus profonde, puis passer au fraisage latéral pour les parois accessibles et à une passe de finition contrôlée.
Planifier l'entrée, le recouvrement et l'écoulement des copeaux
La conception du parcours d'outil commence par un point d'entrée sûr. Le programmeur doit savoir si l'outil peut pénétrer dans la matière pleine, si une ouverture pilote ou un dégagement pré-percé est approprié, et comment le fraiseur dégagera la limite de la poche sans heurter une paroi ou un serre-joint. Ces choix dépendent de la pièce et de l'outil ; il n'existe pas de schéma d'entrée universel.
Les plongées adjacentes doivent se chevaucher suffisamment pour éviter de laisser des crêtes qui créent des charges inégales sur le parcours suivant, mais un chevauchement excessif ajoute du temps de cycle et peut recouper les copeaux. La séquence doit également éviter d'emprisonner les copeaux sous le fraiseur. Dans une cavité profonde, la direction du liquide de refroidissement, le flux d'air, l'espace entre les goujures de l'outil et la distance de dégagement peuvent être aussi importants que les paramètres de coupe nominaux. Si les copeaux recirculent, l'outil peut les recouper, endommageant l'arête ou marquant la surface.
Utilisez les données du fabricant de l'outil comme point de départ pour la vitesse, l'avance, la profondeur et l'engagement. Évaluez ensuite le matériau réel de la pièce, la machine, le porte-outil, le porte-à-faux de l'outil, la configuration du liquide de refroidissement et la rigidité du montage. Un programme stable dans un bloc d'essai court peut se comporter différemment lorsqu'une paroi mince ou une longue portée modifie la rigidité du système.
Comparer les voies d'ébauche avant de choisir
| Voie | Utile lorsque | À vérifier avant de valider |
|---|---|---|
| Ébauche par plongée | La portée profonde ou la déflexion radiale est la préoccupation limitante | Fraise adaptée à la plongée, chemin de charge axiale, évacuation des copeaux, nettoyage du fond |
| Fraisage latéral ou adaptatif | La portée de l'outil est modérée et l'engagement peut être contrôlé | Engagement radial, porte-à-faux, déflexion de paroi, accès aux coins |
| Perçage ou pré-perçage plus fraisage | Une entrée ou un dégagement approprié peut réduire la charge de coupe initiale | Emplacement du trou, matière restante, accès de l'outil et si le dégagement affecte la géométrie finie |
Le tableau est une aide au dépistage, non un substitut à une simulation CAM ou à un essai de coupe. Lorsque la pièce comporte plusieurs faces ou des directions d'accès changeantes, le cadre plus large capacité de fraisage CNC et le plan de montage doivent être considérés ensemble. Un trajet qui semble efficace vu de dessus peut s'avérer impraticable une fois pris en compte le porte-outil, le nez de broche, le montage d'usinage et les parois de la cavité.
Préserver la surépaisseur de finition et le plan d'inspection
L'ébauche doit laisser une quantité de surépaisseur délibérée et constante pour l'opération de finition. Si les plongées laissent un fond irrégulier ou de petits îlots, l'outil de finition peut rencontrer un engagement variable et produire une surface irrégulière. La surépaisseur sur les parois doit également rester suffisante pour permettre le nettoyage sans forcer la passe finale à enlever plus de matière que le montage ne peut en supporter de manière stable.
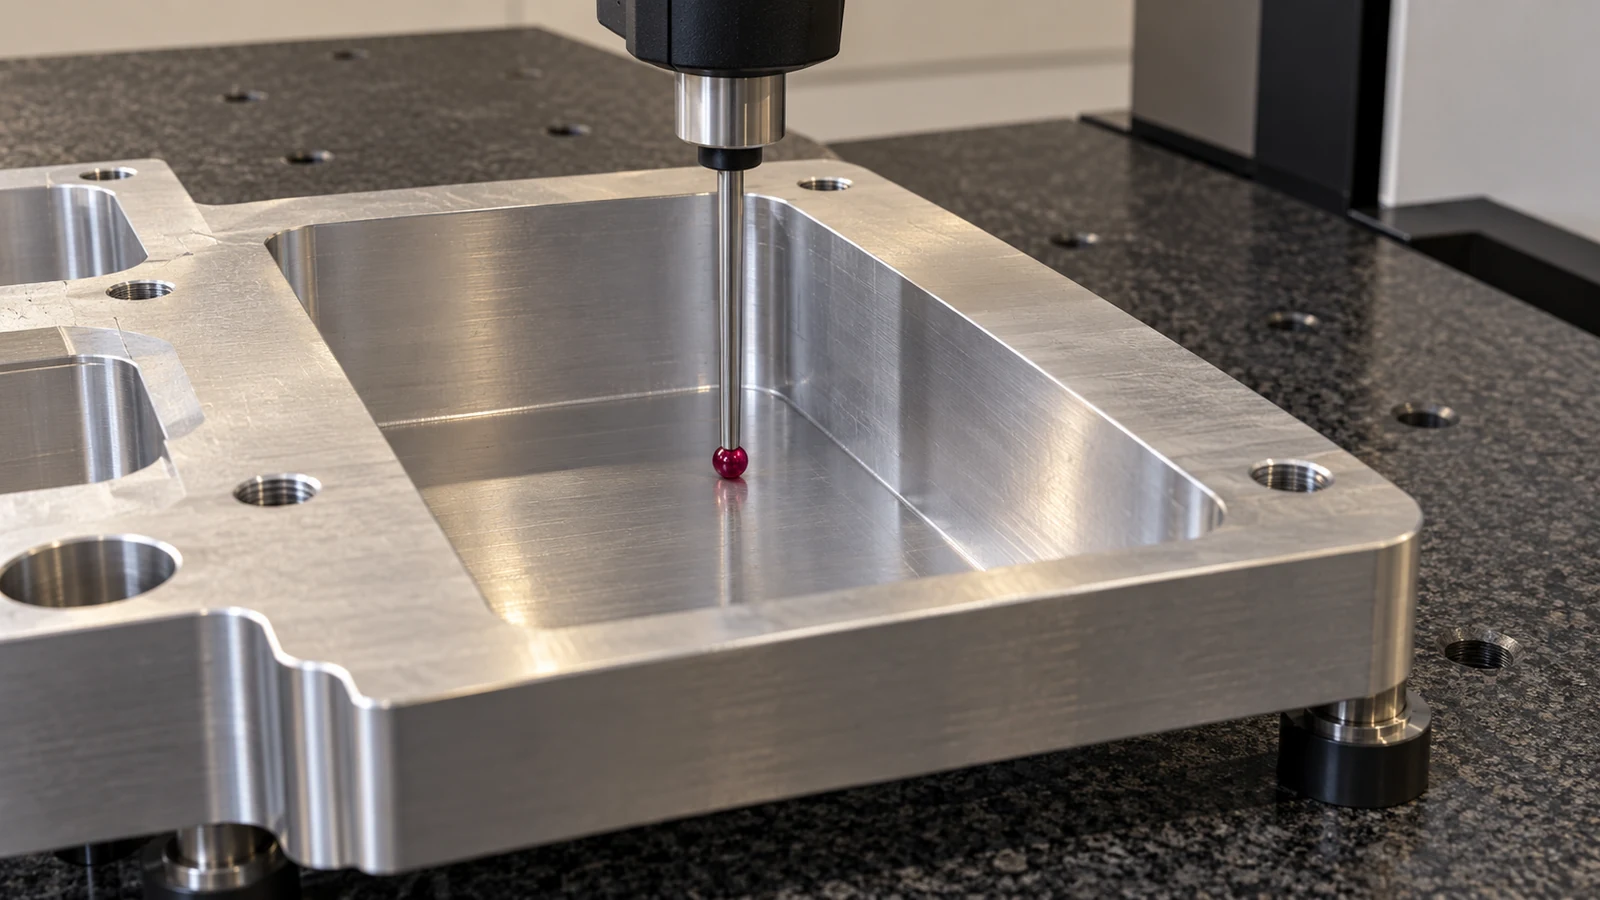
Vérifiez la caractéristique importante pour la pièce : profondeur du fond, position des parois, rayon d'angle, planéité ou relation entre la poche et ses surfaces de référence. Lorsque la poche est fonctionnelle, définissez comment elle sera mesurée et si un palpeur, une MMT, une mesure de hauteur ou une autre méthode peut atteindre les surfaces concernées. L'accès pour le contrôle doit influencer la séquence avant le bridage de la pièce, et non après l'achèvement de la cavité.
Pour les parois minces ou hautes, surveillez si la séquence d'ébauche libère la matière d'une manière qui modifie le support. L'alternance des régions ou le maintien de ponts temporaires peut convenir à certaines géométries, mais ces décisions doivent être prises à partir du plan et du montage—et non présumées comme une règle universelle.
Ce qu'il faut fournir pour une revue de procédé
Une revue utile nécessite plus que la profondeur de poche. Partagez le plan ou le modèle, la matière et son état, la dimension du brut, la profondeur et l'ouverture de la poche, l'épaisseur minimale de paroi, les tolérances requises sur le fond et les parois, les indications d'état de surface, le schéma de référence et toute zone d'entrée d'outil restreinte. Précisez si la caractéristique est ouverte ou fermée, quelles faces sont accessibles et si la pièce peut être réorientée ou doit rester en un seul montage.
Ces détails permettent à un programmeur de comparer l'ébauche axiale, le surfaçage latéral, le pré-perçage et l'accès multiaxe aux exigences réelles. Ils mettent également en évidence les risques que l'étiquette générique de “ poche profonde ” masque, tels qu'une longue paroi non supportée, une surface d'étanchéité critique ou une exigence de finition au fond d'une cavité étroite.
Questions fréquentes
Le fraisage en plongée élimine-t-il le broutement ?
Non. Il peut réduire la sollicitation en flexion latérale dans un montage approprié, mais le broutement peut toujours provenir de la géométrie de l'outil, d'une instabilité axiale, de l'état du porte-outil, du maintien de la pièce ou d'une mauvaise évacuation des copeaux.
Peut-on utiliser une fraise en bout ordinaire pour le fraisage en plongée ?
Uniquement si sa géométrie et les recommandations du fabricant sont compatibles avec l'opération de plongée envisagée. Vérifiez la capacité de coupe au centre, le dégagement des copeaux et les conditions de coupe recommandées pour la matière réelle.
Le fraisage en plongée est-il une méthode de finition ?
Il est généralement évalué comme une stratégie d'ébauche. Une opération distincte peut être nécessaire pour amener les parois, les fonds, les angles et l'état de surface de la poche aux exigences du plan.