
El fresado por penetración merece considerarse cuando un bolsillo profundo, un gran voladizo de la herramienta o una rigidez de montaje limitada hacen que el corte lateral radial sea la principal fuente de deflexión o chatter. El cortador avanza principalmente a lo largo de su eje, por lo que el proceso puede desplazar gran parte de la carga de corte hacia la compresión axial. Esa ventaja es condicional: la evacuación de virutas, la geometría de la herramienta, la capacidad del husillo, el espacio libre de entrada y el material restante en la pared siguen determinando si la penetración es una ruta de desbaste sólida.
Para un bolsillo abierto y poco profundo en un montaje rígido, el fresado lateral o una trayectoria de herramienta adaptativa suele ser más simple y puede dejar una pared mejor para el acabado. La pregunta útil no es si el fresado por penetración es “más fuerte”, sino si cambiar la dirección de la fuerza resuelve la restricción real en esta geometría.
Por qué importa la dirección de la fuerza en un bolsillo profundo
Durante el fresado lateral, el cortador es empujado lateralmente mientras su voladizo actúa como una palanca. A medida que aumenta el alcance, pequeños cambios en el compromiso, la protrusión de la herramienta, el estado del portaherramientas o la sujeción de la pieza pueden producir deflexión y vibración visibles. Un corte por penetración cambia la dirección dominante de la carga: en lugar de pedirle a una herramienta esbelta que soporte toda la fuerza de desbaste lateralmente, la herramienta avanza axialmente dentro del material.
Eso no elimina la fuerza de corte ni garantiza un resultado libre de chatter. La herramienta, el portaherramientas, el husillo, la pieza de trabajo y el utillaje siguen formando un solo sistema. La fuerza axial debe ser soportada por la máquina y el conjunto de la herramienta, y el cortador seleccionado debe estar diseñado para la operación de penetración prevista. Una fresa estándar no debe tratarse automáticamente como un cortador de penetración; la geometría de corte central, el espacio para virutas y las indicaciones de aplicación del fabricante de la herramienta son importantes.
Esta es una opción dentro de un plan de proceso de mecanizado CNC. La ruta debe elegirse en función de la geometría, la estrategia de referencias, el estado del material y los requisitos de acabado, no en torno al nombre de una trayectoria de herramienta de forma aislada.


Dónde encaja el fresado por penetración y dónde no
El desbaste por penetración es más prometedor cuando el bolsillo es profundo en relación con el diámetro del cortador, la herramienta debe alcanzar más allá de una pared alta o una cavidad estrecha limita el compromiso radial seguro disponible para una herramienta de corte lateral. También puede ayudar cuando la geometría de una pieza o la disposición de sujeción hacen que la carga lateral sea especialmente sensible. En esos casos, la primera comparación debe ser entre el problema de fuerza actual y la capacidad de carga axial del montaje completo.
Es menos convincente cuando la cavidad es poco profunda y abierta, la herramienta tiene un alcance corto, o el piso y las paredes requieren un acabado de alta calidad directamente desde la operación de desbaste. Una estrategia de penetración puede dejar crestas o un piso escalonado que requiere una trayectoria de limpieza separada. También puede ser una mala elección cuando las virutas no pueden salir de la cavidad de manera confiable o cuando la máquina no puede ejecutar el ciclo de retracción y reposicionamiento requerido de manera eficiente.
Antes de seleccionar el método, distinga tres objetivos separados: eliminación de material en bruto, acabado de paredes y piso, y limpieza de esquinas. Una estrategia no necesita cumplir los tres. Un plan robusto puede usar la penetración solo para eliminar material de la zona más profunda, luego cambiar al fresado lateral para las paredes accesibles y una pasada de acabado controlada.
Planifique la entrada, el solapamiento y el flujo de virutas
El diseño de la trayectoria de la herramienta comienza con un punto de entrada seguro. El programador necesita saber si la herramienta puede entrar en el material sólido, si es apropiada una abertura piloto o un alivio pretaladrado, y cómo la fresa despejará el límite del bolsillo sin golpear una pared o un sujetador. Estas elecciones dependen de la pieza y la herramienta; no hay un patrón de entrada universal.
Las penetraciones adyacentes necesitan suficiente superposición para evitar dejar crestas que creen cargas desiguales en la siguiente trayectoria, pero la superposición excesiva agrega tiempo de ciclo y puede recortar virutas. La secuencia también debe evitar atrapar virutas debajo de la fresa. En una cavidad profunda, la dirección del refrigerante, el flujo de aire, el espacio de las ranuras de la herramienta y la distancia de retracción pueden ser tan importantes como los parámetros de corte nominales. Si las virutas recirculan, la herramienta puede recortarlas, dañando el filo o marcando la superficie.
Use los datos del fabricante de la fresa como punto de partida para la velocidad, el avance, la profundidad y el compromiso. Luego evalúe el material real de la pieza de trabajo, la máquina, el portaherramientas, el voladizo de la herramienta, la disposición del refrigerante y la rigidez del montaje. Un programa que es estable en un bloque de prueba corto puede comportarse de manera diferente cuando una pared delgada o un alcance largo cambian la rigidez del sistema.
Compare las rutas de desbaste antes de elegir
| Ruta | Útil cuando | Comprobar antes de comprometerse |
|---|---|---|
| Desbaste por penetración | El alcance profundo o la deflexión radial es la preocupación limitante | Fresa apta para penetración, trayectoria de carga axial, evacuación de virutas, limpieza del piso |
| Fresado lateral o adaptativo | El alcance de la herramienta es moderado y el compromiso puede controlarse | Compromiso radial, voladizo, deflexión de la pared, acceso a esquinas |
| Taladrado o pretaladrado más fresado | Una entrada o alivio adecuado puede reducir la carga de corte inicial | Ubicación del agujero, material restante, acceso de la herramienta y si el alivio afecta la geometría terminada |
La tabla es una ayuda de selección, no un sustituto de una simulación CAM o una prueba de corte. Cuando la pieza tiene múltiples caras o direcciones de acceso cambiantes, el más amplio capacidad de fresado CNC y el plan de montaje deben considerarse en conjunto. Una trayectoria que parece eficiente desde arriba puede resultar poco práctica una vez que se incluyen el portaherramientas, la nariz del husillo, el dispositivo de sujeción y las paredes de la cavidad.
Proteja el margen de acabado y el plan de inspección
El desbaste debe dejar una cantidad de material deliberada y constante para la operación de acabado. Si las penetraciones dejan un fondo irregular o pequeñas islas, la herramienta de acabado puede encontrar un compromiso variable y producir una superficie variable. El material en las paredes también debe seguir siendo suficiente para la limpieza sin obligar a la pasada final a eliminar más material del que el montaje puede sostener de forma estable.
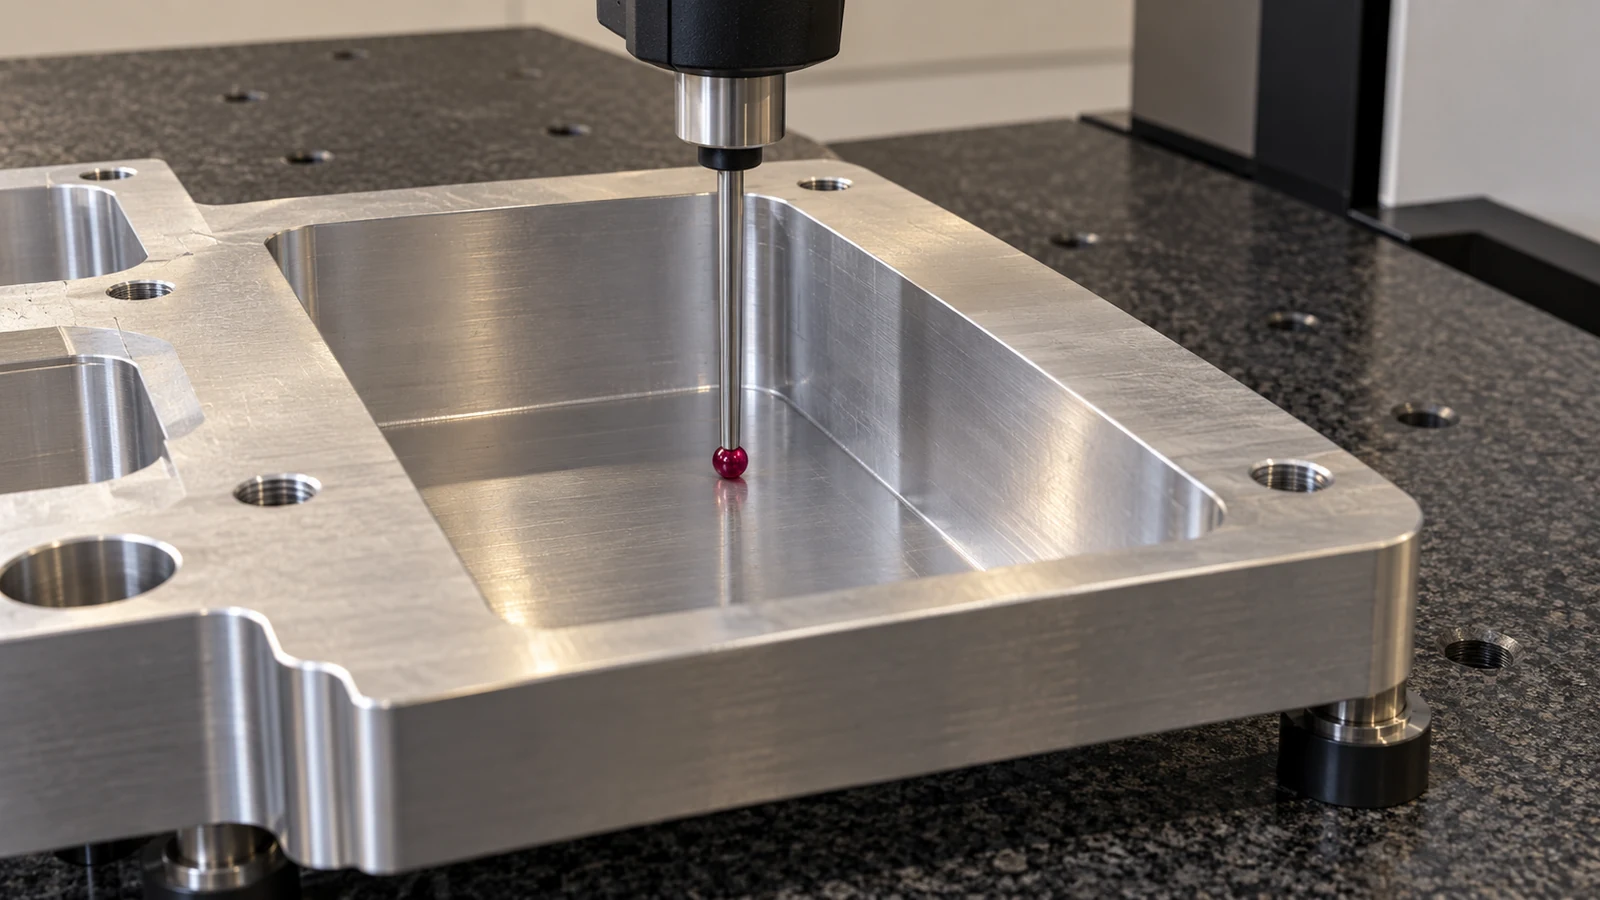
Verifique la característica que importa a la pieza: profundidad del fondo, posición de la pared, radio de esquina, planitud o la relación entre el bolsillo y sus superficies de referencia. Cuando el bolsillo es funcional, defina cómo se medirá y si una sonda, una CMM, una medición de altura u otro método puede alcanzar las superficies relevantes. El acceso para inspección debe influir en la secuencia antes de que la pieza se sujete, no después de que la cavidad esté terminada.
Para paredes delgadas o altas, supervise si la secuencia de desbaste libera material de una manera que modifique el soporte. Alternar regiones o dejar nervios temporales puede ser apropiado para algunas geometrías, pero esas decisiones deben tomarse a partir del plano y del montaje, no asumirse como una regla universal.
Qué proporcionar para una revisión del proceso
Una revisión útil necesita más que la profundidad del bolsillo. Comparta el plano o modelo, el material y su condición, el tamaño del material en bruto, la profundidad y la abertura del bolsillo, el espesor mínimo de pared, las tolerancias requeridas de fondo y pared, las indicaciones de acabado superficial, el esquema de referencias y cualquier área restringida para la entrada de la herramienta. Indique si la característica es abierta o cerrada, qué caras son accesibles y si la pieza puede reorientarse o debe permanecer en un solo montaje.
Estos detalles permiten a un programador comparar el desbaste axial, el corte lateral, el pretaladrado y el acceso multieje con los requisitos reales. También exponen riesgos que una etiqueta genérica de “bolsillo profundo” oculta, como una pared larga sin soporte, una superficie de sellado crítica o un requisito de acabado en el fondo de una cavidad estrecha.
Preguntas frecuentes
¿El fresado por penetración elimina el chatter?
No. Puede reducir la demanda de flexión lateral en un montaje adecuado, pero el chatter aún puede provenir de la geometría de la herramienta, la inestabilidad axial, el estado del portaherramientas, la sujeción de la pieza o una mala evacuación de virutas.
¿Se puede usar una fresa de extremo normal para el fresado por penetración?
Solo si su geometría y las indicaciones del fabricante respaldan la operación de penetración prevista. Verifique la capacidad de corte al centro, la holgura para virutas y las condiciones de corte recomendadas para el material real.
¿El fresado por penetración es un método de acabado?
Por lo general, se evalúa como una estrategia de desbaste. Puede ser necesaria una operación separada para llevar las paredes, los fondos, las esquinas y el acabado superficial del bolsillo a los requisitos del plano.