
Il rame può essere dimensionalmente stabile ed elettricamente utile, eppure un bordo lavorato può comunque apparire strappato, sbavato o sfrangiato. Quando ciò accade, “il rame è tenero” non è di per sé una diagnosi utile. La formazione di bave dipende dall'esatta lega di rame, dalla tempra, dalla geometria del bordo, dalle condizioni dell'utensile, dall'evacuazione del truciolo e dal modo in cui viene ispezionata la caratteristica finale. Un risultato pulito inizia con l'identificare dove il bordo si sta deformando e se il disegno definisce cosa significa “pulito”.
Questa guida si concentra sulle bave e sullo strappo dei bordi nel rame lavorato, non sulla selezione generale della lega di rame né su una panoramica ampia dei processi. Offre a ingegneri e acquirenti un modo pratico per distinguere un problema di taglio da un requisito di accettazione poco chiaro, e poi scegliere una prova correttiva senza modificare più variabili contemporaneamente.
Identificare prima la condizione del bordo
“Bava” descrive diversi esiti differenti. Un sottile labbro simile a una pellicola su un bordo di uscita, un bordo arrotolato a forma di fungo, una cresta rilevata all'intersezione di una cava e una superficie irregolare su una parete sottile non indicano la stessa causa. Fotografare il pezzo con luce costante e contrassegnare la caratteristica, la direzione di taglio e l'operazione in cui compare la condizione. Se il pezzo viene sbavato prima dell'ispezione, conservare un campione come lavorato; altrimenti le prove necessarie per diagnosticare il tagliente sono andate perdute.
Distinguere inoltre il materiale spinto oltre il confine nominale da una superficie strappata rimasta all'interno del confine. Un labbro sporgente può essere rimosso con un raccordo controllato del bordo. Una faccia strappata o sbavata può influire sul contatto, sulla conduttività, sulla tenuta o sull'aspetto anche dopo la rimozione del labbro. Se il pezzo contiene piccoli fori trasversali o passaggi intersecanti, ispezionare sia i bordi di entrata sia quelli di uscita: un utensile che pulisce un lato può spingere materiale nell'apertura opposta.
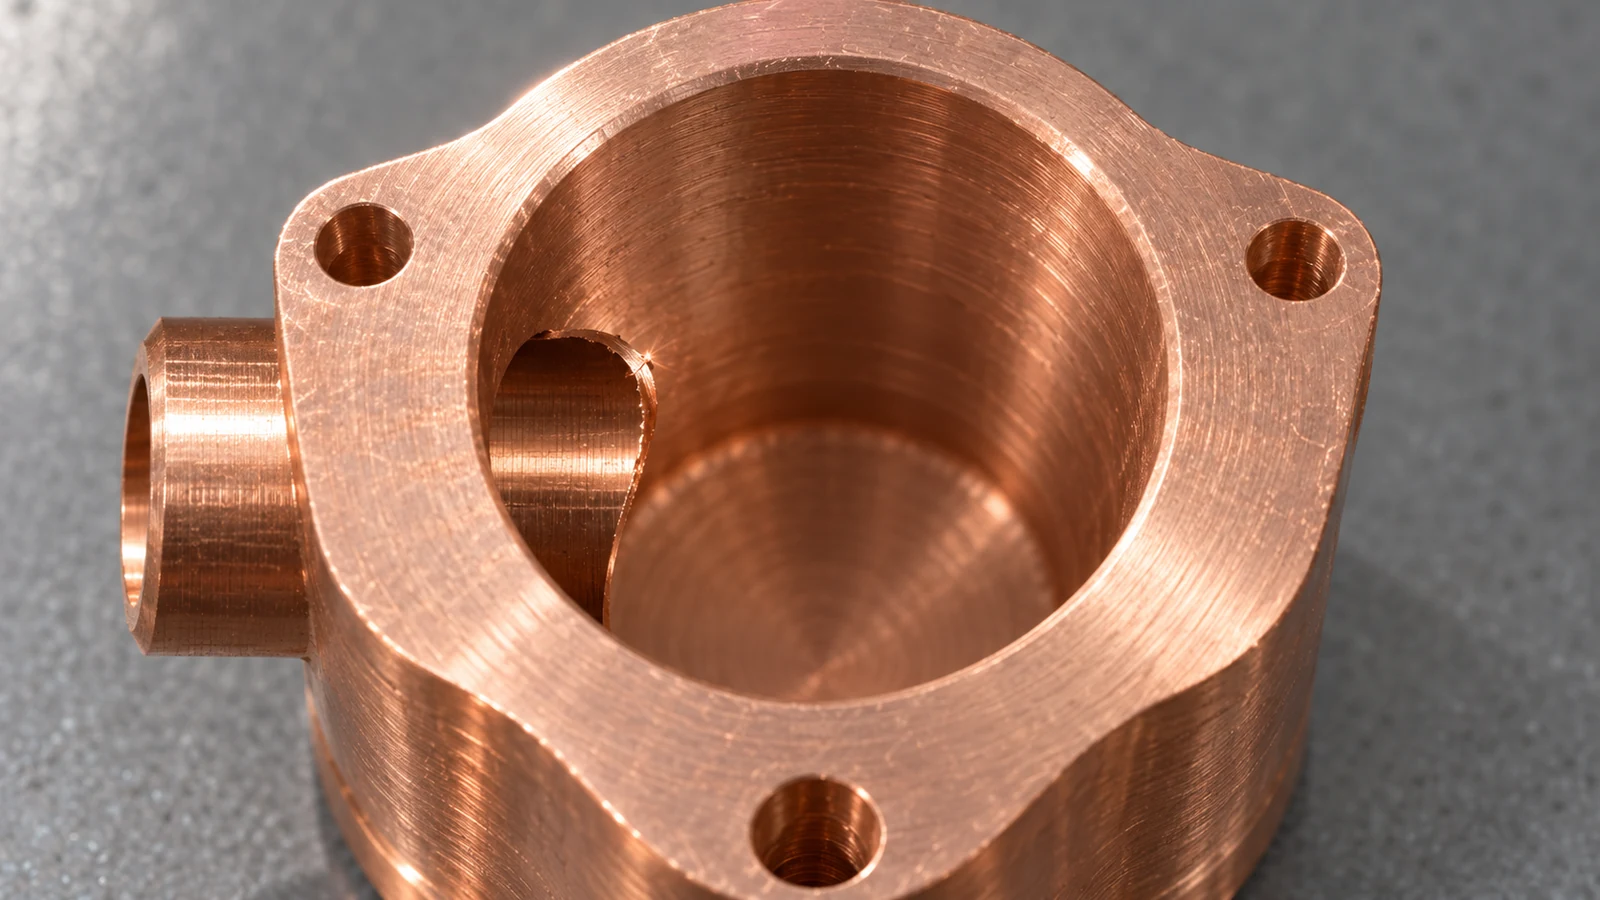
Infine, verificare se la condizione si ripete nella stessa posizione. Una bava che segue l'uscita dell'utensile su ogni pezzo suggerisce un meccanismo di processo stabile. Un difetto che si sposta tra i pezzi può invece indicare affilatura del tagliente variabile, accumulo di trucioli, fissaggio del pezzo o finitura manuale incoerente.
Perché il rame si strappa invece di tagliarsi in modo netto
Molte leghe di rame sono duttili. Se il tagliente è smussato, il bordo può comprimere e trascinare il materiale prima di separarlo. Ciò crea un tagliente di riporto o una superficie sbavata, e la rottura finale può lasciare un labbro anziché un bordo netto. Un utensile affilato e adatto e un taglio stabile contano, ma il rimedio non è semplicemente aumentare la velocità: carico del truciolo, geometria dell'utensile, strategia di lubrificazione e rigidità interagiscono, e la prova giusta dipende dalla lega e dalla caratteristica.

Le sezioni sottili sono particolarmente vulnerabili perché il materiale può flettersi all'uscita dell'utensile. Uno sbalzo lungo, un supporto debole o un taglio che lascia una nervatura stretta fino alla passata finale possono trasformare un'azione di taglio nominalmente netta in piegatura e strappo. Fori trasversali e cave creano tagli interrotti; l'utensile entra ed esce ripetutamente, mentre i trucioli possono rimanere intrappolati all'intersezione. Per un pezzo che richiede anche Fresatura CNC, il percorso dell'utensile e l'orientamento del pezzo dovrebbero essere esaminati insieme, anziché trattare ogni bava come un problema di finitura manuale.
Anche la condizione del materiale conta. “Rame” può riferirsi a leghe e tempre diverse con diversa lavorabilità e comportamento alla deformazione. Un processo collaudato su una condizione di stock non dovrebbe essere copiato automaticamente su un'altra. Verificare la designazione del materiale e la condizione fornita prima di usare una regolazione di taglio per compensare quello che potrebbe in realtà essere una sostituzione di materiale.
Risalire dalla bava all'operazione che l'ha prodotta
Iniziare con una mappa delle caratteristiche. Per ogni bava, registrare se si forma all'ingresso dell'utensile, all'uscita dell'utensile, all'estremità di una cava, in un foro passante o in una caratteristica intersecante. Poi confrontare il pezzo prima e dopo ogni operazione. Questo separa l'operazione che crea la bava da un'operazione successiva che si limita a ripiegarla o nasconderla.
| Condizione osservata | Meccanismo probabile da indagare | Primo controllo utile |
|---|---|---|
| Bordo sottile su un bordo di uscita costante | Il materiale viene spinto attraverso prima della separazione | Affilatura dell'utensile, supporto all'uscita e direzione di taglio |
| Bordo irregolare attorno a un foro trasversale | Sfondamento interrotto o trucioli intrappolati | Sequenza di operazioni intersecanti e accesso ai trucioli |
| Sbavatura su una superficie lavorata ampia | Strofinamento, tagliente di riporto o formazione instabile del truciolo | Condizione dell'utensile e se il taglio strofina all'ingaggio programmato |
| Altezza della bava variabile all'interno di un lotto | Tagliente dell'utensile che cambia, condizione del materiale grezzo o supporto dell'attrezzatura | Punto di durata utensile, lotto di materiale e ripetibilità del serraggio |
Utilizzare un ingrandimento adeguato al requisito di accettazione, non solo la punta delle dita. Il tatto può rilevare un labbro grande ma non può distinguere in modo affidabile un piccolo bordo arrotolato da una superficie strappata né confermare che un bordo funzionale sia integro. Se il pezzo presenta una faccia di contatto elettrico o una sede di tenuta, ispezionare quella regione funzionale separatamente da un bordo di manipolazione non critico.
Rivedere la sequenza di taglio prima di aggiungere una fase secondaria di sbavatura. Un foro praticato seguito da un foro trasversale può lasciare un'intersezione diversa rispetto alla sequenza inversa. Se una passata di finitura rimuove la bava visibile ma lascia frammenti sciolti in un passaggio, il pezzo può comunque non superare l'assemblaggio o le aspettative di pulizia. Registrare la sequenza, l'utensile e la condizione del pezzo a ogni punto di controllo.
Pianificare una prova correttiva controllata
Scegliere una variabile che corrisponda all'evidenza. Se il bordo viene costantemente spinto allo sfondamento, testare una strategia di uscita o una condizione di supporto riviste. Se la superficie è sbavata su una faccia, ispezionare il tagliente e la formazione del truciolo prima di modificare l'intero programma. Se i trucioli sono compattati in un'intersezione, valutare l'ordine delle operazioni e l'accesso per l'evacuazione. Mantenere stabili la qualità del materiale, l'attrezzatura, il metodo di ispezione e i parametri rimanenti in modo che la prova possa essere interpretata.
Per un bordo fragile, una passata di finitura separata può essere utile solo quando rimuove una quantità definita di materiale senza arrotondare uno spigolo richiesto o modificare un accoppiamento. “Sbavare tutti i bordi” non è sufficiente per un bordo di tenuta, una spalla di cuscinetto, un contatto stretto o un invito per accoppiamento a pressione. Queste caratteristiche possono richiedere una dimensione locale, una vista di dettaglio o una condizione esplicita di non rottura. Se un raccordo uniforme del bordo è adatto per bordi non critici, indicare nella nota del disegno la geometria consentita e il limite di ispezione.
Quando una modifica migliora l'aspetto ma provoca una deriva di una dimensione funzionale, non si tratta di una correzione riuscita. Confrontare il risultato del bordo con lo schema dei datum del pezzo, la geometria di accoppiamento e le operazioni di finitura successive alla lavorazione. Il rame può anche essere placcato o altrimenti finito a valle; specificare se il bordo viene valutato prima o dopo tale fase, poiché il rivestimento o il processo di finitura possono modificare la condizione visibile.
Rendere ispezionabile il requisito sul bordo
Ingegneria, acquisti e ispezione necessitano di un criterio di accettazione condiviso. Identificare quali bordi sono funzionali, quali sono bordi di sicurezza o di manipolazione e quali sono non critici. Per ogni bordo critico, definire la condizione di bava o di raccordo consentita in modo che possa essere misurata o giudicata chiaramente. Evitare di affidarsi a “spigoli vivi rimossi” quando la quantità di rimozione influisce su una faccia di accoppiamento o su un passaggio.
Per l'approvvigionamento, fornire la qualità e la tempra del materiale, un disegno con i bordi critici identificati e qualsiasi requisito applicabile dopo la placcatura o la pulizia. Le informazioni sul materiale in rame possono aiutare a impostare una discussione specifica per la qualità, ma il disegno e il metodo di ispezione concordato restano l'autorità per l'accettazione di un determinato pezzo. Se il materiale fornito differisce dalla condizione specificata, risolvere la questione prima di modificare la ricetta del processo.
Un buon registro correttivo cattura la posizione del difetto, il meccanismo probabile, il parametro scelto, la dimensione del campione, il metodo di ispezione e se la modifica influisce su qualsiasi dimensione o operazione a valle. Tale registro rende un'indagine successiva sulla durata dell'utensile o sul lotto di materiale molto più rapida rispetto a fare affidamento su una nota vaga secondo cui il pezzo “sembrava ruvido”.”
Domande frequenti
Una bava più grande significa sempre che la qualità del rame è sbagliata?
No. L'usura dell'utensile, il supporto del bordo, l'evacuazione dei trucioli e la sequenza delle operazioni possono tutti modificare la formazione della bava. Confermare la designazione e la condizione del materiale, quindi ispezionare il processo di taglio prima di concludere che il materiale sia responsabile.
La sbavatura manuale può risolvere lo strappo dei bordi del rame?
Può rimuovere un labbro consentito, ma non spiega né necessariamente ripara una superficie sbavata, un bordo di contatto danneggiato o trucioli sciolti all'interno di un passaggio. Definire la condizione del bordo accettabile e verificare la caratteristica funzionale dopo la finitura.
Ogni bordo in rame deve ricevere lo stesso arrotondamento del bordo?
No. Una nota uniforme è appropriata solo per i bordi che condividono la stessa funzione e lo stesso rischio. Le superfici di tenuta, le spalle di posizionamento, i piccoli fori e i bordi di contatto possono richiedere un proprio requisito o una protezione dalla rimozione di materiale.
Cosa bisogna verificare per primo quando le bave variano da pezzo a pezzo?
Confrontare le condizioni dell'utensile e la posizione nel ciclo di vita dell'utensile, il lotto del materiale e la tempra, il supporto dell'attrezzatura di fissaggio e l'esatta sequenza delle operazioni. Verificare inoltre che l'ispezione utilizzi la stessa illuminazione, lo stesso ingrandimento e la stessa definizione di accettazione per tutto il lotto.